Материал: Организация производства. Савенкова В.Ф
включаемое в нормируемое (в определенных размерах): 10 мин. – в среднем, при работе под микроскопом – 40 мин. Это время приравнивается ко времени работы.
Перерывы включаемые в ненормируемое время. Время перерывов, не зависящих от рабочего – это
время потерь из-за технических и организационных неполадок, плохой организации производства (tпо).
Время перерывов по вине рабочего (tпр) – это время, вызванное нарушением трудовой дисциплины: опоздание, преждевременное окончание работы, самовольные отлучки.
Объектом нормирования является операция и ее элементы. Отсюда вытекает необходимость выявления ее структуры, т.е. состава и последовательности выполнения.
Операция анализируется с технологической и трудовой точек зрения.
С технологической – деление операции дает возможность установить рациональную последовательность ее выполнения. В ней различают следующие элементы: установка, позиция, переход, проход. В электронной промышленности чаще всего операцию делят на переходы.
Переход – это часть операции, характеризующаяся неизменностью обрабатываемой поверхности, инструмента (техоснастки), режима работы оборудования, технологического характера работы.
Изменение одного из признаков дает новый переход. Операция может быть одно- и многопереходной.
Деление по трудовому признаку позволяет установить способы выполнения операции. Операция расчленяется на трудовые движения, трудовые действия, приемы, комплексы приемов.
Трудовое движение – это наименьший элемент операции, связанный с однократным перемещением пальцев, кисти руки, руки, ступни и т.п.
Трудовое действие – это несколько трудовых движений с единым целевым назначением.
206

Прием – это сумма трудовых действий с единым целевым назначением, которая завершает часть операции. Например, снять готовую деталь.
3. Структура нормы времени. Норма выработки
Под нормой времени понимают время, необходимое и достаточное на выполнение данной работы в конкретных условиях и для конкретных оборудования и технологии.
При установлении нормы времени выбирают наиболее рациональную технологию, организацию труда, квалификацию рабочих, учитывая при этом передовой опыт. Но при определении нормы времени выбирают рабочего с выше средней достигнутой производительностью труда, но ниже рекордной.
Под рациональными технологией и организацией труда понимают целесообразное с экономической точки зрения расчленение техпроцесса на отдельные операции, последовательность их выполнения, отделение вспомогательных и подготовительных функций от основных; организацию рабочего места, трудовые приемы, нормальные санитарногигиенические условия и другие составляющие НОТ.
Так как норму времени определяют на одну операцию, деталь, сборочную единицу, изделие, то ее называют нормой штучного времени (tш).
Нормой выработки называют количество деталей, которое при соблюдении тех же условий должно быть изготовлено в единицу времени. Норма выработки – величина, обратная норме времени.
Н |
Тсм |
|
480мин |
, |
tш |
|
tш |
||
|
|
|
где Тсм – продолжительность рабочей смены, мин.
В массовом и крупносерийном производстве при изготовлении однородной продукции пользуются нормой выработки, а в единичном и мелкосерийном при разнородной
207
продукции – нормой времени.
Норма времени и норма выработки не являются пределом производительности труда. Они перевыполняются.
Отношение нормированного штучного времени к фактически затраченному на выполнение данного задания называется коэффициентом выполнения норм (Кв.н)
Kв.н. |
tш |
|
Aфакт |
, |
tфакт |
|
H |
||
|
|
|
где Афакт – объем выпущенной (изготовленной) продукции, шт.
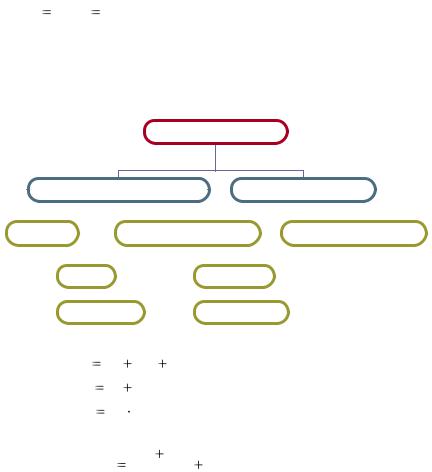
Структура нормы времени представлена на рисунке 28.
Норма времени
Р
ис.28
. |
Подготовительно-заключительное время |
|
Штучное время |
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Стру |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ктура |
Оперативное |
|
Обслуживания рабочего места |
Отдыха и личных надобностей |
||||||||||
нор- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
мы |
|
|
Основное |
|
|
|
|
|
|
Техническое |
|
|
|
|
вре- |
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
мени |
|
|
Вспомогательное |
|
|
|
|
Организационное |
||||||
|
|
|
|
|
|
|
||||||||
Норму времени можно выразить формулами |
||||||||||||||
|
|
|
tш |
tоп |
|
tобс |
tотл ; |
|
(1) |
|
||||
|
|
|
tоп |
tо |
|
tв (неперекрываемое); |
||||||||
|
|
|
tш |
tоп |
|
K , |
|
|
|
|
|
(2) |
|
|
|
|
|
где |
K |
|
tобс |
tотл |
|
1 ; |
(3) |
|
|||
|
|
|
|
t |
оп |
|
||||||||
|
|
|
|
|
|
|
|
|
|
|||||
208
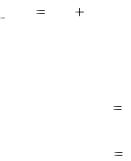
tшт. кальк. |
tп.з. |
tш |
, |
(4) |
|
n |
|||||
|
|
|
|
где n – число деталей в партии.
Норма выработки – величина, обратная норме времени. Она равна:
для массового производства Н |
|
Tсм |
; |
|
|
см |
|
|
|||
|
tш |
|
|||
|
|
|
|||
для серийного производства Нсм |
Tсм |
. |
|||
Тшт _ кальк |
|||||
|
|
|
|||
К технически обоснованным относятся только такие нормы, которые установлены путем глубокого исследования как трудовых, так и технологических процессов, а также в результате проектирования лучших методов при данных технологических требованиях и условиях работы.
4. Методы нормирования. Нормативная база нормирования
Методы нормирования зависят от характера произ-
водства.
В условиях крупносерийного и массового производства, к которому относится полупроводниковое производство, норму времени устанавливают:
по элементам операции, рассмотренным выше, в технологическом отношении – по переходам, в трудовом – по приѐмам;
по элементам нормы штучного времени: основное время, вспомогательное, техническое обслуживание, организационное обслуживание, время отдыха и личных надобностей
(tо, tв, tт. обс, tо. обс, tотл), обращая особое внимание на рациональность последовательности элементов операции.
209
|
времени уйдет на разработку нормы времени, чем исполнение |
|
операции. |
|
И в первом и во втором случаях рационально исполь- |
|
зовать созданные заранее типовые нормативы по труду с це- |
|
лью ускорения и упрощения расчета норм. |
|
Отсюда вытекает деление методов установления тех- |
|
нически обоснованных норм на аналитический и укрупненный. |
|
Аналитический метод предусматривает расчленение |
|
операции на отдельные трудовые и технологические элементы, |
|
исследование факторов, влияющих на продолжительность ка- |
|
ждого элемента, и перепроектирование на основе анализа со- |
|
става элементов, установление рациональной их последова- |
|
тельности. |
|
В условиях крупносерийного и массового производст- |
|
ва (к которым относится производство полупроводниковых |
|
приборов) норму времени устанавливают по элементам опера- |
|
ции (рассмотренным выше – в технологическом отношении: по |
|
переходам, установкам, позициям, в трудовом отношении – по |
|
приемам и по элементам tш (это tо, tв, tт. обс, tо. обс, tобс, tотл)), об- |
|
ращая особое внимание на рациональность последовательно- |
|
сти элементов операции. |
|
Существуют аналитический расчетный и аналитиче- |
|
ский экспериментальный методы установления норм. |
|
Аналитический экспериментальный предполагает ус- |
|
тановление нормы времени изучением затрат рабочего време- |
|
ни наблюдением (хронометраж, ФРД, в т.ч. ФРД с использова- |
|
нием метода моментных наблюдений). |
|
Аналитический расчетный предполагает использова- |
|
ние для этих целей таблиц, формул и нормативов. Разновидно- |
|
стью его являются системы микроэлементного нормирования. |
|
Укрупненный метод предполагает установление нор- |
|
мы времени на выполнение операции на основании заранее |
В мелкосерийном и единичном производстве нера- |
разработанных укрупненных расчетных величин, представ- |
ционально пользоваться поэлементным методом, т.к. больше |
ляющих собою затраты рабочего времени на типовые опера- |
|
ции, стандартные и унифицированные детали, сборочные еди- |
210