Курсовая работа (т): Переработка каменноугольной смолы, полученной при коксовании
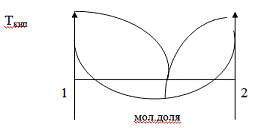
Рис. 3 - Фазовая диаграмма «состав - температура
кипения» двухкомпонентной системы, образующей положительный азеотроп
Компоненты каменноугольной смолы образуют более 70 азеотропных бинарных систем, в том числе более 30 азеотропов образуют фенолы и основания, более 20 - нафталин и его гомологи, более 20 - фенолы с гетероциклическими соединениями смолы. Многообразие бинарных азеотропов, образуемых компонентами смолы, предопределяет вероятность существования трех- и многокомпонентных полиазеотропных систем. В настоящее время известны тройные и четырехкомпонентные азеотропные системы, например м-крезол - нафталин - лутидин, п- крезол - м-крезол - 2,6-лутидин - нафталин [4].
Образование азеотропных смесей приводит к изменению распределения соединений смолы при ректификации по фракциям. Например, в легкой фракции появляются нежелательные примеси нафталина и фенолы, в фенольной фракции появляется нафталин, в нафталиновой фракции - непредельные (инден, индол, бензонитрил) и серосодержащие соединения (тионафтен и др.), монометилнафталины, в поглотительной фракции - непредельные соединения, нафталин, тионафтен, фенантрен и антрацен, в антраценовой фракции - нафталин, метилнафталины, аценафтен. Имеющиеся данные по фазовым равновесиям жидкость - пар в системах, образованных компонентами каменноугольной смолы, и анализ распределения компонентов смолы по фракциям при ректификации ее на современных одноколонных трубчатых агрегатах позволяют сделать следующие обобщения:
нафталин и фенолы присутствуют во всех фракциях смолы из-за многообразия образуемых ими азеотропных систем с различными компонентами смолы;
вследствие близости температур кипения тионафтена (219,9 °С) и нафталина (218,0 °С), а также из-за наличия азеотропа нафталин - тионафтен при ректификации смолы тионафтен в основном сосредотачивается в нафталиновой фракции. Однако тионафтен присутствует и в легкой, и в фенольной, и в поглотительной фракциях в результате образования им азеотропов также и с фенолами, метилнафталинами и др.;
инден и бензонитрил с температурами кипения соответственнно 182,4 и 191,1°С сосредотачиваются в основном в фенольных фракциях со средней температурой кипения в зависимости от состава ~ 186 и 193 °С соответственно. Вместе с тем в значительных количествах инден и бензонитрил содержатся в нафталиновой и поглотительной фракциях, средние температуры которых выше соответственно на ~ 35 и 80°С температуры кипения индена и на ~ 27 и 70 °С температуры кипения бензонитрила;
присутствие β-метилнафталина, имеющего температуру кипения 241,1 °С, в антраценовых фракциях со средней температурой кипения ~ 320 °С обусловлено в основном образованием им азеотропов с высококипящими хинолиновыми основаниями;
в антраценовых фракциях содержится аценафтен, температура кипения которого на ~ 43°С ниже средней температуры кипения этих фракций. Присутствие аценафтена в антраценовых фракциях также связано с образованием им азеотропов с высококипящими фенолами (α-, β-нафтолами). В настоящее время накоплен огромный банк данных по фазовым равновесиям жидкость - пар и азеотропии в системах, образованных компонентами каменноугольной смолы. Эти данные позволяют прогнозировать оптимальные технологические схемы, как разделения смолы, так и выделения индивидуальных обогащенных продуктов [4].
2.2 Фазовые равновесия жидкость -
твердое в системах, образованных компонентами каменноугольной смолы
Известно, что многие компоненты каменноугольной смолы образуют сложные структуры диаграмм фазового равновесия жидкость - твердое, имеющие твердые растворы, эвтектики и перитектики. Для того чтобы оценить возможности использования процессов кристаллизации для разделения каменноугольной смолы и ее фракций, необходимо знать структуры фазовых диаграмм жидкость - твердое в системах, образованных компонентами разделяемой смеси. Рассмотрим несколько типов диаграмм состояния бинарных систем жидкость - твердое с твердыми растворами. Известно пять типов диаграмм состояния бинарных систем, в которых при кристаллизации из расплава выделяются не чистые компоненты, а твердые растворы. Эти пять типов принято называть диаграммами Розебома: из них три типа диаграмм состояния систем с безграничной растворимостью, как в твердом, так и в жидком состоянии и два типа диаграмм, когда растворимость в твердом состоянии ограничена.
.Диаграмма состояния с непрерывным рядом твердых растворов
В этих системах компоненты в твердом состоянии
неограниченно растворимы друг в друге.
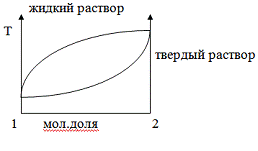
Рис. 4 - Фазовая диаграмма «состав -
температура» бинарной системы с непрерывным рядом твердых растворов
На рис.4 представлена фазовая диаграмма «состав - температура» бинарной системы с неограниченной растворимостью компонентов в твердом состоянии
Верхняя линия на диаграмме - ликвидус, кривая затвердевания жидкости, определяет состав жидкого раствора. Нижняя линия - солидус, кривая плавления твердого раствора, определяет состав твердых растворов, находящихся в равновесии с жидким раствором.
Диаграмма состояния с непрерывным рядом твердых
растворов с максимумом температур
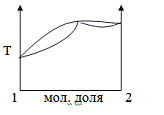
Рис. 5 - Фазовая диаграмма «состав -
температура» бинарной системы с непрерывным рядом твердых растворов с максимумом
температур
На рис.5 представлена фазовая диаграмма «состав - температура» бинарной системы, имеющей непрерывный ряд твердых растворов с максимумом температур.
. Диаграмма состояния с непрерывным рядом
твердых растворов с минимумом температур
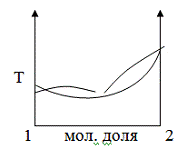
Рис. 6 - Фазовая диаграмма «состав -
температура» бинарной системы с непрерывным рядом твердых растворов с минимумом
температур
На рис.6 представлена фазовая диаграмма «состав - температура» бинарной системы, имеющей непрерывный ряд твердых растворов с минимумом температур.
. Диаграмма состояния перитектического типа
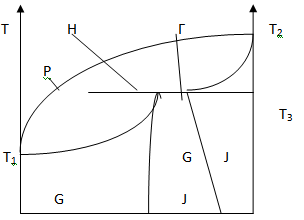
Рис. 7 - Фазовая диаграмма «состав -
температура» бинарной системы с перитектикой
На рис.7 представлена фазовая диаграмма «состав - температура» бинарной системы перитектического типа. При температуре Т3 жидкость состава Р находится в равновесии с твердыми растворами составов Н и Г. Однако жидкость состава Р не может быть полу- чена смешением этих твердых растворов, так как точка Р находится вне отрезка НГ. Поэтому имеем процесс, при котором твердая фаза состава Г растворяется в жидкости Р, а твердая фаза Н выкристаллизовывается. Ниже температуры Т3 твердый раствор J находится в равновесии с твердым раствором G. Жидкость, отвечающая точке Р, называется перитектической (переходной) точкой.
Перитектический процесс может протекать не только в двойных, но и в более сложных системах. Перитектикой вообще (при любом числе компонентов) называется жидкий раствор, который может находиться при данном давлении и температуре в равновесии с твердыми фазами, число которых равно числу компонентов системы. В зависимости от числа компонентов эти точки называются двойной, тройной и т.д. перитектикой. При охлаждении такой системы всегда будет выделяться либо твердый раствор компонента 1 в компоненте 2 (G), либо твердый раствор компонента 2 в компоненте 1 (J).
Диаграмма состояния эвтектического типа
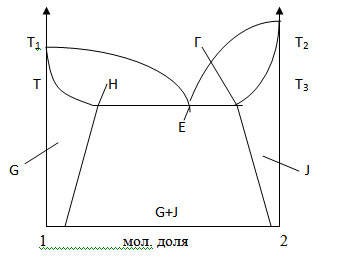
Рис. 8 - Фазовая диаграмма «состав -
температура» бинарной системы с эвтектикой
На рис.8 представлена фазовая диаграмма «состав - температура» бинарной системы эвтектического типа. При температуре Т3 жидкость состава Е находится одновременно в равновесии с твердым раствором G состава Н и с твердым раствором J состава Г. Температура Т3 - эвтектическая температура, а состав жидкости Е отвечает эвтектическому составу. При снижении температуры в равновесии будут находиться твердые растворы J и G. В эвтектической точке число фаз равно числу компонентов системы, и при снижении температуры выделяются одновременно обе фазы.
Мы рассмотрели основные типы фазовых диаграмм
равновесия жидкость - твердое бинарных систем, образующих твердые растворы.
Компоненты каменноугольной смолы имеют очень сложные структуры фазовых диаграмм
жидкость - твердое, образующие одну или несколько нонвариантных точек. В
настоящее время накоплен огромный банк данных по фазовым равновесиям жидкость -
твердое в системах, образованных компонентами каменноугольной смолы. Анализ
кристаллизационных диаграмм (диаграмм фазового равновесия жидкость - твердое)
позволяет определить принципиальную возможность получения тех или иных веществ
методами кристаллизации [4].
3. ОСНОВНЫЕ ТЕХНОЛОГИЧЕСКИЕ СХЕМЫ
ПЕРЕРАБОТКИ КАМЕННОУГОЛЬНОЙ СМОЛЫ
Схемы переработки - дистилляции каменноугольной смолы и конструкции, применяемых для этого аппаратов, имеют много общего с аналогичными схемами по дистилляции буроугольной, торфяной и сланцевой смол.
Каменноугольная смола, как любая другая из вышеназванных, является многокомпонентной системой, имеющей сложную и многообразную физико-химическую природу. Анализ диаграмм фазового равновесия жидкость - пар и жидкость - твердое в системах, образованных компонентами каменноугольной смолы, позволяет сделать вывод, что использование фракционной кристаллизации для первичного разделения смолы нецелесообразно из-за неизбежного сопряженного растворения компонентов. Использование процессов экстракции, экстрактивной кристаллизации также не имеет перспектив, так как реализация этих процессов связана с необходимостью использования больших объемов растворителей, их регенерацией, что приведет к существенным энергозатратам и потерям растворителей и промежуточных продуктов.
Следовательно, с экономической и экологической точек зрения использование данных процессов не имеет перспектив. Оптимальным методом первичной переработки каменноугольной смолы является ректификация с получением фракций, подвергающихся дальнейшей переработке в целях получения соответствующих товарных продуктов. Процессу ректификации должна предшествовать стадия подготовки смолы и, в первую очередь, ее обезвоживание. Поступающая на переработку каменноугольная смола содержит эмульгированную воду, в которой растворены различные соли, в том числе аммонийные, например хлорид аммония, сложные комплексы компонентов смолы с солями и кислотами Льюиса, а также твердые частицы. Технологический процесс разделения смолы ректификацией обязательно включает предварительную подготовку, заключающуюся в обезвоживании смолы, освобождении ее от взвешенных и зольных примесей, а также растворенных солей. Повышение содержания воды в смоле на 1 % увеличивает на 3-4 % расход топлива и охлаждающей воды, а также поверхность конденсационной аппаратуры.
При хорошей организации обезвоживания и
извлечения грубодисперсных частиц в отделении улавливания при разделении смолы
удается получить пек, пригодный для использования в качестве связующего в
промышленности углеграфитовых материалов. В результате удаления воды
уменьшается содержание солей в смоле и тем самым снижается опасность коррозии.
Для нормальной работы цеха переработки смолы необходимо, чтобы поступающая в
цех смола содержала не более 4 % воды и 0,1 % золы. Типовая схема переработки
каменноугольной смолы предусматривает стадию промывки и отстаивания для
уменьшения содержания в смоле растворимых солей и воды. Одна из трудностей при
создании высокопроизводительных установок ректификации смолы заключается в
интенсивной коррозии оборудования, вызванной хлористым водородом и аммиаком,
образующимися при термическом распаде хлорида аммония, который остается в смоле
после обезвоживания путем испарения. Для предотвращения их попадания в
аппаратуру используют содовую защиту. Сущность ее заключается в подаче
карбоната натрия на всасывающую линию насоса, подающего смолу на обезвоживание.
Значительная часть коксохимических предприятий России и Украины использует
схему одноколонного агрегата, представленную на рис. 9. Общее число тарелок типового
одноколонного ректификационного агрегата составляет 48 - 59. Пары из испарителя
поступают в нижнюю часть колонны между 3-й и 4-й тарелками. Первую антраценовую
фракцию отбирают с 9-й и 11-й тарелок, поглотительную - с 15, 17, 19, 21, 23-й
тарелок, нафталиновую - с 27, 29, 31, 33-й тарелок, фенольную - с 47, 49, 51-й
тарелок. В табл.1 приведены сведения о качестве и выходах фракций, получаемых
на типовых установках.
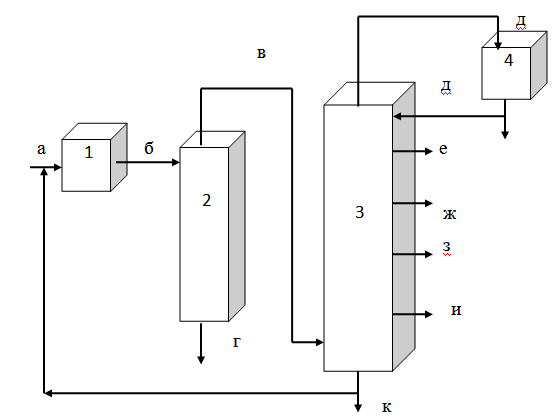
Рис. 9 - Схема фракционирования каменноугольной
смолы в одноколонном агрегате: 1 - трубчатая печь; 2 - испаритель; 3 -
фракционная колонна; 4 - конденсатор; а - обезвоженная смола; б - паросмоляная
эмульсия; в - пары фракций смолы; г - каменноугольный пек; д - легкое масло; е
- фенольная фракция; ж - нафталиновая фракция; з - поглотительная фракция; и -
первая антраценовая фракция; к - вторая антраценовая фракция
В этой схеме, использующей однократное испарение
смолы, все фракции, кроме легкого масла, отводятся в виде боковых отборов в
жидкой фазе. Для испарения орошающей жидкости используется тепло конденсации
этих фракций. Ректификационный агрегат представляет собой колонну, состоящую из
неполных ректификационных колонн, лишенных исчерпывающих секций. Поэтому во
всех боковых фракциях содержатся равновесные количества низкокипящих
компонентов. Состав фракций, отводимых путем бокового отбора, можно
регулировать, меняя тарелки, с которых они отбираются. Поэтому отбор фракций
предусматривается с нескольких соседних тарелок. Однако возможности такого регулирования
ограничены. Более важно регулирование постоянства количества продукта,
отведенного боковым отбором. Как известно, главное условие надежной работы
аппарата непрерывного действия - стабильность состава и температур на каждой
тарелке аппарата. Боковые отборы нарушают распределение потоков флегмы по
высоте колонны, делают работу аппарата нестабильной. Поэтому использование
регуляторов постоянства расхода фракций позволяет улучшить работу аппарата и
качество фракций [4].
Таблица 1 - Выход и характеристика фракций каменноугольной смолы
|
Наименование фракций |
Пределы отбора, °С |
Выход, % |
Содержание во фракциях, % |
Степень извлечения, % |
||
|
|
|
|
нафталин |
фенолы |
нафталин |
фенолы |
|
Легкая |
До 170 |
0,6 |
2,0 |
0,12 |
0,17 |
|
|
Фенольная |
170 - 210 |
2,5 |
18,0 |
38,0 |
4,51 |
52,28 |
|
Нафталиновая |
210 - 230 |
10,0 |
82,0 |
6,0 |
82,19 |
33,01 |
|
Поглотительная |
230 - 300 |
9,5 |
8,0 |
1,5 |
7,62 |
7,84 |
|
Антраценовая 1 |
300 - 360 |
17,4 |
2,5 |
0,7 |
4,36 |
6,70 |
|
Антраценовая 2 |
310 - 440 |
8,0 |
1,5 |
- |
1,20 |
- |
Принципиальное улучшение качества фракций возможно при использовании отпарных колонн, в которых либо при подаче острого пара, либо при циркуляции продукта через трубчатую печь достигается удаление низкокипящих компонентов. При этом содержание нафталина в нафталиновой фракции может быть увеличено до 85-89 % при степени извлечения его до 87-90 % от содержания в сырье, а переход нафталина в поглотительную фракцию уменьшается до 3-4 %. В отличие от аналогичных схем ректификации нефти, отсутствуют и отпарные колонны, что затрудняет управление качеством отбираемых фракций. При одноколонной схеме хорошо используется тепло, переданное в трубчатой печи, причем тепло конденсации высококипящих фракций многократно используется для испарения орошения в вышележащих секциях.