Курсовая работа (т): Переработка каменноугольной смолы, полученной при коксовании
В то же время ректификация оказывается плохо управляемой, а четкость разделения смолы недостаточной. Нафталин присутствует практически во всех фракциях, причем содержание его в поглотительной фракции может быть значительным (до 15-16 %). Фенол, кипящий при температуре 180ºС, оказывается во всех фракциях смолы, включая антраценовую.
Традиционное применение одноколонного агрегата с боковым отводом фракций при ректификации смолы объясняется тем, что ресурсы легкого масла и фенольной фракции невелики и они относительно легко отделяются от наиболее ценной нафталиновой фракции. Такая схема может быть использована, если требования к качеству фракций не очень жесткие, а примеси низкокипящих компонентов не представляют опасности и могут быть даже полезными. Так, требования к содержанию низкокипящих фракций в поглотительном масле не очень жесткие, а примеси нафталина до 10-12 % даже снижают температуру застывания этого масла. И наконец, схема используется, если организация подвода дополнительного тепла связана с серьезными техническими трудностями (например, если нужно применить греющий агент с очень высокой температурой).
В литературе приведен ряд схем переработки смолы, позволяющих более гибко проводить ее фракционирование. Отличие их от традиционной одноколонной схемы заключается в следующем:
в максимальном использовании вторичного тепла;
установке отпарных колонн;
подведении дополнительного тепла в нижнюю часть колонны;
применении многоколонных схем и многократного
испарения, предусматривающих фракционную конденсацию в нескольких
последовательно расположенных колоннах, каждая из которых снабжена системой
циркуляции донного продукта через трубчатую печь. В одном из вариантов схем
однократного испарения используется фракционная конденсация в нескольких
ректификационных колоннах, расположенных последовательно (рис. 10). Низ колонны
обогревается донным продуктом этой колонны, нагревающимся при циркуляции через
трубчатую печь.
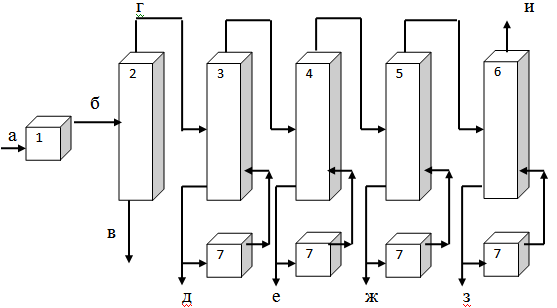
Рис. 10 - Многоколонная схема фракционирования
каменноугольной смолы с подводом дополнительного тепла к низу колонны: 1 -
трубчатая печь; 2 - испаритель; 3 - 6 - ректификационные колонны; 7 - трубчатые
нагреватели; а - обезвоженная смола; б - паросмоляная эмульсия; в - пек; г -
пары фракций; д - антраценовая фракция; е - поглотительная фракция; ж -
нафталиновая фракция; з - фенольная фракция; и - легкое масло
Возможны разнообразные сочетания подобных схем. В литературе описаны, например, технологические схемы, в которых используются две ступени испарения, атмосферная и вакуумная колонны, оснащенные отпарными колоннами, подвод тепла к нижней части обеих колонн и отбор восьми фракций: легкой, фенольной, нафталиновой, метил- и диметилнафталиновой, аценафтеновой, тяжелой, антрацен-фенантреновой (310-340 °С), карбазольной и метилантраценовой.
Одна из крупнейших в мире установок по переработке смолы действует на заводе фирмы Rutgers VFT в Германии в городе Кастроп-Руакселе. Производительность этой установки около 500 тыс. т смолы в год. В схеме используют более тонкое фракционирование, которое позволяет получить 7 фракций с очень узкими температурными пределами кипения и высоким содержанием основного компонента, которые пригодны для получения чистых химических продуктов. В качестве некипящего остатка отделяется пек. Первая колонна этой установки работает под атмосферным давлением, и в ней происходит отделение легкой фракции смолы и воды. Легкую фракцию после отделения воды объединяют с фенольной фракцией, получаемой на второй колонне. Из этой смеси извлекают фенолы и крезолы. Путем редистилляции обесфеноленного масла получают инденовые фракции для последующего производства инденкумароновых смол. Во второй колонне, также работающей под атмосферным давлением, получают нафталиновую фракцию, которую отделяют от легкокипящих компонентов в приколонке. В результате последующих нескольких стадий кристаллизации получают нафталин чистотой выше 99 %.
Нижний продукт из второй колонны направляют в третью колонну, которая работает под вакуумом. В ней в качестве верхнего продукта получают метилнафталиновую фракцию, из которой экстракцией и редистилляцией извлекают хинолин и хинальдин. Свободную от оснований смесь 1- и 2- метилнафталина можно использовать как хороший ароматический растворитель.
Продукт, отведенный из этой колонны боковым отбором, является поглотительным маслом и используется для извлечения бензола из коксового газа. Редистилляцией и кристаллизацией этой фракции извлекают аценафтен.
Четвертая колонна, также работающая под вакуумом, - антраценовая, здесь в качестве верхнего продукта отводят антраценовое масло. Кроме возможности использования в качестве сырья для производства специальной сажи, антраценовое масло содержит антрацен и карбазол, которые извлекают и используют в производстве красителей.
Последняя колонна - пековая - работает под очень высоким вакуумом и служит для получения пеков с высокими температурами размягчения. Из верхней части этой колонны отводят наиболее высококипящее пиреновое масло, из которого извлекают пирен, используемый для производства красителей.
Интенсивное фракционирование, предусматривающее циркуляцию через подогреватель, утилизацию тепла и большое количество клапанных тарелок на колоннах, отличается высокой эффективностью, о чем свидетельствует 90 % - ный выход нафталина чистотой выше 90 % [4].
В табл. 2 указаны диапазоны температур кипения
при атмосферном давлении и температуры плавления фракций смолы. Для хранения и
транспортирования продуктов с такими высокими температурами плавления все
трубопроводы и емкости должны иметь подогрев.
Таблица 2 - Основные показатели фракционирования каменноугольной смолы
|
Наименование фракций |
Диапазон Т кипения, ºС |
Температура плавления, ºС |
Основные компоненты |
Доля от смолы, % |
|
Легкая Фенольная Нафталиновая Метилнафтали- новая Поглотительная Флуореновая Антраценовая Пиреновая Пек |
80-180 180-210 212-218 230-240 250-290 290-310 300-360 350-390 >380 |
- 10 10 75 20 30 50 80 80 70 |
Бензол, толуол, ксилол Фенолы, пиридины, крезолы Нафталин Метилнафталин Аценафтен, метилнафталин Флуорен Фенантрен, антрацен Пирен Высококипящие ПАУ и полимеры |
2 5 12 3 6 3 15 4 50 |
Из узких фракций смолы чистые продукты выделяют посредством различных процессов химического и физического разделения, таких как редистилляция, кристаллизация, экстракция и в некоторых случаях - полимеризация. Чистые продукты служат основой производства продукции повседневного спроса для бытовых нужд, в том числе шампуней, красителей для текстиля, оптических отбеливателей, маркеров для текста, копировальной бумаги с безугольным копировальным слоем и т.д.
Несмотря на различные модификации технологических схем фракционирования смолы, не устраняется проблема «размазывания» большинства компонентов смолы по отдельным фракциям, и это не обеспечивает сосредоточение основного количества отдельных компонентов в узкие фракции. В итоге требуется раздельная переработка фракций, извлечение фенолов и оснований из каждой фракции.
Трудность концентрирования индивидуальных компонентов в одну фракцию определяется сложным составом смолы, образованием многочисленных азеотропных смесей, что и обращает смолу в своеобразную непрерывную систему, четкое разделение которой оказывается затруднительным. Присутствие фенолов приводит к образованию положительных азеотропных смесей с нафталином. Фенолы образуют положительные азеотропные смеси с высококипящими непредельными соединениями, а также с индолом, способствуя увеличению их концентрации в нафталиновой фракции. В то же время хинолин образует отрицательные азеотропы с низкокипящими фенолами, что и объясняет присутствие последних в высококипящих фракциях.
Если ректификации подвергать сырье, освобожденное от фенолов, оснований и тяжелого остатка - пека, удается сосредоточить отдельные компоненты в узкие фракции. С этой целью была предложена схема, в которой вначале смола разделяется на широкий дистиллят (170 - 360 °С).
Достоинством таких схем являются:
возможность концентрирования в сырье для ректификации всех ресурсов данного компонента, имеющихся в смоле;
организация промывания одного продукта, а не нескольких фракций;
проведение четкой ректификации относительно простых систем, свободных от многочисленных азеотропных смесей.
Таким образом, можно получать продукты лучшего
качества и с большими выходами при меньших флегмовых числах на колоннах меньшей
эффективностью. На рис. 11 представлена принципиальная схема переработки смолы
с отбором широкого дистиллята. В табл. 3 приведены данные о влиянии фенолов и
оснований на четкость ректификации широкой фракции каменноугольной смолы
(170-380 °С) на колонне эффективностью 25 теоретических тарелок при флегмовом
числе 5. После извлечения фенолов и оснований содержание нафталина в остающейся
нейтральной части нафталиновой фракции увеличивается с 80 - 85 до 90 - 91 %. Из
других соединений в этой фракции присутствуют метилнифталины, дурол, изодурол,
пренитол, тетралин, додекан, 4-метилинден, индол, ацетофенон, фенилэтилкетон,
5- и 6-метилкумароны, диметилкумароны, бензонитрил, тионафтен
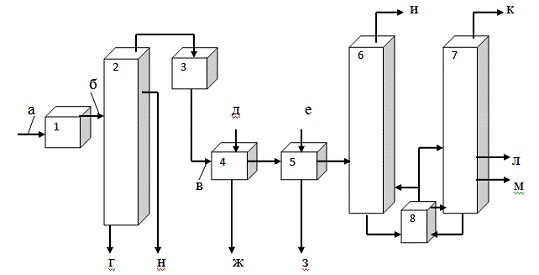
Рис. 11 - Принципиальная схема переработки
каменноугольной смолы с отбором широкого дистиллята: 1 - трубчатая печь; 2 -
фракционная колонна-испаритель; 3 - конденсатор; 4 - система извлечения
фенолов; 5 - система извлечения оснований; 6, 7 - ректификационные колонны; 8 -
трубчатый нагреватель; а - обезвоженная смола; б - паросмоляная эмульсия; в -
широкий дистиллят; г - пек; д - раствор едкого натра; е - раствор серной
кислоты; ж - раствор фенолятов; з - раствор сульфатов оснований; и - ней-
тральной легкое масло; к - технический нафталин; л - поглотительное масло; м -
тяжелый остаток; н - антраценовая фракция
Анализ эксплуатируемых в мировой практике
непрерывных систем ректификации смолы показывает, что при всем их многообразии
общим у них являются использование трубчатых печей и ректификационных колонн, а
также утилизация тепла смолы, пека и фракций. Остальные особенности схем
обусловлены различной кратностью испарения смолы и величиной температуры и
давления, разнообразием технологических приемов и средств для осуществления
ввода дополнительного тепла в колонны. Использование вакуума в системах с
однократным испарением смолы приводит к уменьшению расхода тепла и термического
воздействия на пек; применение повышенного давления в таких системах
преимущественно направлено на стабилизацию качества пека и повышение его выхода
[4].
Таблица 3 - Влияние предварительного удаления фенолов и оснований на разделение широкого дистиллята каменноугольной смолы
|
Пределы отбора, ° С |
Целевой продукт |
Широкий дистиллят |
Широкий дистиллят без фенолов и оснований |
||
|
|
|
Содержание вещества, % |
Степень извлечения, % |
Содержание вещества, % |
Степень извлечения, % |
|
200 - 210 210 - 213 213 - 218 245 - 262 262 - 280 280 - 290 330 - 343 330 - 343 343 - 350 |
Нафталин Нафталин Нафталин Аценафтен Аценафтен Аценафтен Антрацен Фенантрен Карбазол |
58,5 86,4 96,7 5,0 37,4 20,7 12,8 63,0 32,0 |
4,1 2,0 87,5 5,2 46,7 48,1 43,2 52,5 64,0 |
47,9 70,0 97,9 4,0 45,0 9,4 15,4 72,2 48,0 |
1,8 2,7 90,3 3,3 87,0 8,9 84,5 83,0 64,0 |
Выбор оптимальных условий ректификации смолы и схемы технологической взаимосвязи основных аппаратов в каждом конкретном случае обусловлен необходимостью решения вопросов улучшения теплотехнических показателей процесса и обеспечения увеличения выработки пека или фракций требуемого качества.
Следует подчеркнуть, что ни одно из
реализованных в мировой практике ректификации смолы технических решений не
позволяет одновременно улучшить качество и повысить выработку и фракций и пека,
снизить энергетические затраты, упростить и удешевить переработку смолы, хотя
каждому их них свойственны свои преимущества.
4. ФРАКЦИИ КАМЕННОУГОЛЬНОЙ СМОЛЫ И
НАПРАВЛЕНИЯ ИХ ПЕРЕРАБОТКИ
Потребность народного хозяйства в целом ряде химических продуктов в настоящее время не может быть удовлетворена без привлечения продуктов переработки каменноугольной смолы. Такое положение сохранится и на длительный период в будущем при следующих условиях:
) качество продуктов переработки смолы будет соответствовать требованиям потребителей;
) технология производства химических продуктов будет рентабельной;
) технология производства будет экологически безопасной.
От выполнения этих условий будет зависеть
возможность увеличения объема производства продуктов, ресурсы которых в
настоящее время используются не полностью. Технология и глубина переработки
фракций каменноугольной смолы являются основными критериями оценки уровня
смолопереработки в целом. Отечественная коксохимия по объему перерабатываемой
смолы занимает одно из лидирующих мест в Европе, хотя по глубине переработки
фракций, ассортименту малотоннажных продуктов, в том числе и реактивов,
уступает некоторым зарубежным странам. С одной стороны, это связано с
недооценкой роли коксохимии как поставщика ценнейшего ароматического сырья, в
ряде случаев не имеющего аналогов в нефтехимии, с другой стороны, - с
трудностями организации глубокой переработки фракций смолы в схеме современного
коксохимического завода. Немалое значение имеет и тот факт, что не всегда
предложенная технология переработки фракций смолы отвечает современным
требованиям по показателям качества целевых продуктов, энерго- и
материалоемкости, уровню загрязнения окружающей среды.
4.1 Легкая фракция
В зависимости от качества смолы и условий ее
фракционирования содержание отдельных компонентов в легкой фракции может
изменяться в довольно широких пределах. В табл. 5 приведены данные,
характеризующие компонентный состав легкого масла, получаемого в
смолоперерабатывающих цехах различных коксохимических предприятий (КХП). Легкая
фракция близка по составу тяжелому бензолу, поэтому обычно передается в цех
ректификации бензола для совместной переработки.
4.2 Фенольная фракция
В табл. 4 представлен состав фенольных фракций различных коксохимических предприятий. Различие в составе фенольных фракций связано с особенностями технологических схем, режимов фракционирования смолы, а также качеством последней. Фенольная фракция используется как сырье для получения фенола, азотистых оснований и нафталина. Обесфеноленная фенольная фракция называется фенольным маслом. Она находит применение при приготовлении технических масел различного назначения. Примерный состав обесфеноленного масла следующий, %:
бензольные углеводороды - 10,4 - 25,0;
индан - 8 - 24;
инден - 20 - 27;
бензонитрил - 5,4 - 10,4;
нафталин - 18 - 53;
тионафтен - 0,7 - 1,7;
фенолы - 0,4 - 0,6 [4].
Таблица 4 - Состав легкой и фенольной фракций разных заводов
|
Компонент |
Содержание компонента, в легкой фракции, % |
Содержание компонента, в фенольной фракции, % |
||
|
|
КХП №1 |
КХП №2 |
КХП №1 |
КХП №2 |
|
1. Бензольные углеводороды и легкие пиридиновые основания 2. Индан 3. Инден 4. Бензонитрил 5. Нафталин 6. Тионафтен 7. Фенолы |
72,5 9,3 5,1 0,4 2,8 0,2 9,7 |
42,8 10,0 9,5 2,5 22,7 1,0 11,2 |
12,3 4,3 18,6 5,7 16,5 1,2 35,9 |
11,7 11,0 13,7 4,8 30,6 1,5 25,9 |
4.3 Нафталиновая фракция
Нафталин - один из важнейших продуктов переработки каменноугольной смолы. Он является ценным сырьем для химической промышленности. Потребность народного хозяйства в нем обеспечивается только за счет коксохимического нафталина. Поэтому максимальное извлечение нафталина из каменноугольной смолы и рациональное его использование являются исключительно актуальной задачей.
Основным исходным сырьем для получения нафталина является нафталиновая фракция, полученная при фракционировании смолы и содержащая до 80-85% нафталина, т.е. 92-93% его ресурсов в смоле.
В процессе ректификации смолы в нафталиновую фракцию переходят вещества, выкипающие в пределах 210-230°С, т.е. при температуре кипения нафталиновой фракции [6]. Поэтому нафталиновая фракция представляет собой сложную смесь соединений ароматического ряда, кислого, основного и нейтрального характера. Наиболее ценным компонентом является нафталин (С10Н8). Нафталин кристаллизуется в виде белых тонких лепестков (звездочек), хорошо сублимируется, сгорает светящимся пламенем с образованием большого количества копоти. Нафталин растворяется во многих растворителях и сам является хорошим растворителем.