Материал: Подбор технологического оборудования и оснастки для ремонта
СОДЕРЖАНИЕ
Расчетно-технологический раздел
Таблица 1. Исходные и скорректированные нормативы ТО и ремонта
Выбор и корректирование периодичности ТО и пробега до капитального ремонта
Определение трудоёмкости: ЕО, ТО-1,ТО-2,Д-1,Д-2,СО, ТР
Определение коэффициента технической готовности и использования автомобилей
Определение годового пробега автомобилей в АТП
Определение суточной программы по техническому обслуживанию и диагностике автомобилей
Определение общей годовой трудоёмкости технических воздействий подвижного состава АТП
Определение количества ремонтных рабочих на объекте проектирования
Подбор технологического оборудования и оснастки
Расчет производственной площади объекта проектирования
Технологическая карта по замене поршневых колец двигателя ЯМЗ 238
Совмещенный график работы автомобилей на линии в подразделений на АТП
Разработка технологического процесса восстановления детали
Характеристика детали и условий её работы
Возможные способы устранения дефектов
Схема технологического процесса
Разработка операции по восстановлению деталей
Подбор технологического оборудования и оснастки
Расчет производственной площади объекта проектирования
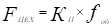
= 4,5*14,72 = 66 м2

где - площадь цеха, м2;

- суммарная площадь горизонтальной проекции технологического оборудования и организационной оснастки, м2;

- коэффициент плотности расстановки оборудования.
Таблица 3
Технологическое оборудование (организационная оснастка)
|
Наименование |
Тип или модель |
Количество |
Размеры в плане, мм |
Общая площадь |
|
1. Моечная установка для мойки блоков цилиндров |
М-205 |
1 |
1600х1270 |
2,6 |
|
2. Моечная ванная для деталей |
ОМ-1316 |
1 |
1250х620 |
0,8 |
|
3. Станок для расточки цилиндров |
Ас 170 |
1 |
1030х1020 |
1,05 |
|
4. Слесарный верстак с пневматикой |
СД-3701-04 |
1 |
1250х800 |
1 |
|
5. Тумбочка инструментальная |
СД-3701-08 |
1 |
674х522 |
4,35 |
|
6. Шкаф для хранения деталей шатунно-поршневой группы |
- |
1 |
800x460 |
0,37 |
|
7. Стеллаж для хранения приборов и приспособлений |
- |
1 |
930х500 |
0,465 |
|
8. Шкаф для хранения деталей ГРМ |
- |
1 |
800х460 |
0,37 |
|
9. Стенд для разборки двигателя |
Р-776-01 |
1 |
1500х800 |
1,2 |
|
10. Стенд для обкатки двигателя |
КС276-03 |
1 |
3020х1010 |
3,05 |
|
11. Стенд для испытания масляных и водяных насосов, а так же компрессоров |
АКТБ-55 |
1 |
800х480 |
0,384 |
|
12. Стеллаж для хранения масляных и водяных насосов, а так же компрессоров |
- |
1 |
930х500 |
0,465 |
|
13. Умывальник |
- |
1 |
500х250 |
0,125 |
|
14. Ларь для отходов |
23127-П |
1 |
500х500 |
0,25 |
|
15..Ларь для обдирочных материалов |
2249 |
1 |
800х400 |
0,32 |
|
16. Стеллаж для хранения двигателей |
Пи-033П |
1 |
1600х1200 |
1,92 |
Таблица 4
Технологическая оснастка
|
Наименование |
Модель или ГОСТ |
Количество |
|
1. Хонинговальная головка для внутренней шлифовки абразивными камнями диаметров 65-117мм. |
2453 |
1 |
|
2. Большой Набор инструментов |
ПИМ-1514 |
1 |
|
3. Средний набор инструментов |
ПИМ-1515 |
1 |
|
4. Приспособление для сборки шатуна с поршнем |
- |
1 |
|
5. Приспособлление для снятия и установки поршневых колец |
ПИМ-1357-ОБ |
1 |
|
6. Щипны для снятия и постановки стопорных колец поршневого пальца |
- |
1 |
|
7. Съемник для выпрессовки гильз цилиндров двигателя |
- |
1 |
|
8. Захват для подъема КВ |
ПИМ-675 |
1 |
|
9. Съёмник клапанных пружин |
ПИМ-483-060А |
1 |
|
10. Контрольные пластины подгонки вкладышей коленчатого вала |
- |
1 |
|
11. Приспособление для перепрессовки втулок распредвала |
- |
1 |
|
12. Съёмник шкива |
- |
1 |
|
13. Динамометрическая рукоядка |
131-М |
1 |
|
14. Набор торцовых головок к динамометрической рукоятки |
- |
1 |
|
15. Микрометр гладкий 0-25 |
ГОСТ 6507-60 |
1 |
|
16. Микометр гладкий 50-75 |
ГОСТ 6507-60 |
1 |
|
17. Микрометр гладкий 100-125 |
ГОСТ 6507-60 |
1 |
|
18. Лупа складная карманная |
ГОСТ 7594-75 |
1 |
|
19. Шабер трёхгранный 10х300 |
МН477-60 |
1 |
|
20. Свечник |
- |
1 |
|
21. Проверочная плита и линейка |
ГОСТ 10905-75 |
1 |
|
22. Нутромер индикаторный |
ГОСТ 686-55 |
1 |
|
23. Калибр-шаблон для проверки ширины канавки поршней |
- |
1 |
|
24. Щуп-шаблон для определения теплового зазора |
- |
1 |
|
25. Сверла спиральные с цилиндра хвостик |
- |
1 |
|
26. Молоток медный |
ПИМ-1468-17-370 |
1 |
|
27. Ключ эксцентриковый для шпилек |
ПиМ-1357-26 |
1 |
|
28. Наждачная бумага 000 |
- |
- |
|
29. Кисть малая и большая волосяная |
- |
2 |
|
30. Напильник личный плоский |
- |
1 |
|
31. Линейка металлическая 50см. |
ГОСТ 427-75 |
1 |
|
32. Штангенциркуль с наружными и внутренними губками |
- |
1 |
|
33. Притирочная паста |
- |
2 |
|
34. Щетка металлическая |
- |
2 |
|
35. Штангензубомер |
- |
1 |
|
36. Пневматический гайковерт |
- |
1 |
Технологическая карта по замене поршневых колец двигателя ЯМЗ 238
|
№ |
Наименование операции |
Прибор, инструмент, приспособление |
Технические требования |
|
1 |
Снять крышку от головки цилиндров |
||
|
2 |
Отвернуть гайки скоб креплении форсунок и снять форсунки |
||
|
3 |
Отвернуть болты крепления коромысел |
||
|
4 |
Снять оси коромысел вместе с коромыслами и извлечь штанги |
||
|
5 |
Отвернуть гайки крепления головки цилиндров |
||
|
6 |
Отвернуть болты крепления поддона и снять поддон |
||
|
7 |
Отвернуть болты крепления крышек шатунов и снять крышки |
||
|
8 |
Извлечь через цилиндры поршни в сборе с шатуном |
Зачистить нагар с верхнего пояса гильзы цилиндра |
|
|
9 |
Заменить поршневые кольца |
Щипцы для снятия и надевания поршневых колец |
Компрессионные кольца клеймом вверх к головке, замки соседних поршневых колец развести в противоположные стороны в плоскость поршневого пальца |
|
10 |
Установить поршни в цилиндры |
Установить так, что бы камера сгорания на поршне была смещена во внутрь двигателя, в сторону топливного насоса |
|
|
11 |
Установить крышки шатунов |
Клейма спаренности на шатуне и крышке должны быть одинаковы. Смазать маслом резьбу и опорные торцы головок болтов крепления и затянуть в 2 приёма, начиная с длинного болта 98Н*м и окончательно 196-216Н*м |
|
|
12 |
Установить поддон |
||
|
13 |
Установить головки блока цилиндров |
216-235Н*м |
|
|
14 |
Установить штанги и коромысла с осями и закрепить болтами крепления |
118-147Н*м |
|
|
15 |
Установить форсунки и гайки скоб крепления форсунок |
||
|
16 |
Установить крышки головок цилиндров |
Совмещенный график работы автомобилей на линии в подразделений на АТП
Авых= 305*0,86= 262,3
|
Рабочие смены |
|
|
Промежуточный склад |
|
|
Ремонтные цеха |
|
|
Зона ТР |
|
|
Зона ТО-2 |
|
|
Зона ТО-1 |
|
|
Д-1, Д-2 |
|
|
ЕО |
|
|
Автомобили на линии |
Разработка технологического процесса восстановления детали
Характеристика детали и условий её работы
- - Класс детали: Круглые стержни с фасонной поверхностью;
- - Материал, из которого изготовлена деталь: сталь 25ХГМ;
- - Наличие термической обработки: твердость поверхности слоя HRC 58…61 и тв. серцевины HRC 35…45
- - При механической обработке вала установочными базами в остновном служат центровые отверстия и реже наружные цилиндрические поверхности.
Промежуточный вал коробки передач ЗИЛ - 431410 (130) работает в условиях контактных нагрузок в сопровождении изгибающих усилий. Разрушительными факторами являются контактные нагрузки, изгиб, трение.
Возможные способы устранения дефектов
По дефекту 1: - наплавка под слое флюса;
- - наплавка в среде защитного газа;
- - вибродуговая наплавка;
По дефекту 2: - наплавка под слоем флюса;
По дефекту 3: - железнение;
- - хромирование;
- - восстановить вибродуговой наплавкой;
Схема технологического процесса
|
Дефект |
Способ устранения |
№ операции |
Наименование операции и содержание |
Установочная база |
|
Износ шейки под шестерню 3-й передачи |
Наплавка в среде углекислого газа |
1. |
Шлифовальная: шлифовать шейку под шестерню 3-й передачи «как чисто» |
Центровые отверстия |
|
2. |
Наплавка: Наплавить шейку под шестерню |
Центровые отверстия |
||
|
3. |
Токарная: Проточить шейку под номинальный размер |
То же |
||
|
4. |
Мойка: промыть деталь |
- |
||
|
Износ шпоночных пазов |
Наплавка под слоем флюса |
1. |
Наплавка: наплавить шпоночный паз |
Центровые отверстия |
|
2. |
Шлифовальная: шлифовать шейки под шестерни под номинальный размер |
Торцовая поверхность |
||
|
3. |
Фрезерная: фрезовать под шпонку |
Центровые отверстия |
||
|
4. |
Мойка: промыть деталь |
- |
||
|
Износ шеек под подшипник |
Хромировать |
1. |
Шлифовать: шлифовать шейки под подшипник «как чисто» |
Центровые отверстия |
|
2. |
Осталивание: Подготовка детали к осталиванию шейки под подшипник |
Наружные цилиндрические поверхности |
||
|
3. |
Шлифовальная: шлифовать шейки подшипников под номинальный размер |
Центровые отверстия |
||
|
4. |
Мойка: промыть деталь |