Курсовая работа (т): Проект отделения очистки конвертированного газа от оксидов углерода
Проект отделения очистки конвертированного газа от оксидов углерода
Учреждение образования «БЕЛОРУССКИЙ ГОСУДАРСТВЕННЫЙ ТЕХНОЛОГИЧЕСКИЙ УНИВЕРСИТЕТ»
Факультет Химической Технологии и Техники
Кафедра Технологии неорганических веществ и общей химической технологии
Специальность Химическая технология неорганических веществ, материалов и изделий
Специализация
Технология минеральных удобрений, солей и щелочей
ПОЯСНИТЕЛЬНАЯ ЗАПИСКА КУРСОВОГО ПРОЕКТА
по дисциплине: «Химическая технология неорганических производств»
тема
проекта: «Проект отделения очистки конвертированного газа от оксидов углерода»
Исполнитель: студент 6 курса группы 2
Коротельщиков Е.В.
Руководитель:
профессор Шатило В.И
Минск 2014
Реферат
Объектом реконструкции является цех аммиак - 3 ОАО «Гродно Азот».
Задачами реконструкции является получение большей прибыли от реализации дополнительного количества продукции, снижение себестоимости аммиака, повышение конкурентоспособности на рынке минеральных удобрений.
Целью курсового проекта является реконструкция цеха аммиака, на основании которой можно будет повысить производительность агрегата и снизить соотношение пар: газ на входе в реактор первичного риформинга с 3,8 до 3,4, а так же повысить степень очистки от СО2.
Пояснительная записка включает аналитический
обзор патентных и литературных данных, характеристику сырья и готовой
продукции, физико-химические основы производства, описание технологической
схемы, расчет материального и теплового балансов, расчет расходных
коэффициентов, нормы технологического режима, мероприятия по охране труда и
безопасности жизнедеятельности, автоматизацию производства, охрану окружающей
среды.
Введение
Добыча минеральных солей и продуктов их переработки непрерывно возрастает как на мировом уровне в целом, так и в отдельных странах. Поэтому одной из важнейших задач сегодня и в перспективе на будущее является необходимость развития производства и полного обеспечения потребности народного хозяйства в минеральных удобрениях.
Аммиак служит сырьём для производства карбамида, КАС, сульфата и нитрата аммония. Потребности в сульфате аммония продолжают возрастать из-за дефицита сульфата для внесения в почву в ряде регионов мира.
Основными рынками являются:
карбамид - рынок Китая, Индии, Европы, Латинской Америки;
КАС - рынок Европы (в основном Франция, Германия) и США;
сульфат аммония - рынок Турции, Греции, Германии, стран Скандинавии, Бразилии.
Наиболее емким по карбамиду является рынок стран Юго-Восточной Азии. Закупки карбамида Индией и Китаем, в основном, диктуют условия ценообразования. В последнее время увеличиваются поставки в Южную Америку. Лучшими условиями поставок являются поставки из портов Балтийского моря.
Рынок Европы находится в сбалансированном состоянии, и поставка может осуществляться небольшими партиями по 2 500 - 3 000 тонн в сезон для внесения в почву.
Общее количество производимых азотных удобрений в РБ 2040 тыс. тонн/год. Потребление азотных удобрений сельским хозяйством РБ продолжает снижаться из-за неплатежеспособности субъектов хозяйствования и составляет на данный период 1/3 от производимых удобрений в РБ.
ОАО “Гродно Азот” имеет возможность реализации оставшихся объемов на экспорт в различные регионы, причем объемы поставок по месяцам, учитывая сезонность рынка, могут колебаться в зависимости от конъюнктуры ценообразования.
Важнейшей задачей на всех химических предприятиях является создание надежной безаварийной работы оборудования, так как зачастую аварии приводят к большому количеству выбросов химических веществ, вредных для здоровья людей и окружающей среды.
Для уменьшения таких ситуаций необходимо совершенствовать конструкции аппаратов для повышения их надежности при эксплуатации и совершенствовать технологический процесс.
Повышение надежности аппаратов приводит к увеличению сроков их работы, уменьшению времени на капитальные ремонты, снижается риск поломки оборудования и создание безаварийной работы на производстве во время эксплуатации.
Кроме этого замена старых конструкций аппаратов новыми приводит к сокращению времени простоев на ремонты, что повышает производительность предприятия.
По исходному проекту все основные агрегаты цеха (риформинг, очистка конвертированного газа от СО2, компримирование синтез-газа, синтез аммиака) были рассчитаны на суточную мощность 1360 тонн аммиака.
Агрегат аммиака на ОАО «Гродно Азот», построенный по проекту фирмы Toyo Engineering Corporation является одним из многих агрегатов основанных на технологии фирмы Kellog. Эта технология по современным критериям отличается высоким показателем энергопотребления свыше 10 Гкал/т NH3. Большая доля в общем энергопотреблении приходится на узел очистки газа от СО2 горячим раствором карбоната калия, потребляющий значительные количества тепла на регенерацию раствора.
Целью модернизации является уменьшение расхода энергии на регенерацию раствора МДЭА с улучшением степени очистки технологического газа от СО2. Модернизация узла очистки конвертированного газа от СО2 дает возможность увеличить производительность агрегата аммиака до 1500 т/сутки, а также снизить соотношение пар: газ на входе в реактор риформинга до 3,4.
В данном курсовом проекте рассматривается возможные направления совершенствования отделения очистки производства аммиака третьей очереди.
Задача является весьма актуальной, так как это
производство работает длительное время (на ОАО «Гродно Азот» с 1978 года),
поэтому возможна замена старых аппаратов более совершенными. Как в отношении
производительности, так и в отношении энергопотребления при производстве NH3.
1. Аналитический обзор
патентных и литературных данных о способах производства. Выбор технологической
схемы
.1 Основные направления
развития технологий производства аммиака
Производство аммиака является одним из сложнейших производств. Со времени возникновения первых предприятий по его получению технологическая схема неоднократно совершенствовалась и модернизировалась. Самые последние технологические схемы передовых компаний представлены ниже.
AMV-технология получения NH3 компании ICI
Основные характеристики процесса AMV компании ICI
Традиционные способы повышения эффективности установки заключались во внедрении дополнительных энергосберегающих приемов, например, рекуперации Н2 и дополнительного количества тепла или ужесточение режимов эксплуатации до допустимых технологией пределов (использование более высоких температур риформинга или максимального давления при синтезе). В отличие от этих способов компания ICI решила повышать эффективность путем уменьшения подводимой энергии и смягчения, а не ужесточения, условий проведения процесса [1].
Компания ICI в рамках разработки провела тщательные исследования технологии производства аммиака с целью разработки процесса, который сочетал бы в себе преимущества высокой производительности, простоты эксплуатации и стоимостной эффективности.
Процесс AMV компании ICI включает в себя усовершенствованные стадии очистки от соединений серы паровой риформинг углеводородов, конверcию CO, удаление CO2, метанирование и синтез.
В процессе AMV компании во вторичный риформер воздух подается с небольшим избытком. Обычно этот избыток на 20 % превышает стехиометрическое количество. Это влечет за собой всего лишь один незначительный нёдостаток, связанный с мощностью воздушного компрессор (менее 1 МВт для установки производительностью 1000 т/сутки), однако предоставляет ряд преимуществ:
уменьшение размеров первичного риформера;
смягчение условий риформинга;
способствует выводу инертных газов из контура синтеза.
Температура на выходе первичного риформера на 20-40 °С ниже, чем в традиционной технологии, даже несмотря на малое паровое соотношение. Это существенно снижает размер и стоимость риформера.
В таблице 1.1 приведены сравнительные
характеристики типичных процессов риформинга.
Таблица 1.1 Сравнение процессов риформинга по АМV-технологии компании IСI и по традиционной технологии
|
Характеристика |
AMV |
Традиционная технология |
|
Типичные режимы первичного риформера: Отношение пар/углерод Температура газа на выходе, °С Проскок метана, об. % в расчете на сухой газ |
2,75-3,0 780 16 |
3,5 800-820 11 |
|
Типичные режимы вторичного риформера: Температура газа на выходе, °С Проскок метана, об. % в расчете на сухой газ |
950 1 |
1000 0,3 |
По АМV-технологии синтез обычно осуществляется при давлении между 11,6-15,95 МПа. Низкое давление синтеза позволяет снизить мощность для сжатия газа, и позволяет использовать более простой компрессор синтез-газа.
Для AMV- процесса компания ICI Katalko разработала новый катализатор синтеза. Это катализатор ICI Katalko серии 74-1 - высокоактивный катализатор, наиболее подходящий для процессов низкого давления. Высокая активность и долгий срок службы этого катализатора были подтверждены.
Наличие криогенных установок рекуперации
водорода, которые могли работать при давлениях, равных давлениям в контуре
синтеза. Схема простой установки рекуперации водорода показана на рисунке 1.1.
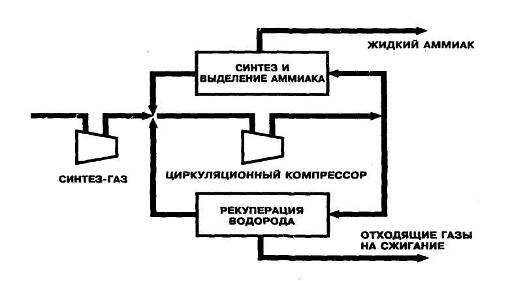
Рисунок 1.1 - Установка рекуперации водорода
Установка рекуперации водорода состоит только из криогенного теплообменника и сепаратора пар/жидкость. В ней отсутствуют движущиеся части, а получаемый водород не требует дожимания. Она позволяет удалить инертные газы и избыточный азот. Такая схема обусловливает степень конверсии водорода в контуре синтеза 98-99 %.
Основные характеристики различными способами объединялись в единое целое, в результате чего был разработан уникальный процесс, выигрышный с точки зрения как эксплуатации, так и экономики. Загруженность первичного риформера сведена к минимуму за счет использования в процессе избыточного количества воздуха, а также за счет высокого проскока метана из вторичного риформера. Давление синтеза поддерживается низким, что позволяет снизить степень сжатия и реализовать работу криогенной установки рекуперации водорода из продувочных газов при давлении синтеза.
Работа криогенной установки при давлении контура синтеза позволяет без снижения производительности установки повысить расход продувочных газов в контуре синтеза. Более того, производительность криогенной установки практически не влияет на ее капитальные затраты. Следовательно, можно производительно и эффективно с точки зрения стоимости использовать больший по сравнению с обычным расход продувочных газов. Контур синтеза, таким образом, позволяет осуществлять синтез аммиака при низком давлении и высоким содержанием инертов в синтез-газе.
Стоимостная эффективность криогенной установки АМУ особенно высока, поскольку она одновременно выполняет 3 функции: рекуперация водорода, обусловливающая 98-99 % степень конверсии в контуре газа удаление инертных газов, создающее их более низкую концентрацию в контуре синтеза, а также управление количеством азота, подаваемом во вторичный риформер. Отвод избыточного азота усиливается в связи с тем, что контур синтеза работает при повышенном содержании азота. Это также снижает потребный объем катализатора синтеза, поскольку скорость реакции синтеза аммиака лимитируется адсорбцией азота на катализаторе, что, в свою очередь, определяется концентрацией азота в синтез-газе.
Традиционный процесс синтеза аммиака определяется стехиометрией реакции (смесь Н2: N2 в соотношении 3: 1), а также максимальной конверсией исходных углеводородов в водород. За счет использования избыточного воздуха и создания более высокой концентрации метана в технологическом газе перед контуром синтеза при использовании АМV-технологии эти ограничения не действуют.
Рассматриваемые критерии оптимальности и их расчетные значения приведены в таблице 1.2.
абсорбер аммиак баланс сырье
Таблица 1.2 Критерии оптимальности и их расчетные значения
|
Критерии оптимальности |
Расчетные значения |
|
1 |
2 |
|
Температура газа на выходе первичного риформера, °С |
770-790 |
|
Соотношение пар/углерод |
2,75-3,0 |
|
Сотношение Н2:N2 на входе в контур синтеза |
2,4-2,6 |
|
Соотношение Н2:N2 на входе в колонну синтеза |
2,0-2,5 |
|
Давление в контуре синтеза, МПа |
12,3-15,95 |
Установка AMV, работающая на заводе Terra at
Lambton, Куртрайт, Онтарио [1]Технологическая схема AMV-установки
производства аммиака показана на рисунке 1.2
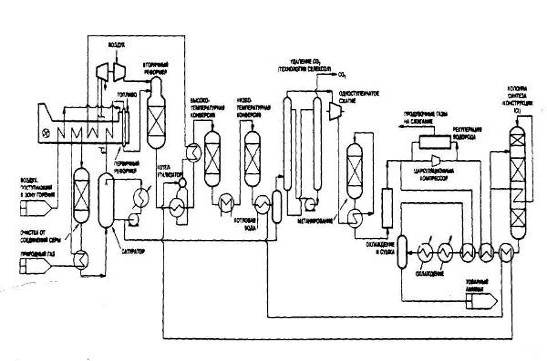
Рисунок 1.2 - Технологическая схема AMV-установки
Terra at
Lambton, Куртрайт, Онтарио
Исходный природный газ смешивается с рециркулирующим водородом, нагревается и очищается от соединений серы. Газ охлаждается и подается в сатуратор, где он вступает в контакт с рециркулирующим горячим технологическим конденсатом. В сатураторе происходит добавление пара непосредственно в технологический, при этом можно использовать источники низко потенциального тепла. На установке в Ламбтоне используется паропровод давлением 23,0 МПа, при этом часть пара под давлением 23,0 МПа используется для повышения давления технологического пара, проходящего через сатуратор. Сатуратор также является эффективным средством испарения технологического конденсата.
После сатуратора газ смешивается с острым паром так, чтобы получить отношение пар/углерод порядка 2,8: 1, и предварительно нагревается в конвективной части печи риформинга. Реагенты поступают в первичный риформер, температура газов на выходе которого составляет порядка 780 °С, а затем подаются во вторичный риформер, в котором процесс риформинга продолжается в условиях избытка воздуха. Благодаря наличию источников дешевой электроэнергии более экономичным является нагревать воздух использованием большей мощности компрессора, работающего на электроэнергии, чем сжиганием большего количества газа. Таким образом, температура технологического воздуха на выходе из компрессора составляет 400 °С. Этот воздух направляется непосредственно во вторичный риформер, без предварительного нагрева. Это относится только к установке в Терре и к аналогичным случаям наличия источников дешевой электроэнергии.
Температура газов на выходе вторичного риформера составляет величину порядка 950 °С. «Риформированный» газ охлаждается в котле-утилизаторе, за которым установлен пароперегреватель, и подается на высоко- и низкотемпературную конверсию СО. Охлаждение между конвертерами СО позволяет получить тепло для сатуратора. После конверсии СО и рекуперации тепла котловой водой газ подается на извлечение СО2 с помощью процесса, получившего название Селексол (в качестве поглотителя используется диметиловый эфир). Селексол идеально соответствует требованиям Терры по ограниченному удаление СО2 с помощью процесса, потребляющего малое количество энергии.