Курсовая работа (т): Проект отделения очистки конвертированного газа от оксидов углерода
За абсорбером Селексола следует одноступенчатый компрессор синтез-газа, а затем - метанатор. Компрессор расположен таким образом, поскольку абсорбер Селексола работает при температуре ниже температуры окружающей среды: низкая температура на линии всасывания уменьшает степень сжатия, тогда как газ на выходе из компрессора теплый и подается непосредственно в теплообменник метанатора для дальнейшего нагрева.
Метанированный газ охлаждается и сушится в сушильной установке с молекулярными ситами. Осушенный газ подается в контур синтеза аммиака низкого давления на линию всасывания циркуляционного компрессора. В контуре синтеза газ, выходящий из циркуляционного компрессора, нагревается и аксиальным потоком поступает в колонну синтеза конструкции ICI с тремя слоями катализатора с вводом холодного байпаса после первого слоя и теплообменом после второго слоя. Для того чтобы обеспечить оптимальный баланс между перепадом давлений и активностью лимитированной диффузией, был выбран относительно малый размер частиц катализатора. Газ, выходящий из колонны синтеза, охлаждается, нагревая котловую воду, а затем, нагревается, подаваемый в колонну. Этот газ охлаждается с помощью механического холодильного цикла, из него в сепараторе удаляется жидкий аммиак, после чего газ возвращается в циркуляционный компрессор.
Установка по производству аммиака Чжонжуань, Пуянь, Китай [2].
Технологическая схема установки показана на
рисунке 1.3
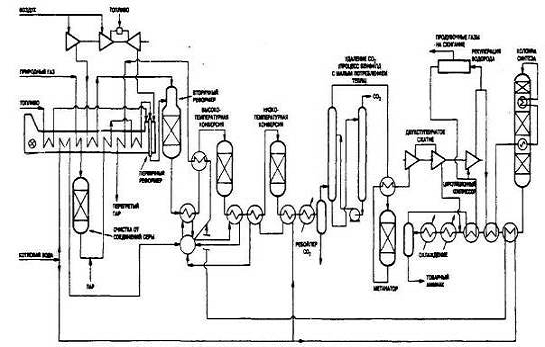
Рисунок 1.3 - Технологическая схема установки
Чжонжуань, Пуянь, Китай
Природный газ, подаваемый под низким давлением, сжимается, нагревается и очищается от соединений серы. Затем он смешивается с паром и перед тем, как попасть в первичный риформер, давление на выходе которого превышает 40 бар, нагревается теплом отходящих газов. Мягкие температуры риформинга в процессе AMV позволяют проводить риформинг под высоким давлением по традиционной "трубной" технологии.
Взятый в избытке используемый в процессе воздух перед тем, как поступить во вторичный риформер, сжимается и нагревается. Вторичный pифopмep работает при проскоке метана около 1%. Затем “реформированный” газ поступает в высоко- и низкотемпературный конвертеры СО со встроенным устройством рекуперации тепла для производства пара.
Для отвода CO2 в этой установке используется процесс Бенфильд с малым расходом тепла (с многоступенчатыми эжекторами пара). Затем газ метанируется и поступает в компрессор синтез-газа. Он представляет собой 2-х корпусный компрессор с циркуляционным колесом на корпусе высокого давления и приводится в действие паровой турбиной. Мощность сжатия циркуляции составляет всего лишь 8 МВт. Синтез-газ поступает в контур синтеза аммиака низкого давления, расположенный по технологической схеме выше холодильников. В этой установке отсутствую осушители синтез-газа. Осушители необходимы там, где при синтезе аммиака к содержанию в нем воды предъявляются жесткие требования, в противном случае существует выбор между простотой установки и ее предельной эффективностью.
В установке Пуянь используется трехслойная колонна синтеза с внутренним охлаждением. В этой колонне используется катализатор ICI Серии 74-1 синтеза аммиака при низком давлении. Давление на выходе колонны составляет 15,225 МПа. Это давление существенно выше, чем на установке в Терре, и совместимо с более высоким давлением реформинга. Степени сжатия газа во время синтеза на обеих установках очень близки. Использование более высокого давления в контуре уменьшает размеры колонны и контура, что дает небольшой выигрыш в потребляемой энергии.
Очищенный газ из контура поступает в обычную криогенную установку AMV при давлении контура для отвода инертных газов и избыточного азота. Небольшая часть очищенного газа поступает непосредственно на сгорание, что позволяет сохранить баланс соотношения NH3 и СО2 для установки по производству мочевины.
Сжатие воздуха осуществляется газовой турбиной, при этом горячий воздух с выхлопа турбины подается в зону горения печи реформера. Такая система представляет собой эффективное средство, позволяющее удовлетворить требования комплекса синтеза аммиака и мочевины по пару и энергии.
LCA-технология получения аммиака компании ICI
Применение LCA-технология получения аммиака компании ICI нашла на заводе в Севернсайде [3].
При разработке схемы нового производства ключевая задача состояла в максимально возможном упрощении процесса.
Схема процесса LCA
представлена на рисунке 1.4.
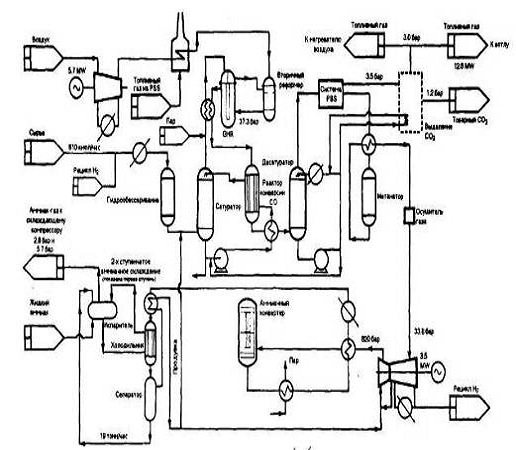
Рисунок 1.4- Технологическая схема процесса LCA
Риформинг-реактор с газовым обогревом (GHR). В новой технологии тепло реакции вторичного риформинга используется для обогрева реактора первичного риформинга посредством теплопередачи через трубки с катализатором. GHR занимает площадь на порядок меньше, чем камера сгорания традиционного реактора, работающая при атмосферном давлении; высота GHR в два раза меньше. Кроме того, здесь нет длинных, сложных коммуникаций, связывающих реактор с остальными частями установки, а также газовых бойлеров высокого давления и пароперегревателей.
Конструкция и размер GHR обеспечивают очень компактную и гибкую схему, позволяют значительно снизить протяженность высокотемпературных трубопроводов в зоне реактора. В GHR нет никаких горелок, отсутствуют какие-либо требования относительно работ по графику, поэтому не нужны ни платформы, ни другие системы доступа. Отсутствие высокотемпературных сжигателей в установке первичного риформинга значительно снижает выбросы NOх в атмосферу по сравнению с традиционными риформинг-установками.
В LCA-процессе линии сырья и воздуха взаимосвязаны, при неисправности одной из них другая прекращает работу автоматически, это обеспечивает безопасную остановку производства. "Горячий" запуск LCA-процесса можно повторить уже через 2-4 часа, это позволяет восстановить работу установки после нарушений гораздо быстрее и безопаснее, чем в традиционном процессе.
Использование катализатора вторичного риформинга с низкой термической инерцией обеспечило простую конструкцию GHR. Монолитная конфигурация обеспечивает низкий общий объем катализатора и минимальный вес катализатора и носителя.
Для того, чтобы уменьшить размер установки, теплоперенос через трубы был интенсифицирован с помощью "труб-оболочек", которые окружали содержащие катализатор трубки и увеличивали теплоотдачу от горячего отходящего газа вторичного риформинга. Ребра на трубах тоже усиливали теплоотдачу.
Одностадийная конверсия СО. LCA-процесс использует один изотермический реактор конверсии СО. В этой системе вместо обычных двух используется один реактор; но для рекуперации тепла по-прежнему используется циркуляция воды. Специальный изотермический катализатор конверсии на основе меди высоко активен и стабилен, так что может работать при температурах, превышающих температуры в традиционном реакторе низкотемпературной конверсии; кроме того, этот катализатор хорошо приспосабливается к высоким концентрациям СО в технологическом газе. Катализатор на основе меди гораздо менее опасен для окружающей среды, чем хромсодержащий катализатор конверсии; он позволяет безопасно использовать низкие паровые соотношения на стадии риформинга, избегая при этом проблем "перевосстановления" катализатора.
Разделение по разности давлений. Для достижения нужного теплового баланса в GHR между выделением тепла в блоке вторичного риформинга и потреблением тепла в блоке первичного риформинга количество добавляемого воздуха превосходит стехиометрически необходимое для производства аммиака. Для удаления избыточного азота используется система разделения по разности давлений (PSS). В этом сепараторе удаляется также двуокись углерода, которую иначе все равно пришлось бы удалять в большом жидкостном скруббере. Система не имеет энергетических ограничений по удалению СО2 и успешно заменяет довольно сложную комбинацию адсорбера, регенерационной башни и жидкостных циркуляционных систем, используемую на более традиционных заводах.
Компрессор синтез-газа. Схема LCA-процесса включает маленький двухступенчатый компрессор синтез-газа. GHR может работать при давлении, превышающем нормальное давление риформинга; благодаря этому, а также низкому давлению в контуре синтеза, можно использовать компрессор простой конструкции. Весь агрегат монтировался на передвижной опоре, затем полностью собранный и проверенный блок доставляли на место; такой подход выгоден с конструкционной и эксплуатационной точек зрения.
Синтез аммиака низкого давления. ICI Katalko представила усовершенствованный железный катализатор синтеза аммиака, специально приспособленный для синтеза при низких давлениях порядка 9,0 МПа. Это позволило включить в схему контур синтеза низкого давления и, благодаря этому, снизить требования к компрессору и упростить конструкцию элементов контура синтеза.
Хотя процесс получения аммиака хорошо изучен и оптимизирован, в настоящее время активно развиваются исследования в области новых способов получения аммиака, с целью снижения энергоемкости производства.
Так в работе [4] рассматривается новый метод получения аммиака в низкотемпературной плазме. Процесс не требует больших затрат, прост в проведении, позволяет использовать природное сырье. Согласно [4] предлагается способ плазменного каталитического получения аммиака, при котором смесь водяных паров и азот в молекулярном соотношении от 100: 1 до 10: 1 пропускаются через газоразрядное пространство, заполненное формованными гранулами носителя, покрытого катализатором. В качестве катализатора используются металлы Ti, Zr, Hf, V, Nb, Pt, и др., в качестве носителя - диэлектрические керамические материалы из оксидов Ti, Al, Si, Ce, Zr, стекла,органические полимеры с сопротивлением более 106 Ом. Плазма создается электрическими, микроволновыми или коронарными разрядами в пространстве между двумя электродами, разделенными диэлектриком.
В работе [5] предложен способ получения аммиака из углеродсодержащих гетерогенных исходных материалов. Процесс включает введение кислорода в исходное сырьё для получения CO и H2; взаимодействие СO с водой и образование CO2 и H2; удаление CO2 из газовой смеси криогенным способом и получение чистого водорода; смешивание водорода с азотом в определенных соотношениях и образование аммиака.
В [6] предлагается экономичный низкотемпературный способ получения аммиака, включающий следующие операции: получение из элементарного кремния и его соединений, особенно кремневодородов, методом азотирования при низких температурах (100 - 300°С) в присутствии катализаторов (Cu, Ag, Au, CuO) нитрида кремния (Si3N4); обработка полученного продукта CO2 и H2O с получением (NH4)2CO3 и SiO2; разложение карбоната аммиака термическим путем или путем воздействия на него оснований с получением аммиака. Разложение карбоната аммиаком может производиться также его обработкой HF с образованием (NH4)2SiF6 и последующего нагревания последнего с получением NH3 и SiF4.
В работе [7] описан способ получения аммиака с применением комплексных соединений металлов, например Mo, Zn, Na, связывающих азот и способствующих взаимодействию азота с другими элементами, включая H2. Приведены механизмы реакции синтеза аммиака и других соединений азота с применением нитрогеноза, извлекаемых из микроорганизмов, и комплексных соединений указанных металлов.
В [8] предложен способ получения аммиака из N2 в присутствии соединений металла, активирующего процесс и представленного формулой M[NR1R2]3, где M - Mo, Ti, V, W, Cr; R1 и R2 - органические радикалы. Процесс проводят при температуре порядка 65 °С. Возможно использование катализатора на основе благородного металла.
Авторами [10] выполнено теоретическое и экспериментальное исследование и рассмотрен процесс очистки газового потока от примесей СО2 с применением жидкостей содержащих водные растворы алкиламинов и солей аминокислот. Отмечено, что такие жидкости не смачивают поверхность гидрофобных микропористых мембран, выполненных из полиолефинов. Рассмотрена методика и процедура проведения экспериментов, которые осуществлялись при различных парциальном давлении СО2, в широком диапазоне концентраций аминокислот в жидкости. Предложена математическая модель процессов, протекающих в мембранах из пустотелых волокон. Отмечена хорошая сходимость результатов, полученных при выполнении экспериментальных исследованиях, и соответствующих показателей, найденных расчетным путем с использованием предложенной математической модели.
Разработана конструкция абсорбера [18], включающего корпус, состоящий из цилиндрических вертикальных секций с диаметрами, уменьшающимися по высоте корпуса, с размещенной внутри секций массообменной насадкой, ороситель, размещенный над насадкой верхней секции и соединенный со штуцером ввода жидкости, штуцера ввода и вывода газа, штуцер вывода жидкости, отличающийся тем, что насадка в верхней секции выполнена из эрозионностойкого материала, а ороситель выполнен в виде усеченного конуса, ориентированного вершиной вниз, при этом боковая поверхность конуса и вершина перфорированы.
Абсорбер, отличается тем, что насадка выполнена из металла, перфорация на боковой поверхности конуса выполнена в виде однонаправленных щелевых прорезей и на боковой поверхности конуса размещена поярусно. Ороситель установлен соосно корпусу.
Задачи, решаемые полезной моделью: повышение технологической эффективности и эксплуатационной надежности абсорбера за счет предотвращения разрушения насадки и устранения уноса жидкости. Технический результат, достигаемый с использованием полезной модели, - срок службы насадки увеличивается теоретически с 1,3 года до 12 лет, а унос снижается фактически с 15 г/м3 до 0,3 г/м3.
Энергоемкость производства аммиака складывается из затрат природного газа и электроэнергии и составляет в среднем 9,5 - 10,5 Гкал на тонну аммиака (при этом расход энергии в отделениях абсорбционной очистки достигает 10 % от общей энергоемкости).
Примером возможности снижения расхода энергии на производство аммиака явилась модернизация отделения абсорбционной очистки агрегата АМ-70 на ОАО «Невинномысский Азот», проведенная 2001 году [19]. В ходе этой модернизации была произведена замена раствора моноэтаноламина (МЭА) абсорбентом на основе метилдиэтаноламина (МДЭА-модифицированный), разработанным ФГУП «НИФХИ им. Л.Я. Карпова» и произведенным на ЗАО «Химсорбент» г. Дзержинск.
Необходимо отметить, что за рубежом МДЭА уже давно используется в качестве абсорбента для очистки газов. Такие фирмы как BASF, DOW CHEMICAL, UNION CARBIDE предлагают абсорбенты на основе МДЭА и на российском рынке. Однако, зарубежные фирмы не всегда учитывают технологические особенности российских агрегатов, в результате чего простая замена раствора МЭА на МДЭА-абсорбент не дает максимально возможного снижения энергопотребления и даже может привести к возникновению серьёзных проблем в ходе эксплуатации. Кроме того, стоимость зарубежных МДЭА-абсорбентов выше отечественного аналога.
Разработанная ФГУП «НИФХИ им. Л.Я. Карпова» технология замены МЭА-раствора на отечественный МДЭА-абсорбент предусматривает целый комплекс мероприятий, позволяющих максимально снизить энергопотребление в отделении очистки и обеспечить его устойчивую работу на новом абсорбенте.
Проведенные на основе данных физико-химических свойств МДЭА-модифицированного расчёты показали, что замена МЭА-раствора на МДЭА-абсорбент в условиях технологической схемы агрегата АМ-70 позволяет снизить расход тепла на стадии очистки синтез-газа более чем на 30 % с сохранением регламентных показателей по степени очистки, производительности агрегата и качества продукционной СО2.
Выбор абсорбента является важной задачей, поскольку от его специфических свойств зависит технологическая схема и технико-экономические показатели процесса.
Неприемлемость использования водных растворов щелочи для очистки газа от кислых компонентов в том, что взаимодействие щелочи с сероводородом и диоксидом углерода сопровождается накоплением в абсорбенте нерегенерируемых соединений, что приводит к относительно быстрой отработке абсорбента и вызывает проблемы утилизации отходов производства.