Курсовая работа (т): Проект отделения очистки конвертированного газа от оксидов углерода
.1 Материальный баланс
абсорбера
Исходные данные для расчета принимаем в соответствии с регламентом цеха аммиак-3.
Количество конвертированного газа - 230000 м3/ч
Состав газа в % об.:
Н2 - 61,89; N2 - 20,18; СО2 - 17,04; СН4 - 0,27;
СО - 0,31; Ar - 0,31
Содержание диоксида углерода в очищенном газе - 0,005 % (об.)
Концентрация раствора МДЭА - 40 %.
Температура газа: на входе в абсорбер - 50 °С
на выходе из абсорбера - 70 °С
Температура раствора МДЭА: на входе в абсорбер - 50 °С
на выходе из абсорбера - 68 оС
Определяем количество и состав поступающего
конвертированного газа по формулам:
 ,

где V - объемный расход газовой смеси, м3/ч;i - объемный расход компонента газовой смеси, м3/ч;
mi - массовый расход компонентагазовой смеси, м3/ч;i - объемная концентрация компонента газовой смеси, % об.;
Мi - мольная масса компонента газовой смеси, кг/кмоль.
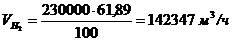
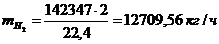
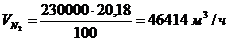
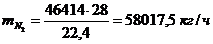
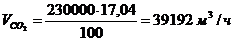
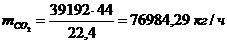
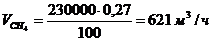
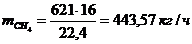
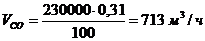
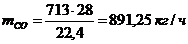
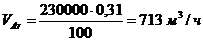
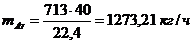
Результаты расчета сведены в таблице 5.1.
Таблица 5.1 Состав технологического газа, покидающего абсорбер
|
Статья |
Приход |
Статья |
Расход |
|||||
|
Газ на очистку в т.ч. |
м3/ч |
% об. |
Кг/ч |
Газ после очистки в т.ч. |
м3/ч |
% об. |
Кг/ч |
|
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
|
|
H2 |
142347 |
61,89 |
12709,56 |
H2 |
142347 |
74,60 |
12709,56 |
|
|
N2 |
46414 |
20,18 |
58017,5 |
N2 |
46414 |
24,32 |
58017,5 |
|
|
CO |
713 |
0,31 |
891,25 |
CO |
713 |
0,37 |
891,25 |
|
|
CO2 |
39192 |
17,04 |
76984,29 |
CO2 |
11,5 |
0,005 |
22,59 |
|
|
CH4 |
621 |
0,27 |
443,57 |
CH4 |
621 |
0,335 |
443,57 |
|
|
Ar |
713 |
0,31 |
1273,21 |
Ar |
713 |
0,37 |
1273,21 |
|
|
газ на очистку |
230000 |
100 |
150319,38 |
очищенный газ |
190819,5 |
100 |
73357,68 |
|
Определяем количество поглощенного диоксида
углерода. Для этого составляем баланс по диоксиду углерода, учитывая, что
содержание диоксида углерода в очищенном газе составляет 0,005 %:
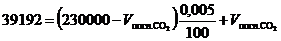
=11,5-0,00005Vпогл.СО2 + Vпогл.СО2
,5 = 0,99995Vпогл.СО2погл.СО2 = 39180,5/0,99995 = 39182,5 м3/ч
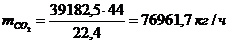
Количество диоксида углерода в уходящем конвертированном газе
,29 - 76961,7 = 22,59 кг/ч
Определение расхода раствора МДЭА для поглощения 39182,5 м3/ч диоксида углерода.
Поглотительная способность раствора, выраженная отношением моль СО2 на моль амина, называется также степенью карбонизации.
Принимаем поглотительную способность МДЭА:
на выходе - 0,5 кмоль СО2/кмоль МДЭА
на входе - 0,1 кмоль СО2/кмоль МДЭА
Тогда средняя степень карбонизации составит:
,5 - 0,1 = 0,4 кмоль СО2/кмоль МДЭА
Находим необходимое количество кмоль МДЭА для поглощения
,5 м3/ч диоксида углерода:
,4 кмоль СО2 ------ 1 кмоль МДЭА
,7 /44 кмоль СО2 ----- х кмоль МДЭА
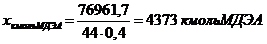
Мольная масса МДЭА - 119 кг/кмоль, тогда масса 100 %-ного раствора МДЭА равна:МДЭА(100 %) = 119·4373 = 520387 кг/ч
Количество 40 %-ного раствора МДЭА:МДЭА(40 %) = 520387·100/40 = 1300967,5 кг/ч
Количество насыщенного раствора МДЭА будет равно:
,7 + 1300967,5 = 1377929,2 кг/ч
Результаты расчетов сводим в таблицу 5.2.
Таблица 5.2 Сводная таблица материального баланса абсорбера
|
Приход |
Расход |
||||
|
Наименование |
кг/ч |
%, масс. |
Наименование |
кг/ч |
%, масс. |
|
Газ на очистку в т.ч.: Н2 N2 CO2 CH4 CO Ar |
150319,38 12709,56 58017,5 76984,29 443,57 891,25 1273,21 |
8,46 38,60 51,21 0,29 0,59 0,85 |
Очищенный газ, в т.ч.: Н2 N2 CO2 CH4 CO Ar |
73357,68 12709,56 58017,5 22,59 443,57 891,25 1273,21 |
17,33 79,09 0,03 0,60 1,21 1,74 |
|
Всего: |
150319,38 |
100,0 |
Всего: |
73357,68 |
100,0 |
|
Раствор МДЭА |
1300967,6 |
|
Раствор МДЭА |
1377929,2 |
|
|
Всего |
1451286,88 |
100,0 |
Всего |
1451286,88 |
100,0 |
5.2 Тепловой баланс абсорбера
Исходные данные:
Температура поступающего газа - 50 °С
Температура раствора МДЭА - 50 °С
Температура газа на выходе - 70 °С
Температура раствора МДЭА - 68 °С
Количество конвертированного газа и раствора МДЭА, в соответствии с таблицей 5.2 материального баланса абсорбера, равны 150319,38 кг/ч и
,6 кг/ч соответственно.
Количество тепла, которое подводится в абсорбер для поглощения диоксида углерода СО2 раствором МДЭА, определяется из уравнения теплового баланса абсорбера:
к.г + QМДЭА - Qр = Q'к.г + Q'МДЭА + Qпот.
где левая часть уравнения соответствует приходу тепла:к.г - тепло приносимое конвертированным газом, кВт;МДЭА - тепло, приносимое раствором МДЭА, кВт;р - тепло, затрачиваемое на растворение диоксида в растворе МДЭА, кВт.
Правая часть уравнения соответствует расходу тепла:'к.г - тепло, уносимое очищенным конвертированным газом, кВт;'МДЭА - тепло, уносимое раствором МДЭА, кВт;пот. - тепловые потери, кВт.
Тепло, вносимое конвертированным газом рассчитывается по формуле:
к.г = mк.гск.гtн(к.г)
где mк.г - масса конвертированного газа, кг/с;
ск.г - удельная теплоемкость конвертированного
газа, кДж/(кг·К);н(к.г) - температура конвертированного газа на входе в
абсорбер, °С.
Для газовых смесей удельная теплоемкость
рассчитывается по формуле
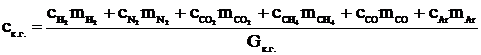
Удельную теплоемкость компонентов конвертированного газа находим по [20], при температуре 50 °С:
 = 14,33
кДж/(кг·К);
 = 0,865
кДж/(кг·К);
 = 1,043
кДж/(кг·К);
 = 1,041
кДж/(кг·К);
 = 2,31 кДж/(кг·К)
 =
0,725 кДж/(кг·К);
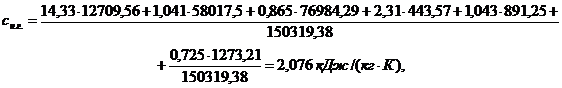 к.г = (150319,38/3600)·2,076·50
= 4334,21 кВт
Тепло, приносимое раствором МДЭА рассчитывается по формуле:
МДЭА = mМДЭА· сМДЭА ·tн(МДЭА)
где mМДЭА - 1300967,6 кг/ч - количество раствора МДЭА, поступающего на абсорбцию;
сМДЭА-3,717 кДж/(кг·К) - удельная теплоемкость раствора МДЭА при начальной температуре tн(МДЭА) = 50°С [20].МДЭА = (1300967,6/3600)·3,717·50 = 67162,45 кВт
Тепло, выделяющееся при абсорбции диоксида углерода раствором МДЭА рассчитывается по формуле:
р = mСО2·q
где mСО2 - 76961,7 кг/ч - количество поглощенного диоксида углерода;= 1516,78 кДж/кг СО2 -теплота растворения диоксида углерода в растворе МДЭА [20].р = (76961,7 /3600)·1516,78 = 32426,1 кВт
Общий приход тепла:прих = 4334,21+67162,45+32426,1=103922,76 кВт
Тепло, уносимое очищенным конвертированным газом:
'к.г = m'к.г ·с'к.г ·tк(к.г)
где m'к.г - 73357,68 кг/ч - масса конвертированного газа, уходящего из абсорбера, согласно таблицы 5.2 материального баланса абсорбера;
с'к.г - удельная теплоемкость уходящего конвертированного газа при температуре газа на выходе из абсорбера tк(к.г) = 70 °С, кДж/(кг·К).
Удельную теплоемкость компонентов конвертированного газа находим по [20], при температуре 70°С:
= 14,38
кДж/(кг·К); = 0,885
кДж/(кг·К); = 1,044
кДж/(кг·К);
= 1,041
кДж/(кг·К); = 2,36 кДж/(кг·К) =
0,725 кДж/(кг·К).
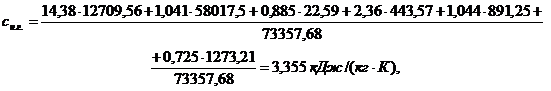 'к.г =
(73357,68/3600)·3,355·70 = 4785,57 кВт
Тепло, уносимое насыщенным раствором МДЭА
'МДЭА = m'МДЭА · с'МДЭА ·tк(МДЭА)
где m'МДЭА - 1377929,2 кг/ч - количество насыщенного раствора МДЭА, согласно таблицы 5.2 материального баланса абсорбера;
с'МДЭА = 3,734 кДж/(кг·К) - удельная теплоемкость раствора МДЭА при конечной температуре tн(МДЭА) = 68 °С [20].'МДЭА = (1377929,2 /3600)·3,734·68 = 97186,88 кВт
Общий расход тепла:
расх = 4785,57 + 97186,88 + Qпот = 101972,45 + Qпот
Из уравнения теплового баланса Qприх = Qрасх находим потери тепла:
пот = Qприх - Qрасх = 103922,76 - 101972,45 =
1950,31 кВт,
что составляет от подводимого тепла
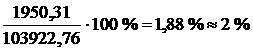 , что не превышает
5%.
Результаты расчета сводим в табл. 5.3
Таблица 5.3 Сводная таблица теплового баланса
|
Приход тепла |
Расход тепла |
||
|
Статья |
кВт |
Статья |
кВт |
|
1. Тепло, приносимое конвертированным газом 2. Тепло, поступающее с раствором МДЭА 3. Теплота абсорбции |
4334,21 67162,45 32426,1 |
1. Тепло, уносимое конвертированным газом 2. Тепло, уносимое насыщенным раствором МДЭА 3. Потери тепла |
4785,57 97186,88 1950,31 |
|
Всего |
103922,76 |
Всего |
103922,76 |
6. Расчет расходных
коэффициентов
Для производства 1 т аммиака необходимо:
водорода:
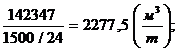
где 142347 м3/ч - количество водорода из таблицы 5.1;
т/сут.- суточная производительность производства аммиака;
ч - количество часов в сутках.
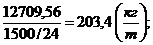
Соответственно свежего азота:
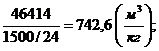
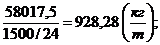
Нормы расходов сырья, материалов и
энергоресурсов представлены в таблице 6.1. Учетная единица выпускаемой
продукции - 1 т. аммиака.
Таблица 6.1
Нормы расхода основных видов сырья, материалов и энергоресурсов
|
Наименование сырья, материалов и энергоресурсов |
Единица измерения |
Проектная норма расхода |
|
Природный газ. Теплота сгорания топлива, низшая не менее Q=33,41 МДж/м3 (7980 ккал/м3) |
м3 (20 0С, 101325 Па) |
1255 |
|
Электроэнергия |
МДж (квт*ч) |
375,84 104,4 |
|
Теплоэнергия |
Гкал |
0,59 |
|
Оборотная вода |
м3 |
14,8 |
|
Речная вода |
м3 |
13,19 |
|
Пар с давлением 1,2 МПа (12 кгс/см2) |
ГДж (Гкал) |
2,47 (0,59) |
|
Азот технологический |
м3 (20 0С, 101325 Па) |
18,3 |
|
Раствор МДЭА: |
|
|
|
Метилдиэтаноламин |
кг |
0,15 |
|
Пятиокись ванадия |
кг |
0,0035 |
|
Лапрол |
кг |
0,0023 |
|
Добавки к воде для питания котлов: |
|
|
|
Тринатрийфосфат Гидразин- гидрат(100 %) |
кг кг |
0,0044 0,00034 |
|
Катализаторы : |
|
|
|
Для метанирования НКМ-1 |
кг |
0,02 |
7. Нормы
технологического режима
Нормы технологического режима представлены в
таблице 7.1.
Таблица 7.1 Нормы технологического режима
|
Наименование стадии и потоков реагентов |
Скорость подачи реагентов |
Температура, °С |
Прочие показатели |
|
Газ на входе в абсорбер поз. К5 |
|
не более 82°С п.и. ±3,0°С |
|
|
Раствор на орошение абсорбера поз. К5 |
не более 1610 т/ч п.и. . ±35 т/ч |
не более 90 п.и. ±2,0°С |
|
|
Раствор в кубе регенератора поз. К12 |
|
не более 123 п.и. ±3,0°С |
|
|
Углекислый газ на выходе из регенератора поз. К12 |
|
не более 103 п.и. ±3,0°С |
|
|
Углекислый газ потребителю |
|
не более 50 п.и. ±2,0°С |
Объемная доля горючих не более 1,2% |
|
Метанирование остаточной окиси и двуокиси углерода |
|||
|
Катализаторная зона в метанаторе поз. К19 |
|
от 290 до 375 п.и. ±6,0°С |
|
|
Очистка технологического конденсата в отпарной колонне поз. К4 |
|||
|
Отпаренный конденсат после насосов Н36 на выдаче |
не более 90 м3/ч п.и. ±1,98 т/ч |
|
Массовая концентрация аммиака не более 50 мг/л. Массовая концентрация органических соединений в пересчете на метанол и формальдегид не более 50 мг/л. |
8. Контроль
производства и управления
.1 Аналитический
контроль
Технологическая схема производства аммиака представляет собой сложный комплекс отдельных процессов, тесно связанных друг с другом благодаря непрерывности и взаимозависимости материальных и энергетических потоков.
Такая взаимосвязь требует, чтобы режим каждого из процессов был подчинен условиям оптимального режима всего производства в целом. Поэтому для крупнотоннажных установок целесообразно, чтобы весь контроль и регулирование основных процессов производства осуществлялись через центральный пункт управления (ЦПУ). При этом предполагается, что все основные средства контроля и регулирования автоматизированы.
Разработка систем автоматизации базируется на учете многочисленных технических, экономических, производственных, эксплуатационных и других факторов автоматизируемого объекта, которые формируют требования к системам, в том числе к оснащению их техническими средствами (ТС).
Важную роль в производстве аммиака играет аналитический контроль сырья, полупродуктов на всех стадиях производства и готовой продукции. Регулярный аналитический контроль важен не только как средство утверждения нормального хода технологического процесса, но и как индикатор, который позволяет персоналу установить истинную причину нарушения технологического режима. Особо важное значение аналитический контроль имеет в период пуска и наладки нормального технологического режима.