Дипломная (вкр): Производство кручёных изделий
3.4 Отделка шпагатных изделий
Цель отделки шпагатных изделий - повысить эксплуатационные характеристики, улучшить внешний вид. При этом благодаря проклеиванию, увеличению компактности структуры удается повысить разрывную нагрузку шпагатов из лубяных волокон на 10-15%.
Технологический процесс отделки шпагатных изделий состоит из следующих операций: очистки шпагата от костры и пуха (эффект очистки лучше при воздействии ножевых валиков на сухой продукт); промывки шпагата (вначале в теплой воде, затем очистка и промывка в мыльной воде, а для изделий, требующих повышенной отделки, в отбеливающих растворах); проклейки шлихтой; сушки ошлихтованного шпагата; полировки или лощения; намотки обработанного шпагата на двухфланцевые катушки.
Все указанные операции выполняют на полировочной машине.
На рисунке 9 изображена технологическая схема полировочной машины. Нити шпагата сматываются с катушек, установленных на шпулярнике 9, проходят через натяжную рамку 10 и с помощью распределительных решеток 11 строго в определенном порядке (перекрещивание не допускается) проходят чистительно-шлихтовальное устройство. Это устройство имеет три ванны. На выходе второй и третьей ванны имеется рычажный отжим 13. Между ваннами расположены быстро вращающиеся ножевые очистительные 12 и гладильные 14 валики. На очистительных валиках укреплены ножи или планки, покрытые кардной гарнитурой. Они снимают с поверхности проходящего шпагата костру и пух. Гладильные валики обвиты жесткой (преимущественно сизальской) веревкой диаметром 12,7 мм, которая заглаживает отставшие концы волокон.
Затем нити шпагата 12-17 раз огибают два сушильных барабана (рабочее давление пара в барабанах 1,5-105 Па). Нижний барабан 1 получает принудительное вращение, а верхний 4 свободно вращается нитями шпагата. Число одновременно обрабатываемых нитей шпагата 24-32 или 48 в зависимости от линейной плотности шпагата. Нити на барабанах расположены группой в том порядке, в каком они проходили чистительно-шлихтовальное устройство. Этот порядок поддерживается распределительной доской 3. Раскладка группы нитей по длине барабанов осуществляется с промежутком в 10 мм, превышающим расстояние между отдельными нитями шпагата в группе, что облегчает ориентировку при ликвидации обрывов и при заправке.
Нити, проходя по барабанам, касаются четырех лощильных валиков 2, вращающихся с частотой от 500 до 700 об/мин. Установку лощильных валиков можно регулировать на ходу, потому что их подшипники установлены на салазках, передвигаемых винтовыми тягами.
Лощильные валики на 2/3 или на 1/2 своей длины обвиты жёсткой сизальской верёвкой, а на остальной длине - мягкой льно-пеньковой веревкой, на которую наносят слой лощильной массы (примерно 70% воска, 20% парафина и 10% канифоли).
Лощильная масса должна соприкасаться с уже подсушенным
шпагатом (на сыром шпагате лоска, то есть блестящей поверхности, не получится).
Сойдя с барабанов, шпагат направляется на приемные катушки 6, которые вращаются
благодаря трению о фланец 7 веретена 8 приемного устройства.
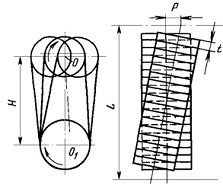
Рисунок 8 - Схема смещения сушильных барабанов
полировочной машины ПШ - 235 - П
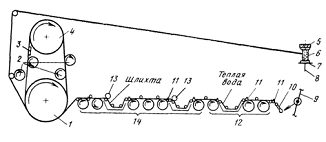
Рисунок 9 - Технологическая схема полировочной машины
ПШ-235-П
Веретена в приемном устройстве имеют постоянную частоту вращения, поэтому по мере увеличения диаметра намотки увеличивается проскальзывание катушки относительно веретена. Таким образом, натяжение шпагата в процессе намотки определяется массой катушки и массой груза 5, который прижимает катушку к фланцу веретена.
Раскладка шпагата по высоте приемной катушки осуществляется раскладчиком в виде рейки с нитенаправителями, приводимым в движение через передачу, включающую обычный подъемный (цевочного зацепления) круг или эксцентрик.
Съемно-заправочные операции проводят поверетённо без останова машины.
Чтобы улучшить распределение нитей шпагата по поверхности сушильных барабанов, исключить возможность набегания групп и отдельных нитей друг на друга, уменьшить износ штырей распределительной доски, ось верхнего барабана смещена относительно оси нижнего (рисунок 8).
Для правильной установки барабанов необходимо знать
величину смещения Р подшипников верхнего барабана относительно оси нижнего.
 (20)
где L - расстояние между центрами подшипников; t - шаг витков групп нитей на барабане (для 48-веретённой машины 154 мм, для 32-веретенной 106 мм); D - диаметр барабана (верхнего).
Из-за смещения осей барабанов длина крайних витков шпагата отличается от длины центрального витка шпагата, однако эта разница (до 1%) практически не влияет на ход процесса.
Скорость выпуска шпагата (м/мин) определяют по скорости нижнего барабана nБ.
При выбранном сушильном режиме производительность полировочной машины ПШ-235-П определяется по формуле (15), где т - число одновременно полируемых нитей шпагата.
Основными материалами, входящими в шлихту, предназначенную для отделки шпагатных изделий, являются: крахмал или мука, каолин, медный купорос. Каолин, а также применяемый рядом предприятий тальк, являются заполнителями пор, имеющихся в шпагате. Крахмал или мука при шлихтовании склеивают волокна. Некоторые предприятия используют клей, повышая клеящие свойства шлихты, но клей может придать ломкость шпагату, ухудшить его свойства. Для нейтрализации такого вредного действия клея в качестве смягчителя добавляют глицерин, который одновременно увеличивает гигроскопичность изделия. Иногда дополнительно вводят такие клеящие вещества, как декстрин (до 0,6%), а для уменьшения влагопоглощения - квасцы.
Медный купорос - антисептик, образует с жирами и содой меднистое мыло, которое придает шпагатным изделиям противогнилостные свойства.
Применяют шлихту из препарата КМЦ (карбоксиметилцел-люлозы) и шлихту из латекса СВХ.
Во время использования температуру шлихты следует поддерживать в пределах 60-65°С. На машине ПШ-235-П температуру регулируют двухпозиционным регулятором, а уровень шлихты в корыте - электронным регулятором системы ЦНИХБИ. Шлихта должна быть однородной, не разжижаться при размешивании в течение 4-5 ч; при разжатии пальцев, предварительно окунутых в шлихту, образовывать тянущуюся нить, а при высыхании - склеивать пальцы. Реакция шлихты должна быть слабощелочной.
В связи с тем, что после полного погружения шпагата в воду первых корыт последующее его поступление в ванну со шлихтой приводит к разжижению шлихты, рекомендуют ограничиться смачиванием шпагата только влажным валиком.
Шлихтовальная ванна обычно располагается перед двумя
последними гладильными валиками, снимающими излишек и втирающими шлихту в нить.
С увеличением частоты вращения последних гладильных валиков процент содержания
шлихты снижается.
.5 Перемотка и упаковка шпагатных изделий
Шпагаты, тонкие шнуры перематывают в товарные паковки - цилиндрические клубки крестовой намотки. Изделия линейной плотностью 0,67-2,5 ктекс перематывают на крестомотальной машине КШ-3, изделия линейной плотностью от 1,25 до 3,4 ктекс - на машине КШ-4.
Обе машины имеют по шесть головок. Каждая головка состоит из четырех основных узлов: шпулярника (с устройством для торможения питающей паковки), приспособления для натяжения продукта, мотальной головки и механизма автоматического останова головки (при наработке клубка заданного диаметра). Кинематическая схема машины КШ-4 изображена на рисунке 8, а. На машине КШ-3 каждая мотальная головка наматывает одновременно по два клубка (рис. 10, б), а на машине КШ-4 наматывается по одному клубку. На машине КШ-3 получают клубки диаметром 85 мм и высотой 110 мм; на машине КШ-4 - диаметром до 190 мм, высотой 165 или 180 мм в соответствии с размахом установленного сменного эксцентрика.
На крестомотальных машинах КШ-3 и КШ-4 приемная паковка вращается с постоянной частотой вращения (соответственно 492 и 535 мин-1). При этом скорость перемотки по мере увеличения диаметра намотки возрастает. Для определения производительности таких машин необходимо знать среднюю линейную скорость намотки.
В каждый момент времени скорость намотки складывается из окружной скорости вращения приемной паковки и скорости водилки, раскладывающей продукт вдоль клубка.
Средняя по времени линейная скорость перемотки, как
показали работы ЦНИИЛВ, определяется как отношение длины (L) нити на полной
паковке к времени (t) намотки полной паковки.
 (21)
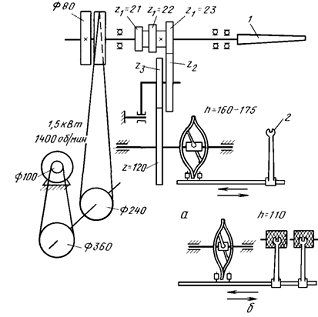
Рисунок 10 - Крестомотальная машина КШ-4,3:
а - кинематическая схема машины КШ-4 (1 -веретено; 2-
ните-водитель); б - схема намотки бобин на машине КШ-3
В свою очередь время намотки паковки
 ,(22)
где l - текущая длина нити на паковке;(l) - переменная
скорость нити,
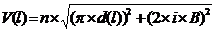 ;
- частота вращения паковки с наматываемой нитью, мин-1;(l) - текущий диаметр намотки;
В - высота паковки (клубка);- частота движений водилки [число двойных (туда и обратно) ходов водилки в минуту].
Если допустить, что плотность
паковки не зависит от ее диаметра, то текущий диаметр намотки определяется из
соотношения
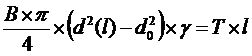 или
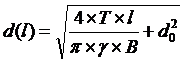 ,(23)
где T - линейная плотность нити; d0 - внутренний диаметр паковки (диаметр шпинделя); и γ - плотность паковки.
Тогда из выражения (14) после интегрирования получим:
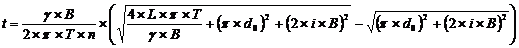 . (24)
Длина нити на полной паковке из соотношения (15).
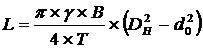 , (25)
где DH - наружный диаметр полной паковки.
Учитывая два предыдущих выражения, из формулы средней
линейной скорости перемотки (13) получим:
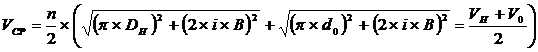 (26)
Следовательно, средняя линейная скорость намотки равна средней арифметической скоростей намотки на пустой шпиндель (патрон) и полную паковку.
Производительность крестомотальной машины определяется
по формуле
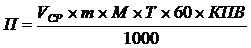 , (27)
где VCP - средняя линейная скорость намотки, м/мин; М - число головок на машине; m - число нитей шпагата, перематываемых на каждой головке; Т - линейная плотность шпагата, ктекс; КПВ - коэффициент полезного времени.
Шаг (х) намотки продукта на паковке определяется по
формуле (см. рис. 8, а)
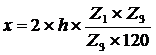 , (28)
где h - размах эксцентрика.
Для получения плотной прецизионной намотки шаг намотки выбирают таким, чтобы за один полный цикл движения водилки (туда и обратно) шпиндель совершил k минус ω оборотов, где k - целое число; ω - угол отставания, соответствующий диаметру перематываемого продукта.
Шестинйточный шпагат иногда перематывают в мотки на мотовилах. Длина мотков в сложенном виде 900 мм.
Определенные достоинства, особенно при расфасовке
изделия малыми паковками, имеет перемотка шпагата в круглые клубки. Такой
процесс осуществляется, например, на автоматических клубочных машинах фирмы
"Сима" (Италия). Клубок формируется с помощью рогульки, которая,
вращаясь, наматывает шпагат на шпиндель. Ось вращения шпинделя наклонна к оси
рогульки. Шаг витков намотки шпагата определяется соотношением между частотой
вращения рогульки и шпинделя.
4. Производство шнуров
Шнурами принято называть крученые или плетеные изделия диаметром от 1,5 до 12 мм.
В отличие от изделий шпагатной группы шнуры являются продукцией многократного пользования и предназначены для более ответственных целей: используются в авиации, для оснастки судов морского и речного флота, в рыбной промышленности для создания, орудий лова, а также при производстве спортинвентаря, для хозяйственно-бытовых нужд и т. п. Поэтому шнуры должны иметь сравнительно высокую разрывную нагрузку, лучший внешний вид и эксплуатационные характеристики.
Шнуры вырабатывают из относительно тонкой льнопеньковой пряжи (от 70 до 500текс), из льняных ниток, хлопчатобумажной пряжи и различных химических текстильных нитей.
Процесс производства крученых шнуров осуществляется в
той же последовательности, что и процесс производства шестиниточного шпагата, и
состоит из следующих основных операций: подготовки пряжи и скручивании каболок
из химических нитей; скручивании прядей; свивки, отделки, перемотки и упаковки
шнуров.
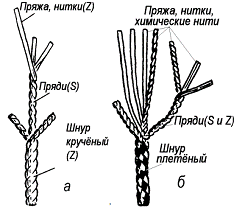
Рисунок 11 - Структура шнуровых изделий: а - кручёного; б - плетёного
4.1 Производство крученых шнуров
Коэффициент крутки готовых шнуров определяется несколько иначе, чем привычно. Обозначается коэффициент крутки для шнуров буквой "Л", и имеет величину Л = πЧdЧK, где d - диаметр шнура, м; К - число кручений в 1 м шнура, находится в пределах 0,8-0,95 для льнопеньковых шнуров; 0,95-1,1 - для капроновых шнуров.
Пряди скручивают в направлении, противоположном крутке шнура с числом кручений, составляющим 1,8-2,0 числа кручений шнура.
Для обеспечения уравновешенности структуры изделия, повышения плотности, улучшения эксплуатационных характеристик свивка шнуров осуществляется с подкруткой прядей.
Скручивание каболок и прядей шнуров осуществляется в зависимости от размеров изделий на крутильных машинах легкого типа (кольцевых К-176, ТК-228-С и т. п.) и тяжелых крутильных машинах с подвесными рогульками (К-200-П, К-280-П), машинах двухзонного кручения и других, описание устройства и работы которых приведено выше.
Операция предварительного скручивания каболок на многих предприятиях исключается, а пряди формируют за один процесс непосредственно из нитей. Для этого крутильные машины оснащают шпулярниками увеличенной вместимости со специальными насадками для установки питающих паковок (бобин и копсов).
Скручивают шнуры без подкрутки прядей на тяжелых крутильных машинах с подвесной рогулькой (К-200-П, К-280-П) и машинах двухзонного кручения с отдающим веретеном.
Свивка шнуров с подкруткой прядей осуществляется на фонарных крутильных машинах (КФП-520-П, КФТ-620-П), габлировочных машинах фирм "Мекки", "Мемминген", "Сима".
Для повышения эксплуатационных характеристик, придания лучшего внешнего вида шнуры полируют на полировочных машинах ПШ-235-П. Описание конструкции полировочных машин и процесса полировки приводится в предыдущем разделе.
Готовые льняные и льнопеньковые шнуры могут быть пропитаны водными растворами противогнилостных составов, основными компонентами которых являются соединения, содержащие медь (ортооксихинолят меди, уксуснокислая медь). Надежная защита изделий достигается при содержании консерванта в пересчете на медь в количестве не менее 0,5%.
Особенностью пропитки крученых изделий водными растворами противогнилостных составов является необходимость сушки изделий после пропитки. Процесс сушки определяет производительность пропиточного оборудования и существенно влияет на экономические показатели отделки: если процесс пропитки бухты шнура занимает 1-2 мин, то для высушивания этой бухты паром требуется 1,5 ч.
Крученые шнуры из синтетических комплексных нитей для придания им некоторых специальных свойств (повышенной плотности и стабильности структуры, износостойкости, гидрофобности и т. п.) подвергают термообработке во время пропитки в битумполимерном составе.