Дипломная (вкр): Разработка технологии упрочнения железнодорожных колес
Упрощенно, причинами образования внутренней полости является возникновение растягивающих напряжений, действующих в направлениях перпендикулярных сжимающим усилиям валков. Внешние слои, удлиняясь под обжимающим действием валков (овализация), ‘утягивают’ за собой и внутренний центральный слой, а вращение заготовки приводит к тому, что напряжения в сердцевине металла становятся знакопеременными, что и приводит в конечном счете к разрушению сердцевины. Согласно одной из теорий, разрушение происходит тогда, когда нормальные растягивающие усилия достигают предела хрупкой прочности, согласно другой теории, разрушение возникает тогда, когда в осевой зоне разность растягивающих напряжений превышает предел текучести. При прошивке заготовки обжатие должно быть меньшим критического, для предотвращения самопроизвольного вскрытия полости перед оправкой.
Известны три способа окончательной термической обработки: нормализация с отпуском, закалка поверхностного катания с отпуском и объемная закалка, предусматривающая упрочнение всех элементов колеса с последующим отпуском. Необходимо отметить, что выбор той или иной технологии окончательной термической обработки должен определиться конкретными условиями эксплуатации.
За рубежом колеса подвергают в основном двум видам окончательной термической обработки: нормализации с отпуском или закалке с отпуском. Нагрев осуществляется до 800-860ºС в функции состава стали с последующим регулируемым охлаждением. Охлаждение, как правило, на спокойном воздухе обеспечивает получение пластинчатого сорбита во всех элементах колеса. Дисперсность карбидной фазы определяется фактической скоростью охлаждения элемента колеса. Чем тоньше сечение (диск), тем интенсивнее идет охлаждение на спокойном воздухе, тем при более низких температурах происходит распад переохлажденного аустенита, тем тоньше продукты распада. Охлаждение на спокойном воздухе также обеспечивает более ил менее равномерное охлаждение всего колеса, что приводит к значительному уменьшению остаточных напряжений.
Закалка с отпуском колес за рубежом осуществляется по различным вариантам: закалка обода путем спрейерного обрызгивания водой одновременно всей поверхности катания вращающегося в горизонтальной плоскости колеса; прерывистое охлаждение части обода путем обрызгивания при вращении колеса в горизонтальной плоскости, или путем погружения части обода в бак с водой при вращении колеса в вертикальной плоскости и, наконец, объемная закалка погружением в масляный бак.
Чаще закалку осуществляют путем спрейерного охлаждения водой. Для объемного упрочнения цельнокатаных колес характерна большая разница в скорости охлаждения различных элементов колеса - в наибольшей степени при этом упрочняется диск, а известно, что условия эксплуатации требует более значительного упрочнения обода.
В СНГ цельнокатаные железнодорожные колеса подвергают прерывистой закалке и последующему отпуску.
В настоящее время на Нижнеднепровском трубопрокатном заводе им. К. Либкнехта успешно применяют прерывистую закалку цельнокатаных колес, вращающихся в вертикальной плоскости. Колеса нагреваются под закалку в кольцевых печах до 800-850ºС.
С целью снижения остаточных напряжений цельнокатаные колеса после закалки подвергают отпуску в интервале 400- 600ºС. Исследования, проведенные ИЧМ, показали, что оптимальным режимом отпуска является температура 480-520ºС, продолжительность выдержки 2 часа с последующим охлаждением на воздухе или более замедленным.
Механические свойства стали ободов колес, подвергнутых упрочняющей термической обработке, должны соответствовать следующим нормам. Стали Ст1: а=90-110 МПа; 5=12%;ψ=21%(не менее); твердость на глубине 30 мм составляет НВ 248; для стали Ст2: о=93-113МПа; 5-8%; твердость на глубине 30 мм составляет НВ225.
Ударная вязкость стали дисков колес при температуре 20ºС должна быть не менее 0,3 МДж/м2 для стали Ст1 и 0,2 МДж/м2 для сталиСт2.
Средний балл неметаллических включений в стали ободов и дисков (кроме недеформирующихся силикатов) по ГОСТ 1778-70 не должен превышать 4, оксидных строчечных включений - не более 1.
Каждое колесо подвергают внешнему осмотру, а также проверке размеров. Колеса сдают партиями, партию составляет колеса одного назначения, изготовленные из стали одной плавки. От каждой партии, принятой по внешнему осмотру (поверхность колес должна быть без плен, закатов, трещин, раскатных загрязнений, окалины), отбирают одно колесо для проверки макроструктуры и механических свойств стали ободов и ударной вязкости дисков при температуре 20ºС. Места отбора проб для изготовления различных образцов и определения твердости.
Твердость обода колес проверяют на колесах, выдержавших испытание на
растяжение. Проверку качества стали дисков на растяжение, ударной вязкости при
температуре -60ºС и твердости ободов на глубине 50 мм проводят на
образцах диаметром 15 мм и расчетной длинной 60 мм, дисков колес на образцах
диаметром 10 мм и расчетной длинной 50 мм. Твердость ободов колес проверяют на
поперечном темплете. Ударную вязкость обода определяют на образцах типа 1 по
ГОСТ 9454-78.
.2.1 Стали для железнодорожных колес
В СНГ для производства цельнокатаных колес применяют углеродистую сталь в соответствии с ГОСТ 10791-81, химический состав которой следующий, %:
,444-0,52 С; 0,8-1,20 Мп; 0,404-0,60Al; 0,08-0,15 V; не более 0,035 Р
,55-0,65 С; 0,50-0,90 Мп; 0,20-0,42 Ш; не более 0,048 для стали Ст2.
Допускается отклонение по содержанию углерода ±0,02; допускается содержание никеля, хрома и меди - не более 0,25% каждого.
При выборе химического состава необходимо иметь в виду, что повышение содержания углерода, с одной стороны, обеспечивает необходимую износостойкость и контактную выносливость а, с другой стороны, снижает термостойкость.
Необходимо отметить, что используя в настоящее время для производства цельнокатаных колес углеродистая сталь не в полной мере отвечает перспективным условиям эксплуатации. Для колес грузовых вагонов с высокими осевыми нагрузками особо важной является проблема износа и контактной прочности. Металл для производства таких колес должен обладать удовлетворительной термостойкостью.
В СССР разработаны стали для перспективных условий эксплуатации; сталь 65ф для колес грузовых вагонов с повышенными нагрузками на ось и Сталь 45ГСФ для производства колес вагонов скоростных поездов.
Наличие ванадия позволило существенным образом повысить по сравнению с углеродистой сталью сопротивление хрупкому разрушению и термостойкость.
Сталь 45ГСФ имеет повышенное сопротивление термическим и термомеханическим воздействиям, а также менее склонна к хрупкому разрушению. Контактная прочность стали 45ГСФ находиться на уровне стандартной гостированной углеродистой стали с содержанием углерода 0,55%.
Сталь для производства железнодорожных колес выплавляют в основных мартеновских печах с сифонной разливкой.
Широкое применение получили методы изготовления колес путем горячей штамповки и прокатки.
Колеса изготавливают из стали различных марок (табл. 1): Из стали марки 1 осуществляется выпуск колес для пассажирских вагонов локомотивной тяги, пассажирских локомотивов, пугевых машин, немоторных вагонов электро- и дизель-поездов,
Из стали марок 2 и 3 производятся колеса для грузовых вагонов, маневровых и грузовых локомотивов.
Колеса из стали марки 2 с содержанием углерода не более 0,63% изготавливают по требованию потребителя для пассажирских вагонов и немоторных вагонов электро- и дизель-поездов.
Колеса должны быть изготовлены из спокойной стали, полученной мартеновским, кислородно-конвертерным или электросталеплавильным способом. Сталь должна быть подвергнута внепечной обработке инертным газом.
Сталь может подвергаться вакуумированию. Для вакуумированной стали массовая доля водорода не должна превышать 0,0002%.
При изготовлении колес из слитков для гарантии отсутствия усадочных раковин и чрезмерных ликваций от каждого конца слитка отрезают часть, достаточную для удаления этих дефектов.
Химический состав колес по ковшевой пробе должен соответствовать нормам. указанным в таблице I. раковин и чрезмерных ликвации от каждого конца слитка отрезают часть, достаточную для удаления этих дефектов.
Химический состав колес по ковшевой пробе должен соответствовать нормам, указанным в таблице 1.
Примечания:
В стали допускается отклонение от массовой доли углерода ±0,02%.
Массовая доля никеля, хрома и меди не должна быть более 0,30% каждого элемента, молибдена - более 0,08%.
При использовании непрерывно-литой заготовки массовая доля серы не должна превышать 0,020%.
В готовых колесах: предельные отклонения по массовой доле ванадия - не
более ±0,02%.
.2.2 Варианты упрочнения
Закалка с самоотпуском. В том случае, если при прерывистой закалке быстрое охлаждение, например в воде, провести таким образом, чтобы температура на поверхности изделия опустилась ниже точки начала мартенситного превращения, а сердцевина осталась горячей и затем выдать изделие на воздух, то тепло, сохранившееся в центральных объемах детали, перераспределится на поверхность и повысит ее температуру. При этом произойдет частичный распад мартенсита, обеспечив протекание процессов отпуска. При этом обеспечивается сочетание высокой твердости и износостойкости при низком уровне остаточных напряжений. Такая технология носит название закалки с самоотпуском.
В настоящее время закалку с самоотпуском применяют при закалке ТВЧ, а также для сорбитизации в качестве операции термического упрочнения проката, головок железнодорожных рельсов и ободов ходовых стальных колес для железнодорожного транспорта, грузоподъемных кранов и др.
Установки для сорбитизации сортового проката и железнодорожных рельсов чаше всего устанавливаются в потоке прокатки на технологической линии прокатного стана на в виде душирующего охладительного устройства заданной длины что при известной скорости перемещения изделия в потоке прокатки, обеспечивает строго регламентированную длительность охлаждения его поверхности с температур окончания горячей прокатки, до температур развития мартенситного превращения в поверхностных слоях при сохранении горячей сердцевины.
Сорбитизация ходовых колес осуществляется в специальных закалочных
установках (рис. 2), позволяющих предельно снизить уровень возникающих
закалочных напряжений в период закалочного охлаждения за счет использования
многократного пикового циклического охлаждения закаливаемой поверхности обода
колеса, чередующегося с отогревами ее в каждом цикле за счет тепла сердцевины.
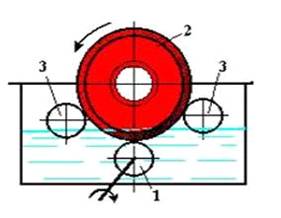
Рисунок 2 - Схема для сорбитизации ходовых колес
Для сорбитизации колеса нагревают объемно в печи, производят выдержку, достаточную как для прогрева его но всему сечению, так и для завершения фазовых превращений при нагреве, а затем устанавливают колесо на вращающийся приводной ролик таким образом, что колесо при вращении попадает ободом под слой воды и затем на воздух, где обод частично отогревается до следующего попадания под слой воды.
Время вращения колеса 2-3 минуты, после чего колесо выдается на воздух и устанавливается в металлический короб, а затем подвергается дополнительному отпуску для снятия напряжений.
Индукционный способ закалки токами высокой частоты получил в настоящее время наиболее широкое распространение благодаря его многочисленным преимуществам перед другими способами поверхностной закалки. Такими преимуществами являются:
высокая производительность процесса;
возможность точной регулировки температурно-временных режимов нагрева и охлаждения и, следовательно, глубины закалки;
возможность организации процесса закалки с самоотпуском; относительно простая система механизации и автоматизации процесса и возможность встраивания агрегата закалки токами высокой частоты (т.в.ч.) в линию механической обработки деталей, что исключает излишнюю транспортировку деталей;
незначительное коробление деталей при закалке;
отсутствие обезуглероживания поверхности и незначительное ее окисление;
получение твердости на 1,5 - 2,0 ед. HRC выше, чем при объемной печной закалке.
Теоретической основой закалки т.в.ч. является то, что в изделии, помещенном в переменное электромагнитное иоле, индуктируются вихревые токи (токи Фуко), концентрирующиеся вблизи поверхности изделия. Причем, чем выше частота переменного электромагнитного поля, тем в более тонком слое концентрируются вихревые токи и тем выше плотность тока, протекающего в приповерхностных слоях детали.
Для создания электромагнитного поля используется индуктор, представляющий собой в большинстве случаев одновитковый или многовитковый контур из медной трубки, через который пропускается переменный электрический ток (рис. 3). Индуктор изготавливается из трубки в связи с тем, что его необходимо постоянно охлаждать проточной водой для предотвращения его нагрева при пропускании через него электрического тока. Форма индуктора определяется формой детали. Деталь при нагреве располагают в индукторе с небольшими, строго определенными зазорами, что определяет требуемую скорость нагрева и равномерность нагреваемого слоя по всей поверхности. На острых кромках деталей в связи с чрезмерной концентрацией вихревых токов может возникать местный перегрев. Для исключения опасности перегрева или даже оплавления в этих участках увеличивают зазоры между поверхностью детали и индуктором.
Питание индуктора электрическим током производится от генераторов разного
типа, обеспечивающих различную частот)' тока: машинных с частотой то- ка2500 -
8000 Гц, тиристорных- 10 - 70 кГц, ламповых - 60 - 250 кГц. При этом
оказывается возможным получать различную глубину закаленного слоя в зависимости
от частоты: 2,5 кГц - 3 - 8 мм; 8 кгц - 2 - 3 мм; 67 кгц - 1,0 - 2,5 мм и при
250 кГц-0,3- 1,5 мм.
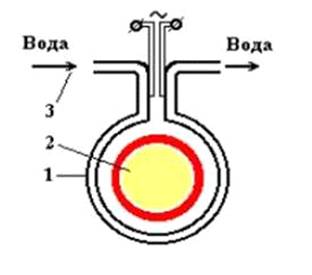
Рисунок 3 - Принципиальная схема индукционного нагрева деталей токами
высокой частоты: 1 - индуктор; 2 - деталь; 3 - охлаждающая вода
Плазменное упрочнение гребней локомотивных и вагонных колес
Экспериментальные исследования. В результате экспериментальных исследований были получены оптимальные режимные параметры упрочнения гребня локомотивных колес: ток электрической дуги 250 А, напряжение 110 В, скорость обработки 1 см·с-1. Эти режимы использовались в производственных условиях.
Макроструктура гребня колеса после плазменной обработки вынесенной электрической дугой, управляемой магнитными полями при ширине упрочненного слоя от 25 до 30 мм, глубине упрочненного слоя до 3...3,5 мм
На рисунке 4 представлена макроструктура гребня колеса после плазменной
закалки вынесенной электрической дугой. Представлены геометрические
характеристики упрочненного слоя и изменения твердости по его глубине,
полученные при оптимальных режимах обработки. На макрошлифе видно, что
упрочненный слой распространяется по всей рабочей поверхности гребня (включая
выкружку) и глубина его составляет 3,0 мм, что важно, так как упрочненный слой дольше
сохраняется от обточки до обточки колеса при его эксплуатации. Гребень колеса с
более тонким закаленным слоем (менее 1 мм [5]) будет значительное время
эксплуатироваться (от обточки до обточки) без упрочненного слоя.
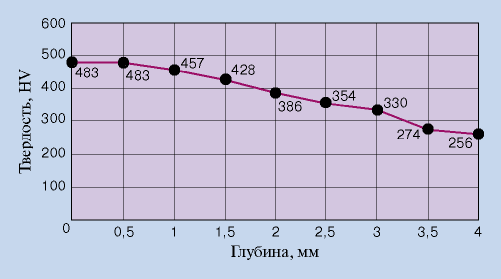
Рисунок 4 - Зависимость величины микротвердости от расстояния по срезу
упрочненного слоя после плазменной обработки вынесенной электрической дугой,
управляемой магнитными полями