Дипломная (вкр): Разработка технологии упрочнения железнодорожных колес
 -
коэффициент безопасности
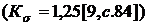
KT - температурный коэффициент (КТ=1 [9, c. 84])
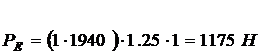
4) Определяем требуемую динамическую грузоподъемность подшипника
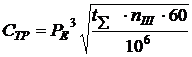 (4.28)
где
- время работы станка, ч
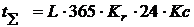 (4.29)
где L - время работы станка в годах (L=10 [9, c. 11])
коэффициент суточной загрузки (Kr =0,9 [9, c. 12])
коэффициент годовой загрузки (Kc=0,3)
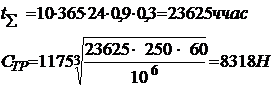
5) Так как Стр < Cr
(8318<15300H),то предварительно выбранной
подшипник подходит
3. Специальная часть
.1 Технические требования
Приказом Федерального агентства по техническому регулированию и метрологии от 11 октября 2004 г. No 32-ст межгосударственный стандарт ГОСТ 10791-2004 введен в действие в качестве национального стандарта Республики Казахстан с 1 июля 2005 г.
Равномерность твердости по периметру обода колеса определяют по ГОСТ 9012 на четырех поперечных темплетах. вырезанных равномерно по окружности обода.
За твердость колеса принимают среднее значение твердости в точках 1-3.
показанных на рисунке 1.
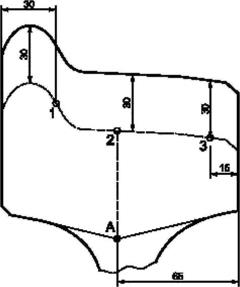
Рисунок 1 - Точки измерения твердости обода колеса
Равномерность твердости по периметру обода колеса определяют по ГОСТ 9012 на четырех поперечных темплетах. вырезанных равномерно по окружности обода.
За твердость колеса принимают среднее значение твердости в точках 1-3. показанных на рисунке 3.
Ударную вязкость колес определяют:
при температуре плюс (20 ± 10) °С - по ГОСТ 9454 на образцах типа 1 для диска и типа 8 - для обода по среднему значению, полученному в результате испытания трех образцов:
при температуре минус (60 ± 10) °С - на образцах размером 10 х 10 х 55 мм с надрезом радиусом 5 мм и глубиной 2 мм по минимальному значению результатов испытаний трех образцов.
Отбор проб для определения ударной вязкости - по ГОСТ 7564. Образцы
вырезают из диска в месте перехода диска в ступицу в радиальном направлении в
соответствии с рисунком 2.
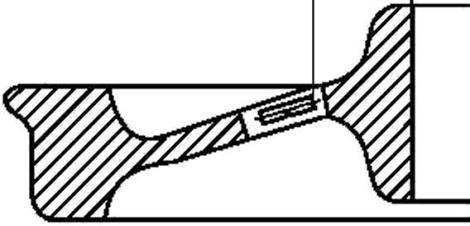
Рисунок 2 - Место вырезки образца для определения ударной вязкости из
диска в месте перехода в ступицу
Допускается вырезать образцы из диска в месте перехода его в обод.
Отбор проб и изготовление образцов для контроля макроструктуры - по ГОСТ 10243. Оценку макроструктуры колес проводят после травления темплетов. Допускается проводить оценку макроструктуры по Бауману.
Проверку макроструктуры стали колес проводят по нормативно-технической документации, согласованной с потребителем.
Ультразвуковой контроль ободьев колес проводят в двух направлениях (радиальном и осевом). Зоны цельнокатаных колес, которые должны подвергаться ультразвуковому контролю, а также типы и размеры эталонных отражателей и стандартных образцов регламентируют в нормативно-технической документации, согласованной с потребителем.
Неразрушающий контроль поверхности колес магнитопорошковым. вихретоковым либо другими методами проводят по нормативно-технической документации, согласованной с потребителем.
Контроль загрязненности стали колес неметаллическими включениями проводят по ГОСТ 1778 (метод Ш1) по среднему баплу отдельно по каждому виду включений. Контроль проводят на шести шлифах, отобранных из двух радиальных поперечных сечений обода в соответствии с рисунком 3. Площадь каждого шлифа - не менее 200 мм2, расстояние центров шлифов от поверхности катания и друг от друга должно соответствовать показанным на рисунке 3 с предельным отклонением ± 5 мм.
Контроль напряженного состояния колеса проводят методом разрезки. Для
этого наносят две метки на сторону обода, противоположную гребню, на середине
толщины обода на расстоянии 100 мм друг от друга. Радиальный разрез должен быть
произведен посредине между двумя метками в направлении от гребня к отверстию в
ступице. Ширина реза должна быть не менее 5 мм. Допускается огневая резка
колеса.
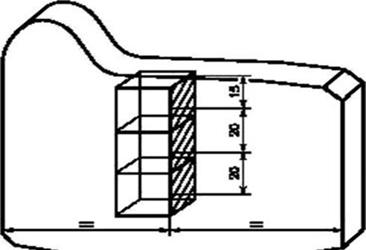
Рисунок 3 - Расположение шлифов по отношению к поверхности катания
Технические требования
Химический состав
Химический состав колес должен соответствовать требованиям, установленным ГОСТ.
При отсутствии других соглашений между изготовителем и потребителем результаты анализа материала изделий могут предусматривать их замену результатами анализа ковшевой пробы разливаемого металла.
Внешний вид и отсутствие дефектов
Общие требования
Структура колес должна быть плотной; колеса не должны иметь дефектов, ухудшающих их эксплуатационные свойства.
Механически необработанные участки поверхности колеса должны плавно переходить в обработанные.
Чистота обработанных поверхностей должна, если иное не указано в заказе, соответствовать ИСО 1005-8.
Магнитопорошковый контроль
Проведение магнитопорошкового приемочного контроля по ИСО 6933 и оценка наличия нарушений однородности порошка магнитных частиц - по ИСО 6933. который согласуют с потребителем при заказе. Следует учитывать расположение, форму, размер, ориентацию и распределение неоднородностей. а также условия движения, для которых предназначено колесо. Ультразвуковой контроль
Проведение ультразвукового приемочного контроля- по ИСО 5948 (если иное не согласовано при запросе и заказе).
Припуски на механическую обработку и допуски на размеры
Припуски на механическую обработку и допуски на размеры - по ИСО 1005-8.
Остаточный дисбаланс
Результат проверки остаточного дисбаланса должен удовлетворять требованиям ИСО 1005-8, значение дисбаланса маркируют.
Маркировка
Каждое колесо маркируют, как указано в заказе или в прилагаемых к нему документах.
При отсутствии других указаний на каждом колесе маркируют:
фабричное клеймо изготовителя;
номер плавки либо номер партии, который может быть идентифицирован с конкретной плавкой:
марку стали и вид термической обработки включая категорию по испытаниям и (или) категорию допусков, если требуется;
дату изготовления (месяц и две последние цифры года изготовления);
клеймо контролера, если колесо принимают в соответствии с 7.9;
положение дисбаланса, если следует провести проверку статического дисбаланса и (если требуется) значение статического дисбаланса:
длину окружности колеса, если ев требуется измерить.
знаки, относящиеся к перечислениям а) - в), наносят штамповкой на наружную поверхность ступицы, если иное не оговорено в заказе. Использовать клейма остроугольной формы не допускается знаки, соответствующие перечислениям а) - d) для литых колес, могут быть отлиты, клеймо контролера наносят штамповкой на задней (т.е. внутренней) поверхности диска. Если при запросе и заказе оговорены испытания на балансировку колес, положение дисбаланса отмечают краской радиальной полосой шириной около 15 мм. В случае необходимости допускается указывать значение дисбаланса в грамм-метрах с нанесением цифр краской ниже этой полосы.
Если при заказе оговорено измерение окружности колеса, размер окружности наносят краской на диск знаками высотой не менее 25 мм.
Поверхность колеса не маркируют в местах, не указанных в заказе или
предлагающихся к нему документах.
4. Экономическая часть
.1 Планирование производственной программы цеха
Производственная программа представляет собой систему плановых заданий по выпуску продукции установленной номенклатуры и ассортимента. Максимально возможная производительность агрегата при нормальном ходе технологического процесса определяется наблюдением за их работой в условиях бесперебойного действия оборудования. Если в процессе исследований выясняется, что значения тех или иных факторов не соответствует техническим инструкциям, то разрабатывается и внедряется мероприятия, позволяющие соблюсти все требования инструкций. При проведении исследований должно быть обеспечено квалифицированное обслуживание агрегатов.
Технически обоснованная производительность агрегата должна соответствовать максимальной производительности труда, т.е. такому наибольшему количеству продукции, которое производится при минимальных затратах на переработку каждой ее единицы с учетом качества получаемых продуктов и потерь материалов в процессе переработки.
Определение штата обслуживающих агрегат рабочих производится путем
сравнения трудоемкости работ, которые должны быть выполнены в течение сметы,
количества установленного и эксплуатируемого оборудования. Численность
обслуживающих рабочих устанавливается при сравнении технических норм времени
агрегата и технической нормы обслуживающих рабочих. Снижение численности
работников может быть за счет пересмотра норм обслуживания, внедрения передовых
методов и приемов работы, лучшего использования фонда рабочего времени. В
дипломном проекте рассчитаны экономический эффект при внедрении технологии
прокатки рельсов.
4.2 Расчет часовой производительности цеха
Часовая технически возможная производительность колесобандажного цеха для
заданного профиля РТВ , т/ч, рассчитывается по формуле
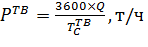 (по годному)
где  - вес заготовки, т;
 - единый такт работы
производственной системы (технически возможный), т/ч.
Часовая технически возможная производительность рельсобалочного цеха для заданного профиля РТВ , т/ч,
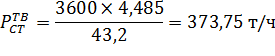
Часовая нормативная производительность (Р Н), т/ч
цеха для заданного профиля рассчитывается по формуле
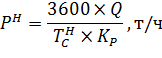
где Q - вес заготовки, т; T_H^TB- единый такт работы производственной системы (нормативный), т/ч.
Часовая нормативная производительность цеха для заданного профиля
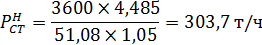
В данном случае подробно рассчитывается профиль Р65 из заготовки размерами 950х810х185х190х130 мм из марки стали. Часовая производительность остальных профилей определяется через K_TP.
Средняя фактическая производительность стана (цеха) РФСР, т/ ч, рассчитывается по формуле

где  - фактический выпуск проката, т (из «Технического отчета»);
 - фактическое время работы стана по отчетным данным цеха, ч.
Рассчитывается фактическая часовая производительность цеха по основному
заданному профилю  ,т/ч, через коэффициенты трудности по сортаменту и с учетом
средней производительности
 по формуле
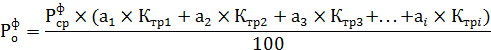
где  -
доля каждой i - той заготовки (блюма) в общем
производстве, %;
 - коэффициенты трудности каждой i -той заготовки.
Рассчитывается фактическая часовая производительность цеха по основному заданному профилю через коэффициенты трудности по сортаменту и с учетом средней производительности.
Определяется фактическая часовая производительность по всему сортаменту с
учетом и коэффициентом трудности  .

Фактическая производительность для остальных размеров заготовок определяется с учетом коэффициентов трудности
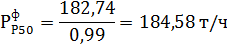
Аналогично рассчитываются производительности остальных профилей.
Фактический такт работы
производственной системы по заданному (основному) профилю  , с, определяется по
формуле
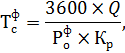
где  - масса заготовки заданного профиля, т;
 - расходный коэффициент металла, т/т.
Фактический такт работы производственной системы по заданному
(основному) профилю , с,
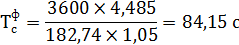
На основании проведенных расчетов составлена таблица.
Таблица (1) - Расчет часовой производительности цеха
|
Профили, мм |
Коэф. трудности |
Часовая производительность |
Выпуск проката |
|||||
|
|
|
Факт. |
Норма-план |
Тех. Возм. |
Фактический |
Планируемый |
||
|
|
|
т/ч |
т/ч |
т/ч |
т |
% |
т |
% |
|
Р65 |
1,000 |
182,74 |
303,7 |
373,75 |
446 423 |
36,30 |
474 683 |
36,50 |
|
Р50 |
0,990 |
220,89 |
238,30 |
294,28 |
94 696 |
7,70 |
101 439 |
7,80 |
|
ОР65 |
1,090 |
200,62 |
216,40 |
267,3 |
138 723 |
11,28 |
145 656 |
11,20 |
|
РК65 |
1,050 |
208,27 |
224,64 |
277,5 |
57 801 |
4,70 |
66 716 |
5,13 |
|
КР100 |
1,013 |
215,87 |
232,85 |
287,6 |
48 824 |
3,97 |
58 523 |
4,50 |
|
КР80 |
1,012 |
216,09 |
233,08 |
287,9 |
25 211 |
2,05 |
26 660 |
2,05 |
|
[ №24 |
1,250 |
174,94 |
188,70 |
233,07 |
15 373 |
1,25 |
6 112 |
0,47 |
|
[ №40 |
1,200 |
182,23 |
196,56 |
242,78 |
46 118 |
3,75 |
48 639 |
3,74 |
|
100х100 |
0,900 |
242,98 |
262,09 |
323,7 |
191 236 |
15,55 |
188 573 |
14,50 |
|
ДН65 |
0,950 |
230,19 |
248,29 |
306,67 |
79 323 |
6,45 |
100 919 |
7,76 |
|
СД65 |
0,950 |
230,19 |
248,29 |
306,67 |
86 087 |
7,00 |
82 582 |
6,35 |
|
Итого |
- |
- |
- |
- |
1229816 |
100,00 |
1300 500 |
100,00 |
|
Среднее значение |
1,037 |
210,19 |
235,7 |
291,02 |
- |
- |
- |
- |