Курсовая работа (т): Технико-экономическое обоснование крупозавода
Для I фракции:
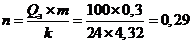 принимаем 1 вальцедековый станок;
ДляII фракции
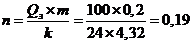 принимаем 1 вальцедековый станок;
ДляIII фракции
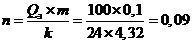 принимаем 1 вальцедековый станок;
ДляIV фракции
принимаем 1 вальцедековый станок;
ДляVфракции
принимаем 1 вальцедековый станок;
ДляVIфракции
принимаем 1 вальцедековый станок;

где:  - суточная производительность
завода,
 ;
 - размер фракции;
 - производительность машины,
 ;
- продолжительность работы крупяного
завода,  ;
Для I фракции:
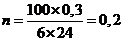 принимаем 1 воздушный сепаратор;
Для II фракции
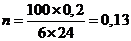 принимаем 1 воздушный сепаратор;
Для III фракции
принимаем 1 воздушный сепаратор;
Для IV фракции
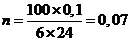 принимаем 1 воздушный сепаратор;
Для V фракции
принимаем 1 воздушный сепаратор;
Для VI фракции
принимаем 1 воздушный сепаратор;
6. Результаты расчета приведем в таблицу
1.4
Таблица 1.4 - Оборудование для рушального отделения крупяного завода
|
Наименование оборудования |
Марки машин |
Количество |
|
Рассев |
А1-БРУ |
13 |
|
Магнитный сепаратор |
У1-БМП |
6 |
|
Вальцедековый станок |
СВУ-2 |
6 |
|
Аспиратор |
А1-БДЗ-6 |
6 |
1.5 Расчет площадей и этажности завода, цеха или участка
Определим площадь, занимаемую оборудованием с
учетом его габаритных размеров, по формуле:
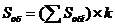
где:  - площадь, занимаемая оборудованием
i-ой марки, м2 (таблица 1.5);
 - коэффициент, учитывающий проходы;
принимают равным 3…5.
Таблица 1.5 - Габаритные размеры и площадь, занимаемая технологическим оборудованием
|
Наименование оборудования |
Марки машин |
Количество |
Габаритные размеры, м |
Площадь, м2 |
|
|
|
|
|
длина |
ширина |
|
|
Рассев |
А1-БРУ |
13 |
2,340 |
1,440 |
43,8 |
|
Магнитный сепаратор |
У1-БМП |
6 |
0,355 |
0,370 |
0,788 |
|
Вальцедековый станок |
СВУ-2 |
6 |
1,000 |
1,570 |
9,420 |
|
Аспиратор |
А1-БДЗ-6 |
6 |
1,000 |
1,300 |
|
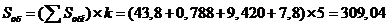 м2
В рассматриваемом цехе установим комплект оборудования, расположенного в порядке технологических операций обработки и размещенного в четыре этажа.
Площадь одного этажа равна:

где:  - количество этажей
крупяногозавода;
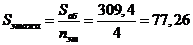 м2
Примем  м2
, сетку колонн
 м,
строительный квадрат - 36 м2, ширину и длину подготовительного
отделения -
 м. Обе секции
расположены рядом и соединенный переходом.
1.6 Рациональная компоновка оборудования по этажам
При размещении стационарного оборудования руководствуются нормативами проходов, установленными правилами по технике безопасности и производственной санитарии для предприятий системы заготовок. Эти правила предполагают обязательные поперечные и продольные проходы, связанные непосредственно с выходами на лестничные клетки или в смежные помещения, а также проходы между группами станков шириной не менее 1 м.
На этаже, где установлены рассевы, продольные и поперечные проходы связаны с выходом на лестничную клетку, должны быть не менее 1,25 м.
Исключение из этого правила составляют проходы для машин с прямолинейно-возвратным или круговым поступательным движением рабочих органов (рассевы, камнеотделительные машины). Для таких машин проходы увеличивают на величину одного или двух эксцентриситетов.
При размещении сепараторов и других машин с выдвижными ситовыми рамами учитывают возможность замены сит. Машины, эксплуатация которых требует проходы со всех сторон (сепараторы, ситовеечные, обоечные, моечные, щеточные машины), размещать группами нельзя.
Оборудование, не имеющее движущихся частей (металлопроводы пневматического транспорта, самотечные и норийные трубы, аэрожелоба, циклоны), может быть расположено на расстоянии 0,15 м от стен. Разрешается устанавливать циклоны, разгрузители и вентиляторы у стен здания на расстоянии 0,25 м при условии обеспечения обслуживания их с других сторон. Разрешается устанавливать циклоны, разгрузители и вентиляторы у стен здания на расстоянии 0,25 м при условии обеспечения обслуживания их с других сторон.
Правильно расположенное оборудование позволяет определить габаритные размеры цеха или отделения.
2. Конструктивная часть
.1 Обзор и краткое описание аналогичных машин для шелушения и шлифования крупы
Шелушильно-шлифовальная машинаA1-ЗШН-З (рисунок 2.1) предназначена для шелушения ржи и пшеницы при обойных помолах и ржаных сортовых помолах на мукомольных заводах, 5 рабочей камеры, вал3 с абразивными кругами6вращается в двух подшипниковых опорах8 и12. В верхней части он пустотелый и имеет шесть рядов отверстий, по восемь отверстий в каждом ряду.
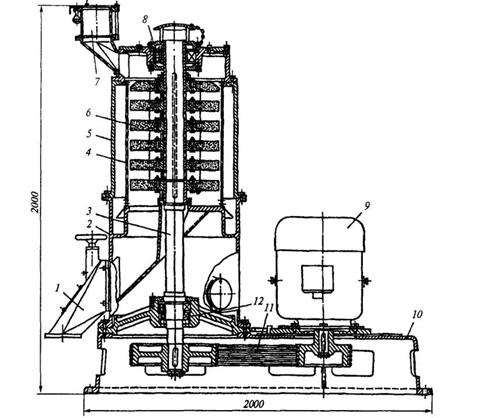
Рисунок 2.1 -Шелушильно-шлифовальная машина
A1-ЗШН-З
На машине установлены приемный7 и выпускной 1 патрубки. Последний снабжен устройством для регулирования продолжительности обработки продукта. Отводящий трубопровод крепят к фланцу патрубка, установленного в зоне кольцевого канала (для вывода мучки) корпуса2. Привод машины осуществляется от электродвигателя9 через клиноременную передачу11. Корпус5 рабочей камеры присоединен к корпусу2, который в свою очередь устанавливается на станине 10.
Зерно, подлежащее обработке, через приемный патрубок поступает в пространство между вращающимися абразивными кругами и неподвижным перфорированным цилиндром. Здесь благодаря интенсивному трению при продвижении зерна к выпускному патрубку происходит отделение оболочек, основная масса которых через отверстия перфорированного цилиндра и далее через кольцевую камеру удаляется из машины.
С помощью клапанного устройства, размещенного в выпускном патрубке, регулируют не только количество выпускаемого из машины продукта, но и одновременно время его обработки, производительность машины и технологическую эффективность процесса шелушения, шлифования и полирования. Воздух засасывается через пустотелый вал и имеющиеся в нем отверстия, проходит через слой обрабатываемого продукта. Вместе с оболочками и легкими примесями через ситовой цилиндр он поступает в кольцевую камеру и далее в аспирационную систему.
Одна из наиболее часто встречающихся неисправностей - повышенная вибрация машины, которая происходит из-за износа абразивных кругов. Большой износ кругов приводит также и к уменьшению интенсивности обработки. Поэтому за состоянием кругов необходимо тщательно следить и своевременно заменять их. При замене перфорированного цилиндра необходимо освободить от крепления только одну крышку, снять ее, а затем через образовавшуюся кольцевую щель вынуть цилиндр.
Шелушильно-шлифовальные машины A1-ЗШН-З
выпускают в четырех исполнениях с абразивными кругами для различных размеров
зерен (от 80 до 120).Техническая характеристика Al-ЗШН-Зпредставлен
в таблице 2.1
Таблица 2.1 - Техническая характеристика машины Al-ЗШН-З
|
Производительность, кг/с: |
|
|
при шелушении ржи и пшеницы |
0,85...1,2 |
|
при шлифовании и полировании ячменя |
0,85 |
|
при шелушении ячменя |
0,5 |
|
Частота вращения, мин |
850 |
|
Окружная скорость абразивных кругов, м/с |
20 |
|
Количество абразивных кругов |
6 |
|
Диаметр абразивных кругов, мм |
450 |
|
Площадь ситового цилиндра, м2 |
0,9 |
|
Мощность электродвигателя, кВт |
22,0 |
|
Расход воздуха, м3/с |
0,36 |
|
Габаритные размеры, мм |
2000x1000x2000 |
|
Масса, кг |
1700 |
Шлифовальная машина А1-БШМ-2,5 (рисунок 2.2) предназначена для шлифования риса-крупы. Шлифованию подвергается шелушеный рис с содержанием нешелушеных зерен не более 2 %. Шлифовальная машина состоит из двух шлифовальных секций 15 и 19, смонтированных в корпусе, и рамы 4. Каждая шлифовальная секция имеет питатель 18, приемный патрубок 12, откидную крышку 16, ситовой барабан 9, шлифовальный барабан 8, разгрузитель и электродвигатель 20.
Машина снаружи закрыта стенками 1 и 7. Под шлифовальными секциями 15 и 19 установлен бункер 2 для сбора и вывода мучки из машины. Привод имеет защитное ограждение 13 и дверцу 14 для технического обслуживания.
В питателе 18 установлены две заслонки, одна из
которых 17 открывает или перекрывает доступ продукта в машину, вторая 11 служит
для регулирования количества подаваемого в машину продукта. Ситовой барабан 9
состоит из двух полуцилиндров. К каркасу каждого цилиндра крепят сито при
помощи двух рядов гонков и винтов. Оба полуцилиндра стягивают между собой
четырьмя лентами.
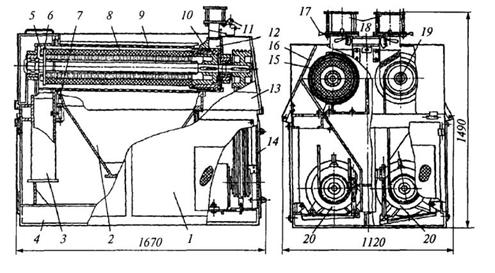
Рисунок 2.2 - Шлифовальная машина А1-БШМ-2,5
Шлифовальный барабан 8 набран из абразивных кругов. Со стороны поступления продукта имеет шнековый питатель 10, а со стороны выхода - крыльчатку 5. Разгрузитель6 представляет литой стакан с отверстием, которое перекрывается грузовым клапаном. На рычаге клапана по резьбе перемещается груз.
Рисовая крупа через питатель поступает в шлифовальную секцию и шнеком подается в рабочую зону, где проходя между вращающимися шлифовальным и ситовым барабанами с гонками, подвергается шлифованию. Мучка при этом через сито просыпается в бункер 2 и выводится самотеком из машины. Шлифованная крупа, преодолевая усилие грузового клапана, поступает в патрубок 3 и также выводится из машины.
Настройка шлифовальной машины заключается в выборе оптимальной продолжительности обработки рисовой крупы. Для этого, как указано выше, разгрузители снабжены грузовыми клапанами, позволяющими путем изменения положения грузов на рычагах регулировать усилие подпора в рабочей зоне. Наблюдая визуально через люк разгрузочного патрубка за выходящим продуктом, а также за нагрузкой электродвигателя по показанию амперметра, подбирают требуемое усиление грузового клапана и положение нижней заслонки питателя.
Техническая характеристика шлифовальной машины
А1-БШМ-2,5 представлена в таблице 2.2.
Таблица 2.2 - Техническая характеристика шлифовальной машины А1-БШМ-2,5
|
Производительность, кг/с |
0,97...1,22 |
|
Размеры барабана, мм: |
|
|
диаметр |
250 |
|
длина |
1000 |
|
Частота вращения барабана, мин-1 |
1200 |
|
Окружная скорость, м/с |
|
|
Количество секций |
2 |
|
Мощность электродвигателя, кВт |
17 |
|
Габаритные размеры, мм |
1670x1120x1490 |
|
Масса, кг |
1400 |
2.2 Техническая характеристика, устройство и рабочий процесс вальцедекового станка СВУ-2
Вальцедековый станок СВУ-2 предназначен для шелушения гречихи и проса. Имеет одну деку. Зерно шелушится между абразивным барабаном и неподвижной абразивной или резиновой декой, рисунок 2.3.
Из приемного бункера 1
посредством питающего валка 2 и шарнирной заслонки 3 зерно, распределяясь по
длине вращающегося барабана 4 и деки 5, попадает в рабочую зону6. Основа
барабана - цилиндр из листовой стали с угольниками 7, расположенными по
образующим. Для регулирования размера и формы рабочей зоны служит механизм,
состоящий из декодержателя 8 и подвижной части 9 суппорта, которые посредством
гайки 10 и винта 11 могут перемещаться по суппорту 12. Поворачивая винт
посредством штурвала 14, можно изменять размер и форму рабочей зоны станка. Это
необходимо, например, для шелушения гречихи, когда требуется придать рабочей
зоне серповидную форму.
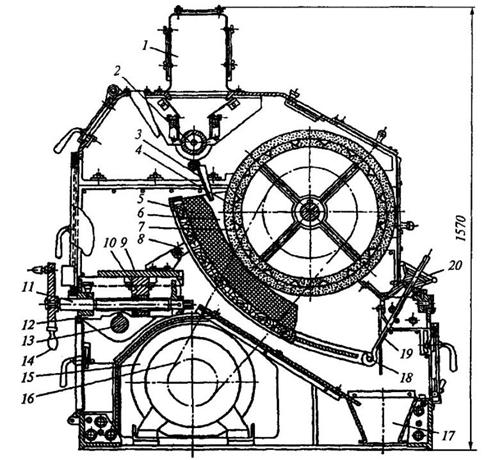
Рисунок 2.3 - Вальцедековый станок СВУ-2.
В нижней части декодержателя установлены с обеих сторон штыри 18, соединенные с винтовой тягой 19. Поворачивая маховик 20, можно изменять положение деки и придавать рабочей зоне клиновидную форму - оптимальную для шелушения проса. Продукты шелушения удаляются из машины через патрубок 17. Машина приводится в движение от электродвигателя 15 через клиноременную передачу 16. Для того чтобы снять деку, суппорт 12 вместе с декой поворачивают на соответствующий угол вокруг оси 13. Достаточно высоких технологических показателей достигают, применяя для шелушения гречихи песчаниковые барабан и деку, а для шелушения проса - абразивный барабан и эластичную деку из специальных резинотканевых пластин марки РТД.