Курсовая работа (т): Технико-экономическое обоснование крупозавода
Рабочая поверхность барабана при обработке: гречихи - песчаниковая, проса - абразивная. Рабочая поверхность деки при обработке: гречихи - песчаниковая, проса - резиновая. Форма рабочей зоны станка при шелушении: гречихи - серповидная, проса - клиновидная.
Техническая характеристика
вальцедекового станка СВУ-2 представлена в таблице 2.3.
Таблица 2.3 - Техническая характеристика вальцедекового станка СВУ-2
|
Производительность (кг/с) на первой системе при обработке: |
|
|
гречихи |
1,2...1,4 |
|
проса |
1,40...1,66 |
|
Размеры барабана, мм: |
|
|
диаметр |
600 |
|
длина: |
|
|
при обработке гречихи |
600 |
|
при обработке проса |
650 |
|
Частота вращения барабана (мин-1) при обработке: |
|
|
гречихи |
440 |
|
проса |
485 |
|
Мощность электродвигателя, кВт |
10 |
|
Масса, кг |
1980 |
2.3 Анализ технологического процесса
вальцедекового станка СВУ-2 и конструктивная разработка по ее модернизации
Известно, что от совершенства шелушильно-шлифовальных машин и процессов во многом зависят качество, ассортимент и выход вырабатываемой крупы.
Рабочими органами вальцедекового станка, используемого для шелушения гречихи и проса, служат горизонтальный абразивный валок (цилиндр) и неподвижно закрепленная у валка дека, образующие клиновидную (для проса) либо серповидную (для гречихи) форму рабочей зоны. Зерно в станке шелушится в рабочей зоне в результате действия сил сжатия и трения (скольжение с качением) со стороны валка и деки.
Минимальный зазор между валком и декой (при жесткой деке) должен быть больше размера ядра, чтобы исключить его дробление. Примыкающая к валку рабочая поверхность деки обычно очерчивается тем же радиусом, что и валок. Это позволяет получать кривизну ее поверхности путем притирки о вращающийся валок.
На эффективность шелушения зерна влияют диаметр и окружная скорость валка, размер и форма рабочей зоны, материал валка и деки, фракционный состав зерна (по крупности) и др. Диаметр валков составляет 500 и 600 мм, длину рабочего отрезка дуги деки принимают от 180 до 300 мм. Валок изготавливают из абразивных материалов или естественного (песчаникового) камня и придают ему окружную скорость от 10 до 15 м/с. Периодически производят насечку валков, чтобы обеспечить требуемую эффективность шелушения.
Основным недостатком вальцедекового станка СВУ-2 является истирание насечек на барабане. При шелушении гречихи необходимо через 24...36 ч насекать песчаниковый барабан бороздками глубиной 1,0...1,2 мм с наклоном 4...5° к образующей. Число бороздок принимают 4...6 на 1 см окружности барабана в зависимости от крупности обрабатываемых зерен.
Для насечки этих бороздок при обслуживании станка требуется демонтаж барабана для насечки вручную или на токарном станке, что требует больших затрат труда.
Мы предлагаем приспособление для нарезки
бороздок прямо в станке, без разборки. Что может значительно уменьшить
трудоемкость и затраты на обслуживание станка.
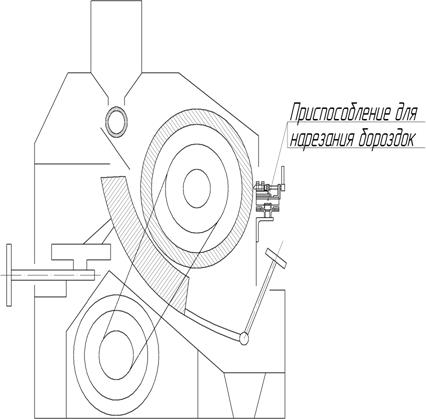
Рисунок 2.4 - Одно дековый вальцовый станок
СВУ-2
Приспособление для нарезания бороздок, непосредственно прикрепляется болтами к корпусу машины рисунок 2.4. Состоит из: резца, продольной направляющей, продольного суппорта, для продольного перемещения резца по длине барабана, поперечной направляющей и поперечного суппорта для поперечного перемещения резца, приспособление крепиться через кронштейн, к корпусу машины, рисунок 2.5.
Процесс нарезки осуществляется путем подведения
резца суппорта к поверхности барабана с проведением продольных бороздок и
последующего проворачивания для следующей бороздки вручную. Поперечное
перемещение резца осуществляется воротком, через винтовую передачу.
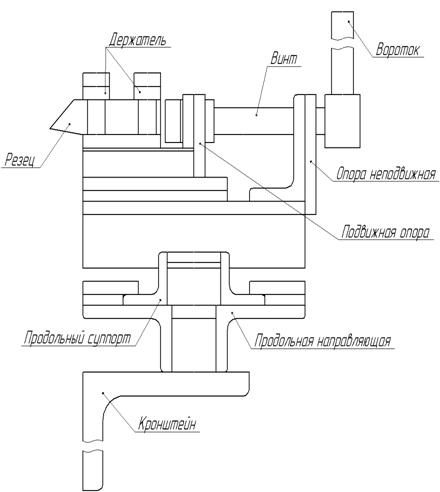
Рисунок 2.5 - Устройство для нарезания бороздок
Применение данного приспособления будет способствовать значительно сокращению трудозатрат при обслуживании вадьцедекового станка СВУ-2.
гречневый технологический переработка завод
2.4 Расчет резьбы
1. В нашем случае винт в передаче винт-гайка испытывает сжатие и кручение, так как подвергается нагрузке только при затянутом положении т.е. резец воздействует на абразивный барабан.
. Расчет передачи винт-гайка начинают с
определения внутреннего диаметра резьбы из условия статической прочности тела
по формуле:
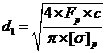 (2.1)
где  - внешняя сила на винте,
представлена на рисунке 2.6;
 - коэффициент, учитывающий
напряжение кручения в теле винта;
 - допускаемое напряжение сжатия для
винта при расчете на статическую прочность;
 (2.2)
где  - предел текучести материала тела
винта;
 - коэффициент запаса прочности;
Принимаем  ,
 [3, стр.11],
так как винт изготовлен из стали 50
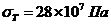 ,
 [3, таблица 7].
Получаем:
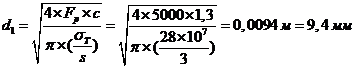
. Принимаем ближайшую
стандартную трапецеидальную однозаходную резьбу спо ГОСТ 9484-81, с наружным
диаметром  , внутренним
диаметром
 , средним
диаметром
 , шагом
резьбы
 [3, таблица
2].
. Высоту гайки  определяют
по формуле:
 (2.3)
Получаем: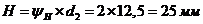
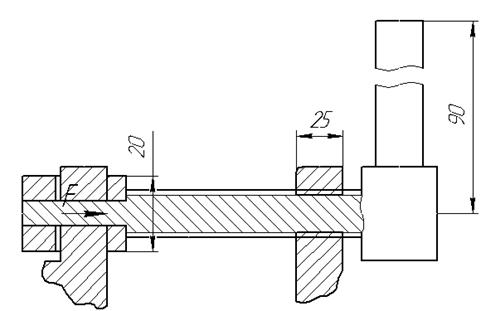
Рисунок 2.6 - Передача винт-гайка
. В данной передаче винт и гайка изготовлены из одинаково прочного материала проверка на срез резьбы не требуется.
6. Проверка условия
самоторможения: 
где  - угол подъема винтовой линии по
среднему диаметру;
 - угол трения винтовой пары;
Для всех видов резьб, угол подъема винтовой
линии по среднему диаметру определяется по соотношению:
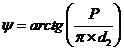 (2.4)
Угол трения определяется из соотношения:
 (2.5)
где  - приведенный коэффициент резьбы;
 (2.6)
где  - коэффициент трения фрикционной
пары,
 - угол профиля резьбы;
Принимаем  [3, таблица
5 ]

Получаем:
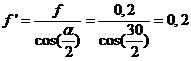

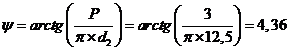
 условие выполнено.
7. Момент сопротивления в резьбе определяют
по формуле:
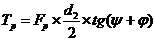 (2.7)
Получаем: 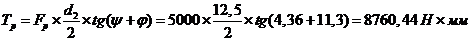
8. Момент сил трения на торце определяют по
формуле:
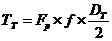 (2.8)
где  - диаметр трения;
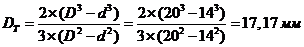
Получаем:
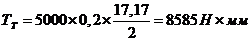
9. Определим размер воротка по формуле:
 (2.9)
где  - усилие рабочего,

Получаем:
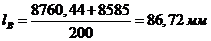
Окончательно принимаем 
10. Диаметр воротка определяем по формуле:
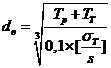 (2.10)
Получаем:
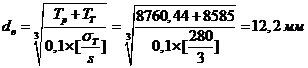
Принимаем 
2.5 Расчет экономической эффективности модернизируемой машины
1. Примем среднюю стоимость
базовой машины 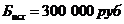
. Цена на вновь создаваемую
(разрабатываемую) машину будет определяться по формуле:
 (2.11)
где  - затраты на изготовление
приспособления
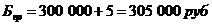
3. Размеры эксплуатационных затрат по
каждой из сравниваемых машин определяются по формуле:
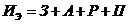 (2.12)
где  - затраты на заработную плату
рабочих, руб
 - амортизационные отчисления, руб
 - отчисления на ремонт и
техобслуживание за машинами, руб
 - прочие эксплуатационные затраты,
руб
4. Рассчитаем затраты на заработную плату
рабочих, занятых на выполнение механизированного процесса по формуле:
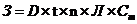 (2.13)
где  - количество дней работы машины в
году
 - сменная продолжительность работы
на выполнении производственного процесса в часах
 - число смен в день
 - количество рабочих, занятых на
выполнение процесса, чел
 - часовая тарифная ставка с
дополнительными начислениями и отчислениями на социальные нужды (соц.
страхование, мед.страхование, фонд занятости, пенсионный фонд) по данным
предприятия, руб
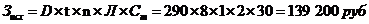
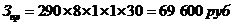
5. Амортизация машины рассчитывается по
формуле:
 (2.14)
где  - норма ежегодных амортизационных
отчислений в % от балансовой стоимости
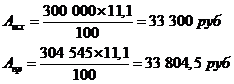
6. Затраты на ремонт и техническое
обслуживание за машинами:
 (2.16)
где  - норма ежегодных отчислений на
ремонт и техническое обслуживание, %
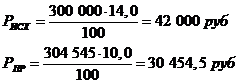

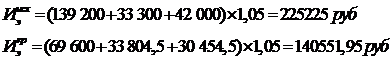
8. Годовой экономический
эффект по эксплуатационным затратам определяют по формуле:
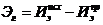 (2.17)
Получаем:
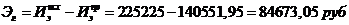
9. Срок окупаемости приспособления находят по формуле:
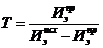 (2.18)
Получаем:
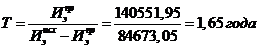
3. Мероприятия по охране труда и пожарной безопасности на предприятии
Для всех работающих на производственных предприятиях организуется вводный инструктаж на рабочем месте, повторный инструктаж. Проведение всех видов инструктажа регистрируют в специальных журналах. Только после проведения инструктажа рабочие допускаются к работе.
Безопасность на рабочем месте определяется как условиями работы, так и соблюдением рабочими правил техники безопасности. Условия, обеспечивающие безопасную работу, заключаются в том, что расположение оборудования, проходы между машинами должны соответствовать нормам и обеспечивать удобный и безопасный ремонт и обслуживание. Безопасной работе способствует также надлежащее состояние помещений, освещение рабочих мест. Нельзя загромождать проходы запасными частями, продуктами, тарой и т. п. Для хранения запасных частей нужно иметь специальное помещение и стеллажи.
В исправном состоянии должны находиться ограждения опасных мест, особенно движущихся частей машин. Неисправность машин также может явиться причиной несчастных случаев.
Нельзя ремонтировать и смазывать движущиеся части оборудования, снимать ограждения на ходу. Перед началом ремонта необходимо отключить напряжение в электрооборудовании, снять приводные ремни, закрыть проемы и люки, проверить исправность ограждений на соседних работающих агрегатах.
Смазка подшипников и других узлов во время работы допускается лишь в тех случаях, когда для этого имеются специальные приспособления, исключающие возможность травматизма. Для уменьшения скольжения ремней нельзя применять канифоль и другие материалы. Ремни требуется перешить или натянуть с помощью специальных устройств после остановки электродвигателей машин.