Дипломная (вкр): Технологический процесс производства муки
Ее определяют по формуле:
 (2.1)
где: Q - плановая производительность мукомольного завода, т/сутки;
K - коэффициент запаса, равный K= 1.1 ... 1.2
Число машин, принятых по технологической схеме для каждой системы зерноочистительного отделения определяют по формуле:
 (2.2)
где: Q1 - производительность зерноочистительного отделения, т/сутки;
g - производительность одной машины, т/сутки.
Если n получается
двойным числом его округляют до целого. Число автоматических весов определяют
по формуле:
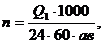 (2.3)
где: Q1 - производительность зерноочистительного отделения, т/сутки;
а - вместимость ковша весов (50 или 100 кг);
в - число отвесов в минуту (от 1 до 3).
Число бункеров для неочищенного
зерна и их вместимость определяют из расчета запаса зерна на 30 часов работы
мукомольного завода. Вместимость одного бункера определяется по формуле:
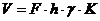 (2.4)
где:F - площадь сечения бункера, м2 (рекомендуется 3 х 3м);
h - высота бункера , м;
g - натура зерна, т/м3 ;
K - коэффициент заполнения, K= 0.85.
Число бункеров для неочищенного
зерна рассчитывают по формуле:
 (2.5)
где: Q - производительность зерноочистительного отделения, т/сутки;
V - вместимость одного бункера.
Число бункеров для отволаживания зерна определяют так же, но учитывают продолжительность отволаживания в часах. В настоящее время на мукомольных заводах широко внедряется непрерывное поточное отволаживание зерна. Для равномерного движения зерна в бункерах рекомендуется принимать сечение 1.5 х 1.5 м, днище делать в виде воронки с уклоном не менее 70%.
Потребное количество обоечных или
щеточных машин определяют по формуле:
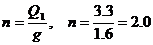 (2.6)
Принимаем 2 обоечные машины.
а фактическую загрузку (%) обоечной
машины или щеточной машины из выражения:
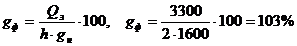 (2.7)
где:h - фактически принятое количество машин в пределах одного пропуска;
gн - паспортная производительность машины, т/ч или т/сутки.
При определении фактической загрузки следует учитывать, что обоечные и щеточные машины нельзя перегружать, т.к. это связано со снижением качества очистки зерна и с возможным завалом машины. Высоту бункера принимают в зависимости от этажности здания. Можно определить общую вместимость всех бункеров подготовительного отделения, зная количество зерна, которое должно быть размещено в бункерах и их размеры.
В этом случае фактическую потребную емкость определяют по формуле:
 (2.8)
где:t - время хранения зерна,
g - объемная масса зерна,
h - коэффициент использования емкости
Qз - производительность д/о отделения
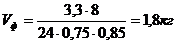
Тогда число бункеров можно
определить по формуле:
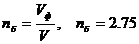 (2.9)
где: V - вместимость одного бункера.
Количество обоечных машин определяем
по формуле:
3. ТЕХНИЧЕСКАЯ ЧАСТЬ
.1 Обзор
конструкций обоечных машин
В зерновой смеси, как правило, содержатся металломагнитные примеси, которые не удается полностью выделить в зерноочистительных сепараторах. Наличие таких примесей может привести к искрообразованию и повреждению рабочих органов машин <#"866914.files/image019.gif">
Рис. 3.1 - Магнитный сепаратор: а -
У1-БМЗ; б - У1-БМЗ-01; в - цилиндрический магнит
Магнитные сепараторы <#"866914.files/image020.gif">
Рис. 3.2 - Магнитный сепаратор: а -
У1-БМП; б - У1-БМП-01
Устройство сепараторов этого типа одинаково. Корпус 1 обоих сепараторов представляет собой сварной короб с отверстиями для приемки и выпуска продукта. Он изготовлен в двух исполнениях в соответствии с технологическим назначением и местом установки. В передней стенке корпуса расположен люк, закрываемый крышкой 8. Для предотвращения выделения пыли установлены прокладки 7. Внутри корпуса смонтированы оси 5 и 13. На них расположены магнитодержатель 3 и ограничитель 2. Ребро 12 для направления потока продукта на плоскость блока магнитов и направляющие накладки б крепят к корпусу сепаратора.
Магнитодержатель представляет собой сварной кронштейн из нержавеющей стали с вставленным в него блоком магнитов 4. Для удобства очистки магнитов весь магнитодержатель можно вынуть через люк корпуса, а затем снова установить по направляющим накладкам. Магнитный блок представляет собой шесть плоских магнитов, собранных в комплект.
Отличительная особенность магнитного сепаратора У1-БМП-01 - заслонка 11, представляющая сварной кронштейн, свободно висящий на оси 10. Заслонка обеспечивает равномерную подачу продукта. В зависимости от количества продукта положение заслонки (угол наклона) регулируют грузом 9.
Магнитный сепаратор У1-БММ (рис.)
предназначен для выделения металломагнитных примесей из муки.
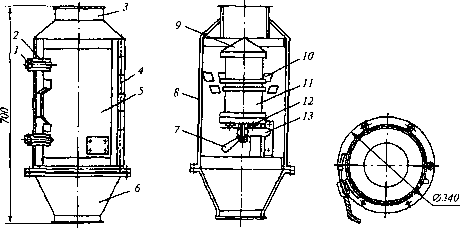
Рис. 3.3 - Магнитный сепаратор
У1-БММ
Корпус 8 представляет собой сварной полый вертикальный цилиндр. В верхней его части расположен приемный патрубок 3 с отбортовкой, которая позволяет соединять при помощи хомута сепаратор с самотечной трубой. К нижней части корпуса приварен фланец с отверстиями для установки и закрепления сепаратора. Внутри корпуса сделаны козырьки 10, направляющие поток продукта на блок магнитов 11. Козырьки расположены по окружности корпуса двумя рядами в шахматном порядке. На боковой стороне находится люк для очистки блока магнитов от задержанных примесей.
Дверка 5 одной стороной связана с корпусом шарнирной петлей 4, а другой - двумя замками 2, герметично закрывающими ее во время работы. Плотность закрывания дверки регулируют выдвижным захватом 1. На внутренней стороне дверки приварены направляющие козырьки. В нижней части двери смонтирована подставка 13 для установки блока магнитов. Она выполнена в виде скобы с приваренным диском.
Блок магнитов - основной рабочий орган сепаратора. Он состоит из кольцевых постоянных магнитов, собранных в два комплекта, между которыми находятся два диамагнитных диска, закрытых обечайкой.
Для равномерного распределения муки в верхней части блока установлен конус. Для удобства очистки магнитов предусмотрены шариковые опоры 12. На них магнитный блок может поворачиваться. Если поворот блока затруднен, ручкой 7 ослабляют его прижатие к подставке.
Техническая характеристика магнитных
сепараторов представлена в табл.
Таблица. 3.1 Техническая характеристика магнитных сепараторов
|
Показатель |
У1-БМЗ-01 |
У1-БМЗ |
У1-БМП-01 |
У1-БМП |
У1-БММ |
|
Производительность, т/ч |
11 |
2 |
И |
11 |
8 |
|
Количество: |
|
|
|
|
|
|
блоков |
2 |
21 |
1 |
2 |
|
|
магнитов в блоке |
10 |
10 |
6 |
6 |
7 |
|
Габаритные размеры, мм |
300х290х |
295х215х |
455х370х |
355х370х |
700х340х |
|
|
х200 |
хЗОО |
х380 |
х380 |
х340 |
|
Масса, кг |
6 |
8 |
30 |
25 |
56 |
Продукт по конусу 9 поступает в кольцевой канал сепаратора, где при помощи козырьков направляется на блок магнитов. Металло-магнитные примеси притягиваются к магнитам, а очищенный продукт выводится через выпускной патрубок 6.
Чтобы сепараторы работали нормально, поверхность магнитного блока очищают один раз в семь-десять дней. Периодичность очистки зависит от количества металломагнитных примесей в исходном продукте и производительности сепаратора. Во время его работы не рекомендуется открывать крышку и очищать блок магнитов, регулировать или ремонтировать. После каждой очистки во избежание выделения пыли проверяют плотность прилегания крышки (типа У1-БМП), магнитной заслонки (типа У1-БМЗ) или дверки (У1-БММ). Запыленность в рабочей зоне не должна превышать 2 мг/м3. При необходимости заменяют прокладки, подтягивают резьбовые соединения или регулируют захваты замков дверок.
При снижении эффективности выделения металломагнитных примесей проверяют производительность сепаратора и регулируют слой продукта. Если магнитная индукция становится ниже установленных норм, блоки магнитов перемагничивают.
В работе магнитных сепараторов могут возникать неисправности. Чрезмерное выделение пыли в зоне работы сепаратора (свыше 2 мг/м3) чаще всего возникает вследствие износа прокладок, ослабления резьбовых соединений. В магнитном сепараторе У1 - БММ пыление возникает также по причине неплотного прилегания двери, которое устраняется регулированием положения захватов замков.
Если не проворачивается блок магнитов в
сепараторе У1-БММ, то он сильно прижат к подставке, и для устранения
неисправности ослабляют затяжку ручки.
3.2 Описание
усовершенствованной конструкции обоечной машины
В мельничном цехе “ООО Мельник” установлен магнитный сепаратор У1-БМП. Данный сепаратор состоит из корпуса, блока магнитов на кронштейне, который вынимается через специальный люк. Также имеется заслонка для регулирования равномерности подачи и объема подачи зерна.
Основным недостатком данной конструкции является конструкция магнитного блока, которая не позволяет в полной мере удалять магнитные примеси. Данный факт значительно снижает качество конечного продукта (муки).
В результате анализа конструкций магнитных сепараторов было принято решение изменить форму магнитного блока. Решено использовать блок магнитов цилиндрической формы. Данный блок представляет собой цилиндр с вставленными в него магнитными стержнями (10 штук).
3.2.1 Технические характеристики
Усовершенствование конструкции магнитного сепаратора
и конструкторские расчеты выполненные в конструкторской части позволили
получить следующие технические показатели обоечной машины.
Таблица 3.2
|
Показатель |
У1-БМП |
|
Производительность, т/ч |
12 |
|
Количество: |
|
|
блоков |
1 |
|
магнитов в блоке |
10 |
|
Габаритные размеры, мм |
355х370х |
|
|
х380 |
|
Масса, кг |
25 |
3.2.2 Основные регулировки, подготовка к работе, работа
Для обеспечения правильного режима очистки зерна в магнитном сепараторе необходимо проводить регулировочные работы, которые включают в себя установление заслонки в рабочее положение (открыть на 70%), установление магнитов после очистки в рабочее положение. В процессе работы обязательно проверяется качество зерна и отходов, выходящих из машины. В случае увеличения металлических примесей - остановить работу и очистить магнитный блок.
Работает сепаратор следующим образом. Зерно через приемный патрубок поступает в сепаратор, там оно проходит через магнитный блок. Зерно в данном случае проходит так, что из-за цилиндрической формы магнита, оно его обволакивает и поэтому происходит максимальное отделение ферромагнитных частиц от зерновой массы.
4. КОНСТРУКТОРСКАЯ ЧАСТЬ
4.1. Технологические
расчеты
Известно [22], при проектирование магнитной системы необходимо обеспечить величину магнитного поля в центре рабочего зазора Вр= 0,8 Тл. Так как магнитный сплав дорогостоящий материал, то необходимо произвести оптимизацию размеров и формы магнита.
=k3 и H3=B3/мо (4.1)
где kз - коэффициент, учитывающий соотношение величин индукций в середине и центре полюсных наконечников магнита, kз = 1,05 ... 1,1.

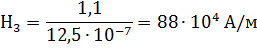
Длина Lм и площадь нейтрального сечения Sм
постоянного магнита представляют основные искомые величины. В нашем случае
данные величины составляют:
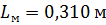 (4.2)
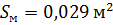 (4.3)
где f - коэффициент, учитывающий изменение намагничивающей силы в магнитопроводе, стыках и зазорах, f = 1,1 ... 1,4; Sз - площадь поперечного сечения рабочего зазора, м2; Вd и Нd - индукция и напряженность поля, соответствующие точке (ВН) макс кривой размагничивания постоянного магнита; s1- коэффициент рассеяния магнитного потока.
По вычисленным величинам Lм, Sм
магнитной системы и на основании результатов экспериментальных исследований
потокораспределения в системе, магнитная цепь условно разбивается на ряд
участков и рассчитывается проводимость каждого звена магнитной системы. Проводимости
рабочего Gв и технологических воздушных зазоров Gт находятся соответственно:
 (4.4)