Материал: Технология электромашиностроения. Обмоточные работы. Пархоменко Г.А
МИНИСТЕРСТВО ОБРАЗОВАНИЯ РОССИЙСКОЙ ФЕДЕРАЦИИ
Воронежский государственный технический университет
Г.А.Пархоменко
ТЕХНОЛОГИЯ ЭЛЕКТРОМАШИНОСТРОЕНИЯ ОБМОТОЧНЫЕ РАБОТЫ
Учебное пособие
Воронеж 2001
УДК 621.313.1
Пархоменко Г.А. Технология электромашиностроения.
Обмоточные работы: Учеб. пособие. Воронеж. гос. техн. ун-т.
Воронеж, 2001. 108 с.
Рассмотрены особенности обмоточных процессов, виды обмоток и их элементы. Отдельные разделы посвящены обмоточным проводам и особенностям выполнения изоляции обмоток. Рассматривается технологическая система «катушка-провод-каркас», приведено описание некоторых типов намоточных станков. В пособии отдельно рассматриваются процессы изготовления полюсных и пазовых обмоток, монтаж соединений, механическое закрепление пазовых и лобовых частей, а также пропитка, сушка и контроль обмоток.
Издание предназначено для студентов, обучающихся по специальности 180100 «Электромеханика» при изучении курсов «Технология электромашиностроения», «Проектирование электрических машин»
Учебное пособие подготовлено на магнитном носителе в текстовом редакторе MS WORD-97 и содержится в файле «Обмотка.rar»
Табл. 2. Ил. 80. Библиогр.: 17 назв.
Научный редактор канд. техн. наук Ю.В. Писаревский
Рецензенты: кафедра электротехники Воронежского агроуниверситета (заведующий кафедрой канд. техн наук В.В. Картавцев) канд. техн. наук, доцент В.Н. Шапощников
Издается по решению редакционно-издательского совета Воронежского государственного технического университета
©Пархоменко Г.А.,2001 ©Оформление. Воронежский государственный
технический университет, 2001
3
Введение
Обмоточные работы в производстве электрических машин занимают особое место и в значительной степени определяют специфику всей отрасли. Поэтому очень важно для будущего специалиста электромашиностроителя в совершенстве владеть знаниями в этой области. Пособие рассчитано на то, что после изучения теоретического курса студент получит возможность не только глубже познакомиться с обмоточными работами в период технологической практики, но и приобрести практические навыки выполнения большинства технологических операций. Все это создаст необходимую базу для успешного выполнения курсовой работы по дисциплине «Технология электромашиностроения».Имеется также основание предполагать, что пособие окажется полезным и при выполнении курсовых и дипломных проектов.
В то же самое время следует иметь в виду, что настоящее пособие не может полностью заменить рекомендуемую учебную литературу, а только дополняет еѐ. С этой целью некоторые технологические процессы приведены с более глубокой детализацией. Их описание сопровождается необходимым иллюстративным материалом.
По рассмотренным в работе процессам приведены не инструкции и типовые технологии, но сделана попытка изложить материал так, чтобы студенту была понятна физическая суть рассматриваемых приемов, режимов и рекомендаций. Поэтому можно надеяться, что материалы пособия помогут лучше вникнуть в содержание теоретических выкладок, какими так изобилует официально рекомендованная учебная литература.
4
1.Особенности обмоточных процессов
Вэлектрических машинах обмотки выполняют важные задачи направленного преобразования энергии. Задачи их конструирования и производства требуют специального изучения. Это связано как с многообразием типов обмоток, так
исо сложностью их геометрии, физическими свойствами используемых материалов, широким спектром внешних воздействий, которым они подвергаются как при эксплуатации, так и при изготовлении.
Важной конструктивно-технологической особенностью обмоток является то, что они представляют собой сложные многослойные образования, отдельные элементы которых образованы из материалов с самыми различными физическими свойствами. Среди этих материалов главные: проводниковые и изоляционные.
Вкачестве проводникового материала чаще всего используется медь. Гораздо реже - алюминий, латунь, серебро
идр. Номенклатура изоляционных материалов чрезвычайно широка. Это - различного рода пленочные, волокнистые, слоистые и композиционные материалы. Особое место в производстве обмоток занимают пропиточные и покрывные материалы (лаки, эмали, компаунды).
Сложная структура обмоток, безусловно, ощутимо снижает их надежность по сравнению с другими частями электрической машины. Об этом свидетельствует статистика: до 80 % случаев отказов электрических машин связано с возникновением дефектов в обмотках. Это налагает особую ответственность на разработчиков технологических процессов
иизготовителей в части обеспечения требуемого уровня надежности обмоток.
Трудоемкость изготовления обмоток достигает 60 % от общей трудоемкости изготовления электрической машины. Высокая трудоемкость обмоточных работ объясняется наличием при их выполнении значительного количества
5
ручных операций, так как обмоточно-изолировочное производство с большим трудом поддается механизации и автоматизации. Лучше эти вопросы в настоящее время решаются при изготовлении многовитковых полюсных катушек и роторных (якорных) обмоток машин малой мощности. Успешно решена задача механизации обмотки статоров асинхронных электродвигателей серии 4А. В то же время при выполнении маловитковых обмоток из проводников большого сечения, что характерно при увеличении мощности машины, доля ручного труда увеличивается. Наиболее характерными операциями, которые все еще часто выполняются вручную, являются: изолировочные, монтажные работы, укладка катушек в пазы, формовка элементов витков и др.
Механизация обмоточных и изолировочных операций сопровождается использованием сложного и, как правило, нестандартного оборудования. Сюда можно отнести медерезательные устройства, намоточные станки и агрегаты, формующие установки, пропиточное и сушильное оборудование, изолировочные головки, механизированные ножницы, пазоизолировочные станки и многое другое. К этому следует добавить, что при освоении производства каждого нового изделия приходится конструировать и изготовлять в инструментальном цехе широкую номенклатуру специальной оснастки: шаблоны, подставки, втягивающие устройства, формовочные матрицы, специальная тара и т.п.
К обмоткам порой предъявляются требования, прямо противоречащие друг другу. Так, под воздействием технологических режимов элементы обмотки должны легко, без повреждений и недопустимых отклонений параметров, при минимальных затратах труда и других ресурсов приобретать требуемые форму, размеры, физические свойства. С другой стороны, при выполнении последующих операций (сборка, регулировка, испытания) и при эксплуатации в обмотках не должно происходить изменений свойств, размеров, формы и
6
т.п. Нет сомнения в том, что в первую очередь эти проблемы решаются в конструкции электрической машины. Однако опыт их производства неопровержимо свидетельствует о том, что неоптимальная технология сводит на нет все замыслы конструктора.
Специфической особенностью электромашиностроения является не только наличие в технологическом процессе обмоточных работ, но и то, что здесь применяются все типы обмоток, используемых в других видах электротехнического оборудования. Поэтому знание технологии обмоточных работ в электромашиностроении позволяет специалистам успешно и квалифицированно решать подобные задачи и в других отраслях электротехнического производства.
2. Виды обмоток и их элементы.
Любая электрическая машина содержит неподвижную (статор) и подвижную (ротор) активные части. В общем случае каждая из этих частей имеет в своем составе соответственно обмотку статора (ОС) и обмотку ротора (ОР). Среди статорных обмоток можно назвать:
обмотку главных полюсов; обмотку добавочных полюсов; трехфазную;
главную и вспомогательную обмотки машины, работающей с однофазной сетью;
компенсационную и др.
Среди роторных можно назвать обмотки: якорную; успокоительную; короткозамкнутую; фазную и др.
Практически все перечисленные обмотки могут иметь различное схемное и конструктивное исполнение. В специальных конструкциях электрических машин могут
7
встречаться и другие типы обмоток. В технологической классификации их относят обычно к специальным обмоткам.
Обмотка состоит из одной или нескольких отдельных катушечных групп. Катушечная группа включает одну или несколько катушек, выполненных сплошным проводом без использования паек и т.п. Катушка представляет собой комплект последовательно соединенных витков, конструктивно объединенных в один блок. Катушка обычно имеет не менее двух выводов (начало и конец), а при
необходимости - и дополнительные выводы (их иногда называют отводами) от внутренних
витков. Выводы предназначены для включения катушки в электрическую схему обмотки. Если катушка выполнена сравнительно тонким проводом, то для выводов используют
многожильный провод увеличенного сечения с хорошей изоляцией. Место присоединения такого вывода (пайка или сварка) тщательно изолируют и закрепляют на катушке специальным бандажом. Если же катушка намотана проводом большого сечения, еѐ выводы выполняют этим же проводом без применения пайки и дополнительной изолировки.
Катушка содержит витковую изоляцию, исключающую электрическое соединение витков между собой в местах, не предусмотренных конструкцией. Если катушка выполнена из изолированного провода, то роль витковой изоляции чаще всего выполняет изоляционный слой самого провода. Катушка может иметь также и корпусную изоляцию, отделяющую еѐ проводники от частей электрической машины, имеющих электрический контакт с корпусными деталями. Такими
8
частями могут быть стенки паза магнитопровода, тело полюса и т.п.
Когда заходит речь о необходимости изготовления обмотки, то эта задача ассоциируется в первую очередь с необходимостью намотки провода на некую формообразующую конструкцию. Такая ассоциация верна, так как катушка приобретает форму и размеры в процессе намотки провода на каркас или шаблон.
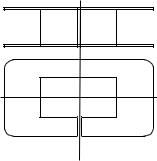
Каркас - это штатная деталь, предусмотренная конструкцией электрической машины. Он решает две главные задачи: придает катушке геометрическую форму, размеры и механическую прочность; обеспечивает точное и прочное еѐ сопряжение с магнитопроводом или другими элементами. При производстве электрических машин каркасом часто снабжается полюсная катушка, и это предусматривается чертежами. В крупных электрических машинах каркасы часто выполняют металлическими (стальными). Такой каркас может образовать вокруг магнитопровода короткозамкнутый виток. Во избежание этого металлический каркас выполняется разрезным (Рис. 1). Шаблон - это технологическое приспособление, частично решающее только первую задачу: обеспечивает геометрическую форму и размеры катушки. После намотки катушку снимают с шаблона и последний используется для намотки новой катушки. Такие катушки называют бескаркасными.
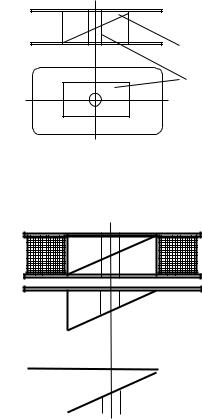
На рис.2 показан пример конструкции намоточного шаблона для намотки катушки с теми же параметрами, но в каркасном исполнении. Удобство съема катушки с шаблона достигается разделением его на две части по линии “А”. Для намотки новой катушки обе половинки шаблона собираются на цилиндрической оправке или шпинделе намоточного станка с использованием отверстия “Б”.
9
На рис. 3 показаны два вида: катушка намотана на шаблон (а) и катушка снята с шаблона (б). Жесткость бескаркасной катушки является важным технологическим параметром. Если катушка выполнена сравнительно тонким проводом, она допускает изменение формы под воздействием внешних усилий.
Такие катушки называют мягкими. В процессе монтажа (укладки) такой катушки на магнитопроводе удается придать ей наиболее компактную форму.
Если же катушка выполнена проводом сравнительно большого сечения, она отличается повышенной жесткостью. Для изменения еѐ формы потребуются значительные усилия. Под их воздействием может быть повреждена изоляция провода. Таким катушкам придается требуемая форма окончательно в процессе их изготовления (например - намотки, формовки и др.). При укладке на магнитопроводе деформирование такой жесткой катушки недопустимо.
Как на каркасе, так и на технологическом шаблоне катушка формируется путем так называемого открытого наматывания. Это означает, что витки катушки укладывают один за другим на внешнюю сторону шаблона или каркаса (например, при его вращении). Именно такая процедура формообразования катушки реализуется большинством типов намоточных приспособлений и станков.
В некоторых случаях не удается получить катушку путем намотки витка за витком на каркас или шаблон. Витки таких катушек получают за несколько операций, например, гибка, изолировка, растяжка, сборка и др., о чем более подробно речь пойдет дальше.
Приведенные особенности выполнения отдельных катушек и обмоток электрических машин практически не зависят от типа машины, определяются только конструкцией обмоточного узла и свойствами применяемых материалов. Поэтому целесообразно классифицировать обмотки по технологическим признакам, т.е. сообразуясь с общностью и
10
наиболее удобными приемами их изготовления. Исходя из сказанного, обмотки можно разделить на четыре больших группы: полюсные (выполняются путем открытого наматывания на каркас или шаблон), короткозамкнутые (выполняются с использованием приемов литья, сварки или пайки), пазовые катушек в пазах магнитопровода) и специальные (выполняются с применением нетрадиционных приемов формообразования).
В пределах каждой из
|
А |
|
Б |
Рис. 2. |
Шаблон намоточный |
указанных |
групп |
можно |
б) |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
провести |
более подробную |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
классификацию. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
Полюсные обмотки в |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
зависимости |
от |
способа |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
намотки |
|
подразделяются |
Рис.3.Использование |
|
|
|
|
|
|
|
|
|
|
||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||
на: шунтовые многовитковые |
шаблона |
для |
намотки |
||||||||||||||||||||||||
(имеют |
большое |
число |
катушки: а) - катушка намо- |
||||||||||||||||||||||||
витков |
из |
сравнительно |
тана на шаблон; б) - готовая |
||||||||||||||||||||||||
тонкого провода), сериесные |
катушка снята с шаблона. |
||||||||||||||||||||||||||
спиральные |
|
(имеют |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
спирально |
|
расположенные |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
витки из толстого провода прямоугольного сечения) и винтовые (выполнены проводом прямоугольного сечения с расположением витков по винтовой линии).
Короткозамкнутые обмотки в зависимости от конкретных решений выполняются в виде “беличьей клетки”: