Материал: Технология электромашиностроения. Обмоточные работы. Пархоменко Г.А
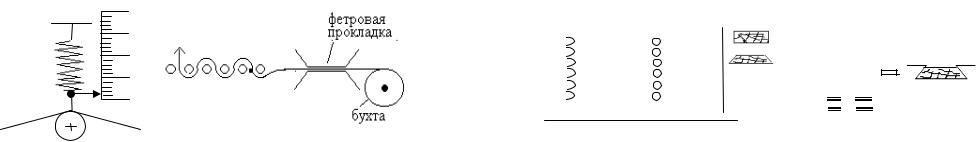
91
бандажей применяют стальную луженую проволоку диаметром 0,4–2,5 мм. Под бандажами укладываются полоски из изоляционного материала в соответствии с классом изоляции машины. В крупных машинах (D>800 мм) намотка проволочного бандажа ведется в несколько слоев, причем намотка каждого последующего слоя ведется с натяжением, на 10% меньше, чем для предыдущего слоя.
В процессе пропитки вследствие размягчения изоляции бандажи теряют свое натяжение, на лобовых частях может наблюдаться сползание бандажа. В этом случае полезно бывает наложить поверх уже выполненного дополнительно технологический бандаж. Намотка проволоки технологического бандажа ведется вразбежку по всей длине ротора. После пропитки и сушки технологические бандажи снимают (они могут быть использованы повторно с другими роторами), ротор бандажируется стационарными бандажами.
Стационарные бандажи наматывают с одного куска проволоки, спайки и скрутки не допускаются. Изоляция обмотки относительно бандажей проверяется мегомметром.
Наложение бандажей на ротор электрической машины производится на бандажировочных станках. Они относятся к
так называемому «нестандартному оборудованию», т.е.
Динамометр
Рис.75. Создание натяжения проволоки и его измерение
обычно изготавливаются самими заводами для собственных нужд. Станки должны быть снабжены устройством для 92
92
натяжения проволоки и динамометром для контроля натяжения.
Натяжение проволоки создается числом роликов, огибающих проволоку и силой сжатия прокладок. Мелкие якоря устанавливаются в центрах. Крупные якоря или скользящими подшипниками. Вращение якорю сообщается ременной передачей, для чего ремень накладывают на коллектор или на бочку ротора.
Бандажи из стеклолаколенты начали внедрять вначале для стяжки стержней силовых трансформаторов, а затем – и для бандажирования роторов. Материал представляет собой стеклоленту из ориентированного волокна, пропитанную лаком. Лента наматывается по спирали (виток на виток), специального крепления конца не требуется. Способ этот очень перспективен для роторов электрических машин.
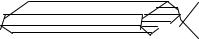
Для изготовления клиньев используют твердые породы дерева (дуб, бук, береза), текстолит, прессшпан и другие изоляционные материалы. В случае применения дерева необходимо следить за качественной просушкой. Для изготовления клиньев пригодны куски древесины без какихлибо пороков (сучков, сколов и т.п.).
В случае большой длины якоря вдоль паза располагается несколько клиньев. Поэтому при серийном и
|
|
деревянные |
|
|
|
|
текстолитовые |
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис.76. Изготовление пазовых клиньев
массовом производстве возникает необходимость в большом количестве клиньев. Изготовление их идет на автоматах.
93
Поперечное сечение клина выбирается минимальным из условия величины коэффициента заполнения паза. Но слишком большой клин – трудно или невозможно забить. Клин входит в паз туго, ведь он должен создать прессующее усилие в пазу.
При забивании клиньев (молотком) их концы расплющиваются, раскалываются, поэтому такие клинья нужно удалять.
Удаление связано с излишними расходами материала и затратами времени.
Здесь определенную пользу приносит направляющая коробочка – обойма из листовой стали, выполняющая роль кондуктора. Применение обоймы позволяет уменьшить брак от
|
клин |
разрушения |
клиньев и |
|
защитить лобовые части |
||
|
|
||
|
|
от ударов молотка. |
|
Рис. 77 Направляющая |
|
Технологический |
|
|
процесс |
заклинивания |
|
коробочка - обойма |
|
||
|
пазов и |
изготовления |
|
|
|
||
клиньев нельзя считать совершенным. В последнее время пазы микромашин иногда заклиниваются хлопчатобумажным шнуром, пропитанным лаком или компаундом. Обрезка шнура производится после заклинивания паза.
Заклинивание может выполняться на полуавтомате с производительностью до 70 пазов в минуту.
12. Пропитка и сушка обмоток
Ранее мы говорили, что практически все обмотки подвергаются пропитке лаком или компаундированию. После пропитки обмотка приобретает новые свойства: повышается нагревостойкость; улучшается теплоотвод от проводников; повышается влагостойкость изоляции; повышается электрическая прочность изоляции; повышается механическая прочность изоляции, т.е. обмотка устойчива к воздействию
94
вибраций и других перегрузок; повышается химическая стойкость.
После пропитки наружные поверхности обмоток обычно покрывают эмалями ( 50–70 мкм) для защиты от воздействия грязи, масел, механических контактов с деталями машины и т.п.
Современное электромашиностроение располагает большим арсеналом пропиточных лаков и компаундов, покровных лаков и эмалей, клеящих лаков. Разработаны и применяются в промышленности специальные пропиточные установки, обеспечивающие автоматически заданный режим пропитки и сушки. Тип установки определяется способом пропитки и масштабами производства.
Различают следующие способы пропитки: погружение в лак; на стендах с нижней подачей лака; струйным поливом, капельная; вакуумные способы (вакуумно-нагнетательные); ультразвуковые пропитки; компаундирование и др.
Непропитанные изоляционные материалы (особенно волокнистые виды изоляции) хорошо впитывают влагу из окружающего воздуха. Эта влага, которая попадает в изоляцию во время ее хранения, а также во время изготовления и хранения обмоток, затрудняет проникновение пропиточных лаков в обмотку. Будучи законсервированной в обмотке, она будет ухудшать параметры изоляции, может привести даже к еѐ электрическому пробою. Поэтому перед пропиткой обмотки и изоляционные материалы подвергаются сушке.
Время предварительной сушки зависит от температуры сушки. Однако верхний предел допустимой температуры сушки ограничивается классом изоляции. В этом случае сокращение времени сушки может быть достигнуто применением вакуумной сушки. Якорь, статор или обмотку нагревают до определенной температуры при нормальном атмосферном давлении, после чего давление в камере понижают на заданное время (время сушки). Если подогрев осуществить в вакууме, то время сушки можно сократить еще
95
больше (но это имеет значение лишь при массовом производстве). После просушки изделия сразу же направляются на пропитку. Время между сушкой и пропиткой строго регламентировано.
Операцию предварительной сушки можно опустить в случае применения при пропитке водоэмульсионных лаков. Вода, содержащаяся в таком лаке в виде эмульсии, смешиваясь с влагой, имеющейся в изоляции, способствует хорошей пропитке.
Пропитка окунанием является наиболее простым и распространенным способом. Для лучшего проникновения лака в изоляцию изделие предварительно подогревают до температуры порядка 70оС. Если изделие идет на пропитку непосредственно после сушки, то дополнительный его подогрев не требуется. Обмотка должна находится в погруженном состоянии до прекращения выделения пузырьков воздуха.
Если пропитка многократная (что зависит от типа машины и конструкции обмотки), то первая пропитка наиболее длительная (до 1 часа). Изделие располагается в баке с лаком таким образом, чтобы пазы (ось магнитопровода) находились в вертикальном положении. Якорь погружают коллектором вверх. Все это способствует лучшему заполнению пор изоляции и обмотки пропиточным материалом.
Концы валов, коллектор и другие детали обычно стараются защищать от воздействия лака. Если это невозможно, то после пропитки эти места сразу протирают ветошью, смоченной в растворителе.
В пропиточном отделении должен быть установлен строгий контроль над составом (чистотой) лака, его вязкостью. Котлы и ванны периодически очищают от остатков лака, а погружаемые изделия тщательно очищают от грязи продувают сжатым воздухом.
Недостатки этого метода: необходимость погружать изделие в лак полностью; повышенный расход лака и
96
увеличение трудоемкости работ из-за попадания лака на металлические детали и сопрягаемые поверхности изделия; лаковая пленка на поверхности магнитопровода затрудняет выполнение лакокрасочного покрытия (некоторые сочетания лаков и эмалей дают плохую адгезию); выделения из пропиточных ванн и сушильных шкафов дают большую загазованность помещений; большое время пропитки.
Пропитка в водоэмульсионных лаках не допускает предварительного нагрева изделия, поскольку водно-лаковая эмульсия распадается при соприкосновении с нагретой поверхностью.
При пропитке с нижней подачей лака изделия устанавливаются на специальном стенде, лак подается внутрь статора или в бачок с роторами из резервуара через лакопроводы. Данный метод пропитки позволяет сократить расход лака, снижается загазованность помещения. Недостаток
– снижение производительности по сравнению с предыдущим методом за счет дополнительных работ (замазывание щелей и отверстий в статоре). Способ применяется в условиях мелкосерийного производства.
Пропитка струйным поливом применяется для пропитки лаком КП статоров асинхронных двигателей единой серии 1–5 габаритов. Статор устанавливается вертикально на горловину, сверху на лобовые части поливается лак. Лак КП в этом случае дает хорошее заполнение. Сушка производится путем индукционного нагрева статора. Время полимеризации лака небольшое.
Вакуумная пропитка применяется для пропитки мелких статоров и роторов, а также полюсных катушек. Для пропитки применяют лак К47 (кремнийорганический). Последовательность пропитки: сушка; охлаждение до 70оС; сушка под вакуумом в автоклаве; пропитка (для улучшения заполнения лаком его подают в автоклав под давление 8 Атм.); стекание остатков лака.
|
|
|
|
97 |
|
|
|
|
|
После пропитки изделие подвергают сушке (до 10–12 |
|||||||||
часов). Предварительный нагрев изделия перед пропиткой до |
|||||||||
160оС позволяет значительно сократить время сушки (до 2х |
|||||||||
часов), но не всякая изоляция допускает перегрев изделия. |
|||||||||
Качественная |
сушка |
во |
многом |
предопределяет свойства |
|||||
|
|
лак |
|
|
изоляции. |
Следует |
|||
|
|
|
|
помнить, что лак, как |
|||||
|
|
|
|
|
|||||
Н2О |
|
|
излучатель |
правило, |
содержит |
два |
|||
|
|
|
|
компонента: |
|||||
|
вода |
|
|
|
|
||||
|
|
|
|
|
|
||||
|
|
|
|
|
пленкообразующее |
||||
|
|
Н2О |
|
вещество |
(смола, |
||||
|
|
|
|
|
|
|
|||
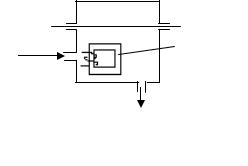
Рис. 78 |
Схема ультразвуковой |
компаунд или др.) и |
|||||||
растворитель. В начале |
|||||||||
|
пропитки |
|
|
||||||
|
|
|
сушки |
температура |
не |
||||
|
|
|
|
|
|||||
|
|
|
|
|
должна |
|
превосходит |
||
точку кипения растворителя. Такая температура держится до |
|||||||||
момента его полного удаления, что можно оценить |
|||||||||
отсутствием конденсата в выходящем из печи воздухе. Далее |
|||||||||
температуру можно повысить до уровня, допустимого для |
|||||||||
заложенной в изделие изоляции. Это ускорит полимеризацию |
|||||||||
пленкообразующего вещества. Периодически рекомендуется, |
|||||||||
не допуская снижения температуры изделия, измерять |
|||||||||
сопротивление изоляции. Полимеризацию можно считать |
|||||||||
законченной, если повышение сопротивления изоляции |
|||||||||
приостановится. В технологическую инструкцию вносится |
|||||||||
время испарения растворителя и время полимеризации |
|||||||||
пленкообразовантеля. |
|
|
|
|
|
|
|||
Ультразвуковая пропитка применяется для пропитки |
|||||||||
обмоток микромашин. Дает уменьшение времени пропитки и |
|||||||||
повышает заполнение. Время пропитки снижается до 2–2,5 |
|||||||||
часов. Лак проникает между пластинами магнитопровода и |
|||||||||
коллектора. |
|
|
|
|
|
|
|
||
Хоть это и хорошо, но процесс сушки значительно |
|||||||||
усложняется. Поэтому здесь часто применяют токовую сушку |
|||||||||
98
обмоток. Лучше – переменным током. Особое внимание следует обратить на качество сушки после первой пропитки.
Компаундирование обмоток – это пропитка их в битумных компаундах, а для микромашин – в эпоксидных смолах с предварительной пропиткой лаком.
Компаундирование битумом применяется для пропитки обмоток крупных машин и в других случаях, когда машина работает в условиях повышенной влажности.
Хорошему проникновению лака способствует предварительной вакуумирование катушек с последующей подачей компаунда под давлением. Битумные компаунды перед компаундирование подогревают до 150оС. в последнее время разработаны специальные автоклавы, в которых компаунд может подогреваться до 175–185оС.
Катушки в автоклав складывают с прокладками, обеспечивающими зазор между катушками 10–15 мм. Вакуумная сушка в автоклаве производится при давлении не выше 160 мм.рт.ст. После компаундирования в автоклав подается разогретый компаунд, вакуум доводится до 20 мм.рт.ст., а через 15–20 мин давление повышается до 6–7 атм.
Процесс «вакуум–давление» повторяется до 4–х раз, затем давление до 6 атм выдерживается 5 часов. После окончания компаундирования автоклав продувают сжатым воздухом и при атмосферном давлении дают возможность стечь с катушек остаткам компаунда.
После изъятия катушек из автоклава с них немедленно снимают технологический слой киперной ленты. Контроль качества пропитки – выборочный, путем вскрытия одной из катушек. Практикуется также прием взвешивания изделия до и после пропитки.
Компаундирование обмоток микромашин эпоксидными компаундами осуществляется в специальных формах в следующей последовательности: смола смешивается с отвердителем; изделие помещают в специальную заливочную форму, куда под давлением подают компаунд. Производится

99
выдержка на воздухе (до 4х часов в зависимости от марки смолы), а затем - запеканке в печи (до 4х часов при температуре 100–160оС, в зависимости от класса изоляции).
После пропитки производится сушка пропитанной обмотки. Она предназначена для удаления растворителя и запекания (полимеризации) лаковой пленки. Сушка обмоток производится в специальных сушильных шкафах. Время сушки после каждой пропитки зависит от размеров изделия, типа изоляции, марки лака, способа и температуры сушки. Увеличение температуры сушки сокращает ее время, но одновременно ускоряет старение изоляции. Поэтому температура сушки не должна превышать допустимую для данного класса изоляции.
Одновременно в печь загружают изделия, имеющие соизмеримые размеры, общую марку пропиточного лака, один класс изоляции. Изделия в печи размещают из условия хорошего доступа воздуха к каждому изделию.
Отсчет времени сушки ведется с момента достижения изделиями заданной температуры сушки (контролируется по сопротивлению обмотки или термопарами).
Кремнийорганические лаки требуют ступенчатой температуры сушки: 110–130оС – удаление растворителя, 180– 190оС – запекание лака. Качество сушки проверяют по величине сопротивления изоляции при температуре сушки. Иногда можно встретить, что сопротивление изоляции контролируют в холодном изделии, периодически извлекая его из печи. Это – неверно, такая технология может привести к браку.
Способы сушки: конвекционный – циркуляция воздуха между калорифером и изделиями; терморадиационный – нагрев инфракрасным излучением специальных излучателей до +300–450оС (лампы, трубы с теплоносителем, ТЭНы и другие); индукционный – токами высокой частоты разогревают корпус статора; токовый – нагрев постоянным током, протекающим по обмоткам. Но лучше здесь применить
100
переменный ток. Он обеспечивает одновременный нагрев и проводников и сердечника.
14. Контроль и испытание обмоток
Качество обмотки определяет долговечность и надежность работы электрической машины. В процессе изготовления обмоток состояние их изоляции, отсутствие обрывов, правильность соединений проверяется неоднократно на следующих этапах их изготовления: в процессе и по окончании изготовления катушки; в процессе и после укладки обмоток в пазы; по окончании сборки машины. Последний этап входит в программу испытаний электрической машины.
Рассмотрим контроль и испытание обмоток на первых двух этапах.
На первом этапе изготовления проверяют: геометрические размеры; правильность маркировки выводов; электрическую прочность изоляции; электрическое сопротивление изоляции; активное сопротивление обмотки, количество витков (если их много, то выборочно).
На втором этапе, после насадки коллектора, проверяют отсутствие замыканий между пластинами и электрическую прочность изоляции пластин относительно корпуса (рекомендуется непосредственно перед укладкой в пазы). До распайки петушков следует проверить электрическую прочность и сопротивление корпусной изоляции обмотки, произвести контроль витковой изоляции, измерить сопротивление обмотки. После пайки коллектора следует также проверить правильность соединения, отсутствие обрывов, прочность изоляции и отсутствие витковых замыканий в обмотке готового якоря (статора).
Величина испытательного напряжения:
2UH+500
2UH+1000 1 мин.
1.3UH