Материал: Технология электромашиностроения. Обмоточные работы. Пархоменко Г.А
21
характеристик). Известно, что скорость старения изоляции резко возрастает при превышении допустимых значений температуры, многократном воздействии испытательного напряжения и др.
Известно, что первостепенное значение имеют диэлектрические свойства изоляции. Они должны быть в процессе производства сохранены или приобретены. Режимы технологического процесса должны решать эти задачи с минимальными разбросами достигаемых параметров. Так, одним из наиболее распространенных воздействий на изоляцию в процессе производства является термическое воздействие. Изоляция подвергается также воздействиям механических сил, химически активных веществ, иногда - радиоактивных излучений и др.
Разнообразие требований, предъявляемых к изоляции обмоток, а также их различное назначение привели к тому, что в электромашиностроении применяется широкая номенклатура электроизоляционных материалов. По технологическим признакам их удобно объединить в отдельные группы.
Волокнистые натуральные материалы из целлюлозы, хлопка, натурального или искусственного шелка, представленные в чистом виде или пропитанные специальными лаками или компаундами.
Синтетические органические, фторорганические или кремнийорганические материалы в виде пленок, волокон, ткани как в чистом виде, так и пропитанные лаками или компаундами.
Материалы на основе минеральных компонентов,
таких как слюда, стекло, асбест в виде волокон, лент или тканей. Они также могут быть пропитаны клеящими кремнийорганическими лаками, неорганическими или элементоорганическими составами.
Пропиточные и покровные материалы в виде лаков, смол, компаундов и эмалей, в том числе с органическими, синтетическими и минеральными наполнителями. При этом
22
некоторые компаунды (полиамиды, полиуретаны и т.п.) позволяют получать сложные по конфигурации и достаточно точные по размерам изоляционные детали, что упрощает конструкцию и повышает еѐ производственную технологичность. Добавление к ним наполнителей позволяет получать пластмассы, по механической прочности, термостабильности, долговечности и другим свойствам не уступающим традиционным конструкционным материалам.
Чрезвычайно широк набор сортаментов большинства указанных материалов. Это - волокна (в комковатом и упорядоченном виде), ткани (в виде лент различной толщины и ширины, тканого полотнища без пропитки и с пропиткой лаком), трубки, пленки, пластины, прутки и др. Широкое распространение в обмотках электрических машин получили композиционные изоляционные материалы. Например, коллекторный и формовочный миканиты, стекломикаленты и микафолии, пленкоэлектрокартоны и т.п. Выбор того или иного материала, его сортамента зависит от условий изготовления и эксплуатации элементов изоляции, от способов их изготовления.
Традиционно в электромашиностроении применяется два основных способа выполнения изоляционных элементов:
гильзовая и непрерывная изоляция.
Гильзовая изоляция в наиболее общем виде может быть представлена различного рода изоляционными деталями, которые предварительно изготовляются, а затем - сопрягаются с отдельными участками катушки, магнитопровода или корпусных деталей. Типичным представителем этого типа изоляции является пазовая гильза, откуда и произошло обобщающее название. К таким же деталям можно отнести межслойные пазовые прокладки, межфазную изоляцию и дистанционные прокладки лобовых частей, пазовые клинья, каркасы полюсных катушек, изоляционные пластины торцов магнитопровода, обмоткодержателей и др.
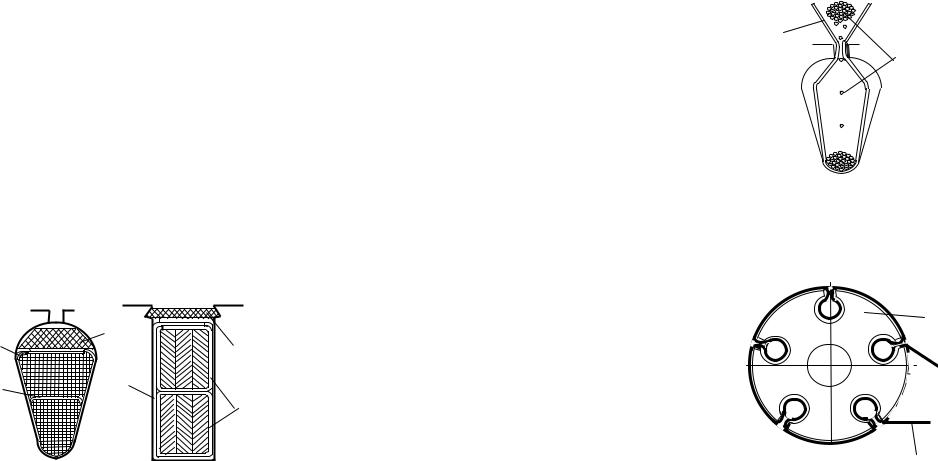
23
Пазовая гильза изолирует активную часть обмотки от стенок паза магнитопровода. Еѐ конструкция и технология изготовления и монтажа зависит от габарита машины, формы паза, применяемых материалов. На рис. 9 показано для примера устройство пазовой гильзы, содержащей все необходимые элементы для случаев полузакрытого и открытого пазов. На рисунке видно, что пазовая коробочка (1) изолирует обмотку относительно стенок паза. После укладки проводников коробочку закрывают с перекрытием краѐв и поверху располагают пазовый клин (3).
Если обмотка двухслойная, то между слоями размещают полоску межслойной изоляции (2) с отогнутыми краями. В случае же выполнения катушек жесткими их пазовые части изолируются дополнительно пазовыми коробочками (4), которые одновременно служат и межслойной изоляцией.
В общем случае пазовая коробочка выполняется многослойной. В качестве главного изолирующего слоя обычно используется изоляционная пленка, лакоткань или другой материал с требуемыми диэлектрическими свойствами. Однако такие материалы в большинстве случаев не обладают
достаточной механической прочностью, что приводит часто к 24
а) |
в) |
|
3 |
1 |
3 |
2 |
1 |
|
|
|
4 |
Рис.9. Гильзовая изоляция в пазах: а) полузакрытом; в) открытом
24
повреждению на острых неровностях стенок паза или же к смятию при закладке в паз проводников. Поэтому долгое время с внешней и внутренней сторон изоляционного слоя размещали прокладки из прессшпана (электрокартона), которые и воспринимали на себя механическую нагрузку.
Позже, с целью увеличения коэффициента заполнения
паза медью для получения пазовой |
|
|||||
коробочки стали |
использовать |
|
||||
пленкокартон |
|
|
(прессшпан, |
1 |
||
обклеенный |
с |
одной |
стороны |
2 |
||
изоляционной пленкой). Высокие |
||||||
|
||||||
технологические |
характеристики |
|
||||
пленкокартона |
|
позволили |
|
|||
механизировать |
|
изолировку |
|
|||
полузакрытых |
|
|
|
пазов. |
|
|
Пазоизолировочные |
автоматы и |
|
||||
полуавтоматы |
получили |
широкое |
Рис.10. Пазовая гильза с |
|||
распространение |
в |
производстве |
||||
выступающими краями |
||||||
электрических |
|
машин |
малой |
|||
|
|
|||||
мощности, асинхронных электродвигателей единой серии 4А и
др. |
|
|
|
|
|
|
|
|
Пазовая гильза для полузакрытого паза имеет |
||||||
специфические особенности. |
Она |
|
|||||
выполняется |
удлиненной |
по |
1 |
||||
периметру, в результате чего ее |
|
||||||
края |
при |
укладке |
катушки |
|
|||
выступают из шлица паза (Рис. |
|
||||||
10). Выступающие из паза края (1) |
|
||||||
гильзы |
облегчают |
укладку |
|
||||
проводов (2) катушки в паз. После |
|
||||||
закладки |
всех |
проводников |
2 |
||||
выступающие края |
(1) гильзы |
||||||
|
|||||||
обрезают и |
паз |
закрывают, |
как |
Рис.11. Изолировка пазов |
|||
показано на рис.10. При массовом |
непрерывной лентой |
||||||
производстве асинхронных |
|
|
|||||
25
электродвигателей изготовление подобных пазовых гильз и их закладка в пазы магнитопровода статора выполняется специальными пазоизолировочными полуавтоматами /3,5,10/.
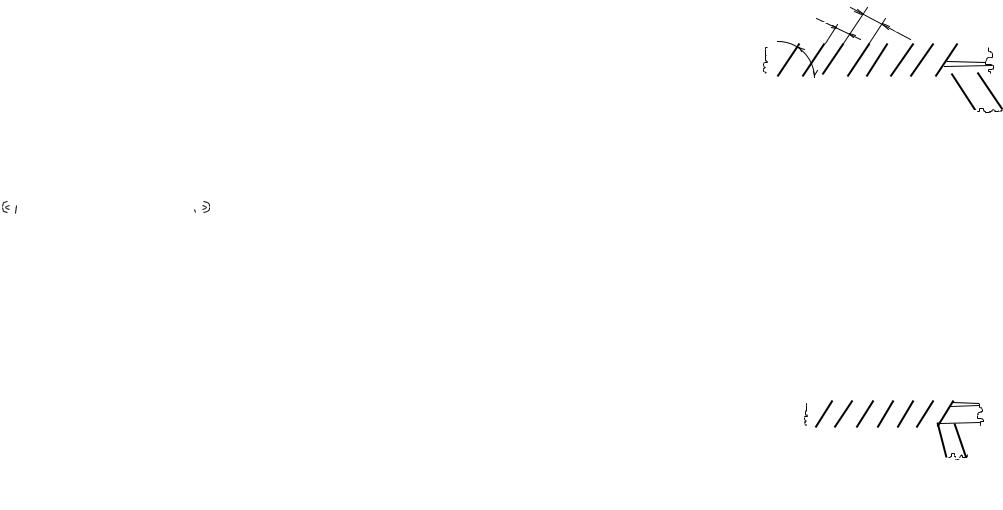
В производстве электрических машин малой мощности практикуется прием изолировки всех пазов одной непрерывной лентой. Магнитопровод якоря коллекторной машины, пазы которого изолированы этим способом, представлен на рис.11. Пазы показанного магнитопровода изолированы последовательно, один за другим, одной непрерывной лентой 2. После заполнения пазов проводниками обмотки ленту разрезают по кронкам зубцов и пазы закрывают, как было
показано |
выше. |
Подобная |
изолировка |
пазов |
в |
||||||||||||
производственных |
|
|
|
условиях |
|
выполняется |
|||||||||||
пазоизолировочными станками-автоматами /14/. |
|
|
|
||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
Располагаясь |
вдоль |
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
паза, гильза выступает на его |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
концах |
за |
|
торцевые |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
поверхности магнитопровода. |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
Рис.12. Отбортовка краев |
Это показано на рис.12. Такое |
||||||||||||||
|
|
выступание |
краев |
гильзы |
|||||||||||||
|
|
|
|
|
|
|
пазовой гильзы |
||||||||||
|
|
|
|
|
|
|
исключает |
|
|
опасность |
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
соприкосновения проводников с острыми краями стали на выходе паза (торцы магнитопровода показаны пунктирными линиями). Более того, с увеличением мощности машины выше 400 600 Вт возникает необходимость увеличить механическую прочность гильзы на еѐ краях, так как при формовке лобовых частей обмотки они испытывают значительную нагрузку. Проще всего эта задача решается путем отбортовки заготовки гильзы еще до ее закладки в паз. В результате выступающие края
гильзы приобретают двойную толщину. Одновременно отбортовка предотвращает осевое смещение гильзы при заполнении паза.
26
В электрических машинах распространен и другой способ выполнения изоляции - непрерывная. Чаще она применяется в машинах с напряжением от 1000В и выше. Изолируемый участок витка или катушки, при этом обматывают специальной изоляционной лентой. Лента накладывается виток за витком,
смещаясь |
вдоль |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
с |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||
изолируемого |
участка. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
а |
|
|
|||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||||||||||||||||||||||
Материал ленты подбирают |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
в |
зависимости |
от |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
необходимой |
термической |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
стойкости изоляции. |
В |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
общем случае лента может |
|
Рис. 13. Наложение ленты |
|
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
накладываться |
в несколько |
|
|
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
вразбежку (с 0). |
|
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||
слоев, |
что |
определяется |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
толщиной ленты и классом напряжения машины.
Различают несколько способов наложения непрерывной изоляции: вразбежку, встык и внахлест.
Наложение ленты “вразбежку” характерно тем, что между соседними витками ленты образуется зазор “с” (Рис.
13.). Такой слой |
не |
может |
обеспечить |
надежную |
электрическую изоляцию. |
Поэтому |
оплетка |
вразбежку |
|
используется только для механической стяжки проводов и т.п. Лента будет уложена “встык”, если выполнить условие
с = 0, что также не может обеспечить надежной электрической изоляции (Рис. 14). Здесь существует большая вероятность пробоя в месте стыка витков ленты (пробой по поверхности).
Кроме этого, на внешней |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
стороне изгибов жгута проводов |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
возможно |
образование |
зазора |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
между |
соседними |
витками |
Рис. 14. Наложение ленты |
|||||||||||||||||||||||
изоляции, |
что еще |
больше |
||||||||||||||||||||||||
повышает |
вероятность |
|
|
|
|
|
|
|
|
|
|
|
|
|
встык (с = 0). |
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
электрического пробоя. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
27
Оплетка “встык” применяется для более прочной стяжки проводов, а также - для создания защитного слоя , защитных
бандажей и т.п. |
Надежная |
электрическая |
изоляция |
проводов, катушек |
и жгутов достигается наложением ленты |
||
“внахлест”, что возможно, если |
|
|
|
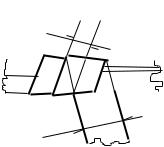
с 0 . При этом каждый последующий виток ленты частично (на 1/3, 1/2 или 2/3) перекрывает предыдущий.
|
|
|
|
|
|
|
|
|
с |
Поэтому, например, при |
||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
перекрытии |
1/2 |
|
после |
||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
однократного наложения |
ленты |
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
получим слой изоляции двойной |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
толщины (см. Рис. 15). Сочетая |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
толщину |
ленты, |
величину |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
а |
перекрытия и число слоев, можно |
||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
практически |
|
полностью |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
Рис.15. Наложение ленты |
исключить |
опасность |
пробоя |
|||||||||||||||||||||||||||||||||
изоляции по поверхности, что и |
||||||||||||||||||||||||||||||||||||
внахлест с перекрытием 1/2. |
||||||||||||||||||||||||||||||||||||
позволяет надежно |
изолировать |
|||||||||||||||||||||||||||||||||||
обмотку и другие электрические цепи в машинах с высоким напряжением.
Непрерывная изоляция “внахлест” будет еще надежнее, если каждый последующий слой ленты накладывать с изменением направления намотки.
При механизированном наложении непрерывной изоляции наладочным параметром является угол “ “ между краем ленты и осью провода (см. Рис. 13), который можно олпределить, как
arcCos |
c a |
, |
(4) |
|
|||
|
П |
|
|
где: а - ширина ленты; с - величина перекрытия; |
|
||
П - длина периметра сечения изолируемого |
провода |
||
(жгута). |
|
||
В заключение необходимо обратить внимание на одно неудобство, не позволяющее порой обеспечить равномерный слой непрерывной изоляции. Действительно, при изолировке
28
искривленных участков катушки на внутренней стороне участка из-за увеличения перекрытия слой утолщается, а на наружной стороне - утоньшается из-за уменьшения перекрытия.
Качество и надежность электрической изоляции (как гильзовой, так и непрерывной) существенно повышается после пропитки изоляционными лаками и компаундами. В электромашиностроении используется широкий спектр таких пропиточных составов, они выбираются в зависимости от конкретных требований к электрической машине и условий еѐ эксплуатации.
5. Технологическая система намоточных станков “катушка - провод - каркас “
Намотку катушек для электрических машин часто выполняют на специальных намоточных станках. Во время выполнения намоточной операции необходимо соблюдать определенные режимы намотки. К ним относятся в основном:
натяжение провода “f” - растягивающая сила, приложенная к проводу в процессе наматывания;
скорость наматывания “v” - средняя линейная скорость движения провода в точке набегания его на каркас (шаблон);
Поддержание режимов намотки на оптимальном уровне является важным условием обеспечения качества обмотки. Эта задача решается набором устройств, которыми оборудован намоточный станок. Набор и конкретные параметры этих устройств зависят от того, какие обмотки нужно изготавливать, из какого провода, какая при этом используется изоляция и др. Комплект устройств намоточного станка составляет его технологическую систему “катушка - провод - каркас”, сокращенно - КПК. При этом под катушкой понимается тарная катушка, с которой сматывается обмоточный провод, а под каркасом - штатный каркас катушки или технологический
29
шаблон. Согласованное действие этих устройств обеспечивается самим обмоточным проводом, соединяющим во время намотки тарную катушку и каркас (шаблон). На этом пути провод последовательно проходит еще через некоторые устройства, обеспечивающие заданные режимы намотки: задают направление движения провода, величину натяжения, порядок укладки витков и др.
УС 


 НУ


 Н


 УР


 ТШ
Рис. 16. Структурная схема системы КПК: УС - устройство смотки;
НУ - направляющее устройство; Н - устройство натяжения; УР - устройство раскладки;
ТШ - технологический шаблон.
Система КПК условно может быть представлена в виде структурной схемы, показанной на рис.16. Запас провода, необходимого для намотки, в виде заполненной тарной катушки или бухты размещают на устройстве смотки (УС). Далее провод с помощью направляющих устройств (НУ) движется по тракту станка к технологическому шаблону (ТШ). На этом пути провод проходит через устройство регулирования натяжения (Н) и устройство раскладки (УР). Отдельные практически разобщенные технологические устройства намоточного станка объединяются в единый комплекс обмоточным проводом (показано стрелками). Именно эта связь и обеспечивает слаженную, согласованную работу всех элементов намоточного станка.
Натяжение провода в процессе наматывания является основным технологическим фактором, определяющим качество и производительность намоточных работ. Различают максимально- и минимально-допустимые натяжения а также его оптимальное значение.
|
|
|
|
|
|
|
30 |
|
|
|
Максимальное |
|
8 |
fкгс |
|
||||
натяжение |
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
||
ограничивается |
|
|
|
6 |
|
|
|
||
допустимым |
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|||
растяжением провода без |
4 |
|
|
|
|||||
нарушения |
|
изоляции. |
|
|
|
||||
|
|
|
|
|
|||||
Растяжение |
|
провода |
2 |
|
|
|
|||
приводит |
|
|
|
к |
|
|
|
||
пластическому |
|
|
|
|
|
|
d мм |
||
деформированию |
жилы, |
|
|
|
|
||||
к |
уменьшению |
еѐ |
|
0,1 |
0,5 |
1,0 |
|||
сечения. |
В |
итоге |
- |
Рис.17.Минимальное натяжение |
|||||
повышается |
|
|
|
||||||
|
|
|
медного провода круглого |
||||||
электрическое |
|
|
|
||||||
|
|
|
|
сечения при намотке |
|||||
сопротивление провода. |
|
||||||||
|
|
|
|
||||||
|
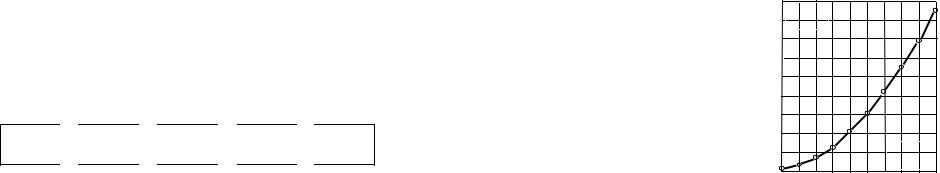
Минимальное натяжение определяется усилием, |
||||||||
необходимым для изгиба провода точно по профилю шаблона |
|||||||||
(каркаса) при заданной плотности укладки витков. На рис.17 |
|||||||||
для примера показана зависимость минимального натяжения |
|||||||||
медного провода круглого сечения от диаметра жилы, |
|||||||||
полученная расчетом по рекомендации /7/. |
|
||||||||
|
Оптимальное натяжение выбирается таким, чтобы |
||||||||
параметры обмотки получались в пределах допуска. Оно |
|||||||||
находится между максимально и минимально допустимыми |
|||||||||
значениями: |
|
|
|
|
|
|
|
||
|
|
|
|
fmax fopt fmin |
|
( 5 ) |
|||
|
Обеспечение натяжения провода в заданных пределах - |
||||||||
непростая технологическая задача. |
Суммарное натяжение в |
||||||||
технологической системе КПК с осевым сматыванием |
|||||||||
складывается из отдельных составляющих |
|
||||||||
f = fc + fб + fну + fун + fш |
(5 ) |