Материал: Технология электромашиностроения. Обмоточные работы. Пархоменко Г.А
11
литыми или сборными. В последнем случае стержни и к.з. кольца выполняются в виде отдельных деталей и при сборке соединяются между собой сваркой или пайкой.
Пазовые обмотки располагаются в пазах, распределенных на активной поверхности магнитопровода. Независимо от того, где эти обмотки располагаются (на статоре или на роторе), по общности приемов их выполнения они разделяются на мягкие, жесткие, одновитковые и стержневые. Мягкие обмотки состоят из катушечных групп и катушек из тонкого провода. Они допускают дополнительное деформирование (формовку лобовых частей, пазовых участков и др.) как при укладке в пазы, так и после укладки.
Жесткие обмотки состоят из отдельных катушек, приобретающих окончательные форму и размеры до укладки в пазы. Иногда такие катушки снабжаются и корпусной изоляцией. В процессе укладки во избежание повреждения витковой или корпусной изоляции они могут деформироваться только в пределах упругости.
Катушки одновитковых обмоток содержат только по одному витку, их окончательно формуют и изолируют до укладки в пазы.
Витки стержневых обмоток выполняют в виде отдельных полувитков (стержней). Их после укладки в пазы соединяют между собой пайкой с образованием витка.
Специальные обмотки включают большое многообразие исполнений, выполняемых по нетрадиционным технологическим процессам. Сюда относят так называемые гладкие обмотки, витки и катушки которых располагают на гладкой поверхности магнитопровода и закрепляют с помощью клея или компаунда. Известно немало исполнений гладких обмоток, различающихся как по конструкции, так и по способу выполнения. Частным случаем гладкой обмотки является так называемая “полая“ обмотка, получившая наибольшее распространение в микроэлектродвигателях постоянного тока. Распространенной разновидностью
12
специальной обмотки является печатная обмотка, витки которой выполняются химическим или электрохимическим травлением медной фольги, наклеенной на изоляционную подложку. При необходимости заметного увеличения толщины проводников заготовки такой обмотки штампуют из медного листа. Такую обмотку порой называют штампованной. К специальным относятся также обмотки ортоциклические, сотовые и др., встречающиеся в специальных конструкциях электрических машин.
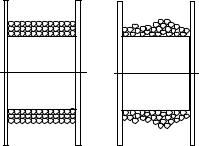
Обмотки различаются также и по способу раскладки витков в катушке. Чаще всего выделяют два способа раскладки: рядовую и “внавал” (см. рис.4). Рядовая раскладка достигается тем, что в процессе намотки соблюдается соотношение
t = dиз , |
(1) |
где: t - шаг намотки витков; dиз - диаметр изолированного провода.
Это условие выполняется при соответствующей наладке намоточного станка.
Из рис.4 нетрудно увидеть достоинства рядовой раскладки: компактность катушки при максимальной разности
потенциала между соприкасающимися проводниками |
|
U = 2 nр uв , |
(2) |
где nр - число витков в ряду;
uв = Uи / w - падение напряжения на витке; Uи -напряжение источника;
w - число витков в катушке.
Как разновидность рядовой укладки витков можно выделить так называемую спиральную обмотку. Она получается, если в ряду имеется всего лишь один виток. В этом случае каждый последующий виток укладывается сверху на предыдущий, в результате чего проводник располагается по спиральной линии, если посмотреть на такую катушку вдоль еѐ оси. Такие катушки изготовляют чаще всего из провода прямоугольного сечения, изгибая его плашмя.
13
При намотке внавал витки катушки укладываются на шаблон беспорядочно, что позволяет увеличить скорость намотки. В таких катушках велика вероятность соприкосновения проводников с большой разностью потенциалов, что порой требует усиления витковой изоляции. Нетрудно также видеть, что намотка внавал повышает распушение катушки, снижает коэффициент заполнения катушки медью, увеличивает еѐ размеры и расход меди.
Имеет смысл выделить ещѐ один прием заполнения шаблона (каркаса)- упорядоченную раскладку. Она обеспечивает равномерное распределение витков в сечении катушки при t dиз , сочетая при этом возможность высокой скорости намотки и некоторую экономию меди.
Приведенная технологическая классификация обмоток ориентирована на конструкции, освоенные в производстве. Электромашиностроение является непрерывно развивающейся отраслью. В новых конструкциях нередко предусматриваются нетрадиционные решения обмоточных узлов. Поэтому к изучению технологии обмоточных работ следует подходить творчески, больше обращать внимания на принципы и приемы формообразования обмоток, а уж после их усвоения изучать существующие типовые процессы.
3. Обмоточные провода
Большое влияние на структуру технологического процесса оказывают тип обмоточного провода, величина и форма поперечного сечения, погрешности размеров, физические свойства проводникового материала, наличие и тип изоляции. В качестве проводникового материала в обмоточных проводах используется медь, в которой наиболее удачно сочетаются высокая электропроводность с приемлемой стоимостью. Поскольку большое влияние на электропроводность меди оказывают примеси, для проводников используется чистая электролитическая медь с
|
|
|
|
|
|
14 |
|
|
содержанием не более 0,1% |
|
|
||||||
примесей. |
|
|
Удельное |
|
|
|||
сопротивление |
|
меди |
|
|
||||
ощутимо повышается при еѐ |
|
|
||||||
пластическом |
|
|
|
|
|
|||
деформировании |
(явление |
|
|
|||||
наклепа). |
Поэтому |
при |
|
|
||||
изготовлении |
обмоток |
из |
|
|
||||
неизолированной |
|
меди |
|
|
||||
иногда |
|
предусматривают |
а) |
б) |
||||
отжиг |
для |
|
восстановления |
|||||
|
|
|
||||||
свойств |
|
материала. |
В |
Рис.4. Укладка витков при |
||||
некоторых |
конструкциях в |
|||||||
намотке |
катушки: |
|||||||
качестве |
|
проводниковых |
||||||
|
рядовая (а) и внавал (б) |
|||||||
материалов |
|
|
используют |
|||||
|
|
|
|
|||||
сплавы |
на |
основе |
меди |
|
|
|||
(латунь, бронза) или алюминия.
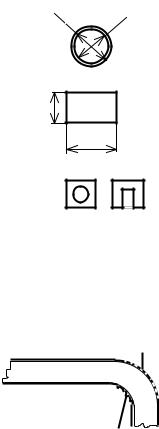
Для обмоток электрических машин применяют обмоточные провода круглого, прямоугольного и фигурного (фасонного) сечения (Рис.5). Наиболее технологичными являются провода круглого сечения, поскольку изгиб такого провода в любом направлении сопровождается одинаковыми усилиями, а скручивание его вокруг собственной оси не влияет на формирование катушки. Использование же провода с прямоугольным сечением позволяет существенно увеличить заполнение катушки медью. Известно, что с увеличением мощности электрической машины это может иметь принципиальное значение. Провода же фасонного сечения позволяют получить в обмотке дополнительные каналы для форсированного охлаждения проводников, что особенно важно в машинах предельной мощности.
Для обмоток удобно использовать изолированные провода, так как изоляция самого проводника может служить в обмотке одновременно и еѐ витковой изоляцией. На рис.5а) показан изолированный провод круглого сечения с диаметром
|
|
|
|
15 |
|
|
|
|
|
|
|
|
жилы “d” и диаметром по изоляции “dиз”. Изолированными |
||||||||||||
могут быть провода и с другой формой сечения. |
|
|
|
|
||||||||
|
В обмоточных проводах используются различные виды |
|||||||||||
изоляции: эмалевая, волокнистая, комбинированная. |
|
В |
||||||||||
качестве примера можно назвать распространенную марку |
||||||||||||
проводов ПЭВ-2, имеющих покрытие из поливинилацетатной |
||||||||||||
эмали (винифлекс) в два слоя. На смену им пришли провода |
||||||||||||
|
|
|
марки ПЭТВ, имеющие покрытие |
|||||||||
а) |
dиз |
d |
теплостойкой |
|
полиэфирной |
|||||||
|
|
|
эмалью. |
|
|
|
|
|
|
|
||
|
|
|
Повышенной |
технологичностью |
||||||||
б) |
|
|
отличаются провода марки ПЭВТЛ |
|||||||||
|
|
(эмаль |
|
|
полиуретановая), |
|||||||
|
|
|
|
|
||||||||
|
a |
|
называемые еще самолудящимися, |
|||||||||
|
b |
|
так |
как |
не |
требуют |
зачистки |
от |
||||
|
|
изоляции при пайке соединений. В |
||||||||||
|
|
|
||||||||||
в) |
|
|
проводах |
ПЭТК |
используется |
|||||||
|
|
|
|
|
|
нагревостойкая |
||||||
|
|
|
|
|
|
|
||||||
|
|
|
кремнийорганическая |
|
эмаль. |
|||||||
Рис.5. Формы сечения |
Покрытие |
металвин |
в |
проводах |
||||||||
ПЭМ |
отличается |
повышенной |
||||||||||
проводников: |
|
|||||||||||
|
механической прочностью. |
|
|
|||||||||
а) - круглая; |
|
|
|
|||||||||
|
|
В |
|
настоящее |
|
время |
||||||
б) - прямоугольная; |
|
|
|
|||||||||
выпускаются |
и |
|
провода |
|||||||||
в) - фасонная. |
|
|
||||||||||
|
прямоугольного сечения с эмалевой |
|||||||||||
|
|
|
||||||||||
|
|
1 |
|
изоляцией. |
В |
обозначении |
||||||
|
|
|
марки |
|
этих |
|
проводов |
|||||
|
|
|
|
|
|
|||||||
|
|
|
|
прибавляется |
буква |
“П”, |
||||||
|
|
|
|
например: |
провод |
|
марки |
|||||
|
|
|
|
ПЭМП |
- |
прямоугольный |
с |
|||||
|
|
2 |
|
изоляцией |
из высокопрочной |
|||||||
Рис.6. Разрушение изоляции |
эмали металвин. |
|
|
|
|
|||||||
|
|
Эмалевая изоляция |
|
|||||||||
при изгибе изолированного |
|
|
|
|||||||||
отличается малой толщиной, |
||||||||||||
провода |
|
|
||||||||||
|
|
что позволяет достигать 16 |
|
|||||||||
|
|
|
|
|
||||||||
16
сравнительно высокого заполнения обмотки медью.
В проводах с волокнистой изоляцией применяют хлопчатобумажное волокно (Б), натуральный шелк (Ш) или искусственный шелк-капрон (ШК), стекловолокно (С), асбест (А). Для повышения механической прочности волокнистую изоляцию после наложения на провод пропитывают лаком, например - кремнийорганическим (К). Тип волокнистой изоляции можно установить по марке провода. Например, ПСДКТ - провод, изолированный двумя слоями из стекловолокна с пропиткой кремнийорганическим лаком.
Обмоточный провод с комбинированной изоляцией содержит слой эмали, поверх которого наложена волокнистая изоляция с пропиткой. Например, ПЭЛШКД - провод, изолированный лакостойкой эмалью с двумя слоями шелккапронового волокна.
Для электрических машин с напряжением выше 1000в обычная изоляция провода оказывается недостаточной. Поэтому при изготовлении высоковольтных обмоток каждый виток долгое время приходилось дополнительно оплетать слоем микаленты. Изготовление таких обмоток существенно упростилось, когда кабельные заводы начали выпускать провод с усиленной изоляцией (например, ППТБО - провод, имеющий два слоя изоляционной пленки, один слой телефонной бумаги и один слой хлопчатобумажной пряжи).
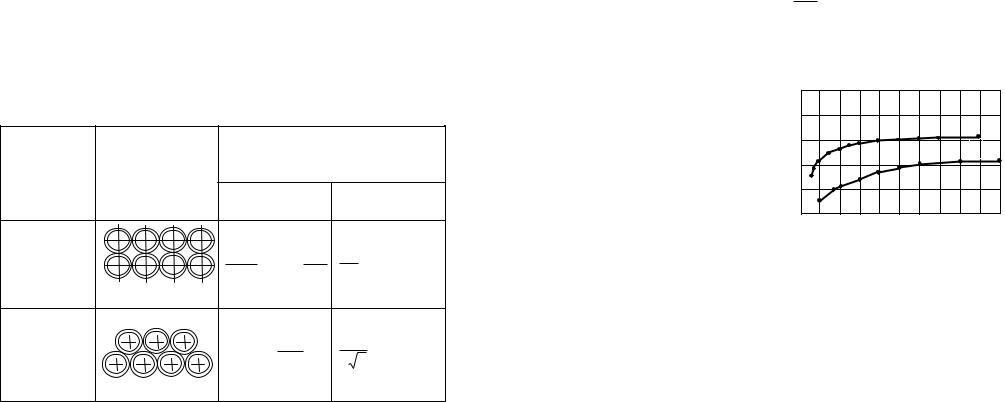
С увеличением сечения провода возрастает влияние изгиба провода как на свойства металлической жилы, так и на состояние его изоляции. На рис.6. показано деформирование изоляции провода при изгибе. С внешней стороны изогнутого провода (1) изоляция утоньшается и затем - растрескивается. На внутренней стороне (2) изгиба изоляция сжимается и отслаивается. Эти явления недопустимы при намотке катушек.
Безусловно, изготовители проводов стараются обеспечить устойчивость изоляции провода к такого рода воздействию. Так, некоторые марки эмальпроводов не допускают растрескивания или отслаивания изоляции при
17
наматывании проводя на стержень, диаметр которого равен диаметру жилы провода. Но для проводов сечением выше 6 мм такое требование выдерживать все труднее. Именно по
этой причине обмоточные провода сечением выше 35 мм выпускаются голыми, без слоя изоляции. В таких случаях витковая изоляция выполняется после образования витков катушки.
Важным параметром обмотки, существенно влияющим на энергетические характеристики электрической машины, является коэффициент заполнения обмоточного пространства медью. Этот параметр зависит от многих факторов: формы и величины сечения провода, типа изоляции, способа намотки и укладки витков, натяжения провода при намотке, наличия и конструкции дополнительной изоляции и т.п. В таблице 1 показаны примеры /Л7/ определения коэффициентов заполнения голой медью и изолированным проводом для некоторых случаев рядовой укладки витков.
|
|
|
|
|
|
|
Таблица 1 |
Способ |
Коэффициент заполнения |
||||||
укладки |
Эскиз |
|
|
|
|
|
|
витков |
|
|
|
|
|
|
|
|
по голой |
|
|
|
По изолиро- |
||
|
|
меди |
|
|
|
ванной меди |
|
Рядовая |
d |
2 |
d |
2 |
|
|
|
|
|
|
|||||
прямая |
2 0.78 |
|
2 |
4 |
0.78 |
||
|
4dиз |
dиз |
|
|
|||
Рядовая |
|
2 |
|
|
|
|
|
шахматная |
|
0.91 d2 |
|
|
|
0.91 |
|
|
|
d из |
|
|
|
2 |
3 |
|
|
|
18 |
|
|
|
|
|
||
Практикой установлено, что из-за погрешностей размеров |
||||||||||
провода и отклонений настройки намоточного станка |
||||||||||
наблюдается некоторое снижение коэффициента заполнения, |
||||||||||
которое увеличивается с уменьшением диаметра провода. |
||||||||||
Такая зависимость для некоторых марок провода показана на |
||||||||||
рис.7. |
|
|
|
|
|
|
|
|
||
|
Геометрические и физические параметры обмоточных |
|||||||||
проводов весьма ощутимо могут влиять на размеры и |
||||||||||
параметры обмотки. Так, известно, что одним из |
|
|
|
|||||||
важных параметров обмотки является еѐ активное |
||||||||||
сопротивление. Для круглого проводника оно равно: |
|
|
||||||||
|
|
|
R |
4l |
, |
|
|
|
(3) |
|
|
|
|
|
d2 |
|
|
|
|
|
|
где: - удельное сопротивление материала провода; |
|
|
||||||||
l – длина провода. |
|
|
|
|
|
|
|
|||
Абсолютная погрешность сопротивления обмотки зависит от |
||||||||||
разброса |
величины |
|
|
|
|
|
|
|
||
удельного сопротивления |
0,8 |
k |
|
|
|
|
|
|||
материала, |
точности |
0,6 |
|
|
|
|
1 |
|
||
полученной при намотке |
|
|
|
|
|
|
||||
|
|
|
|
|
2 |
|
||||
длины |
провода, |
0,4 |
|
|
|
|
|
|||
|
|
|
|
|
|
|||||
погрешностей |
сечения |
|
|
|
|
|
|
|
||
провода, |
точности |
|
|
|
|
|
|
d |
||
размеров |
шаблона, |
|
|
|
|
|
|
|||
|
0 |
0,4 |
0,8 |
1,2 |
1,6 |
2,0 |
||||
точности |
раскладки, |
|
||||||||
Рис.7. Зависимость коэффициента |
||||||||||
режимов намотки и др. |
||||||||||
Так, |
провод наматывают |
заполнения от диаметра проводов: |
||||||||
с определенным усилием |
1 - ПЭВ-2; 2 - ПБД. |
|
|
|||||||
|
|
|
|
|
|
|
||||
натяжения, |
под |
|
|
|
|
|
|
|
||
действием которого он вытягивается. При этом одновременно |
||||||||||
его |
сечение |
уменьшается, |
|
увеличивается |
удельное |
|||||
сопротивление из-за нагартовки материала. В результате |
||||||||||
сопротивление провода растет. |
|
|
|
|
|
|
||||
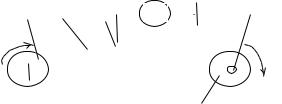
19
Немаловажно знать, что при намотке катушек вытягивание провода под действием сил натяжения создает дополнительную нагрузку и на его изоляцию. При небольших удлинениях может возникнуть утоньшение изоляционного слоя. При дальнейшем удлинении провода изоляция начинает
разрушаться (растрескивается и отслаивается). |
|
|
||
Приведенные |
факты |
показывают, |
что |
при |
проектировании технологических процессов обмоточных работ бывает очень важно правильно сочетать физические свойства обмоточного провода с режимами намотки.
Обмоточные провода выпускаются кабельными заводами в специальной расфасовке. Так, эмальпровода круглого сечения выпускают на специальных тарных катушках (пластмассовых или металлических), которые снабжаются специальными наклейками с указанием марки провода, его диаметра и веса. Провода большего сечения (в т.ч. прямоугольного) выпускают свернутыми в “бухты”, обвязанные мешковиной или рогожей. Каждая бухта также снабжена соответствующей этикеткой.
После получения провода от изготовителя его периодически подвергают входному контролю. Проверяются размеры сечения жилы, толщина и качество изоляционного покрытия. В последнем случае чаще всего практикуется способ
“влажного |
контакта”. Суть его |
понятна |
из |
рис.8, |
где |
|||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
показаны тарная (1) |
|||
1 2 |
3 |
|
|
|
A |
|
|
|
|
|
и |
приемная |
(4) |
|||||||
|
|
|
|
|
|
|
|
|||||||||||||
|
|
|
|
|
|
|
||||||||||||||
|
|
|
|
|
|
|
|
е |
|
|
катушки. Провод 2 |
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
перематывается |
с |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
катушки |
1 |
на |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
4 |
|
|
|
|
|
|
|
катушку |
4, |
что |
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
сопровождается |
их |
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
Рис. 8. Контроль изоляции провода |
|
|
вращением |
в |
||||||||||||||||
указанном
стрелками
направлении. На пути движения провода установлен
20
“влажный контакт” (3), представляющий две металлические пластинки, обклеенные со стороны провода фетром, пропитанным слабым раствором повареной соли. Между “влажным контактом” 3 и началом провода 2, размещенным на приемной катушке 4, образована электрическая цепь. В еѐ составе - источник питания “е “ и индикатор тока ( например, амперметр А). Если под “влажным контактом”
окажется даже точечное повреждение изоляции провода, прибор покажет наличие тока в цепи.
4. Особенности выполнения изоляции
Важным элементом обмотки электрической машины является еѐ изоляция. Известно, что токоведущие части обмотки должны быть надежно изолированы как относительно корпуса, так и между собой / 10/. Состояние изоляции токоведущих частей определяет качество, надежность обмотки и всей машины в целом. Одновременно следует иметь в виду, что изоляция больше других частей чувствительна к разного рода воздействиям, которым обмотка подвергается при изготовлении машины и при еѐ эксплуатации.
Качество и надежность изоляции определяется применяемыми изоляционными материалами, конструкцией отдельных еѐ элементов, технологическими процессами при изготовлении. На этапе производства технологические режимы могут влиять на физические свойства изоляционных материалов в желаемом или в нежелаемом направлении. Незапланированные разработчиком изменения свойств изоляции недопустимы и это налагает на используемые в технологии обмоточно-изолировочных работ режимы определенные ограничения. Среди таких режимов в первую очередь следует выделить те, которые вызывают старение изоляции (ухудшение еѐ диэлектрических и механических