Материал: Технология электромашиностроения. Обмоточные работы. Пархоменко Г.А
81
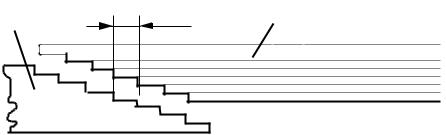
Из рис.67 следует, что каждому элементарному проводнику соответствуют индивидуальные места перегибов и что перегибов у проводника должно быть два. Гибка элементарных проводников на ребро производится в пакете, но только пакет должен быть собран под “гребенку ”.
На рис.68 показано, что гребенка 1 выполнена с
1 |
t |
2 |
|
|
Рис.68. Сборка пакета проводов под “гребенку” для формовки перегибов
уступами с шагом “t” и провода полустержня упираются каждый в отдельный уступ. Гибка пакета производится в гибочном штампе. Затем провода вынимают из штампа, выравнивают их торцами и скрепляют в середине скобой.
Плетут каждый полустержень отдельно. Для получения целого плетеного стержня вкладывают между полустержнями изоляционную прокладку. Затем складывают полустержни боковыми сторонами и рихтуют по всей длине плетеной части. Плетеную часть обильно промазывают лаком и весь стержень обматывают тканой тесьмой. Затем производится опрессовка плетеной части в пресс-форме гидравлического пресса, после чего проверяют на отсутствие замыканий между элементарными проводниками. Лобовые части формуют и прессуют под прессом, при этом они также обильно промазываются лаком и бандажируются тесьмой. В заключение тщательно (до блеска) зачищают концы проводников, лудят их и соединяют между собой серебряным
82
припоем. Изолируют стержни слоем непрерывной изоляции с помощью изолировочных головок. Это - трудоемкий процесс. Так, для изолировки всех стержней турбогенератора 100 тыс. кВт приходится намотать до 100 км микаленты. Лента накладывается в несколько этапов. После каждого слоя ленты стержень тщательно компаундируется. При компаундировании стержень обматывают слоем тканой ленты встык, который затем снимают вместе с натеками компаунда.
После укладки в пазы статора головки стержней соединяют пайкой с помощью специальных медных хомутов.
В высоковольтных машинах (выше 6000кВ) поверхность обмотки статоров покрывают полупроводящим лаком 462п с примесью сажи для предотвращения коронирования.
10. Пайка и свапка соединен й в обмотках
Токоведущие части электрических машин соединяют между собой чаще всего пайкой или сваркой. Их достоинство – надежность контактного соединения, стабильность и минимальная величина. переходного сопротивления. Пайка и сварка токоведущих частей имеют определенную специфику.
Пайка – процесс соединения деталей при помощи вспомогательного легкоплавкого материала. Соединяемые поверхности деталей во время пайки не переходят в расплавленное состояние.
Сварка – соединение за счет расплавления материала деталей в местах их соприкосновения. При сварке детали подвергаются местному разогреву до температуры плавления.
Чаще всего токоведущие части в машинах соединяют методом пайки. Материалы, используемые для этой цели, называют припоями. В электротехнической промышленности используются различные припои, отличающиеся по температуре плавления, химическому составу, сортаменту и др. В зависимости от температуры плавления припои
83
разделяют на твердые и мягкие. Мягкие припои имеют температуру плавления до +4000С. Припои с более высокой температурой плавления относят к твердым.
К припою предъявляют серьезные технологические требования. Он должен хорошо смачивать поверхность материала соединяемых деталей. Высокая смачивающая способность обеспечивает проникновение расплавленного припоя в глубокие и узкие щели между поверхностями соединяемых деталей. Этими свойствами в достаточной степени обладает чистое олово. Неудобства с его повсеместном применении в указанных целях связано с тем, что оно имеет высокую цену, а при низких температурах (ниже
–300С) резко меняет свои физические свойства.
Долгое время для пайки применялся единственный тип мягкого припоя – «тритник». Он состоит их 2-х частей олова и одной части свинца. Особенность этого сплава в том, что он переходит из жидкого состояния в твердое, минуя тестообразную размягченную фазу. Его недостаток – сравнительно высокая стоимость и низкая температура плавления.
Внастоящее время на основе олова выпускается широкий спектр мягких припоев, обладающих различными технологическими и экономическими характеристиками. Все они в качестве основного компонента содержат олово.
Такие припои получили наименование “припои оловянистосвинцовые”, сокращенно – ПОС. В зависимости от содержания олова различают марки этих припоев: ПОС-90, ПОС-61, ПОС50, ПОС-40, ПОС-30, ПОС-18. При повышении содержания олова повышается жидкотекучесть припоя, качество пайки повышается, но при этом одновременно растет его стоимость.
Вособо ответственных случаях, если между спаиваемыми деталями имеются очень узкие щели, пайку осуществляют чистым оловом, если это допустимо по климатическим условиям. Для лужения, а также в случае широких щелей между деталями применяют малооловянистые
84
припои, как более дешевые. Пайку мягкими припоями применяют в случаях, если места паек не нагреваются до температуры выше 100–120оС. Наиболее механически прочными являются припои ПОС–61 и ПОС–50. Припой ПОС–
90обладает высокой коррозионной стойкостью.
Сразработкой новых нагревостойких типов изоляции рабочие температуры обмоток в машинах возросли. В таких машинах пайку оловянистыми припоями выполнять нельзя. В
таких случаях применяют твердые (твердоплавкие) припои. Температура плавления твердых припоев от 600 до 850оС.
Наиболее широкое применение нашли твердые припои: 1- на основе серебра ( ПСР–71 – 71% серебра; 28% меди; 1% фосфора); 2- медно-фосфористые (МФ–1, МФ–2, МФ–3, ПМФ–7 –
содержание фосфора 7–8,5%, остальное медь). Медно-фосфористые припои имеют наименьшую
стоимость, не требуют применения флюсов при пайке. Они обеспечивают высокую механическую прочность и электропроводность соединения. С этой точки зрения ими следует заменять оловянистые припои. Недостатком МФ является низкая пластичность соединения. При работе в условиях сильных ударов, изгибов, вибраций такие соединения могут разрушаться. В ответственных случаях их заменяют более дорогими припоями типа ПСР. Припои типа ПСР применяют также для пайки соединений в микромашинах.
Важным моментом при выполнении паек является тщательная очистка мест пайки от посторонних веществ, загрязнений. Особенно чувствительны к этому припои ПОС. Для достижения качественной очистки применяют вспомогательный материал – флюс. Его применение диктуется необходимостью снятия окислов с поверхностей спаев, что позволяет получить хорошую смачиваемость припоем поверхностей спаев и обеспечивает хорошую сцепляемость припоя с материалом спаиваемых деталей. Флюс наносят на поверхность спаев после предварительной зачистки их
85
металлической щеткой, напильником или стеклянной шкуркой. Эти поверхности должны быть также обезжирены. Флюсы не могут заменить механической зачистки.
Тип применяемого флюса зависит от марки паяемых материалов. Для пайки меди мягкими припоями применяют в качестве флюсов канифоль (порошок), КЭЦ (раствор канифоли
|
|
|
|
|
|
в спирте |
в |
соотношении |
|||
|
|
|
|
|
|||||||
|
|
|
|
|
1:1), |
раствор канифоли в |
|||||
|
|
|
|
|
|
||||||
|
|
|
|
Слои |
|||||||
|
|
|
|||||||||
|
|
|
|
нихрома |
бензине. |
После окончания |
|||||
|
|
|
|||||||||
|
|
|
|||||||||
|
|
|
|
|
пайки |
|
|
канифоль |
|||
|
|
|
|
|
|||||||
Рис.69 Паяльник с |
покрывает |
место пайки |
|||||||||
тонким |
слоем, |
защищая |
|||||||||
контактным нагревом |
|||||||||||
его от коррозии. |
|
||||||||||
|
|
|
|
|
|
|
|||||
|
|
|
|
|
При |
пайке |
медных |
сплавов |
|||
(латуни) в качестве флюса применяют
|
|
|
|
|
|
|
|
|
|
|
борную |
кислоту. |
При |
пайке |
медно- |
||
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
фосфористыми припоями |
флюс |
не |
|||||
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
требуется. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
Расплавление припоев, |
разогрев |
|||||
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
спаев |
осуществляется |
с |
помощью |
|||
|
|
|
|
|
|
|
|
|
|
|
паяльников. Различают следующие типы |
||||||
Рис70. Дуговой |
паяльников, |
применяемых |
в |
||||||||||||||
электромашиностроении: |
|
|
|
с |
|||||||||||||
паяльник |
|
|
|
||||||||||||||
нагревательными |
|
|
спиралями |
||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
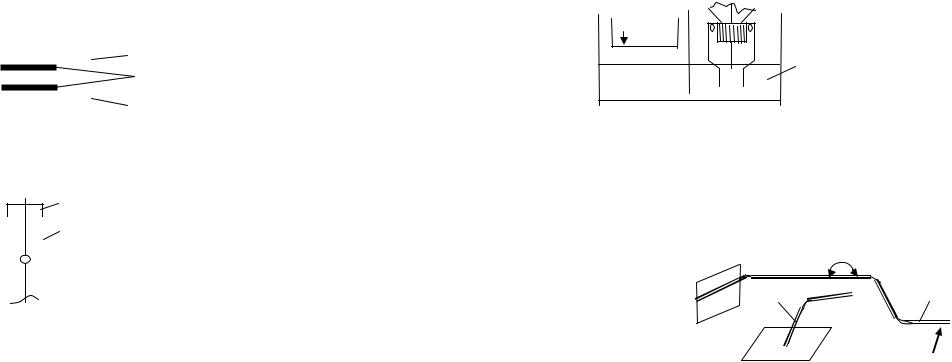
мощностью до 100 Вт , t – до 500оС.; с контактным нагревом (рис.69); ультразвуковые для пайки алюминия; дуговые (рис.70).
Пайка коллекторов паяльниками малопроизводительна и обладает низким качеством спаев. Поэтому пайку коллекторов производят обычно в специальных ваннах (см. рис.71). Время воздействия высокой температуры на коллектор должно быть минимальным. Применяют для пайки предварительно залуженных поверхностей. Места спаев нагревают пламенем паяльной лампы, после чего к месту спая подносят палочку припоя.
86
Для выполнения спаев в крупных электрических машинах применяется пайка с нагревом паяльной лампой. С помощью паяльника с нагревательными спиралями паяют
порше
t 320–340oC
при
Рис. 71 Паяльная ванна
соединения обмоток машин малой мощности, осуществляют пайку бандажей. Для выполнения пайки твердыми припоями разогрев спая может осуществляться дуговым паяльником.
В случаях, если возникает необходимость местного разогрев массивного проводника, чтобы не повредить
изоляцию вблизи мест |
|
|
|
||
пайки, |
применяют |
|
|
|
|
более |
эффективные |
|
|
|
|
способы |
|
нагрева. |
|
|
|
|
|
|
|
||
Соединяемые |
детали |
|
|
|
|
соединяют |
между |
|
|
|
|
собой угольными или |
|
|
|
||
графитными |
|
Рис. 72 Паяльные клещи |
|
||
электродами. |
Для этой |
|
|
|
|
цели могут быть использованы специальные паяльные клещи (Рис.). С их помощью можно припаять провода 5–25 мм2. В места соединения вкладывают пластинки твердого припоя и разогревают их для получения не окисляемых контактных поверхностей применяют лужение. Лужению подвергают также детали, которые в последствии будут подвержены пайке. Существует два способа лужения: электролитическое и горячее.
87
Электролитическое лужение применяют для мелких деталей (кабельные наконечники, крепеж и т.п.). Для этого их нанизывают на проволоку и опускают в гальваническую ванну. Припой осаждается на деталях при пропускании тока через электролит.
Горячее лужение осуществляется путем окунания детали в ванну с расплавленным припоем. Предварительно эти поверхности зачищаются и покрываются флюсом.
Для полуды алюминиевых проводов применяют горячее ультразвуковое или абразивное лужение.
Способ сварки для соединения проводников все шире применяется в электромашиностроении. Концы катушек, подлежащие сварке, скручивают между собой. От сварочного трансформатора один конец подводят к скрученным концам катушек, другой – к угольному электроду. Концы проводов оплавляют электрической дугой. При передержке дуги может наступить пережог материала. Механическая прочность соединения резко падает. Электродуговую сварку применяют для наплавки короткозамыкающих колец в КЗ роторах с медными стержнями. Из-за опасности пережога проводников часто сварку заменяют пайкой твердыми припоями.
В последнее время появились методы холодной сварки. Для этой цели свариваемые детали подвергают сжатию специальными клещами или под гидравлическим прессом. Преимущества этого метода перед пайкой: высокая надежность крепления; не нужны припои, флюсы; снижается трудоемкость работ; исключается опасность повреждения изоляции или пережога проводников.
11. Бандажи и пазовые клинья
При вращении ротора на пазовые и лобовые части обмоток действуют центробежные усилия. Величину этих усилий можно определить:
|
|
|
|
88 |
|
P |
mv |
2 |
m 2 R |
(v= R), |
(12) |
R |
|
||||
|
|
|
|
|
где: m – масса рассматриваемой части; v – линейная скорость;- угловая скорость; R – расстояние центра тяжести рассматриваемого участка от оси вращения.
Отсюда можно найти отношение центробежного усилия к массе:
P |
|
v2 |
2 R . |
(13) |
|
m |
R |
||||
|
|
|
Если диаметр ротора 500 см (R=25 см; n=1000 об/мин,
т.е. = n/30=1000 /30=105 1/c), то
P |
|
P |
|
2 R |
|
1052 0.25 |
281, |
(14) |
|
Q |
mg |
g |
9.81 |
|
|||||
|
|
|
|
|
|
||||
где g – ускорение свободного падения,
т.е., если учесть, что центр тяжести обмотки расположен на расстоянии от вала, меньшем радиуса ротора, то центробежная сила в приведенном примере не менее чем в 250 раз больше веса обмотки.
Поскольку центробежная сила растет пропорционально квадрату скорости, то в принятом примере при больших скоростях получим еѐ значения в зависимости от частоты вращения ротора (см. табл. 2).
Теперь, имея ориентировочное представление о силах, действующих на обмотку, можно сделать совершенно естественный вывод: обмотка ротора нуждается в
Таблица 2
n (об/мин) |
1000 |
2000 |
3000 |
|
P/Q |
250 |
1000 |
4500 |
|
Центробежная сила (кг) |
250 |
1000 |
4500 |
|
на 1 кг веса обмотки |
||||
|
|
|
89
дополнительном механическом креплении. С целью механического крепления пазовой части обмоток применяют: закрытые пазы, клинья, бандажи. Бандажи и клинья должны обеспечивать высокую степень прессовки частей обмоток с целью исключения возможности их взаимного перемещения и нарушения балансировки ротора, а также разрушения изоляции.
Клинья применяют в случаях полузакрытых и полуоткрытых пазов. Клинья – более распространенные детали для крепления обмотки в пазах. Недостатки фиксации обмотки с помощью клиньев: клинья занимают большую часть паза по сравнению с бандажом; забивание клиньев трудоемкая операция (в малых машинах при крупносерийном производстве заклинивание производится на автоматах); возможность усушки клиньев и ослабления обмотки в пазу (для деревянных клиньев).
Если же в конструкции предусмотрен открытый паз, фиксация пазовой части осуществляется иногда бандажами. Недостатки фиксации с помощью бандажей: обмотка фиксируется не по всей длине пазовой части, что приводит к возрастанию удельных усилий под бандажами; усложнение технологии из-за необходимости выполнения канавок под бандажи, нужны листы разного диаметра; необходимость пайки начала и конца бандажной проволоки усложняет технологию, наличие пайки снижает надежность механической фиксации; как правило, бандажи выполняют стальной проволокой, что повышает коэффициент пазового рассеяния; процесс пайки бандажей способствует более быстрому старению изоляции из-за перегревов.
При конструировании машин бандажи применяют только в случаях, если это дает увеличение коэффициента заполнения паза медью.
Лобовые части роторов, за исключением роторов турбогенераторов и короткозамкнутых обмоток типа
|
|
90 |
|
«беличьей |
клетки», |
укрепляют |
проволочными |
бандажами (в микромашинах лобовые части бандажируют нитками).
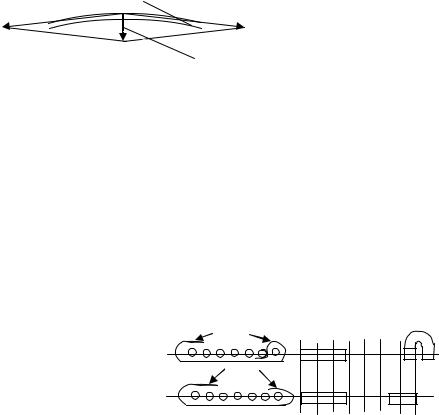
Если на обмотку якоря, например, на лобовые части, намотать слой проволоки с некоторым натяжением, то обмотка будет сжата по направлению к оси ротора с некоторым усилием (Рис73.). Усилие Q выбирается из таких соображений, чтобы возникающие при
|
проволока |
работе |
|
машины |
||||
Т |
центробежные |
силы |
Р |
|||||
|
|
|
|
|
были |
|
меньше |
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
(P<Q).Поэтому |
||
|
|
|
Р |
|
|
|||
|
|
|
|
проволоку |
необходимо |
|||
|
паз |
|
|
|
||||
|
|
|
|
держать |
натянутой |
с |
||
|
|
|
|
|
||||
|
|
|
|
|
усилием “Т”. |
|
|
|
|
|
|
|
|
|
|
||
Рис.73 . Усилия, действующие |
Сила |
|
Q |
|||||
на бандажную проволоку |
обеспечивается |
выбором |
||||||
|
|
|
|
|||||
|
|
|
|
|
диаметра |
и |
силы |
|
натяжения проволоки при намотке бандажа. При этом нельзя забывать о том, что натяжение бандажной проволоки при ее намотке создает изгибающее усилие на вал, что может привести к его деформации.
Начало и конец бандажа зажимается жестяными полосками и припаивается. Равномерно по окружности витки бандажа фиксируют полосками жести с припайкой (Рис.74).
Пайка бандажей – очень трудоемкий процесс.
Разработка |
новых |
пайк |
||
менее |
трудоемких |
|||
|
||||
способов |
фиксации |
пайк |
||
бандажей |
|
дает |
||
|
|
|||
значительный |
|
|
||
экономических |
|
|
||
эффект. |
|
|
|
|
Для |
|
|
Рис.74. Крепление витков и |
|
изготовления |
|
концов проволочного бандажа |
||