Материал: Технология электромашиностроения. Обмоточные работы. Пархоменко Г.А
|
|
71 |
|
|
|
|
|
|
|
|
Лобовые |
части |
от |
||||
|
|
прямолинейного |
положения |
|||||
1 |
|
отжимаются |
с |
обеих |
|
сторон |
||
|
|
конусными |
|
оправками, |
||||
2 |
|
входящими |
во |
внутренний |
||||
3 |
|
диаметр участка лобовых частей. |
||||||
|
Однако |
этим |
не |
заканчивается |
||||
|
|
процесс |
изготовления |
статора. |
||||
|
|
Далее |
предусматриваются |
|||||
|
|
операции распайки и изолировки |
||||||
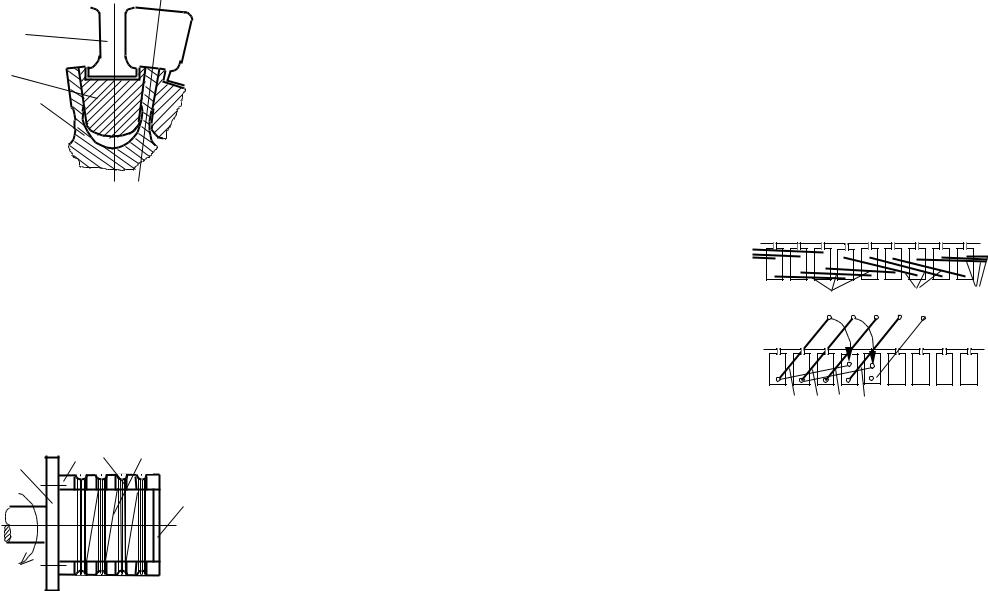
Рис.57. Элемент штыревой |
выводов, |
|
опрессовки |
и |
||||
бандажировки лобовых частей и |
||||||||
оправки |
|
|||||||
|
др. В этих работах пока не |
|||||||
|
|
|||||||
|
|
удается |
выполнить |
ручных |
||||
операций, что все еще порой удорожает производство. |
|
|
||||||
Рассмотренные |
способы механизированной |
обмотки |
||||||
статоров пока еще не могут быть рекомендованы в серийном |
||||||||
производстве из-за высокой стоимости и высокой степени |
||||||||
специализации оборудования. В этих случаях приходится пока |
||||||||
мириться с ручными способами выполнения раздельных |
||||||||
обмоток. Рассмотрим вариант обмотки статора, как более |
||||||||
сложный. Обмоточно-заготовительная операция в случае |
||||||||
ручной обмотки статора с мягкими катушками принципиально |
||||||||
не отличается от рассмотренных. |
|
|
|
|
|
|||
|
2 |
3 |
4 |
|
|
|
|
Некоторыми |
|||
1 |
|
особенностями |
|
отличаются |
|||||||
|
|
|
|
||||||||
|
|
|
|
равнокатушечные |
двухслойные |
||||||
|
|
|
|
|
|||||||
|
|
|
|
5 |
обмотки. |
Принцип |
устройства |
||||
|
|
|
|
технологической |
оправки |
для |
|||||
|
|
|
|
|
|||||||
|
|
|
|
|
намотки |
катушечной |
группы |
||||
|
|
|
|
|
такой |
обмотки |
показан |
на |
|||
|
|
|
|
|
рис.58. Здесь на шпинделе |
||||||
|
|
|
|
|
станка закреплена планшайба 1, |
||||||
Рис.58. Намотка равно- |
|
на |
которой |
на |
|
равном |
|||||
|
катушечной обмотки |
|
расстоянии от оси вращения |
|
|||||||
|
|
|
|
72 |
|
|
|
|
установлены две рейки 2 с канавками по числу катушек. |
||||||
При вращении шаблона в эти канавки наматывают катушки 3, |
|||||||
соединенные между собой переходами 4. Длина витка |
|||||||
обеспечивается калиброванным стержнем 5, устанавливающим |
|||||||
расстояние между рейками 2. Этот же стержень воспринимает |
|||||||
нагрузку на указанные рейки, вызванную |
|
|
|||||
|
натяжением провода. После намотки каждую катушку |
||||||
перевязывают нитью, после чего ослабляют крепление реек, |
|||||||
сближают их и снимают катушечную группу. Последние |
|||||||
направляют на укладку в пазы. |
|
|
|
||||
|
Различают два способа укладки равнокатушечной |
||||||
обмотки в пазы: без подъема шага и |
с подъемом шага. Суть |
||||||
этих способов ясна из анализа рисунка 59. Здесь показано: |
а)- |
||||||
без подъема шага; б)- с |
|
|
|
|
|||
подъемом шага. |
|
|
|
|
|
||
|
В |
первом |
а) |
|
|
|
|
случае |
катушки |
1 |
|
|
|
||
|
1 |
2 |
3 |
||||
поочередно “всыпают” |
|
||||||
|
|
|
|
||||
в |
пазы, |
укладывая |
|
|
|
|
|
каждый |
раз |
обе |
|
|
|
|
|
стороны |
катушки |
на |
б) |
|
|
|
|
дно |
соответствующих |
|
|
|
|||
|
|
|
|
||||
пазов. Далее, соблюдая |
1 2 |
3 |
4 |
|
|||
порядок |
пазов, |
|
|
|
|
||
закладывают |
|
Рис.59. Способы укладки |
|
||||
поочередно катушки 2. |
катушек в пазы |
|
|||||
|
Нетрудно видеть, что левая сторона каждой из этих |
||||||
катушек попадает в паз, на дне которого уже имеется сторона |
|||||||
ранее уложенной катушки. Поэтому левые стороны катушек 2 |
|||||||
размещаются в верхнем слое паза. Вторые же их стороны |
|||||||
попадают в нижние части соответствующих пазов. |
|||||||
Руководствуясь тем же порядком укладки, замечаем, что обе |
|||||||
стороны каждой из катушек 3 оказываются в верхнем слое |
|||||||
паза. Нетрудно заметить, что при таком порядке укладки |
|||||||
каждый раз отверстие расточки статора остайтся свободным от |
|||||||
73
ранее уложенной катушки, то есть , каждую последующую катушку вплоть до последней укладывать так же просто, как и первую. Поэтому такой способ считается более технологичным.
Серьезным недостатком приведенного способа следует считать электромагнитную несимметрию полученной обмотки. Связано это с тем, что катушки первой, второй и третьей групп будут иметь разную индуктивность рассеяния. К этому следует прибавить и некоторую геометрическую несимметрию лобовых частей, что приводит к увеличению их объема. Поэтому подобная укладка не используется в машинах, имеющих мощность выше 180 - 250 Вт.
Укладка вторым способом свободна от указанных недостатков, хоть и требует больших затрат на изготовление.
9. Изготовление жестких пазовых обмоток
Увеличение мощности электрической машины при неименном номинальном напряжении приводит к тому, что число витков в катушках обмотки уменьшается, а сечение проводы - увеличивается. В конечном итоге это приводит к тому, что формовка катушек при укладке и после этого оказывается невозможной из-за их высокой жесткости. Для изменения формы такой катушки к ней нужно прикладывать большие усилия, грозящие повреждениями изоляции или даже самих проводников. В связи с изложенным приходится радикально изменять технологию изготовления таких обмоток. Принципиальное отличие такой технологии состоит в том, что катушки обмотки уже на стадии заготовительных работ приобретают окончательные геометрию и размеры. При укладке таких катушек в пазы их деформирование допускается только в пределах упругости, что исключает появление дефектов. В зависимости от габаритов машины такие обмотки из жестких катушек можно по технологическим признакам
|
|
|
|
|
|
|
74 |
|
|
|
разделить на шаблонные, одновитковые и стержневые. Пазы |
||||||||||
для размещения таких обмоток выполняют открытыми или |
||||||||||
полуоткрытыми. |
|
|
|
|
|
|
||||
|
Шаблонные обмотки, в которых жесткость |
|||||||||
конструкции сочетается с наибольшим числом витков, можно |
||||||||||
отнести к наиболее сложным в изготовлении. Это связано с |
||||||||||
тем, что катушка такой обмотки имеет сложную |
||||||||||
геометрическую форму, а еѐ высокая жесткость не допускает |
||||||||||
заметного деформирования в процессе укладки без риска |
||||||||||
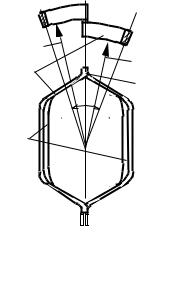
повредить изоляцию. Пример конструкции такой катушки |
||||||||||
показан на рис.60, где хорошо видны еѐ пазовые (1) и |
||||||||||
лобовые (2) части. Вверху показан вид на разрез катушки |
||||||||||
вдоль оси машины, откуда видно, что еѐ левая и правая |
||||||||||
стороны располагаются на разном расстоянии от оси (R1 и R2). |
||||||||||
Пазовые |
части |
развернуты |
друг |
|
|
|||||
относительно друга на угол , |
|
|
||||||||
величина |
которого |
определяется, |
R1 |
R2 |
||||||
как известно, шагом |
обмотки по |
2 |
||||||||
|
||||||||||
пазам. |
Таким |
образом, |
катушка |
3 |
||||||
|
||||||||||
располагается в двух слоях. Если |
|
|||||||||
|
|
|||||||||
предположить, что на рисунке |
1 |
|
||||||||
изображена |
катушка |
статорной |
|
|||||||
обмотки, то можно сказать: левая |
|
|
||||||||
сторона лежит в нижнем, а правая - |
|
|
||||||||
в верхнем слое паза. Правая и левая |
|
|
||||||||
стороны |
|
катушки |
соединены |
|
|
|||||
переходом |
3, |
который |
принято |
Рис.60. Жесткая |
||||||
называть |
|
головкой. |
|
Такую |
||||||
|
|
катушка шаблонной |
||||||||
сложную по геометрии катушку не |
||||||||||
обмотки |
|
|||||||||
удается намотать за один прием. |
|
|||||||||
|
|
|||||||||
Работа начинается с получения заготовки катушки. |
Из-за |
|||||||||
своей своеобразной и выразительной формы. заготовка |
||||||||||
шаблонной катушки получила название “лодочки” Для еѐ |
||||||||||
получения |
|
используется |
технологический |
шаблон, |
||||||
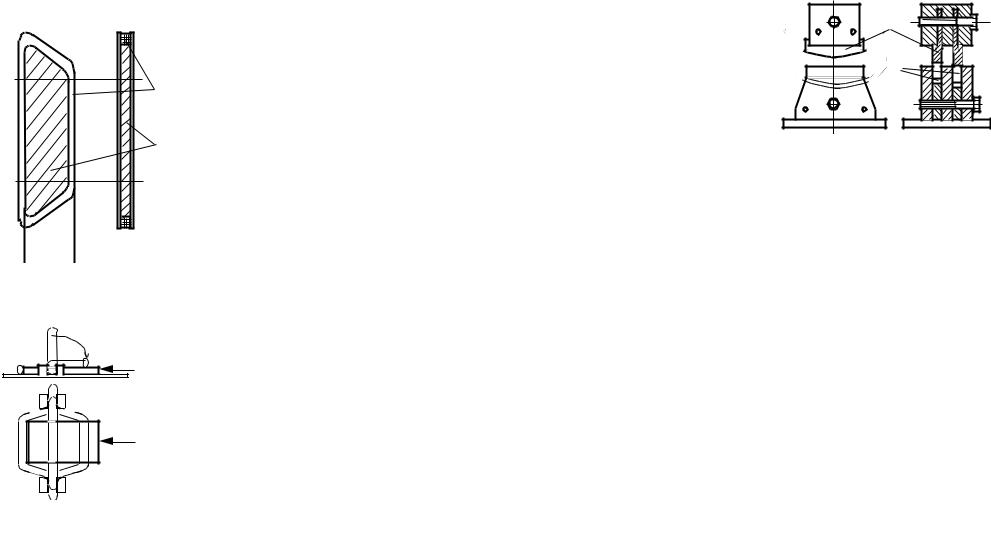
конструктивная схема которого представлена на рис.61. Здесь |
||||||||||
|
|
|
75 |
|
|
|
|
|
|
|
показана заготовка 1 шаблонной катушки, намотанная на |
||||||||||
шаблон2. Участки между двумя пунктирными линиями |
||||||||||
образуют пазовые части катушки, а остальные - еѐ лобовые |
||||||||||
части и головки. |
Из рисунка видно, что по форме заготовка |
|||||||||
|
|
|
катушки |
даже |
отдаленно |
не |
||||
|
|
|
напоминает |
|
требуемую |
|||||
|
|
|
конструкцию. |
|
|
|
|
|||
|
|
1 |
|
|
Задача |
|
|
решается |
||
|
|
|
выполнением |
|
|
операции, |
||||
|
|
|
получившей |
|
|
название |
||||
|
|
2 |
“растяжки”. |
|
Она |
может |
||||
|
|
|
выполняться |
с |
применением |
|||||
|
|
|
различных |
|
видов |
оснастки. |
||||
|
|
|
Однако во всех случаях заготовка |
|||||||
|
|
|
пластически деформируется, |
как |
||||||
|
|
|
схематически показано на рис.62. |
|||||||
|
|
|
На столе 1 жестко закреплены |
|||||||
Рис.61. Шаблон “лодочка” |
четыре |
призмы |
2, |
между |
||||||
с заготовкой катушки |
которыми размещают заготовку 3 |
|||||||||
|
|
|
катушки. При этом плоскость |
|||||||
|
|
заготовки должна быть перпендикулярна |
||||||||
|
|
плоскости стола. С помощью ползуна 4, |
||||||||
|
|
перемещаемого в |
направлении стрелки |
|||||||
|
|
“А”, формируется левая сторона |
||||||||
|
|
катушки. Одновременно другой призмой |
||||||||
|
|
(не показана) формируется правая |
||||||||
|
|
сторона катушки, при этом она |
||||||||
|
|
совершает |
|
еще |
|
и |
перемещение, |
|||
|
|
показанное |
криволинейной |
стрелкой. |
||||||
|
|
|
В |
результате |
форма |
катушки |
||||
Рис.62. Растяжка |
приблизилась |
к |
окончательной, но |
еѐ |
||||||
заготовки |
лобовые |
части |
ещѐ |
не |
изогнуты |
|||||
дугообразно |
с |
радиусами |
R1 |
и |
R2 (см. рис.60). |
Один |
из |
|||
возможных вариантов приспособления для выполнения этой |
||||||||||
операции показан на рис.63. Лобовую часть катушки |
|
|
||||||||
|
|
|
|
|
|
76 |
|
помешают в соответствующий желоб 2 приспособления и |
|||||||
опусканием пуансонов 1 выгибают ееѐ по заданному радиусу. |
|||||||
Перемещение |
|
пуансона |
|
||||
можно |
|
обеспечить, |
1 |
||||
установив |
приспособление |
||||||
|
|||||||
на пневмопрессе. |
|
|
|
||||
|
Полностью |
|
|
2 |
|||
сформированная |
катушка |
|
|||||
поступает |
на |
изолировку. |
|
||||
для |
изолировки |
пазовой |
|
||||
части |
лучше |
использовать |
Рис.63. Приспособление |
||||
“простынку”, |
а |
лобовую |
для формовки лобовых |
||||
часть |
|
|
обматывают |
частей катушки |
|||
изоляционной |
лантой |
с |
|
||||
перекрытием. В месте стыка этих участков изоляции образуют |
|||||||
сопряжение в виде прямого или обратного конуса. |
|||||||
|
В машинах мощностью более 100 кВт все чаще для |
||||||
намотки катушек предполагается использование провода |
|||||||
прямоугольного сечения. При мощности машины более 400 |
|||||||
кВт паззы выполняют полузакрытыми, то есть вход в паз со |
|||||||
стороны зазора машины сдвинут от его оси в сторону. По |
|||||||
ширине он равен половине ширины паза. Чтобы в такой паз |
|||||||
можно было заложить сторону шаблонной катушки |
|||||||
приходится последнюю делить на две части - полукатушки. |
|||||||
Полукатушек приходится изготовлять вдвое больше числа |
|||||||
пазов. Это усложняет выполнение обмотки. Пазову часть |
|||||||
каждой полукатушки обматывают изоляционной лентой, а паз |
|||||||
закладывают гильзу. Все это и обеспечивает надежную |
|||||||
изоляцию обмотки относительно корпуса. |
|||||||
|
В последнее времяв машинах с напряжением до 1000 В |
||||||
лобовые части шаблонных катушек (и полукатушек) перед |
|||||||
наложением изоляции пропитывают специальным лаком КП22, |
|||||||
что придает им необходимую жесткость и прочность. Для |
|||||||
машин напряжением выше 660 В гильзовая изоляция |
|||||||
недостаточно надежна. Поэтому все высоковольтные машины |
|||||||
77
переменного тока выполняют с непрерывной изоляцией статорных катушек, оплетая их лентой по всему периметру. Катушки с непрерывной изоляцией могут быть вложени только в открытые пазы.
Важным требованием к катушкам якорных обмоток из пряпоугольного проводы является неоходимость выполнения выводов на равном расстоянии от оси ротора. В этом случае не приходится гнут проводники “на ребро” при закладке концов в щлицы коллекторных пластин. Поэтому перед изолировкой таких катушек производят перекладку последнего проводника, выполняя этот переход в задней головке лобовой части. Поэтому получается так называемая “двойная головка”, что также усложняет изготовление и излировку катушки. В этом случае не удается уйти от ручных работ. В крупных электрических машинах из-за уменьшения числа витков в катушке остается только один виток. Одновитковая катушка выполняется по специфической технологии чаще всего - из голой шинной меди. Заготовки получают на медерезательном столе и после этого их изгибают на ребро для получения головки лобовой части.
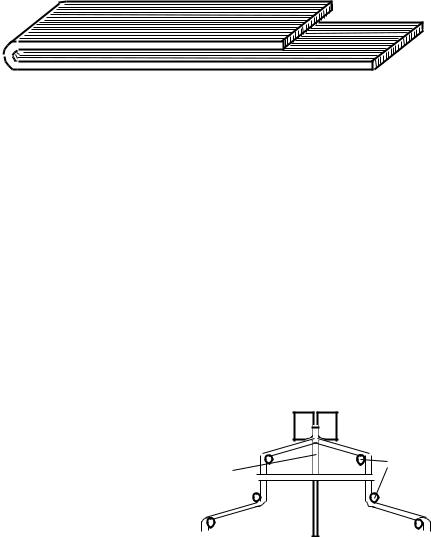
Для облегчения выполнения операции заготовка складывают в пакет и стягивают технологическим бандажом (например, наложением ленты вразбежку). После этого под прессом по шаблону изгибается весь пакет (Рис.64), что позволяет придать проводникам более точные форму и размеры. Затем пакет разбирают и полученные заготовку напраляют гна формовку витка. Выполняется эта работа на специальном верстаке, причем большинство переходов - вручную. Формовка по шаблону позволяет механизировать некоторые переходы. Суть формовочной операции показана на рис.65, где показана заготовка 1, уложенная на стол вестака так, что она оказывается в плоскости, перпендикулярной плоскости стола. Каждая ветвь заготовки, огибая в процессе формовки закрепленные на столе 2, приобретает контур,
|
|
|
|
78 |
|
|
Рис.64. Гибка пакета медных шин на ребро |
|
|||||
показанный пунктиром. Дугообразная форма лобовым частям |
||||||
катушки придается так же, как и в случае шаблонной катушки. |
||||||
После завершения формовки катушку направляют на |
||||||
изолировку. В ззависимости от класса напряжения машины |
||||||
катушку |
изолируют |
гильзовой, |
непрерывной |
или |
||
комбинированной изоляцией. Завершается изготовление |
||||||
катушки пропиткой еѐ лаком или компаундом согласно |
||||||
требованиям чертежа. |
|
|
|
|
||
В крупных электрических машинах каждая катушка |
||||||
обмотки приобретают значительные размеры и вес и сточки |
||||||
зрения рассмотренных технологий производства становятся |
||||||
нетехнологичными. Для упрощения изготовления такие |
||||||
катушки делят на две части, называемые стержнями, а сами |
||||||
такие обмотки наззываю стержневыми. Большшое сечение |
||||||
проводника, занимающее до половины площади паза, |
||||||
приводит к значительному проявления эффекта вытеснения |
||||||
тока с паза, в результате |
|
|
|
|||
возрастает |
|
активное |
|
|
|
|
сопротивление |
и, |
как |
|
|
2 |
|
следствие, |
потери энергии |
1 |
|
|||
|
|
|||||
в обмотке. |
|
|
|
|
|
|
Для |
уменьшения |
|
|
|
||
эффекта вытеснения тока |
|
|
|
|||
стержени |
набирают |
из |
Рис.65. Формовка одновитковой |
|||
большого |
|
числа |
волновой катушки. |
|
||
изолированных |
|
|
|
|
|
|
проводников с их последующей транспозицией в пазовой |
||||||
части. Если учесть, что число параллельных проводов в |
|
|||||
|
79 |
|
|
|
|
|
|
стержне может составить 40 и более, можно понять, что его |
|||||||
изготовление представляет непростую задачу. |
|
|
|
||||
К сказанному следует добавить, что длина пазовой |
|||||||
части стержня в современном турбогенераторе может |
|||||||
превышать 6000 мм и имеет очень большой вес. При мощности |
|||||||
машины свыше 100 тыс. кВт статорные обмотки выполняют из |
|||||||
полых проводников и |
по образующимся каналам пропускают |
||||||
охлажающую воду. Поэтому на концах стержней выполняют |
|||||||
специальные наконечники, которые используются не только |
|||||||
|
для |
соединения |
токоведддущих |
||||
1 |
частей |
обмотки, но |
одновременно |
||||
|
служат и для подвода охлаждающей |
||||||
2 |
воды. |
|
|
|
|
|
|
|
Поперечный |
разрез стержня |
|||||
|
|
||||||
|
торбогенератора |
с |
водяным |
||||
|
охлаждением представлен на рис.66. |
||||||
3 |
Здесь |
1 - |
сплошные |
иолированные |
|||
|
проводники, 2 - полые провода. |
||||||
|
Между рядами проводов проложена |
||||||
|
асбестовая |
бумаги |
0,5 |
мм, |
|||
|
пропитанная битумом. Все провода |
||||||
|
стержня обмотаны вполуперекрышку |
||||||
Рис.66. Разрез |
20-ю слоями микаленты толщиной |
||||||
0,13 мм. Дополнительно |
|
||||||
стержня статора |
|
||||||
сверху стержень обернут асбестовой |
|||||||
|
|||||||
|
лентой 0,5 мм. Два места в рядах |
||||||
проводов (нижний в левом ряду и верхний - в правом) не |
|||||||
заполнены проводами. Они нужны для выполнения |
|||||||
транспозиции (переплетения) проводников. |
|
|
|
||||
Заготовки для плетения стержня изготавливают на |
|||||||
медерезательном столе. Важно правильно определить длину |
|||||||
заготовки, которая в общем случае всегда оказзывается больше |
|||||||
длины самого стержня. Для этого необходимо полнее |
|||||||
ознакомиться с принципами плетения стержня с |
|
|
|||||
80
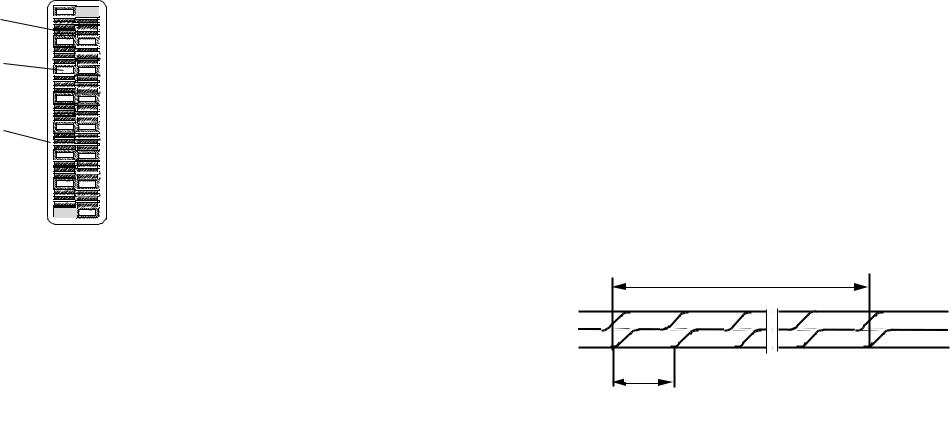
транспозицией проводников. Сохранить прямоугольную форму сечения стержня при транспозиции проводников. если провода уложены в два ряда, как показано на рис.67. Тогда перекладывание проводов достигается тем, что верхния проводник левого ряда двойным изгибом на ребро перекладывают в правый ряд. Одновременно нижний проводник правого ряда таким же приемом перекладывают в левый ряд. Таким образом, перекладывание проводов не привело практически к изменению формы и размеров сечения стержня. При этом второй провод левого ряда становится верхним на рсстоянии “t”от места перекладывания первого провода производят перекладку второго и т. д.. Соответственно производится перекладка нижних проводов правого ряда в левый. Потому стержень, не покрытый изоляцией, будет иметь сверху вид, показанный на рис.67 . Таким образом, элементарные проводники при переплетении меняются местами по высоте паза, В результате чего их индутивные сопротивления выравниваются. Расстояние “t” между перегибами двух соседних проводов называют шагом плетения. Длина плетеной части стержня равна
L0 = 2nt, (11)
где n - число элементарных проводов в ряде по высоте сечения стержня.
L0
t
Рис.67. Перекладывание проводников при транспозиции, вид на стержень сверху