Материал: Технология литейной формы. Аммер В.А
где
 ,
 ,
 – соответствующие площади сечений
питателя, стояка и шлакоуловителя;
 ,
 – длины питателя и шлакоуловителя;
 – высота стояка;
 – плотность жидкого металла;
 – масса прибылей (или питающих бобышек,
или выпоров).
Длину
принимают равной среднеарифметической,
длину шлакоуловителя
– пропорциональной длине опок в свету
( 0,8
от Lоп).
Массу жидкого металла на отливку Mжм и на форму Mмф рассчитывают по формулам:
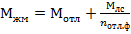 , (15)
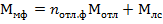 , (16)
где
 – масса одной отливки;
 – число отливок в форме.
Масса формовочной смеси на форму Мфс рассчитывается по формуле:
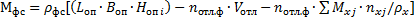 ,
(17)
где
 ,
 – соответственно плотности формовочной
смеси и материала холодильника;
 ,
 – длина и ширина опоки в свету;
 – высота i-ой
опоки (верхняя, нижняя);
 – объем отливки;
 ,
 – масса и число наружных холодильников
соответственно.
Масса стержневой смеси на форму рассчитывается по уравнению
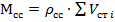 , (18)
где
 – плотность стержневой смеси;
 – объем стержня i-го
типоразмера.
Масса залитой формы Мзф определяется по формуле
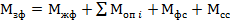 , (19)
где
 – масса опоки i-го
типоразмера.
Норма расхода шихтовых материалов на отливку рассчитывается по формуле
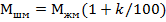 ,
(20)
где
 – коэффициент технологических потерь
и отходов материалов,
= (4,22…8,9)%.
Технологический выход годного рассчитывается по формуле
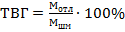 . (21)
Временные показатели (время заливки формы, время выдержки отливки в форме и др.) рассчитывают по ранее приведенным соотношениям.
Дополнительная информация о параметрах отливок, изготовленных из сплавов черных и цветных металлов приведена в справочниках, например, Могилев В.К., Лев О.И. Справочник литейщика М .Машиностроение. 1988. 272 с.
7. Рекомендации по выбору формовочных и стержневых смесей
Используют следующие типы смесей:
формовочные для формовки по-сырому;
упрочняемые сушкой;
для изготовления стержней в горячей оснастке;
холоднотвердеющие формовочные и стержневые;
отверждаемые по СО2-процессу;
для специальных технологических процессов.
Выбор состава смеси определяется размерами и конфигурацией отливки и стержня, характером производства, способом уплотнения смеси, способом извлечения модели и стержня, типом сплава и температурой заливки, требованиями к качеству отливки, экологическими и экономическими факторами и т.д. Математические основы оптимизации составов смеси находятся в стадии разработки.
В качестве рекомендаций при выборе состава смеси можно использовать требования, предъявляемые к ее прочностным и технологическим характеристикам.
Важнейшей
характеристикой смеси является
манипуляторная прочность  м,
которая зависит от размеров и сложности
форм и стержней. Для форм с размерами
опок до 1000x1000
мм
м=0,1-0,15
МПа, до 103
- 2
 103
мм
м=0,15-0,2
МПа, до 2000x2000 мм
м=0,2-0,3
МПа, для более крупных форм
м=1-1,2
МПа. Для стержней в зависимости от их
сложности и размеров
м=0,5-1,5
МПа. Манипуляторная прочность достигается
при: массовом производстве за τм=40-60
с; крупносерийном – за τм=5-10
мин, индивидуальном или мелкосерийном
- за τм=30-40
мин. Необходимо также, чтобы за это время
прочность при выдержке смеси не понизилась
на 30 % по отношению к максимальной;
оптимальная живучесть оценивается
интервалом 6 - 10 мин.
В прил.23 и 24 приведены рекомендации по применению и требования по прочности к различным типам формовочных смесей. Рекомендации по применению стержневых смесей даны в прил.25.
Выбор конкретного состава формовочной смеси осуществляется по требуемой прочности во влажном состоянии с, рабочей прочности с учетом экологических и экономических факторов, а также требований по выбиваемости смеси, возможности их регенерации.
Выбор конкретного состава стержневой смеси производится в зависимости от сплава отливки, класса стержня, способа изготовления стержня. Контролируемыми параметрами являются прочность сырого состояния, рабочая прочность, влажность и газопроницаемость. Рабочая прочность стержневой смеси на сжатие зависит от размеров стержня, она должна находиться в интервале 1,5-3 МПа. При применении ХТС необходимо учесть живучесть смеси и время ее отверждения.
Пример. Для отливки "Крышка" массой 6,8 кг из стали 35Л с толщиной стенки 17 мм, изготовленной в форме с размерами опок 500x600 мм в условиях крупносерийного производства, необходимо выбрать составы формовочной и стержневой смесей. Дополнительно известно, что требования к чистоте поверхности отливки повышенные.
Для изготовления формы применяем встряхивающе -прессовую машину, для получения стержней - автомат, позволяющий производить отверждение стержней в горячей оснастке. Анализ прил.23 показал, что этим требованиям удовлетворяют: для формы - песчано-глинистая смесь, формовка по-сырому; для стержней - песчано-смоляная смесь (изготовление в нагреваемой оснастке). По прил.26 выберем для формы единую смесь следующего состава: оборотная смесь - 90...92%, кварцевый песок 2К10302 - 6,5...8%, бентонит - 1..1,5%, КБЖ - 0,5...1,0%. Влажность смеси - 3,4...4,5%, газопроницаемость 80-100 ед., σсж=30-50 КПа. По прил.27 для изготовления стержней Ш класса сложности выбираем смесь №4; способ изготовления - пескодувный. Для предотвращения пригара поверхность форм и стержней покрывают противопригарными пастами, например, следующего состава: основа хромомагнезит - 88 %, ЛСТ (или меласса) - 10...12 %, декстрин-1...2 %, вода для обеспечения плотности - 2300-2400 кг/м3. Формы и стержни провяливают в течение 1,5-2 ч на воздухе, затем сушат при температуре 360-380 °С.
Выбор конкретного состава смеси можно произвести, руководствуясь данными прил.23 – 41.