Материал: Технология литейной формы. Аммер В.А
8. Заливка литейных форм расплавом
При заливке расплавленный металл из плавильного агрегата обычно поступает сначала в разливочный ковш, в котором выдерживается в течение некоторого времени с целью дегазации и охлаждения до требуемой температуры, затем заливается через литниковую систему в полость формы. В некоторых случаях, например, при плавке в индукционных печах, заливку осуществляют непосредственно из печей. Разливку чугуна и цветных сплавов производят из поворотных ковшей через носик или чайниковое устройство с забором металла из нижней части ковша. Формы большой металлоемкости заливают из ковшей со стопорным устройством. Свободная заливка из поворотных и стопорных ковшей является наиболее распространенной в литейном производстве.
В отливках специального назначения недопустима газовая пористость. Такие отливки могут быть получены заливкой (или еще и плавкой) в среде, которая препятствует образованию газовых дефектов, например: при плавке и заливке в вакуумных установках (степень разрежения p 10-310-4 мм рт.ст.); при продувке жидкого металла инертными газами; при создании условий, при которых сохраняется состояние раствора газа в расплаве, например, за счет значительного внешнего давления на затвердевающий металл; при повышении скорости затвердевания путем заливки металла в формы с большой теплоаккумулирующей способностью; при раскислении или рафинировании сплавов, т.е. при обработке расплава веществом, связывающим газы в устойчивые соединения.
Для обеспечения хорошей заполняемости формы и получения хорошего качества металла в отливках необходимо строго задавать температуру заливаемого расплава, которую назначают в зависимости от типа сплава, конструкции отливки и вида литейной формы. Массовая скорость разливки чугуна из поворотных ковшей приведена в прил. 42; рекомендуемые температуры заливки чугуна – в прил.43, заливки стали – в прил.44, цветных сплавов – в прил. 45.
9. Рекомендации по расчету времени охлаждения расплава на отдельных стадиях
Протекание процессов затвердевания и охлаждения отливки в форме зависит от природы сплава, конструкции и теплофизических свойств литейной формы, конструкции отливки. При формировании отливки можно выделить следующие наиболее важные стадии: отвод теплоты перегрева (в интервале температур tнач…Тк); отвод теплоты кристаллизации (TL...ТS); охлаждение твердого металла в форме. Время каждой стадии соответственно τпер, τк, τохл; полное время охлаждения отливки в форме τ = τпер+τк+τохл. Считается при этом, что каждая последующая стадия начинается только после завершения предыдущей.
Для указанных стадий А.И. Вейник приводит следующие уравнения:
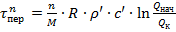 ; (22)
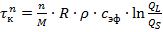 ; (23)
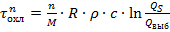 ; (24)
где
n
– показатель, зависящий от свойств
формы (n=0,5
– для ПГФ);  – коэффициент, зависящий от физических
свойств формы и интенсивности теплообмена;
b
– коэффициент тепловой аккумуляции
формы,  ;
R – приведенная толщина отливки, м ;
 ,
 – плотности жидкого и твердого металла,
кг/м3
;
 ,
 ,
 – удельные теплоемкости металла
соответственно жидкого, при кристаллизации
и твердого,
 ;
Qнач, Qкр, QL, QS, Qвыб – температуры по шкале А.И. Вейника: начальная, кристаллизации, ликвидуса, солидуса, выбивки соответственно; Qнач = tж – tфн; Qкр = tкр – tфн; QL = TL – tфн; QS = TS – tфн; Qвыб = tотл – tфн.
Эффективную теплоемкость cэф находим из уравнения:
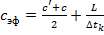 , (25)
где
L
– скрытая теплота кристаллизации,  ;
 – интервал затвердевания.
Теплофизические свойства широко применяемых сплавов указаны в прил.46, свойства литейных форм - в прил. 47.
Необходимость контроля времени охлаждения отливок в форме обусловлена требованиями обеспечения полного затвердевания металла, исключения образования усадочных дефектов, получения требуемой структуры в отливке. Последнее особенно важно для чугунов, структура которых сильно зависит от скорости кристаллизации. Ускорение процесса кристаллизации для других сплавов, как правило, благоприятно влияет на формирование кристаллической структуры.
Продолжительность выдержки отливок можно определить, пользуясь рекомендациями, приведенными в табл. 4; 5.
Таблица 4
Продолжительность охлаждения в форме чугунных отливок
Масса отливки, кг |
Время охлаждения, ч |
|
на конвейере |
на плацу |
|
До 10 |
До 0,15 |
0,5-1,0 |
10-30 |
0,15-0,4 |
0,8-2,0 |
31-50 |
0,25-0,5 |
1,0-3,0 |
51-100 |
0,3-0,6 |
1,5-2,0 |
101-250 |
0,5-1,0 |
2,5-6,0 |
251-500 |
0,8-2,0 |
3,0-8,0 |
Таблица 5
Продолжительность охлаждения отливок из углеродистых сталей при естественном охлаждении форм
Масса отливки, кг |
Время охлаждения, ч |
До 100 |
0,5-2,0 |
101-200 |
2,0-4,0 |
201-400 |
3,0-6,0 |
401-800 |
4,0-8,0 |
Для сокращения времени охлаждения отливок применяют методы принудительного воздействия: обдув воздухом в охладительной галерее; установка в форму труб, по которым пропускают воздух или воду и др.
Средняя скорость охлаждения отливок в формах находится в интервале от 2 до 150 ºC/мин.
Температуру выбивки назначают в зависимости от природы сплава и сложности отливки. Стальные отливки рекомендуют охлаждать в форме до 500-700 ºC, чугунные – до 400-500 ºC. Сложные отливки из сплавов, склонных к образованию горячих трещин охлаждают в форме до 200-300 ºC; отливки из трещиноустойчивых сплавов – до 800-900 ºC. Температура выбивки отливок из бронз составляет 300-500 ºC, из алюминиевых и магниевых сплавов соответственно в интервале 200-300 ºC и 100-150 ºC.
10. Рекомендации по составлению технологической документации
В зависимости от условий производства (индивидуальное, мелкосерийное, среднее, крупносерийное, массовое) по ГОСТ 3.1118-82 осуществляют маршрутное, маршрутно-операционное и операционное описание технологического процесса на маршрутных картах различной формы.
При маршрутном и маршрутно-операционном описании маршрутная карта является основным документом, содержащим изложение всего процесса с предусмотренной технологией последовательности операций.
При операционном описании маршрутная карта играет роль сводного документа, в котором содержится информация, необходимая цехам, участкам, рабочим местам, а также наименование операций, технологическое оборудование и нормы времени. Документация должна соответствовать ГОСТ 2103-68 и ГОСТ 3.1103-82.
Карты технической информации (КТИ) разрабатывают по ГОСТ 3.1401-85. В КТИ указывают: наименование и номер чертежа отливки, ее массу, массу жидкого металла, заливаемого в форму, марку сплава, температуру заливки, режимы охлаждения отливки и термической обработки, способ изготовления формы, применяемые формовочные материалы. Обязательно разрабатывается карта эскизов: отливки, элементов ЛС, стержней и формы в сборе.
В технических требованиях чертежа отливки (или детали с нанесенными размерами отливки) по ГОСТ 26645-85 должны быть указаны нормы точности отливки в следующем порядке:
класс размерной точности;
степень коробления;
степень точности поверхности;
класс точности массы;
допуск смещения отливки.
Пример: точность отливки 8-5-4-7 См 0,8,ГОСТ 26645-85.
Ненормируемые показатели точности отливки заменяют нулями, обозначение смещения опускают.
Пример: точность отливки 8-0-0-7, ГОСТ 26645-85.
В технических требованиях чертежа отливки необходимо указать: номинальную массу детали, например, 20,35 кг; массу металла на припуск на механическую обработку (3,15 кг); массу металла на технологические напуски (1,35 кг); массу отливки (24,85 кг).
Пример: 20,35-3,15-1,35-24,85, ГОСТ 26645-85.
В качестве примера в приложениях 48-53 приведены: последовательность проектирования (прил.48-49) титульный лист на комплект документов (прил.50); комментарии к заполнению КТИ (прил.51);карты технической информации на технологию литья в ПГФ (прил.52); ЛВМ (прил.53); в кокиль (прил.54); ЛПД (прил.55).
Заключение
Основная масса отливок в России и за рубежом в настоящее время изготавливается в разовых песчано-глинистых формах. Эта тенденция видимо сохранится и ближайшей перспективе. Широкое распространение этого способа литья объясняется универсальностью и безотходностью технологии, экономичностью производства, широкими возможностями совершенствования с целью повышения размерной точности и качества отливок. В то же время известно, что около 50 % всех дефектов в отливках образуется по вине литейных форм. Примерами таких дефектов являются газовые раковины, пористость, засоры, коробление, неметаллические включения, пригар и др. Основными причинами их образования являются нетехнологичность конструкции деталей, несовершенство технологического процесса, - нарушение технологии и недостаточное качество формовочных материалов.
Как правило, нетехнологичный вариант конструкции детали является следствием того, что деталь сконструирована без учета возможностей литейной технологии. Для устранения причин возникновения возможных дефектов необходимо активное управление качеством отливок. Это возможно, если при проектно-технологической разработке литейной формы и технологического процесса литья использовались современные теоретические представления о формировании отливок, а также стандарты и рекомендации, являющиеся обобщением практического опыта инженеров-литейщиков.
Перспективным для совершенствования качества литейных форм является применение микропроцессорной техники, ЭВМ, информационных ресурсов Internet для реализации корреляционно-регрессионных методов оценки параметров, характеризующих форму. Полученные в результате обработки уравнения регрессии, учитывающие влияние нескольких факторов на конкретное свойство формы, позволяют установить степень влияния каждого фактора и разработать мероприятия, направленные на дальнейшее совершенствование технологии литейной формы и повышение качества литых деталей.