Материал: Технология машиностроения. Проблемно-ориентированная технологическая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
Такие тождественные решения обычно называют унифицированными. Возможны промежуточные решения (унификация по отдельным элементам, частичное подобие и т. п.).
Работы по унификации изделий (изделий в целом, материалов, конструктивных элементов, линейных размеров и т.д.) относятся к одной из эффективных областей конструкторской деятельности. Их часто выделяют в самостоятельное направление конструирования. Поэтому контроль унификации относят к нормоконтролю.
Унификация существенно влияет на уровень технологичности. Однако наибольший эффект дает типизация изделий, выполненная при их конструировании. Типизация, как и унификация, уменьшает многообразие конструктивных решений, но по сравнению с унификацией является менее жесткой в отношении изделий, завершенности их конструкций и, следовательно, возможности замены применяемого оборудования и технологических процессов более прогрессивными. Поэтому контроль за типизацией конструкций относят к технологичности конструкций.
Для исключения случаев, когда требования нормоконтроля будут снижать уровень технологичности конструкций, обязательна четко налаженная взаимосвязь специалистов, осуществляющих нормоконтроль и технологический контроль, а в необходимых случаях одновременное проведение нормоконтроля и технологического контроля, подготовка совместных рекомендаций, объединение их исполнителей под единым руководством и т.п.
Вопросы для самоконтроля
1.Объясните особенности технологического контроля конструкторской документации.
2.Покажите содержание технологического контроля для оценки ТКИ.
3.Дайте характеристику метода сравнительной качест-
90
венной оценки ТКИ.
4.Охарактеризуйте содержание технологического контроля на различных стадиях разработки конструкторской документации.
5.Какова роль показателей преемственности конструкции изделия применяют для оценки конструктивной и технологической преемственности изделия?
6.Как и по каким направлениям проводят технологический контроль в зависимости от количества и содержания разрабатываемых конструкторских документов?
7.Поясните порядок проведения технологического контроля для оценки ТКИ изделия.
8.Охарактеризуйте этапы технологического контроля.
9.Как применяют принцип конструктивной и технологической преемственности наукоемкого изделия?
10.Поясните, как осуществляют организацию отработки конструкции изделия на технологичность.
6.ПЛАНИРОВАНИЕ ТЕХНИЧЕСКОЙ ПОДГОТОВКИ ПРОИЗВОДСТВА
6.1. Сетевое планирование в подготовке производства
Планирование технической подготовки производства состоит в распределении, координации и контроле работ: во времени - по стадиям и этапам, по содержанию и объемам - между органами технической подготовки. Планирование производится в соответствии с заданиями годового и перспективного планов развития предприятия.
Важнейшей задачей планирования является ускорение технической подготовки и обеспечение производства технической документацией и технологическим оснащением к началу запуска изделия. Основой для расчета плана подготовки как во времени, так и по объему являются заводские и отрас-
91
левые нормативы трудоемкости, позволяющие делать укрупненные расчеты при конструировании изделий или разработке новой продукции.
Трудоемкость, длительность и стоимость технической подготовки производства могут быть определены на основе установленных корреляционных зависимостей по таким факторам, как количество деталей и узлов в конструкции, категория сложности изделия, новизна конструкции, степень унификации, среднее количество операций на одну деталь, коэффициент оснащенности, степень механизации и автоматизации.
После определения длительности всех этапов технической подготовки составляется календарный план ее осуществления – в форме ленточного, линейного или сетевого графика. В целях ускорения подготовки она должна планироваться с возможно высокой степенью параллельности.
Наибольшее распространение на практике получили графики линейного типа, в особенности при небольшом объеме проектируемых работ и краткосрочности этапов их осуществления. Связано это с простотой и удобством их графического построения, наглядностью изображаемых процессов.
При освоении сложных объектов современной техники планирование и управление разработками выполняется при помощи методов сетевого планирования и управления (СПУ). Эти методы позволяют оптимизировать процесс создания наукоёмкой продукции как по времени, так и по стоимости.
СПУ основано на графическом изображении определенного комплекса работ, отражающем их логическую последовательность, взаимосвязь и длительность, с оптимизацией разработанного графика при помощи методов прикладной математики и вычислительной техники и его использования для текущего руководства этими работами.
Модель планируемого процесса как технической системы изображается в виде ориентированного графа, называемого сетевым или просто сетью (рис. 6.1).
92
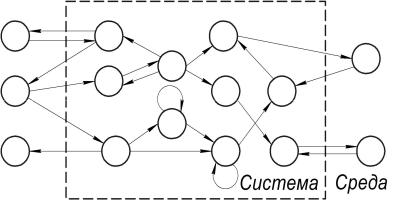
Рис. 6.1. Изображение системы в форме графа
Граф состоит из работ и событий. Работой называется тот или иной процесс (например, изготовление опытного образца продукции), а событием - момент завершения работы, в данном случае момент готовности образца, после которого должна начаться следующая работа (например, его испытание и доводка). События обозначены кружками, работы - стрелками.
Длина стрелки графически не выражает продолжительности выполнения работы, она обозначается числом дней или недель и наносится над стрелкой. Полный путь в сетевом графике - это любая непрерывная последовательность взаимозаменяемых событий и работ, ведущая от события, исходного для всего графика (1), к завершающему, последнему событию (31) сетевого графика (рис. 6.2).
Кроме полных путей (а их несколько), следует разли-
чать:
путь от исходного события до какого-либо промежуточного события (29-30);
путь, соединяющий данное промежуточное событие с завершающим (30-31);
путь между двумя событиями, из которых ни одно не
93
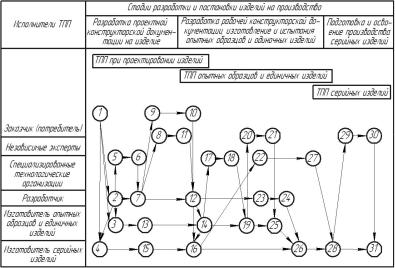
является исходным или завершающим (9-10).
Рис. 6.2. Типовая схема организации ТПП
Среди этих путей особое значение имеет критический путь – последовательность работ от исходного до завершающего события, требующая наибольшего времени для их выполнения. Критический путь обычно обозначают жирными стрелками. Продолжительность работ, лежащих на критическом пути, определяет общий цикл завершения всего комплекса работ, планируемых при помощи сетевого графика. Уменьшение длительности критического пути является основной задачей оптимизации планирования. Термин «событие» применяется в СПУ в смысле вероятного и зависимого события, наступление которого может меняться от 1 до 0.
Термин «работа» и его графическое изображение в виде линии употребляются в более широком понимании: как действие, требующее затрат времени, время ожидания (например, при испытаниях опытного образца) и, наконец, как логическая
94