Материал: Технология машиностроения. Техническая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
8. ТЕХНОЛОГИЯ И ОБОРУДОВАНИЕ ДЛЯ СИНТЕЗА ОСНАСТКИ
8.1. Область использования «металлических» АМ-технологий в изготовлении оснастки
Обычно, когда говорят о серийном производстве, подразумевают количество, измеряемое тысячами или сотнями тысяч единиц. Однако существует и другое серийное производство, измеряемое десятками или сотнями изделий. Таких изделий, зачастую сложной геометрии, из специальных материалов достаточно много в авиационной промышленности, космической индустрии, энергетическом машиностроении и ряде других отраслей.
Именно там возник интерес к АМ-технологиям, «непосредственному выращиванию» металлических изделий, в качестве альтернативы традиционным технологическим методам для производства не прототипов или опытных образцов, а вполне товарной продукции. Причем мотивацией здесь является не возможность создать что-то уникальное, с необычными свойствами, а экономическая целесообразность. В ряде случаев при объективных расчетах реальных затрат аддитивные технологии оказываются менее дорогостоящими, чем традиционные.
Одним из перспективных направлений применения АМ-тех- нологий является изготовление технологической оснастки - приспособлений и инструментов для серийного производства. В частности, изготовление вставок для термопласт-автоматов (рис. 8.1).
Современное пост-индустриальное производство характеризуется относительно быстрой сменой продуктов, причем часто меняется не основные компоненты, определяющие функциональные качества продукта, а дизайн - корпусные детали, элементы декора, обычно изготавливаемые литьем, в частности и на термопласт-авто- матах. По этой причине в ряде случаев отпадает необходимость в дорогостоящей инструментальной оснастке, выдерживающей десятки и сотни тысяч циклов. Посредством АМ-технологий можно
136
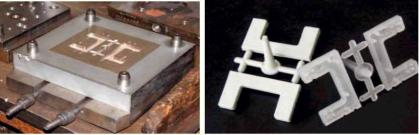
сделать матрицу или пресс-форму из легкого сплава с меньшим ресурсом.
Рис. 8.1. Вставка для термопласт-автомата и отливкииз ABS-пластика
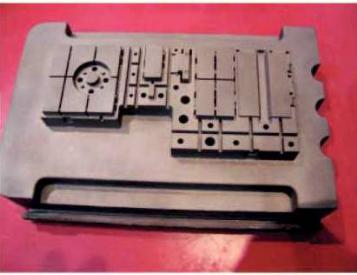
Но и для традиционного литейного производства технологий АМ-технологии дают новые возможности. Например, пресс-форма может быть выращена вместе с каналами охлаждения произвольной конфигурации, что невозможно сделать при обычных методах механообработки. АМ-машины POM, Omtomec и Fabrisonic успешно используют для изготовления пресс-форм с медными охлаждающими сердечниками, а также с так называемой конформной системой охлаждения, конфигурация которой соответствует геометрии формуемой детали (рис. 8.2).
Иными словами каналы охлаждения прокладываются в массиве формы так, как необходимо, а не так, как позволяют традиционные методы.
Применение литейных форм с равномерным или регулируемым охлаждением позволяет сократить время пребывания отливки в форме до 30%. В данном случае АМ-технологии это не противопоставление традиционной ЧПУ-обработке, а предложение новых возможностей для оптимизации затрат и повышения эффективности производства.
Обслуживание серийного производства также связано с необходимостью изготовления специальных приспособлений, шаблонов, кондукторов и т. д., и здесь применение АМ-технологий может быть экономически эффективно. Многие компании сталкиваются с проблемой оценки реального объема производства ка-
137
кого-либо изделия. От этого зависят затраты на технологическую подготовку.
Рис. 8.2. Выращенная пресс-форма
И все чаще возникает вопрос, какую стратегию принять: вырастить партию деталей на АМ-машине, или делать «нормальную» оснастку, но с риском, что через короткое время потребуется внесение изменений и оснастку придется переделывать, или, что продукт «не пойдет» на рынке по каким-либо причинам?
Фундаментом коммерческого успеха предприятия является постоянное обновление выпускаемой продукции.
Конкуренция на рынке товаропроизводителей заставляет в новых проектах, кроме повышения технических характеристик, постоянно совершенствовать эстетический дизайн и эргономические параметры, использовать новые материалы, но-
138
вые технологические процессы. Новые формы требуют более сложной оснастки.
Затраты на подготовку производства возрастают в геометрической прогрессии по мере продвижения к моменту выпуска изделия. Это связано с многочисленными корректировками конструкции деталей, оснастки - из-за недочетов в дизайне, ошибок конструирования (по результатам испытаний опытных образцов и оснастки).
Запаздывание с «выходом» на рынок приводит к потерям части ожидаемого дохода. Сократить время подготовки производства и затраты возможно, применяя современные технологические процессы, в том числе технологии послойного синтеза.
8.2. Организация производства оснастки при применении технологии послойного синтеза
Изготовление на первых этапах разработки эскизов и моделей является определяющим дальнейшую разработку изделия. Важно знать мнение заказчиков об изделии до запуска его в производство. На этом этапе оптимизируются ключевые критерии при производстве изделий - качество и стоимость. Хотя возможности визуализации образа (модели) в современных системах весьма высоки (и продолжают совершенствоваться), это не может заменить точной физической модели будущего изделия, которая помогает в предметном диалоге конструктора изделия с конструктором оснастки быстро и на ранних стадиях разработки оптимизировать конструкцию с точки зрения её технологичности, стоимости проектирования и изготовления литьевой формы, её испытаний, при необходимости - доработки, в итоге - оптимизировать фактическую стоимость готовой продукции.
Перед запуском изделия в производство желательно тщательно проверить не только её конструкцию, но и возможность
139
выполнения функциональных требований, в частности, собираемости. Чтобы конструкция изделия не претерпела в дальнейшем существенных изменений, не обойтись без проведения ряда реальных испытаний.
Прочные, термостойкие полимерные, а также металлические и керамические материалы, применяемые в технологии послойного синтеза, позволяют проводить такие испытания, по результатам которых корректируется компьютерная модель; подобные процедуры могут, если необходимо, повторяться, не требуя изготовления дорогостоящей оснастки, экономя время и средства на переделках пресс-форм.
Современные технологии послойного синтеза позволяют получать опытные или малые партии деталей, свойства которых если не абсолютно, то очень близко соответствуют свойствам деталей, полученных в массовом производстве с применением традиционных способов переработки пластмасс (это направление получило название Rapid Manufacturing - быстрое производство). Для производства опытных образцов и малых партий наукоёмких изделий применяют так называемую «быструю» оснастку, недорогую и нетрудоемкую в изготовлении.
Например, эластичные силиконовые формы, которые эффективны для получения 20-50 отливок. Наиболее часто они используются для получения опытных образцов и небольших партий пластмассовых деталей любой сложности и габаритов, копирования деталей и выплавляемых моделей по методу литья в вакууме. Отливаемые детали и копии могут быть эластичными, жесткими, термостойкими, стойкими к ультрафиолету, прозрачными, различных цветов - в зависимости от перерабатываемых материалов. Хотя принцип изготовления деталей копированием в эластичных формах известен давно, тех- нико-экономическая пригодность метода, т.е. обеспечение размерной точности, возможность воспроизведения мельчайших деталей сложных форм, любой текстуры поверхности и цвета, а также возможность обеспечения различной твердости
140