Материал: Технология производства порошковых и композиционных материалов
СОДЕРЖАНИЕ
Сведения о преподавателе и контактная информация
Учебно-методическая обеспеченность дисциплины
Развитие порошковой металлургии. Свойства порошков
Технологические свойства порошков. Методы получения металлических порошков
Технология получения заготовок
Спекание спрессованных заготовок
Композиционные материалы. (3 часа)
Структура и свойства волокнистых КМ
Способы изготовления волокнистых КМ
Методические указания для выполнения лабораторных работ
Тематический план самостоятельной работы студента с преподавателем
Материалы для контроля знаний студентов в период рубежного контроля и итоговой аттестации
Плотность частицы порошка зависит от природы ее материала, размера, совершенства внутренней макро- и микроструктуры, химической чистоты и т.д. Для сплавов плотность частиц зависит также от равномерности распределения в них легирующих элементов и фаз.
Микротвердость частиц порошка позволяет косвенно оценивать их способность к деформированию. Ее величина зависит от природы и химической чистоты металла, а также условий предварительной обработки порошка, изменяющей структуру его частиц. Деформируемость металла имеет важное значение для оценки технологических свойств порошков, главным образом их прессуемости.
Контрольные задания для СРС (тема 1) [1, 4, 10]
- 1. Изучить возможные факторы, влияющие на газосодержание порошков.
- 2. Изучить методику определения пикнометрической плотности частиц порошка.
Технологические свойства порошков. Методы получения металлических порошков
Насыпная плотность. Под этой характеристикой понимают массу еди-ницы объема свободно насыпанного порошка. Насыпная плотность зависит от формы и размера частиц, состояния их поверхности, фракционного соотно-шения и от плотности самого материала. В зависимости от этих и других факторов значения насыпной плотности могут колебаться в довольно широких пределах. Разичают насыпную плотность фн и относительную насыпную плотность нн, г/см3.
Текучесть -- способность порошка заполнять форму. Текучесть ухудшается с уменьшением размеров частиц порошка и повышением влажнос-ти, а также введением смазки, графита. Количественной оценкой текучести является скорость вытекания порошка через отверстие диаметром 1,5-4,0 мм в секунду (для железных порошков диаметр составляет 2,5 мм).
Как и насыпная плотность, текучесть существенно зависит от формы и размеров порошковых частиц. Текучесть измеряется временем (с), необходимым для вытекания 50 г порошка.
Для повышения текучести и насыпной плотности в порошковой технологии используют операции гранулирования, усреднения, отжига.
Прессуемость характеризуется способностью порошка уплотняться под действием внешней нагрузки и прочностью сцепления частиц после прессования. Прессуемость порошка зависит от пластичности материала частиц, их размеров и формы и повышается с введением в его состав поверхностно-активных веществ.
Спекаемость. Заключительная операция в технологии порошковой металлургии. Спекание -- нагрев и выдержка порошковой формовки при температуре ниже точки плавления основного компонента. В процессе спекания происходит превращение спрессованного (сформованного) из порошков брикета в изделие (заготовку) со свойствами, приближающимися к свойствам компактного материала. Под спекаемостью также понимают прочность сцепления частиц в результате термической обработки прессованных заготовок.
Механические методы обеспечивают превращение исходного материала в порошок без существенного изменения его химического состава. Чаще всего используют размол твердых материалов в мельницах различных конструкций и диспергирование расплавов.
К физико-химическим методам относят технологические процессы производства порошков, связанные с глубокими физико-химическими превращениями исходного сырья. В результате получаемый порошок по химическому составу и структуре существенно отличается от исходного материала. Основными являются методы восстановления, электролиз и термическая диссоциация карбонилов.
Более универсальными являются физико-химические методы, хотя в практике порошковой металлургии четкой границы между группами методов нет. Часто в технологическую схему производства порошка включают отдельные элементы (операции) как механических, так и физико-химических методов их получения. Выбирая метод получения металлического порошка, учитывают прежде всего, кроме его свойств (твердости, хрупкости или пластичности, температуры плавления), необходимость обеспечения требований, предъявляемых к конечной продукции из него, а также экономическую оценку соответствующих технологических процессов: себестоимость порошка, размер капиталовложений, стоимость дальнейшей переработки порошка в изделия.
Среди механических методов получения порошков путем измельчения металлов наибольшее распространение получили два: а) обработка металлов резанием с получением мелких стружек и опилок; б) дробление металла в мельницах.
Обработка металлов резанием с целью получения порошков для порошковой металлургии невыгодна и применяется лишь в исключительных случаях (получение порошка магния фрезерованием). Однако образующиеся при обработке металлов резанием отходы в виде мелких стружек и опилок целесообразно использовать для дальнейшего измельчения.
Измельчение в мельницах целесообразно применять при обработке хрупких металлов и сплавов: Sb, Вi, сплавов Аl-Мg, ферросплавов и других, для превращения в порошок губчатых осадков металлов, полученных электролизом или восстановлением газами. На разных предприятиях для размола металлических порошков применяют различные мельницы: шаровые, вибрационные, вихревые, планетарные центробежные.
Распыление и грануляция жидких металлов и сплавов широко применяются для получения порошков почти из всех металлов и сплавов: Аl, Рb, Fе, Zn, сталей, ферросплавов.
Сущность метода распыления состоит в раздроблении струи жидкого металла на мелкие капли за счет кинетической энергии потока сжатого газа или воды, пересекающего поток расплавленного металла.
МЕТАЛЛ
Жидкий металл заливается в предварительно подогретый (до
1250-1300 °С) металлоприемник. Через отверстие в
нижней части тигля металл поступает в камеру распы-
ления. Образующиеся частицы для предохранения от
взаимного их спекания во время полета охлаждаются
водой. Скапливающийся на наклонном днище порошок
выдается в приемный бункер.
Производительность установки и качество металлического порошка зависят как от свойств жидкого металла (поверхностного натяжения, плотности, вязкости), так и от условий распыления: скоростей потоков металла и газа. Регулируя процесс с помощью этих параметров, можно получать порошки различной крупности и формы частиц.
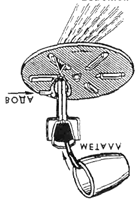
Получать порошки из жидких металлов можно также на установке центробежного распыления (рис. 2). Струя металла из тигля поступает в камеру распыления, где и раздробляется ударами лопаток вращающейся крыльчатки на мелкие частицы, которые падают затем в бункер с водой. Главный регулирующий параметр -- скорость вращения крыльчатки. При n=1400-1600 об/мин основное количество частиц имеет крупность 0,10 мм.
В некоторых случаях порошки получают методом грануляции -- расплавленный металл тонкой струей выливают в воду. Таким способом получают грубые порошки железа, меди, серебра, свинца, олова, цинка.
Полученные распылением и грануляцией порошки подвергают восстановительному обжигу, в результате которого не только удаляется кислород, но и улучшаются технологические свойства порошков: прессуемость, спекаемость, а также выравнивается гранулометрический состав за счет разрушения крупных частиц и спекания мелких.
Одним из самых распространенных физико-химических методов получения металлических порошков является восстановление металлов из частиц оксидов. В качестве восстановителей используют:
- - газы: СО, Н2 и их смеси;
- - твердый углерод: сажа, антрацит, угольный штыб;
- - твердые металлы Nа, Са, Мg или их гидридные или карбонильные соединения: СаН2, Fе(СО)5.
Рисунок 2 - Схема установки для центробежного распыления жидкого металла
Исходным сырьем для получения железных порошков восстановлением служат так называемые суперконцентраты, состоящие практически только из оксида железа или окалина, образующаяся как отход при нагревании слитков в прокатных и термических цехах. Основным требованием к таким материалам является минимальное содержание неметаллических примесей: Аl2О3, СаО, SiO2, МgО - не более 0,3 %.
Наиболее часто восстановление ведут оксидом углерода и твердым углеродом. Однако получаемые при этом порошки железа содержат определенное количество растворенного углерода. В случае необходимости получения особо чистого железа восстановление ведут с помощью водорода.
Мелкие частички железа, восстановленные при низких температурах (до 600 °С), «пирофорны», то есть способные к интенсивному окислению на воздухе даже после охлаждения. Для предупреждения этого явления необходимо принимать специальные меры. В ходе восстановления при высоких температурах (800-1000 °С) частички железа спекаются. В этом случае полученные брикеты железа размалываются в мельницах.
Металлотермический способ восстановления широко применяется при получении ряда редких и легких металлов: Тi, Zr, Та, Ni, U, Ве, Rb, Сs, Мg, Ва. Как уже отмечалось, в качестве восстановителя может быть такой металл, у которого сродство к кислороду больше, чем у восстанавливаемого. Кроме того, необходимо выполнение еще ряда условий:
- - металл-восстановитель должен обеспечить наиболее полное восстановление при возможно меньшем подводе тепла извне;
- - образующийся шлак, а также избыток восстановителя должны отделяться от получаемого металла;
- - восстановитель должен быть высокой чистоты, чтобы избежать загрязнения получаемого металла примесями;
- - восстановитель должен мало растворяться в получаемом металле и не образовывать с ним химических соединений;
- - восстановитель должен быть относительно дешевым и недефицитным.
Производство металлических порошков методом электролиза водных растворов в настоящее время успешно конкурирует с другими методами. Для ряда областей использования металлических порошков, особенно таких, как производство магнитных материалов, самосмазывающихся пористых подшипников применяются порошки, полученные методом электролиза. Такие порошки отличаются высокой чистотой, хорошей прессуемостью и спекаемостью. Этот метод экономически эффективен при любых масштабах производства. В настоящее время методом электролиза получают порошки меди, серебра, железа, цинка, никеля, кадмия, свинца, сурьмы, олова, некоторых редких металлов. Регулируя температуру, состав электролитов, плотность тока и другие параметры, можно получать на катоде не сплошной, а рыхлый осадок, который хорошо измельчается и дает порошки высокого качества.
Рекомендуемая литература:
- 1. [1] стр.262-270, [4] стр.7-8.
- 2. [1] стр.16-19, [7] стр.145-146.
- 3. [4] стр.10-13.
Контрольные задания для СРС (тема 2) [1, 4, 7]
- 1. Разобрать методы восстановления железных порошков.
- 2. Разобрать газофазный способ получения порошков алюминия, магния и др. и сплавов на их основе.