Материал: Технология производства порошковых и композиционных материалов
СОДЕРЖАНИЕ
Сведения о преподавателе и контактная информация
Учебно-методическая обеспеченность дисциплины
Развитие порошковой металлургии. Свойства порошков
Технологические свойства порошков. Методы получения металлических порошков
Технология получения заготовок
Спекание спрессованных заготовок
Композиционные материалы. (3 часа)
Структура и свойства волокнистых КМ
Способы изготовления волокнистых КМ
Методические указания для выполнения лабораторных работ
Тематический план самостоятельной работы студента с преподавателем
Материалы для контроля знаний студентов в период рубежного контроля и итоговой аттестации
Технология получения заготовок
Технологический процесс производства изделий методом порошковой металлургии состоит из следующих основных операций:
Получение металлических порошков или смеси порошков (подготовительные операции)
Формовка (прессование, прокатка, выдавливание)
Спекание
Окончательная обработка
(термообработка, уплотняющее обжатие, калибровка и др.)
Подготовительные операции. Процесс приготовления смеси состоит из классификации порошков по размерам частиц, смешивания и предварительной обработки.
Порошки с размерами частиц 50 мкм и больше разделяют по группам просеиванием на ситах, а более мелкие порошки -- воздушной сепарацией. В металлические порошки вводят технологические присадки различного назначения: пластификаторы (парафин, стеарин, олеиновую кислоту и др.), облегчающие процесс прессования и получения заготовки высокого качества; легкоплавкие присадки, улучшающие процесс спекания, и различные летучие вещества для получения деталей с заданной пористостью. Для повышения текучести порошок иногда предварительно гранулируют. Подготовленные порошки смешивают в шаровых, барабанных мельницах и других смешивающих устройствах.
Предварительную механическую или термическую обработку (например, отжиг) применяют для повышения технологических свойств порошков.
Формообразование заготовок. Заготовки и детали из металлических порошков формообразуют прессованием (холодное, горячее, гидростатическое) и прокаткой.
Холодное прессование. В пресс-форму 2 засыпают определенное количество подготовленного порошка 3 и прессуют пуансоном 1 (рис. 3, а). В процессе прессования увеличивается контакт между частицами, уменьшается пористость, деформируются или разрушаются отдельные частицы. Прочность получаемой заготовки обеспечивается силами механического сцепления частиц порошка, электростатическими силами притяжения и трения. С увеличением давления прессования прочность возрастает. Давление распределяется неравномерно по высоте прессуемой заготовки из-за влияния сил трения порошка о стенки пресс-формы. Это является причиной получения заготовок с различной прочностью и пористостью по высоте. В зависимости от габаритных размеров и сложности прессуемых заготовок применяют одно- и двустороннее прессование.
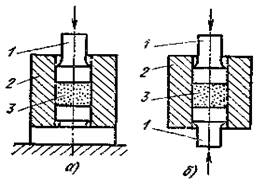
Рисунок 3 - Схемы холодного прессования:
Односторонним прессованием (рис. 3, а) изготовляют заготовки простой формы с отношением высоты к диаметру меньше единицы и заготовки типа втулок с отношением диаметра к толщине стенки меньше трех, вследствие чего обеспечивается равномерная плотность получаемых заготовок. Двусторонним прессованием (рис. 3, б) получают заготовки сложной формы, при этом требуемое давление для получения равномерной плотности уменьшается на 30-40 %.
Горячее прессование. При таком прессовании технологически совмещаются процессы формообразования и спекания заготовки с целью получения готовой детали. Горячим прессованием получают детали из твердых сплавов и специальных жаропрочных материалов. Изготовляемые детали характеризуются высокой прочностью, плотностью и однородностью материала. При горячем прессовании применяют графитовые пресс-формы. Высокая температура порошка позволяет значительно уменьшить необходимое давление. Горячее прессование имеет и существенные недостатки: низкую производительность, малую стойкость пресс-форм (4-7 прессовок), необходимость проведения процессов в среде защитных газов, которые ограничивают применение данного способа.
Гидростатическое прессование. Это прессование применяют для получения металлокерамических заготовок, к которым не предъявляют высоких требований по точности. Сущность процесса заключается в том, что порошок 3, заключенный в эластическую резиновую или металлическую оболочку 2, подвергают равномерному и всестороннему обжатию в специальных герметизированных камерах 1 (рис. 4). Давление жидкости достигает 3000 MПа, что обеспечивает получение заготовок высокой прочности и плотности. При гидростатическом прессовании отпадает необходимость в применении дорогостоящих пресс-форм. Габаритные размеры изготовляемых заготовок зависят от конструкции герметизированной камеры.
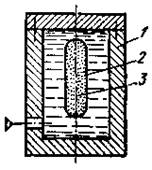
Рисунок 4 - Схема гидростатического прессования
Прокатка. Этот способ - один из наиболее производительных и перспективных способов переработки металлокерамических материалов. Порошок непрерывно поступает из бункера 1 в зазор между валками (рис. 5, а). При вращении валков 3 происходит обжатие и вытяжка порошка 2 в ленту или полосу 4 определенной толщины. Процесс прокатки может быть совмещен со спеканием и окончательной обработкой получаемых заготовок. В этом случае лента проходит через проходную печь для спекания, а затем поступает на прокатку, обеспечивающую заданную ее толщину.
Прокаткой получают ленты из различных металлокерамических материалов (пористых, твердосплавных, фрикционных и др.). За счет применения бункеров с перегородкой (рис. 5, б) изготовляют ленты из различных материалов (двухслойные).
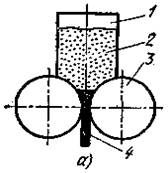
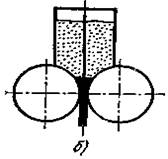
Рисунок 5 - Схема прокатки порошков
Прокаткой из металлических порошков изготовляют ленты толщиной 0,02-3,0 мм и шириной до 300 мм. Применение валков определенной формы позволяет получить прутки различного профиля, в том числе и проволоку диаметром от 0,25 мм до нескольких миллиметров.
Выдавливание. Этим способом изготовляют прутки, трубы и профили различного сечения. Процесс получения заготовок заключается в выдавливании порошка через комбинированное отверстие пресс-формы. В порошок добавляют пластификатор до 10-12 % от массы порошка, улучшающий процесс соединения частиц и уменьшающий трение порошка о стенки пресс-формы. Профиль изготовляемой детали зависит от формы калиброванного отверстия пресс-формы. Полые профили выполняют с применением рассекателя. Металлокерамические профили получают выдавливанием на гидравлических и механических прессах.
Рекомендуемая литература:
- 1. [1] стр. 273-279, [6] стр.17-21.
- 2. [4] стр.14-18, [10] стр.220-229.
- 3. [1] стр.321-324.
Контрольные задания для СРС (тема 3) [1, 4, 6, 10]
- 1. Вычертите диаграмму прессования в логарифмических координатах и проанализируйте ее.
- 2. Нарисуйте простейшую схему пресс-формы и назовите ее детали.
- 3. Описать факторы, способствующие появлению брака при прессовании.
Спекание спрессованных заготовок
Спекание проводят для повышения прочности предварительно полученных заготовок прессованием или прокаткой.
Процессы спекания можно разделить на два основных вида:
- - спекание однокомпонентных систем;
- - спекание многокомпонентных систем.
В первом случае спекание происходит за счет взаимодействия частиц в твердом состоянии, причем у всех частиц одинаковый химический состав (спекание порошков чистых металлов -- железа, никеля, меди, а также сплавов).
Спекание второго вида относится к системам, которые состоят из частиц различного химического состава. При спекании в этом случае возможно взаимодействие частиц либо только в твердой фазе (например, бронзографита Cu+Sn+графит), либо с образованием жидкой фазы (типичный пример -- металлокерамический твердый сплав WC-Co).
В процессе спекания вследствие температурной подвижности атомов порошков одновременно протекают такие процессы, как диффузия, восстановление поверхностных окислов, рекристаллизация (собирательная рекристаллизация - рост частиц) и др.
Механизм спекания обусловлен главным образом миграцией вакансий, прямым обменом атомов местами, перемещением атомов по междоузлиям и другими явлениями.
Температура спекания обычно составляет 0,6-0,9 температуры плавления порошка однокомпонентной системы или ниже температуры плавления основного материала для порошков, в состав которых входит несколько компонентов.
Процесс спекания рекомендуется проводить в три этапа:
I - нагрев до температуры 150-200 °С (удаление влаги). Идет активное уплотнение и наращивание прочности материала;
II - нагрев до 0,5 температуры спекания (снятие упругих напряжений и активное сцепление частиц). Стадия малоактивной усадки;
III - окончательный нагрев до температуры спекания. Резкое затухание процесса главным образом за счет внутреннего давления газов, находящихся в замкнутых порах.
Время выдержки после достижения температуры спекания по всему сечению составляет 30-90 мин. Увеличение времени и температуры спекания до определенных значений приводит к увеличению прочности и плотности в результате активизации процесса образования контактных поверхностей. Превышение указанных технологических параметров может привести к снижению прочности за счет роста зерен кристаллизации.
Процесс спекания можно искусственно активизировать, т.е. получить необходимую плотность изделия за более короткое время или при более низкой температуре. Наиболее распространенными методами активизации процессов спекания являются следующие:
- - спекание с предварительным окислением;
- - спекание в парах галогенидов;
- - спекание под воздействием ультразвука;
- - циклическое спекание.
Для спекания используют электрические печи сопротивления или печи с индукционным нагревом. Для предотвращения окисления спекают в нейтральных или защитных средах, а для повышения плотности и прочности получаемые заготовки повторно прессуют и спекают.
Спекаемый мелкий материал представляет собой термодинамически неустойчивую систему с большим запасом свободной энергии, обусловленным высокой удельной поверхностью. Стремление системы уменьшить свою свободную энергию путем сокращения удельной поверхности в результате объединения частиц реализуется при повышении температурного уровня. Атомы или ионы в узлах кристаллических решеток получают настолько большую энергию, что способны преодолеть внутренние силы и переместиться в кристаллическую решетку соседней частицы. В результате взаимной диффузии происходит срастание поверхностей соприкасающихся зерен. Температура начала такого процесса определяется прочностью кристаллической решетки металла и составляет примерно 0.4 Т пл.
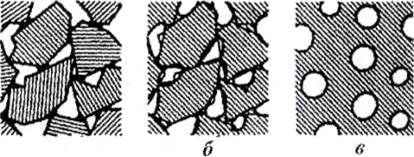
На начальном этапе спекания (рис. 6, а) происходит срастание частичек в точке контакта. На следующем этапе (рис. 1, б) прочность сцепления зерен возрастает в результате увеличения поверхности контакта за счет переноса туда некоторого количества вещества путем поверхностной и объемной диффузии. При этом промежутки между частичками, имевшие вначале неправильную форму и сообщавшиеся между собой, округляются и, наконец, могут превратиться в замкнутые поры (рис. 6, в).
Температура спекания прессованных изделий составляет примерно 0,74·ТПЛ. Так, для железных порошков это 1100-12000С, для медных 800-9000С, молибденовых 2100-23000С.
Рис.6 - Схема процесса твердофазного спекания мелкодисперсных частиц
Поскольку при спекании частичек происходит их сближение, то в целом процесс спекания сопровождается усадкой - уменьшением размеров образца. Относительную усадку образцов ?l/l часто используют в качестве индикатора процесса спекания. Усадка образца, а, следовательно, и процесс спекания описывается следующей зависимостью:
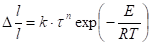
,
где к - коэффициент, учитывающий свойства фазы,
ф - время спекания,
n - эмпирический коэффициент.