Материал: Технология производства порошковых и композиционных материалов
СОДЕРЖАНИЕ
Сведения о преподавателе и контактная информация
Учебно-методическая обеспеченность дисциплины
Развитие порошковой металлургии. Свойства порошков
Технологические свойства порошков. Методы получения металлических порошков
Технология получения заготовок
Спекание спрессованных заготовок
Композиционные материалы. (3 часа)
Структура и свойства волокнистых КМ
Способы изготовления волокнистых КМ
Методические указания для выполнения лабораторных работ
Тематический план самостоятельной работы студента с преподавателем
Материалы для контроля знаний студентов в период рубежного контроля и итоговой аттестации
Дисперсно-упрочненные КМ
Структура и свойства дисперсно-упрочненных КМ.
В дисперсно-упрочненных КМ наполнителями служат дисперсные частицы тугоплавких фаз-оксидов, нитридов, боридов, карбидов (Al2O3, SiO2, BN, SiC и др.). К достоинствам тугоплавких соединений относятся высокие значения модуля упругости, низкая плотность, пассивность к взаимодействию с материалами матриц, а у таких, как оксиды алюминия и кремния, -- большая распространенность в природе и невысокая стоимость образующих их элементов.
Дисперсно-упрочненные КМ в основном получают порошковой технологией, но существуют и другие способы, например метод непосредственного введения наполнителей в жидкий металл или сплав перед разливкой. В последнем случае для очистки от жировых и других загрязнителей, улучшения смачиваемости частиц жидким металлом и равномерного распределения их в матрице применяют ультразвуковую обработку жидкого расплава.
В дисперсно-упрочненных КМ основную нагрузку воспринимает матрица, а дисперсные частицы упрочнителя оказывают сопротивление движению дислокаций при нагружении материала, мешают развитию пластической деформации. Чем больше это сопротивление, тем выше прочность. Поэтому прочность зависит также от дислокационной структуры, формирующейся в процессе пластической деформации при изготовлении изделий из КМ. Кроме того, дисперсные частицы наполнителя оказывают «косвенное» упрочняющее действие, способствующее образованию структуры с большой степенью неравноосности зерен (волокнистой). Такая структура формируется при сочетании пластической деформации и отжигов. При этом дисперсные включения частично или полностью препятствуют рекристаллизационным процессам. Эффективное упрочнение достигается при содержании упрочняющей фазы в матрице 5-10 об.%.
Таким образом, уровень прочности зависит от объемного содержания упрочняющей фазы, равномерности ее распределения, степени дисперсности и расстояния между частицами.
Преимущество дисперсно-упрочненных КМ по сравнению с волокнистыми -- изотропность свойств.
Технология получения дисперсно-упрочненных композиционных материалов представлена на рисунке 11.
Подготовка исходных порошков заключается в проверке химического и гранулометрического составов и при необходимости - в сушке.
Свойства исходных порошков и вариант технологии изготовления таких материалов определяется требуемой структурой получаемого материала, которая в зависимости от расположения дисперсных частиц может быть агрегатной и дисперсной (рис. 12).
Существенное влияние на структуру и свойства оказывают размеры дисперсных частиц и равномерность распределения их в объеме материала. Поэтому основной технологической операцией, определяющей однородность смеси, ее чистоту и физико-химические свойства изделия, является операция смешивания.
При изготовлении дисперсно-упрочненных материалов используют следующие способы смешивания исходных порошков металлов и распределения дисперсной фазы в объеме изделия:
- 1) механическое смешивание;
- 2) поверхностное окисление;
- 3) химическое осаждение из растворов;
- 4) водородное восстановление из растворов;
- 5) термическое разложение солей.
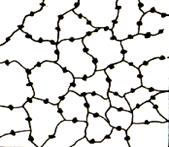
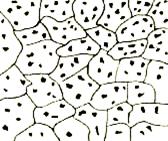
Рисунок 12 - Схемы агрегатной (а) и дисперсной (б) структур дисперсно-упрочненных сплавов
Механическое смешивание является наиболее простым и дешевым способом получения смесей, при котором возможно одновременное смешивание и размол составляющих. Для смешивания используют различные мельницы: шаровые, вихревые, конусные смесители и т.п. Выбор оборудования для смешивания зависит от дисперсности частиц порошков, длительности смешивания и степени загрязнения порошков посторонними примесями.
При размоле в воздушной среде повышение дисперсности порошков приводит к их окислению. При этом для металлов с низким сродством к кислороду образующиеся оксиды восстанавливаются в восстановительной среде и активируют спекание. При размоле высокоактивных металлов, оксиды которых трудно восстановимы, процесс ведут в защитной или активной среде.
Для повышения равномерности механического смешивания применяют «механическое сплавление», когда в водоохлаждаемом смесителе создаются условия высокоэнергетического соударения шаров, которое имеет место при соотношении шары:смесь равном 20:1. В результате происходит схватывание частиц и их разрушение, что приводит к гомогенизации порошков и равномерному распределению упрочняющей фазы.
Более равномерное распределение упрочняющей фазы достигается в том случае, когда вместо металла в матрицы вводят его соль или оксид, легко восстанавливаемые водородом.
Поверхностное окисление применяют в тех случаях, когда в качестве упрочнителей используют оксид металла. Примером поверхностного окисления порошков могут служить выпускаемые промышленностью порошки для производства сплавов типа САП (спеченная алюминиевая пудра). Первая стадия окисления происходит при распылении жидкого алюминия струей сжатого воздуха. Для обеспечения нужной степени окисления используют воздух, обогащенный азотом и содержащий менее 10 % кислорода. Вторая стадия окисления происходит при размоле полученных порошков в шаровых мельницах, где также разрушается первичная оксидная пленка и порошок комкуется за счет сваривания частиц. Для обеспечения преобладания при размоле процессов размельчения вводят поверхностно-активное вещество (ПАВ), в качестве которого чаще всего используют стеариновую кислоту. Измельчение ведут до тех пор, пока суммарная поверхность порошка не увеличится настолько, что введенного ПАВ будет достаточно для ее полного покрытия. Таким образом, количеством вводимого ПАВ регулируют размер частиц алюминия и количество оксида алюминия в смеси.
Ведущее место из освоенных промышленностью композиционных материалов занимают металлические композиционные материалы на основе алюминия и его сплавов. Использование алюминия в качестве матричного материала обусловлено широким распространением его в технике, низкой плотностью, коррозионной стойкостью, возможностью регулировать механические свойства алюминиевых сплавов термической обработкой и подвергать их различным видам обработки давлением и литья.
В промышленных масштабах выпускаются порошки четырех марок, отличающиеся содержанием оксида алюминия: САП - 1 (6-8 %), САП - 2 (9-12 %), САП - 3 (13-17 %), САП - 4 (18-22 % Al2O3).
Химическое осаждение из растворов позволяет добиться равномерного распределения компонентов дисперсно-упрочненных сплавов. Применяют два способа химического осаждения. В первом используют в основном способность ряда металлов осаждаться из растворов на частицах упрочняющей фазы при введении в раствор соединений, обладающих восстановительными свойствами.
Второй способ находит более широкое применение и состоит в совместном осаждении нерастворимых соединений, которые затем переводят в оксиды путем термического разложения и подвергают селективному восстановлению. Практически для всех материалов можно подобрать соответствующие условия осаждения из растворов нерастворимых соединений и перевода их в оксиды. При этом обязательным в дальнейшем должно быть восстановление оксида матричного материала при сохранении оксида упрочнителя. В этом случае предпочтение следует отдавать нитрату, поскольку они хорошо растворимы и при разложении осадков, содержащихся в них азот легко удаляется в виде оксидов.
Восстановление водородом в растворах позволяет получать смеси для изготовления дисперсно-упрочненных материалов высокой степени чистоты. Процесс может происходить только в том случае, когда потенциал реакции ионизации водорода превышает потенциал реакции восстановления. Восстановление происходит в несколько стадий:
- - растворение водорода;
- - диффузное перемещение и адсорбция его на поверхности зародыша;
- - реакция на этой поверхности;
- - десорбция и отвод продуктов реакции.
Термическим разложением смесей солей можно достичь идеально равномерного распределения компонентов в растворе. В процессе перевода раствора солей в смесь оксидов путем гидратации и термического разложения равномерность распределения компонентов может нарушиться из-за дробного характера кристаллизации солей и ликвации составляющих при дегидратации. Для предотвращения этого уменьшают длительность протекания процессов, замораживая раствор или впрыскивая его через форсунку в горячую камеру.
Заготовки дисперсно-упрочненных материалов формуют практически всеми известными способами порошковой металлургии: прессованием в стальных пресс-формах; холодным и горячим изостатическим прессованием, прокаткой и шликерным литьем и др. Наиболее широко применяют способы прессования в стальных пресс-формах и изостатическое прессование.
Особенностью прессования является наличие упрочняющей фазы, которая влияет на объемные характеристики смеси (насыпная плотность, вес утряски, формуемость). Насыпная плотность уменьшается с увеличением содержания упрочняющей фазы. Поэтому, чтобы плотность прессовки из смеси порошков получилась равной плотности чистого материала матрицы, необходимо повышать давление прессования.
Порошки дисперсно-упрочненных материалов имеют хорошую формуемость, поскольку обладают большой удельной поверхностью.
Спеканием дисперсно-упрочненных материалов не удается получать безпористые заготовки, поскольку наличие в объеме заготовки инертных газов частиц тормозит процесс спекания. Второй особенностью спекания является необходимость предотвращения укрупнения упрочняющих частиц.
Увеличение размера частиц упрочняющей фазы характерно для систем, требующих высоких температур спекания, например для сплавов металлов группы железа и тугоплавких металлов.
При последующей горячей деформации, обеспечивающей получение практически беспористых заготовок, при спекании заготовок дисперсно-упрочненных материалов не ставится цель получения высокой плотности. Основной целью спекания является довосстановление оксидов и дегазация прессовок, поскольку содержание газов на развитой поверхности порошков может достигать больших величин. Так, алюминиевые порошки могут содержать до 1200 см3 газа на 100 г.
Спекание заготовок дисперсно-упрочненных материалов проводят в среде водорода, в вакууме с применением соответствующих печей и горячего прессования.
Деформация и термообработка заготовок после спекания приводят к улучшению структуры дисперсно-упрочненного материала. В этом случае формируется устойчивая дислокационная структура, повышающая длительную прочность. Для деформации порошковых заготовок применяют экструзию в эластичных оболочках для предотвращения окисления при обжатии 1:40, после экструзии - холодную или горячую деформацию (волочение, прокатку, ковку) с обжатием за проход 5-25 % при суммарном обжатии до 95 %. Заключительная операция - отжиг, приводящий к росту зерен материала матрицы и образованию двойников отжига высокой плотности, снижающих скорость распространения трещины при разрушении.
Рекомендуемая литература:
- 1. [3] стр.439-440.
- 2. [4] стр.32-36.
- 3. [3] стр.440-443.
Контрольные задания для СРС (тема 6) [3, 4]
- 1. Разобрать формулу Орована.
- 2. Изучить структуру и свойства диспесрсно-упрочненных КМ на никелевой основе.