Материал: Технология производства порошковых и композиционных материалов
СОДЕРЖАНИЕ
Сведения о преподавателе и контактная информация
Учебно-методическая обеспеченность дисциплины
Развитие порошковой металлургии. Свойства порошков
Технологические свойства порошков. Методы получения металлических порошков
Технология получения заготовок
Спекание спрессованных заготовок
Композиционные материалы. (3 часа)
Структура и свойства волокнистых КМ
Способы изготовления волокнистых КМ
Методические указания для выполнения лабораторных работ
Тематический план самостоятельной работы студента с преподавателем
Материалы для контроля знаний студентов в период рубежного контроля и итоговой аттестации
Как видно, на скорость спекания оказывают влияние два фактора: свойства твердой фазы и температура спекания. Спекание идет тем быстрее, чем меньше размер частиц, чем выше температура (рис.7) и скорость спекания падает со временем (n<1).
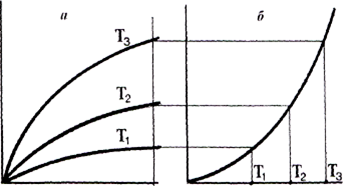
Рис.7 - Ход процесса твердофазного спекания во времени (а) и при различных температурах (б)
Естественно, чем больше усилие прессования, т.е. чем меньше пористость прессовки, тем медленнее идет усадка образца.
Спекание металлических порошков не сводится только к припеканию, сращиванию одних зерен с другими. Этот чисто технический процесс сопроваждается процессом собирательной рекристализации - увелечением размером зерен за счет растворения в них более мелких. При достаточных времени и температуре процесса полностью исчезает индивидуальность отдельных частичек порошка, и спеченное изделие представляет собой единый кусок металла с некоторым количеством пор.
В металлокерамическом производстве, как правило, имеют дело с многокомпонентными системами, спекание в которых имеет много общего со спеканием в однокомпонентной системе. Однако имеются существенные отличия. Ход процесса спекания для таких систем в значительной мере определяется характером диаграмм состояния их компонентов. В системах неограниченной растворимостью: Cu-Ni, Fe-Ni, Co-Ni, Cu-Au, W-Mo, Cr-Mo, Co-Ni-Cu - спеченные изделия имеют однородный состав. В системах с ограниченной растворимостью Fe-C, W-Ni-Cu, Fe-Cu, Fe-W, Ni-W, Mo-Ni-Cu, Co-Cu и смеси нерастворимых компонентов Cu-W, Cu-C, Cu-Mo образуются интерметаллические фазы. Для таких систем ход спекания и свойства изделия будут определяться компонентом, находящимся в смеси в наибольшем количестве. Влияние других компонентов сводится к изолированию частиц основного компонента от их взаимного контакта и препятствованию диффузионным процессом.
Для большего числа сплавов, получаемых из металлических порошков, процесс спекания происходит в присутствии жидкой фазы, образующейся в результате расплавления более легкоплавного компонента или за счет образования эвтектики. При этом возможно два случая:
- 1) спекание с исчезающей жидкой фазой в результате ее растворения в твердом компоненте, конечный период спекания происходит в твердой фазе;
- 2) спекание с жидкой фазой, присутствующей до конца спекания - весь период спекания протекает между ликвидусом и солидусом системы.
И в том, и в другом случае объем образующейся жидкой фазы должен быть меньше объема пор прессованного изделия. В противном случае в процессе спекания будет потеряна форма изделия.
Важное значение при жидкофазном спекании кроме поверхностного натяжения имеет степень смачивания жидкостью поверхности твердой фазы, мерой которой является величина краевого угла смачивания - чем меньше угол, тем лучше смачивание, тем быстрее идет процесс уплотнения образца.
Наиболее характерной чертой спекания с участием жидкой фазы является большая степень уплотнения по сравнению со спеканием в твердой фазе. Процесс уплотнения идет по стадиям. Сначала имеет место вязкое течение образовавшейся жидкости, приводящее к перегруппировке частиц, затем действует механизм растворения-осаждения и на заключительном этапе происходит спекание в твердой фазе с образованием жесткого скелета.
Типичным примером спекания с о...
Для средненагруженных и тяжело нагруженных деталей используют материалы, предел прочности на сжатие которых составляет соответственно 70--75 и более 90 % предела прочности беспористого материала (шестерни, рычаги, кулачки и т. д.). Детали этой группы подвергаются расчетам на прочность, жесткость и долговечность в заданных условиях эксплуатации.
Назначение порошковых конструкционных материалов состоит в замене существующих, полученных традиционными методами. Объем применения порошковых конструкционных материалов с каждым годом растет в связи с улучшением их свойств за счет применения прогрессивных технологических способов изготовления.
Рекомендуемая литература:
- 1. [2] стр.151-157.
- 2. [4] стр.2124.
- 3. [1] стр.67-71.
Контрольные задания для СРС (тема 6) [1, 2, 4]
- 1. Разобрать классификацию конструкционных порошковых материалов по степени нагруженности.
- 2. Разобрать обобщенные технологические схемы изготовления порошковых конструкционных материалов в зависимости от степени нагруженности.
Композиционные материалы. (3 часа)
Композиционными материалами (КМ) или композитами называют материалы, состоящие из сильно различающихся по свойствам друг от друга, взаимно нерастворимых компонентов.
Композиционные материалы позволяют:
- - создавать элементы конструкций с заранее заданными свойствами, высокой эффективностью по массе и высокой технологичностью;
- - создавать материалы с качественно новыми свойствами и не только повышать эксплуатационные характеристики существующих конструкций, но и создавать принципиально новые конструкции, недоступные при применении традиционных материалов.
Классификация КМ. Композиционные материалы состоят из сравнительно пластичного матричного материала и более твердых и прочных веществ, являющихся упрочняющими наполнителями. Матрица связывает композицию и придает ей нужную форму. В зависимости от материала матрицы различают композиционные материалы с металлической матрицей или металлические композиционные материалы (МКМ), с полимерной -- полимерные композиционные материалы (ПКМ) и с керамической -- керамические композиционные материалы (ККМ). По типу упрочняющих наполнителей композиционные материалы подразделяют на дисперсно-упрочненные, армированные или волокнистые и слоистые (рис. 8).
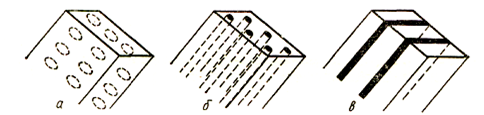
Рисунок 8 - Схемы строения композиционных материалов:
В дисперсно-упрочненные композиционные материалы искусственно вводят мельчайшие равномерно распределенные тугоплавкие частицы карбидов, оксидов, нитридов и другие, не взаимодействующие с матрицей и не растворяющиеся в ней вплоть до температуры плавления фаз. Чем мельче частицы наполнителя и меньше расстояния между ними, тем прочнее композиционный материал. В дисперсно-упрочненных композиционных материалах матрица является основным несущим элементом.
Арматурой в армированных композиционных материалах могут быть волокна различной формы (нити, ленты, сетки разного плетения). Прочность таких композиционных материалов определяется прочностью армирующих волокон, которые воспринимают основную нагрузку. Армирование дает больший прирост прочности. Дисперсное упрочнение технологически легче осуществимо.
Слоистые композиционные материалы набираются из чередующихся слоев волокон и листов матричного материала (типа «сэндвич»). Слои волокон в таком композиционном материале могут иметь различную ориентацию. Возможно поочередное использование слоев матрицы из сплавов с различными механическими свойствами.
Композиционные материалы по удельным прочности и жесткости, прочности при высокой температуре, сопротивлению усталостному разрушению и другим свойствам значительно превосходят все известные конструкционные сплавы. Уровень заданного комплекса свойств проектируется заранее и реализуется в процессе изготовления материала. При этом КМ придают по возможности форму, максимально приближающуюся к форме готовых деталей и даже отдельных узлов конструкции.
Свойства КМ в основном зависят от физико-механических свойств компонентов и прочности связи между ними. Отличительной особенностью КМ является то, что в них проявляются достоинства компонентов, а не их недостатки. Вместе с тем КМ присущи свойства, которыми не обладают отдельно взятые компоненты, входящие в их состав. Для оптимизации свойств композиций выбирают компоненты с резко отличающими, но дополняющими друг друга свойствами.
От свойств матрицы в значительной степени зависят технологические режимы получения КМ и такие важные эксплуатационные характеристики, как рабочая температура, сопротивление усталостному разрушению, воздействию окружающей среды, плотность и удельная прочность.
КМ с комбинированными матрицами называют полиматричными (рис. 9, а). Для полиматричных материалов характерен более обширный перечень полезных свойств. Например, использование в качестве матрицы наряду с алюминием титана увеличивает прочность КМ в направлении, перпендикулярном оси волокон. Алюминиевые слои в матрице способствуют уменьшению плотности материала.
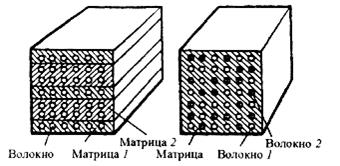
Рисунок 9 - Схемы полиматричного (а) и полиармированного (б) КМ
В матрице равномерно распределены остальные компоненты (наполнители). КМ, которые содержат два и более различных наполнителя, называют полиармированными (рис. 9, б).
Поскольку главную роль в упрочнении КМ играют наполнители, их часто называют упрочнителями. Упрочинители должны обладать высокими прочностью, твердостью и модулем упругости. По этим свойствам они значительно превосходят матрицу. С увеличением модуля упругости и временного сопротивления наполнителя повышаются соответствующие свойства КМ, хотя они и не достигают характеристик наполнителя. Наполнители называют еще армирующими компонентами. Это более широкое понятие, чем «упрочнитель». Оно не конкретизирует роль наполнителя и поэтому показывает, что наполнитель вводится в матрицу для изменения не только прочности, но и других свойств.
Свойства КМ зависят также от формы или геометрии, размера, количества и характера распределения наполнителя (схемы армирования).
По форме наполнители разделяют на три основные группы (рис. 10): нуль-мерные (1), одномерные (2), двумерные (3).
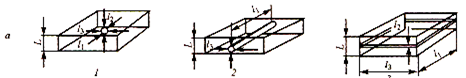
Рисунок 10 - Формы наполнителя:
1 - нуль-мерные; 2 - одномерные; 3 - двумерные наполнители
Нуль-мерными называют наполнители, имеющие в трех измерениях очень малые размеры одного порядка (частицы). Одномерные наполнители имеют малые размеры в двух направлениях и значительно превосходящий их размер в третьем измерении (волокна). У двумерных наполнителей два размера соизмеримы с размером КМ и значительно превосходят третий (пластины, ткань).
Дисперсно-упрочненные КМ, упрочнены нуль-мерными наполнителями; волокнистые -- упрочнены одномерными или одномерными и двумерными наполнителями; слоистые -- упрочнены двумерными наполнителями.
Рекомендуемая литература:
- 1. [4] стр.27-31.
- 2. [3] стр.434-436.
- 3. [3] стр.437-439.
Контрольные задания для СРС (тема 7) [3, 4]