Материал: Теория к экзамену
12. Принципы рациональной организации производственного процесса
Для улучшения экономических показателей операционной деятельности рабочие процессы должны быть рационально организованы во времени и пространстве. Основными принципами рациональной организации рабочих процессов являются следующие.
-
Специализация. Предполагает ограничение разнообразия элементов рабочих процессов и рабочих центров на основе стандартизации, нормализации, унификации конструкций изделий, нормализации и типизации технологических процессов и средств технологического оснащения. При этом ограничивается разнообразие выполняемых рабочими центрами технологических функций (технологическая специализация) или обрабатываемых рабочими центрами предметов труда (предметная специализация). Применительно к рабочему месту уровень специализации измеряется коэффициентом закрепления операций, т. е. количеством детале-операций, выполняемых на рабочем месте за определенный период. Углубление специализации является результатом экономически целесообразного разделения труда в современном производстве (сервисе) и сопровождается расширением кооперирования.
-
Параллельность. Предполагает совмещение во времени, т. е. одновременность выполнения различных частичных или полных рабочих процессов. Этому способствует, в частности, многоместное (одновременно в одной точке) и многоканальное (параллельно в разных точках) обслуживание. Например, обработка или транспортировка одновременно нескольких предметов одним рабочим средством, то же — параллельно несколькими средствами; обслуживание сразу нескольких заявок в режиме разделения времени и/или пространства (временные окна, многоканальное устройство). При этом экономится рабочее время, сокращается длительность цикла. Параллельность в пространстве, т. е. дублирование рабочих средств, маршрутов и каналов товародвижения, может оказаться мерой избыточной, но повышающей надежность при внезапных перегрузках в рабочей сети (при внутренних сбоях - отказ какого-то элемента или при внешних возмущениях — всплеск спроса, резкое увеличение интенсивности потока заказов).
-
Непрерывность. Предполагает сокращение времени перерывов в ходе рабочего процесса вплоть до их полного устранения, а также отсутствие разрывов в пространственной цепи взаимодействующих рабочих центров. При этом обеспечивается непрерывное (без пролеживания) продвижение заказов по рабочим позициям в технологической цепи, непрерывная (без простоев) работа оборудования и персонала на рабочих местах. Достигается за счет синхронизации операций технологического процесса и балансирования элементов по всей технологической цепи. Способствует сокращению длительности цикла рабочего процесса (исполнения заказа клиента); улучшению использования оборудования, площадей, персонала; снижению уровня запасов и связывания в них оборотных средств.
-
Пропорциональность. Предполагает сбалансированность пропускной способности всех последовательных звеньев технологической цепи и элементов ресурсного обеспечения. Каждая часть рабочего процесса должна иметь пропускную способность (производительность), соответствующую потребностям полного процесса. Назначаемые для выполнения отдельных частей процесса число рабочих мест, количество оборудования, численность персонала должны быть пропорциональны трудоемкости этих частей процесса.
-
Прямоточность. Предполагает организацию движения каждого предмета по рабочим позициям технологического процесса таким образом, чтобы обеспечить кратчайший (в пространстве и времени) путь, без возвратных и встречных перемещений, без излишних пересечений с маршрутами других предметов. Это имеет отношение как к технологическим «виртуальным» маршрутам, так и к транспортным «физическим» маршрутам движения предметов. Прямоточность достигается за счет расположения рабочих позиций по ходу следования операций технологического процесса. Это сокращает объем грузоперевозок, время транспортировки и пролеживания предметов, потребность в транспортных средствах и технологическом оборудовании.
-
Ритмичность. Предполагает повторяемость выпуска определенного количества продукции и выполнения определенного объема работ по всей технологической цепочке через определенные интервалы времени. Интервал времени между запуском-выпуском двух следующих одна за другой единиц продукции (партий, работ) называется ритмом. Ритм устанавливается на календарный период (несколько часов, смена, сутки, неделя, месяц, квартал, год) исходя из спроса (потребности) на продукцию в данном периоде. Работа с установленным ритмом предполагает выполнение на каждом рабочем Месте строго определенного по составу и объему комплекса работ и его полное повторение в каждом последующем цикле на интервалах времени, равных ритму. Ритмичность позволяет упростить планирование и диспетчирование, наиболее рационально организовать выполнение каждой из работ, разработать наиболее экономичные алгоритмы функционирования автоматического оборудования, обучить рабочий персонал наиболее эффективным приемам.
-
Интегратиеность. Предполагает системную интеграцию составляющих для достижения целей системы с максимальной эффективностью. Достигается за счет системной организации и интегрированного управления всеми частичными процессами в системах ' производства (сервиса). Особое значение имеет сквозное управление цепью поставок и материальным потоком в сферах снабжения, производства и сбыта фирмы, управление основными, вспомогательными и обслуживающими процессами на основе современных информационных технологий.
-
Гибкость. Предполагает проведение внутренних изменений в системах производства/ сервиса с максимальной эффективностью. Обеспечивает возможность реакции системы на разнообразные изменения в ее внутреннем состоянии (например, сбои в ходе работ) или во внешней среде (например, колебания спроса). Чем больше гибкость системы, тем шире диапазон разнообразных изменений, на которые в состоянии отреагировать система. Гибкость — это запас возможностей реакции системы на разнообразные изменения, большинство из которых не используются в текущий момент. Поэтому гибкие системы характеризуются относительной (по отношению к текущему моменту) избыточностью технологических и иных возможностей.
-
Адаптивность. Предполагает приспособление систем производства (сервиса) к изменениям во внешней экономической среде с максимальной эффективностью. Достигается посредством внутренних изменений в системе. Чем адекватнее система реагирует на текущее состояние внешней среды (спрос, налогообложение, конкуренцию, научно-технический прогресс и т. д.), тем более она адаптивна. Особое значение имеет точность соответствия предложения спросу - по номенклатуре, объему, качеству, срокам, месту, стоимости поставки товара и сопутствующего сервиса.
13. Формы организации производства
Комбинация пространственной и временной структуры производственного процесса при определенном уровне интеграции частичных процессов, обусловливают различные формы организации производства:
точечная
технологическая
прямоточная
предметная
интегрированная
Точечная форма организации производства. Обработка детали осуществляется полностью на одном рабочем месте. Изделие изготовляется там, где находится его основная часть. В качестве примера может служить сборка изделия с перемещением рабочего вокруг него или обработка крупногабаритных деталей на станках типа «обрабатывающий центр».
Технологическая форма организации производства характеризуется цеховой структурой с последовательной передачей предметов труда. Такая форма организации широко распространена на машиностроительных предприятиях, обеспечивает наиболее полную загрузку оборудования и приспособлена к частым изменениям в технологическом процессе.
Прямоточная форма организации производства характеризуется линейной структурой с поштучной передачей предметов труда. Такая форма обеспечивает реализацию основных принципов организации производственных процессов: специализации, прямоточности, непрерывности, параллельности. Применение прямоточной формы приводит к сокращению длительности цикла, более эффективному использованию рабочей силы, уменьшению объема незавершенного производства.
Для механических цехов машиностроительных предприятий наиболее характерна предметная форма организации производства. Она характеризуется ячеистой структурой с параллельно-последовательной или последовательной передачей предметов труда в производстве. На таком участке устанавливается, как правило, все оборудование, необходимое для обработки группы деталей с начала до конца технологического процесса. Предметное построение участков обеспечивает прямоточность и уменьшение длительности производственного цикла и обеспечения передачи их с операции на операцию без завоза на склад.
Интегрированная форма организации предполагает объединение основных и вспомогательных операций в единый интегрированный производственный процесс с ячеистой или линейной пространственной структурой при последовательной или параллельно-последовательной передачей предметов труда в производстве. В отличие от существующей практики раздельного проектирования процессов складирования, транспортировки, управления, обработки на участках с интегрированной формой организации требуется увязать эти частичные процессы в единый производственный процесс. Это достигается путем объединения всех рабочих мест с помощью автоматической транспортно-складской системы.
14. Типы производства и их технико-экономическая характеристика
Тип производства - совокупность его организационных, технических и экономических особенностей. Тип производства определяется следующими факторами: - номенклатурой выпускаемых изделий; - объемом выпуска; - степенью постоянства номенклатуры выпускаемых изделий; - характером загрузки рабочих мест.
В зависимости от уровня концентрации и специализации различают три типа производств: - единичное; - серийное; - массовое.
По типам производства классифицируются предприятия, участки и отдельные рабочие места. Тип производства предприятия определяется типом производства ведущего цеха, а тип производства цеха - характеристикой участка, где выполняются наиболее ответственные операции и сосредоточена основная часть производственных фондов.
Отнесение завода к тому или иному типу производства носит условный характер, поскольку на предприятии и даже в отдельных цехах может иметь место сочетание различных типов производства.
Единичное производство характеризуется широкой номенклатурой изготовляемых изделий, малым объемом их выпуска, выполнением на каждом рабочем месте весьма разнообразных операций.
В серийном производстве изготовляется относительно ограниченная номенклатура изделий (партиями). За одним рабочим местом, как правило, закреплен j несколько операций.
Массовое производство характеризуется узкой номенклатурой и большим объемом выпуска изделий, непрерывно изготовляемых в течение продолжительного времени на узкоспециализированных рабочих местах.
15. Производственный цикл и его структура
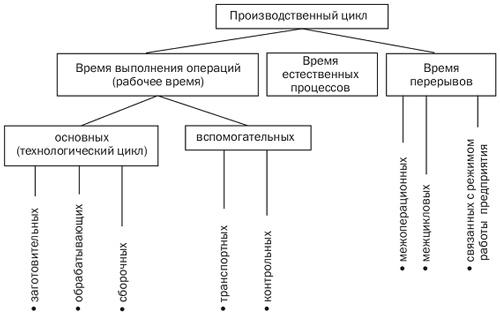
Производственный цикл изготовления изделия (партии) представляет собой календарный период нахождения его в производстве от запуска исходных материалов и полуфабрикатов в основное производство до получения готового изделия (партии)
16. Организация производственного процесса во времени и в пространстве. Виды движения предметов труда
Важнейшим условием внедрения прогрессивных методов организации производства выступает рациональное его построение во времени, что обеспечивает непрерывность движения предметов труда, тем самым ускоряет выпуск продукции, уменьшает время освоения новых изделий и позволяет более полно удовлетворять потребности народного хозяйства.
Одним из важнейших показателей, характеризующих уровень организации производства, является длительность производственного процесса во времени (производственный цикл) или время нахождения изделия в производственном процессе.
Длительность производственного цикла – это промежуток времени от момента запуска сырья и материалов в производство до полного изготовления и сдачи готовой продукции.
Производственный цикл состоит из двух частей – технологического периода и времени перерывов.
Длительность технологического периода зависит от различных факторов технического и организационного характера. К важнейшим из них относятся многодетальность, размеры, вес изделия, его трудоёмкость, оснащённость инструментом и приспособлениями, механизации и автоматизации основных и вспомогательных операций.
Организационными факторами являются: организация рабочих мест и их обслуживание, испытание и контроль качества продукции, организация складского хозяйства, транспортировка изделий и др. Они оказывают существенное влияние на продолжительность выполнения вспомогательных операций и различных перерывов в движении предметов труда.
Время производства Тпр состоит из продолжительности выполнения технологических операций Ттех, естественных процессов tе, вспомогательных операций – подготовительно-заключительных tп-з, транспортных tт, контрольных tк.
Время перерывов Тпер делится на перерывы в рабочее и нерабочее время, так называемые регламентированные перерывы. Перерывы в рабочее время состоят из перерывов партионности и перерывов межоперационного tмо и межцехового tмц ожидания.
Перерывы партионности связаны с обработкой предметов труда целыми партиями. Детали партии обрабатываются не одновременно, а по одной или несколько штук. Каждая деталь ждёт своей очереди на обработку, после чего ожидает конца обработки всей партии. Перерывы партионности рассчитываются не отдельно, а совместно с продолжительностью технологических операций, составляя так называемый операционный цикл То.
Перерывы ожидания возникают в том случае, если поступившие на рабочее место предметы труда не могут обрабатываться из-за его занятости. Перерывы ожидания возникают так же при разновременном изготовлении деталей, входящих в один комплект. Их иногда называют перерывами ожидания комплектации, они могут быть внутри- и межцеховыми. Перерывы в нерабочее время определяются режимом работы предприятия (выходные и праздничные дни, перерывы между рабочими сменами и на обед).
Структура производственного цикла, то есть состав и соотношение входящих в него элементов, зависит от особенностей продукции, технологических процессов её изготовления, типа производства и ряда других факторов. В непрерывных производствах (химическое, металлургическое и т.п.) наибольший удельный вес в производственном цикле занимает время производства. В дискретных производствах перерывы составляют нередко 70-75% общей длительности производственного цикла. По мере повышения серийности производства удельный вес перерывов снижается.