Материал: Теория к экзамену
24. Расчет основных параметров поточной линии
Выбор организационных форм поточных линий определяется тактом работы линии, степенью синхронизации операций технологического процесса, уровнем загрузки рабочих мест на линии. Под тактом поточной линии (r) понимается календарный период времени между запуском (выпуском) на линию данного объекта (детали, сборочной единицы, изделия) и следующего за ним объекта. Такт является функцией заданной программы выпуска, существенно влияет на выбор технологического процесса, оборудования, оснастки, транспортных средств. В общем виде величина такта равна:
r = Fд/N3,
где Fд– действительный фонд времени за плановый период (смену, сутки, месяц); N3 –количество запускаемых на поточную линию объектов производства за тот же период.
В тех случаях, когда передача с операции на операцию осуществляется транспортными партиями (для небольших деталей, при малой величиной такта, измеряемой секундами), рассчитывается ритм поточной линии:
 ,
где птр – величина транспортной (передаточной) партии.
Чтобы обеспечить единый такт или ритм поточной линии, при организации поточного производства осуществляется синхронизация, т.е. производительность выравнивается по всем операциям технологического процесса. Синхронизация означает достижение равенства или кратности времени выполнения операций технологического процесса установленному такту их работы и является важной предпосылкой непрерывного функционирования линии.
Предварительная синхронизация с отклонением от такта (ритма) в пределах примерно ±10 % осуществляется при проектировании поточных линий, а окончательная, более точная, синхронизация – при отладке линии. Полная синхронизация операций обеспечивается при достижении равенства
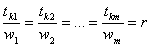 ,
где tк1, tк2, …, tкm – штучно-калькуляционное время при выполнении 1, 2, …, m-й операции; w1, w2, …,wm – количество рабочих мест на операциях линии.
Необходимое число рабочих мест (единиц оборудования) для каждой операции равно:
 ,
где wi рас – расчетное число рабочих мест на i-й операции; tк i – норма времени на i-ю операцию, мин.
При полной синхронизации потока величина wi всегда целое число, загрузка рабочих мест полная и одинаковая на всех операциях.
При неполной синхронизации на несинхронных операциях wi рас не равно целому числу. Экономически целесообразно округлить его до ближайшего целого числа, которое называется принятым, или фактическим. При этом допустимая перегрузка рабочего места в расчетах должна быть не более 10 – 12 % со снятием ее при отладке линии.
Коэффициент загрузки рабочих мест на каждой операции в процентах равен:
kз.оi = 100(wi рас/wi фак).
Средний коэффициент загрузки рабочих мест на поточной линии в процентах равен:
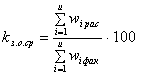 ,
где и – число операций на линии.
Желательно иметь в массово-поточном производстве нижний предел загрузки рабочих мест 80 – 85 %, а в серийно-поточном – 70 – 75 %.
Число рабочих-операторов на i-й операции равно:
Poi = (wi фак f) /wi о.р,
где wi о.р – норма обслуживания на i-й операции; f – число смен.
25. Понятие производственной инфраструктуры. Стратегия обслуживания производства
Инфраструктура предприятия - это подразделения по обслуживанию основного производства, а также социальному обслуживанию коллектива.
Различают производственную и непроизводственную инфраструктуру предприятия.
Производственная инфраструктура имеет целью обеспечение бесперебойного и эффективного функционирования производственного процесса. Работы по обслуживанию основного производства выполняются вспомогательными подразделениями и обслуживающими хозяйствами: инструментальным, ремонтным, транспортным, энергетическим, складским, службами материально-технического снабжения и сбыта продукции. Совершенствование производственной инфраструктуры является одним из факторов улучшения деятельности предприятия.
Службы материально-технического снабжения и сбыта продукции играют важную роль не только в нормальном функционировании производственного процесса. Они оказывают существенное влияние на величину издержек производства путем создания и поддержания оптимального запаса при минимуме затрат, обеспечивая при этом надлежащее складирование, хранение и учет материальных ресурсов и готовой продукции.
Инструментальное хозяйство на предприятии создается для выполнения работ по обеспечению производства инструментом и технологической оснасткой, организации их хранения, эксплуатации и ремонта.
Основной задачей ремонтного хозяйства является обеспечение бесперебойной работы всего парка машин и оборудования за счет проведения планового ремонта и текущего обслуживания. Кроме того, ремонтное хозяйство выполняет текущий ремонт и обслуживание зданий, сооружений, производственных и служебных помещений. Капитальный ремонт зданий, как правило, осуществляется с помощью специализированной ремонтной организации.
Основной задачей транспортного хозяйства на предприятии является своевременное и бесперебойное обслуживание производства транспортными средствами по перемещению грузов в ходе производственного процесса. Энергетическое хозяйство обеспечивает потребности предприятия в электро- и теплоэнергии, технологическом паре, сжатом воздухе, техническом кислороде, природном газе.
26. Организация транспортного хозяйства
Основной задачей транспортного хозяйства предприятия является обеспечение бесперебойного, в соответствии с графиком производства перемещения грузов при наилучшем использовании транспортных средств и минимальной себестоимости транспортных операций; обеспечение высокого уровня сохранности транспортных, погрузочно-разгрузочных средств, путем своевременного проведения их ремонта и технического обслуживания.
От работы транспортного хозяйства во многом зависит ритмичность работы отдельных рабочих мест, участков, цехов и предприятия в целом, их эффективность и качество.
Транспортное хозяйство предприятия состоит из общезаводского транспортного хозяйства и транспортных хозяйств цехов. Опыт показывает, что целесообразно все средства безрельсового внутризаводского (также внезаводского) транспорта сосредоточить в общезаводском транспортном хозяйстве в составе транспортного цеха (или цехов).
Организация перевозок базируется на изучении грузопотоков и грузооборота в масштабе предприятия (объединения) и его различных подразделений.
Грузовым потоком называется количество грузов (тонны, штуки), перемещаемых в единицу времени в определенном направлении, между двумя пунктами. Грузооборот представляет собой количество грузов, подлежащих перемещению за определенный период времени (год, квартал, месяц, сутки). Грузооборот завода равен сумме отдельных грузовых потоков.
Межцеховые и внутрицеховые перевозки организуются по двум основным системам маршрутов движения транспортных средств: маятниковой и кольцевой.
При маятниковой системе транспортное средство действует между двумя пунктами по принципам одностороннего и двустороннего маятника. В первом случае транспортное средство возвращается без груза, а во втором – с грузом. Кольцевая система – это замкнутый маршрут, по которому транспортное средство доставляет грузы цехам (объектам), расположенным по радиусу.
Исходя из величины грузопотока и грузооборота устанавливают состав и структуру парка транспортных и погрузочно-разгрузочных машин и оборудования.
Основными направлениями совершенствования транспортного хозяйства предприятия (объединения) являются:
· внедрение в производство высокопроизводительных транспортных и погрузочно-разгрузочных средств с использованием возможностей механизации и автоматизации;
· постоянное проведение технико-экономического анализа грузопотоков, грузооборота;
· аттестация транспортных средств и разработка мероприятий по их оптимизации, повышению уровня эффективности использования;
· внедрение прогрессивных форм организации и оплаты труда и систем управления транспортными цехами;
· доведение до минимума односторонних маятниковых систем перевозок, расширение возможностей применения кольцевой системы;
· поднятие уровня и качества проведения ремонта транспортных и погрузочно-разгрузочных средств, достижение максимально возможной их концентрации и специализации.
27. Организация инструментального хозяйства
Инструментальное хозяйство предприятия – это совокупность общезаводских и цеховых подразделений, занятых приобретением, изготовлением, ремонтом и восстановлением инструмента и технологической оснастки, их учетом, хранением и выдачей в цеха и на рабочие места. Состав, характер и структура этих подразделений зависят от типа и масштаба производства, номенклатуры и сложности инструмента. В состав инструментального хозяйства предприятия входят: инструментальный отдел (ИНО) или бюро (БИХ), центральный инструментальный склад (ЦИС), инструментально-раздаточные кладовые (ИРК), участки ремонта и восстановления инструмента и др.
Инструментальное хозяйство имеет наибольшее значение для предприятий, производящих сложную и трудоемкую продукцию. На таких предприятиях имеется мощный комплекс инструментальных цехов, от успешной работы которых во многом зависят результаты деятельности всего предприятия. Номенклатура применяемого инструмента достигает десятков тысяч наименований. Затраты, связанные с износом, заточкой, ремонтом и восстановлением инструмента, колеблются в пределах 8 – 15 % от себестоимости продукции; запас их составляет до 30 – 40 % от общей суммы производственных оборотных фондов.
Основными задачами инструментального хозяйства предприятия являются:
1) определение потребности в инструменте;
2) планирование приобретения и изготовления инструмента;
3) производство инструмента новых прогрессивных конструкций;
4) обеспечение инструментом производственного процесса и технической подготовки производства новых изделий;
5) организация рациональной эксплуатации инструмента и технический надзор;
6) ремонт и восстановление инструмента;
7) организация учета и хранения инструмента;
8) анализ эффективного использования инструмента;
9) совершенствование организации и планирования инструмента.
Эти задачи решаются на всех предприятиях независимо от особенностей производства.
Методы организации и управления инструментальным хозяйством
На предприятиях используются следующие методы организации инструментального хозяйства:
1) централизованный;
2) децентрализованный;
3) смешанный.
При централизованной организации инструментального хозяйства создается инструментальный отдел предприятия, в состав которого входят инструментальные цеха, участки, отделения и склады, которые своими силами и средствами обеспечивают все подразделения предприятия необходимым инструментом.
На мелких предприятиях такую централизацию могут выполнять группа инструментального хозяйства или отдельные исполнители.
При децентрализованной организации инструментального хозяйства каждый цех предприятия самостоятельно обеспечивает свое производство необходимым инструментом.
При смешанном методе организации происходит перераспределение работ между подразделениями инструментального хозяйства: изготовление инструмента осуществляет инструментальный цех, его содержание и распределение – центральный инструментальный склад (ЦИС), а ремонт и восстановление – цеха основного и вспомогательного производств.
Выполнение функций по приемке, хранению, учету, выдаче и регулированию снабжения инструментом цехов предприятия возлагается на ЦИС, а в цехах – на ИРК. В центральном инструментальном складе хранится как нормальный, так и специальный инструмент. На каждый вид инструмента заполняется карточка и отводится определенная ячейка (полка) для его хранения. ЦИС подчинен начальнику инструментально отдела (ИНО).
Пополнение запасов ЦИС осуществляется за счет внешних поставщиков и продукции собственного инструментального производства.
Рациональное размещение и хранение инструмента на складе обеспечивает четкий учет, хорошую сохранность и быстрое нахождение, для чего используются шкафы, стеллажи (в том числе механизированные) со специальными ячейками, размеченными согласно индексации инструмента. Многообразие их обусловливает необходимость классификации и цифровой системы условных обозначений. Под классификацией понимается распределение всех применяемых на предприятии инструментов на определенные группы по наиболее характерным признакам.