Материал: Введение в обработку металлов давлением. Новокщенов С.Л., Попова М.И
товки сложной формы были максимально идентичны друг другу. Он описывается меньшими поперечными параметрами, немного большей глубиной, увеличенными уклонами и радиусами скругления по сравнению с чистовым ручьем. Предварительного ручья может и не быть.
Чистовой. Он дает возможность получить готовую горячую поковку, которая по своим размерам крупнее на показатель усадки холодной поковки. В чистовом ручье в процессе ГОШ отмечаются максимальные усилия, поэтому он находится в центре штампа. Тип штампа устанавливает процесс течения металла. По типу и принято классифицировать схемы штамповки. Их всего две:
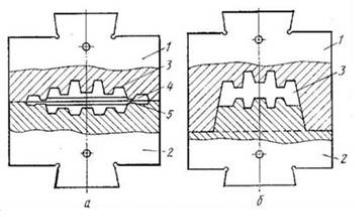
В закрытых штампах. При деформировании полость штампа находится в закрытом состоянии. Зазор между неподвижной и подвижной зонами штампа характеризуется минимальными размерами, которые остаются в процессе ГОШ неизменными. Вариант устройства закрытого штампа определяется видом штамповочной установки. Чаще всего верхняя часть штампа имеет выступ, а нижняя – полость (штамповка на прессах). Другой вариант (штамповка на молотах) – выступ в нижней части, полость в верхней. При использовании таких штампов очень важно следить за идентичностью объемов поковки и заготовки. Если не соблюдать данного требования, углы полости не будут заполняться металлом (при его недостатке), или же высота поковки получится больше запланированной при избытке металла. Отметим, что штамп закрытого вида может иметь две плоскости разъема, которые перпендикулярны друг другу. Кроме того, заготовки нужно отрезать очень точно, чтобы штамповка проходила по оптимальной схеме. Закрытые штампы тоже имеют следующие преимущества:
1. структура поковок является более благоприятной (волокна не перерезаются в облой в точке вытекания металла, а обтекают поковочный контур), благодаря чему достигается уникальная точность поверхности деталей, для которых впоследствии не применяются никакие виды шлифования;
75
2.так как облоя при такой схеме нет, расход металла значительно снижается;
3.есть возможность получать сплавы с малым показателем пластичности и с более высоким уровнем деформации, которая выполняется при высоких напряжениях неравномерного всестороннего сжатия.
В открытых штампах. Они имеют переменный зазор, в который вытекает облой (некоторый объем металла). Он позволяет заполнить полость полностью остальным металлом, так как перекрывает выход из полости. Также в облой попадают излишки металла на конечной стадии процесса деформирования (это снижает запросы к точности заготовок по весу). Штамповка в открытых штампах выполняется в четыре стадии: осадка заготовки, соединение стенок штампа с заготовкой, вытекание "лишнего" металла в канавку при его обжатии и удаление из полости избыточного металла. Достоинством открытых штампов можно считать то, что в них производят любые виды поковок.
Рис. 25. Штампы для горячей объемной штамповки на молотах: а) открытый штамп; б) закрытый штамп 1 – верхняя часть штампа; 2 – нижняя часть штампа; 3 – ручей; 4 – заусенец; 5 - мостик
76
Кривошипные горячештамповочные прессы
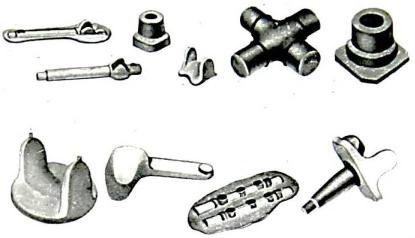
Штамповка на КГШП целесообразна при массовом производстве поковок сложной формы (рис. 26). Особенностью штамповки поковок на прессах является в основном продольное течение металла по направлению движения пуансона.
Рис. 26. Прессовые поковки
Скорость деформации металла на кривошипном прессе ниже, чем на молоте, что создает более благоприятные условия для штамповки высокопрочных, жаропрочных сплавов. Подкатку и протяжку на прессах не производят.
Если эти операции требуются, то они выполняются предварительно либо на молоте, либо на ковочных вальцах, ротационно-ковочных машинах, или используется периодический прокат.
Наиболее распространенными операциями при прессовой штамповке являются осадка, прямое и обратное выдавливание, прошивка, пережим.
77
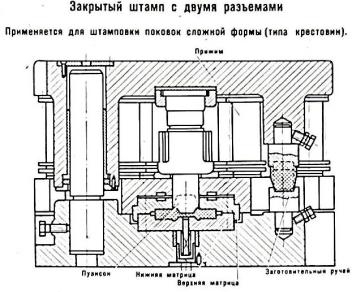
Штамповка на КГШП производится в штампах закрытого или открытого типа (рис. 27) с выталкивателями. Плоскость разъема штампа лучше располагать вблизи верхнего торца поковки, так как металл лучше заполняет нижнюю часть ручья.
Штампы не должны смыкаться, поэтому облойную канавку делают открытой.
Рис. 27. Штампы для горячей объемной штамповки на КГШП
Вопросы для самоподготовки
1.В каких случаях применяют горячую штамповку?
2.Преимущества и недостатки молотов штамповочных?
3.В каких случаях применяют листовую штамповку?
4.Что понимают под определением «штамповочные блоки»?
78
РАЗДЕЛ 3. АВТОМАТИЗАЦИЯ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ МЕХАНИЧЕСКОЙ ОБРАБОТКИ КУЗНЕЧНО-ШТАМПОВОЧНОГО ПРОИЗВОДСТВА
ЛЕКЦИЯ № 7
ГРУППОВАЯ ОБРАБОТКА – ОСНОВА ОРГАНИЗАЦИИ АВТОМАТИЗИРОВАННОГО ПРОИЗВОДСТВА
Теоретическиевопросы
7.1.Групповая обработка
7.2.Сравнение методов типизации ТП и групповой
обработки
7.3.Основы автоматизации кузнечно-штамповочного производства
7.1.Групповая обработка
Вусловиях мелко- и среднесерийного производства при изготовлении деталей небольшими партиями возникают большие потери времени, связанные с переналадкой станков при переходе от изготовления одной детали к другой. В этих условиях целесообразно использовать групповой метод обработки, предложенный проф. С.П. Митрофановым.
Воснове метода лежит технологическая классификация заготовок, позволяющая сформировать группы изделий с последующей разработкой технологии их групповой обработки без переналадки или с минимальной переналадкой оборудования.
Основным признаком при объединении заготовок в группы является общность обрабатываемых поверхностей или их сочетаний, при этом в состав группы часто входят заготовки различной конфигурации. В этом смысле понятие
79