Материал: 1695
25
6.Увеличение притупления, кромок, уменьшения угла разделки кромок и зазора в стыке способствует образованию непроваров.
7.Уменьшение притупления, увеличения угла разделки кромок и зазора в стыке увеличивает глубину провара, ухудшает условия кристаллизации металла сварного шва и способствует образованию горячих трещин.
При многопроходной сварке каждый последующий слой накладыва-
ется после очистки от шлака предыдущего слоя и остывания шва до 150…300 0С. При обрыве дуги кратер и прилегающий к нему участок длиной 50 мм очищается от шлака. Дуга зажигается на заваренном шве на расстоянии 30…50 мм от кратера.
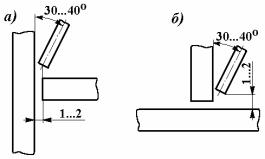
Направление оси электрода при автоматической сварке должно быть: а) по продольной оси симметрии зазора стыкового соединения без
разделки кромок; б) при многопроходной сварке стыковых соединений с разделкой
кромок после наложения первых 2-х слоев с каждой стороны производить смещение электродной проволоки на одну и другую сторону с периодическим наложением слоев по центру;
в) по продольной оси зазора таврового соединения при сварке «в лодочку»;
г) со смещением на 1…2 мм от вершины угла при сварке таврового соединения в нижнем положении (рис.11).
Рис. 11. Тавровое соединение:
а– с вертикальным зазором;
б– с горизонтальным зазором
Вкачестве источников питания используются выпрямители ВКС 1000, ВС 1000, ВДМ 1601, ВС 500, ВС 600, ВДУ 504 и сварочные преобразователи ПСО 500, ПСГ 500, ПСМ 1000, ПСО 1000.
Для автоматической сварки применяются автоматы типа ТС 17, ТС 35, АДФ–1002, для механизированной сварки – полуавтоматы ПШ5, ПШ
54, А 1035, А 1197.
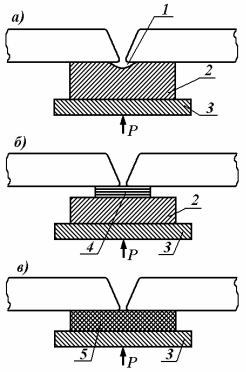
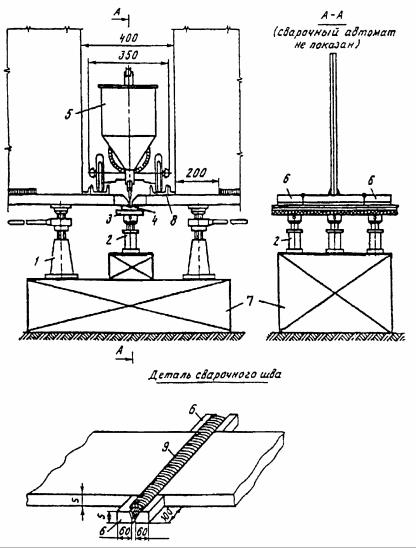
Для формирования обратной стороны шва используют флюсовые, меднофлюсовые и медные подкладки (рис. 12, 13).
26
Сварочные материалы для автоматической и механизированных способах сварки под слоем флюса даны в табл. 8 и 9, а режимы сварки – в табл. 10.
|
|
|
|
|
Таблица 8 |
|
Материалы для автоматической сварки под слоем флюса |
||||||
|
|
|
|
|
|
|
Класс стали |
Марка стали |
Сварочная проволока |
Марка флюса |
|||
|
|
|
|
|
|
|
С 38/23 |
ВСт3сп |
Св08ГА |
АН 348 А, ОСЦ45 |
|||
16Д |
||||||
|
|
|
|
|||
|
|
|
Св10Г2 |
АН 47, АНК 30 |
||
С 46/33 |
15ХСНД |
Св10НМА |
АН 22 |
|||
|
|
|
Св08ГА |
АН 348 А, ОСЦ 45 |
||
|
10ХСНД |
Св10Г2 |
АН 47 |
|||
|
Св10НМА |
АН 22 |
||||
|
15ХСНД |
|||||
С 52/40 |
Св10Г2 |
АН 348 А |
||||
|
|
|||||
|
14Г2АФД |
Св10НМА |
АНК 30 |
|||
|
АН 22 |
|||||
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 12. Схемы установки подкладок в стыковых соединениях: 1 – флюс; 2 – медная подкладка; 3 – стальная подкладка; 4 – стеклоткань; 5 – керамическая подкладка
27
Рис. 13. Технология сборки блоков под автоматическую сварку нижнего пояса: 1 – монтажный домкрат; 2 – прижимной домкрат; 3 – металлическая обойма; 4 – направляющая подкладка; 5 – сварочный автомат;
6 – выводные планки; 7 – монтажная клетка; 8 – направляющий швеллер; 9 – сварной шов
Если в сварном соединении используются стали различных марок, то следует применять способ сварки, сварочные материалы и режимы сварки, предусмотренные для стали более низкого класса.
Сварку стыковых соединений выполнять в нижнем положении, а угловых и тавровых соединений – в нижнем положении «в лодочку».
Механизированная сварка под слоем флюса осуществляется электродной проволокой Ø 2 мм, а автоматическая – Ø 2…5 мм.
Режимы сварки назначаются по утвержденным заводским нормалям с учетом требований СТП в зависимости от класса прочности и марки стали, толщины металла, параметра разделки кромок и способа сварки.
|
|
|
|
|
|
28 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Таблица 9 |
|
Материалы для механизированной сварки под слоем флюса |
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Класс стали |
|
Марка стали |
|
Сварочная |
|
|
Марка флюса |
||||||
|
|
проволока |
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ВСт3сп5 |
|
|
|
|
|
|
|
||
С 38/23 |
|
|
ВСт3пс5 |
|
Св08ГА |
|
|
АН 348 АМ |
|||||
|
|
16Д |
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
Св10Г2 |
|
АН 47, АНК30 |
|||
С 46/33 |
|
|
15ХСНД |
|
Св10НМА |
|
|
|
АН 22 |
||||
|
|
|
|
|
|
|
|
|
|||||
|
|
Св08ГА |
|
|
АН 348 А |
||||||||
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
ОСЦ45 |
||
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
10ХСНД |
|
Св08ГА |
|
|
|
АН 47 |
|||
С52/40 |
|
|
15ХСНД–40 |
|
Св10НМА |
|
|
|
АН 22 |
||||
|
|
15Г2АФДпс |
|
Св10НМА |
|
|
|
АНК 30 |
|||||
|
|
|
|
|
|
|
|
АН 22 |
|||||
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
Таблица 10 |
|
Режимы автоматической сварки под слоем флюса тавровых соединений |
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Форма |
|
Катет |
|
Диаметр |
|
|
|
Режим сварки |
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
Ско- |
|
Скорость |
|
||||||
разделки |
|
шва, |
|
электро- |
|
|
|
|
|
|
|||
|
|
|
Свароч- |
Напряже- |
рость |
|
|
||||||
кромок |
|
мм |
|
да, мм |
|
ный ток, А |
ние дуги, В |
сварки |
|
подачи элек- |
|
||
|
|
|
|
|
|
|
|
|
м/ч |
|
трода, м/ч |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
Без раздел- |
|
6 |
|
2 |
|
250…300 |
27…29 |
25 |
|
162 |
|
||
|
7 |
|
2 |
|
320…370 |
30…34 |
25 |
|
191 |
|
|||
ки кромок |
|
|
|
|
|
||||||||
|
8 |
|
2 |
|
400…450 |
30…34 |
25 |
|
260 |
|
|||
|
|
|
|
|
|
||||||||
Контролируются параметры режима сварки: JСВ, ИД, VСВ. Дополнительные параметры: VЭЛ, Ø электрода, вылет электродной проволоки. Режимы автоматической сварки под флюсом тавровых соединений даны в табл. 10.
Статическая характеристика сварочной дуги при сварке под слоем флюса жесткая и возрастающая в зависимости от диаметра электрода.
3.3.Особенности автоматической сварки под слоем флюса
сметаллохимической присадкой
Вкачестве металлохимической присадки (МХП) используют стальную крупку из сварочной проволоки соответствующей марки Ø 1…2 мм по ГОСТ 2246–70, смешанную с NаF (по ГОСТ 4463–76). Высота цилиндра стальной крупки не превышает его диаметр. NaF вводится в МХП в коли-
29
честве 0,5 % от веса крупки. Срок хранения МХП не более 1 месяца после изготовления.
Одностороннюю автоматическую сварку под флюсом с МХП выполняют на медной подкладке, обмотанной стеклотканью с подсыпкой измельченного флюса слоем толщиной 1 мм. Медная подкладка укладывается в стальную обойму и поджимается к стыкуемым элементам пневмоприжимами или клиньями. Ширина канавки 24 мм.
Рекомендуемые сварочные материалы даны в табл. 11.
|
|
Марки сварочных проволок и флюсов |
|
Таблица 11 |
||||
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
Способ |
Тип свар- |
Вид свароч- |
Рекомендуемая марка материала для сталей |
|||||
ного со- |
ных мате- |
с σТ, МПа |
|
|
||||
сварки |
единения |
риалов |
|
|
|
|
|
|
330 |
|
|
390 |
|||||
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
Сварочная |
Св10Г2 |
|
|
Св10НМА |
|
|
|
|
Св10НМА |
|
|
|||
|
|
|
проволока |
|
Св10ГНДТА |
|||
|
|
|
Св10ГН |
|
|
|||
Автомати- |
|
|
|
|
|
|||
|
Сварочная |
Св08Г2С |
|
|
Св10НМА |
|||
ческая свар- |
|
Св10НМА |
|
|
Св08Г2С |
|||
|
проволока |
|
||||||
ка под сло- |
Стыковое |
Св10Г2 |
|
|
|
|||
ем флюса с |
|
для МХП |
dЭЛ=1,2…2 мм |
|
|
dЭЛ=1,2…2 мм |
||
МХП |
|
|
|
|
|
|
||
|
|
АН47, АН43 |
|
|
АН47, АН43, |
|||
|
|
|
Флюс |
Смесь: |
|
АНК561, АН47 |
||
|
|
|
АН47 (50 %)+АН348А |
|
|
(70 %)+АН348А |
||
|
|
|
|
|
||||
|
|
|
|
(50 %) |
|
|
(38 %) |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
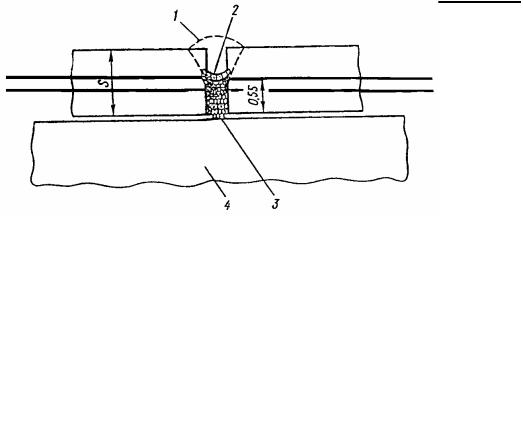
Рис. 14 . Схема постановки прихваток при сварке с применением МХП: 1 – первый шов; 2 – ручная прихватка;
3 – металлохимическая присадка; 4 – сборочный стеллаж
Схема сборки стыкового соединения под одностороннюю автоматическую сварку под слоем флюса с МХП дана на рис. 14.