Материал: 1695
30
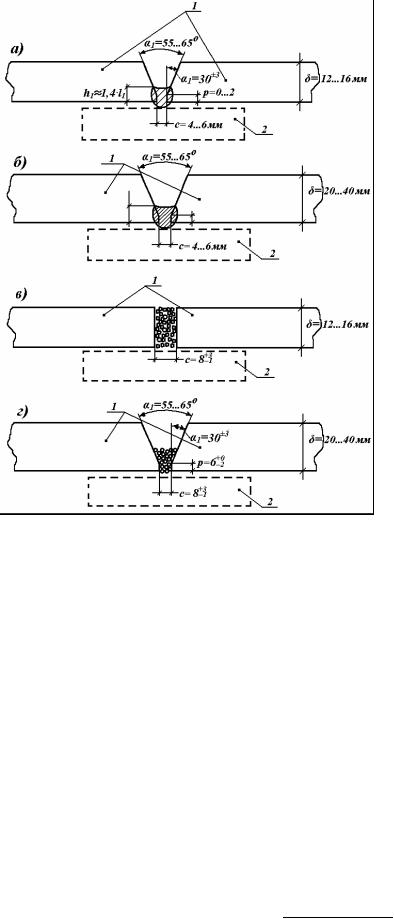
Рис. 15. Схемы сборки стыковых соединений под одностороннюю автоматическую сварку: а и б – по ручной подварке шва; в и г – с применением МХП; 1 – свариваемые элементы конструкции;
2 – формирующая подкладка
Таблица 12
Режимы автоматической сварки под слоем флюса с МХП электродной проволокой 4 мм
Форма раз- |
Толщина |
Наименование |
|
Режим сварки |
|
делки кро- |
листа, мм |
слоя шва |
JСВ, А |
ИД, В |
VСВ, м/ч |
мок |
|||||
|
|
|
|
|
|
Без раздел- |
12…16 |
1-й с МХП |
740…850 |
36…38 |
17…19 |
ки кромок |
2-й без МХП |
500…600 |
37…42 |
17…19 |
|
|
|
1-й с МХП, |
750…820 |
36…38 |
|
V-образная |
|
2-й без МХП, |
720…780 |
36…38 |
|
|
промежуточный |
|
|
|
|
разделка |
25…40 |
550..600 |
36…38 |
17…19 |
|
кромок |
|
без МХП, |
|||
|
облицовочный |
|
|
|
|
|
|
|
|
|
|
|
|
без МХП |
550…600 |
37…41 |
|
31
Разделка кромок не предусматривается в стыковых соединениях металла толщиной до 16 мм. При сварке больших толщин выполняется разделка кромок (рис. 15).
Прихватку в стыковых соединениях с МХП следует ставить со стороны первого шва. До их постановки зазор в стыке заполняют металлохимической присадкой на половину толщины свариваемого металла (см. рис. 15). МХП засыпают по всей длине соединения, кроме мест постановки прихваток на всю высоту зазора (для толщин свариваемого металла 20…25 мм) или с превышением над поверхностью свариваемого металла на 4±1 мм (для толщин 32 мм). Сварка осуществляется в нижнем положении без перерыва по всей длине стыка. При обрыве сварочной дуги кратер защищают шлифовальным кругом и возобновляют сварку на шве не ближе 20 мм от места обрыва сварочной дуги. Угловые швы тавровых соединений автоматической сваркой под слоем флюса с применением МХП выполняют в положении «в лодочку» для сварных швов с катетами выше 8 мм.
Двухстороннюю автоматическую сварку под флюсом с МХП осуществляют в заводских условиях.
Режимы автоматической сварки под слоем флюса с МХП даны в табл. 12.
3.4. Особенности вертикальной сварки с принудительным формированием шва самозащитной проволокой
Вертикальная сварка с принудительным формированием шва самозащитной проволокой применяется для однопроходной сварки вертикальных стыков (балки, ребра жесткости нижних ребристых плит).Сварку выполняют открытой дугой без дополнительной защиты. Порошковая проволока –трубчатая проволока, заполненная порошкообразным наполнителем. Оболочку изготавливают из низкоуглеродной стали при толщине ленты 0,2...0,5 мм. Наполнителем служит смесь порошков из газо- и шлакообразующих компонентов, легирующих, раскисляющих, стабилизирующих. Проволока основного типа использует шлакообразующие и газообразующие компоненты шахты с основными и амфотерными свойствами (мрамор, магнезит и др.). Эти проволоки чувствительны к влаге, ржавчине, образуют пористость при сварке длинной дугой, однако высокопроизводительны, обеспечивают высокие механические свойства. Хранят проволоку при t≥15 0С. Перед сваркой их прокаливают при t=200…230 0С, 1…2 ч.
Рекомендуемые самозащитные проволоки даны в табл. 13.
32
|
Порошковые проволоки |
|
Таблица 13 |
||
|
|
|
|||
|
|
|
|
|
|
Способ сварки |
Типы сварных |
Марка прово- |
|
Рекомендуемый материал для |
|
соединений |
локи |
|
сварки сталей с σТ, МПа |
||
|
|
330 |
390 |
||
|
|
|
|
||
Механизированная с |
|
|
|
ППАН – 19Н |
ППАН – 19Н |
Стыковые вер- |
Порошковая |
|
ППАН – 19С |
ППАН – 19С |
|
принудительным |
|
||||
формированием шва |
тикальные швы |
самозащитная |
|
ППАН – 32 |
ППАН – 32 |
|
|
|
|
dЭЛ = 2,4…3 |
dЭЛ = 2,4…3 |
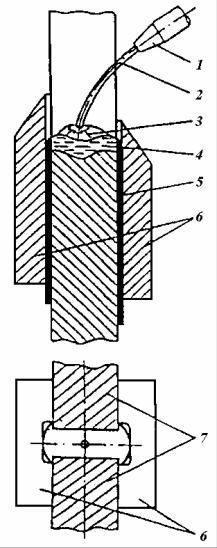
Рис. 16. Схема автоматической сварки вертикальных швов самозащитной порошковой проволокой с принудительным формированием металла шва: 1 – мундштук; 2 – проволока; 3 – шлак; 4 – металлическая ванна; 5 – шлаковая корка; 6 – формирующие ползуны;
7 – свариваемые элементы
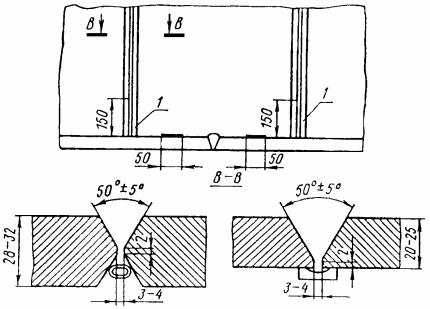
Схема процесса вертикальной сварки с принудительным формированием шва дана на рис. 16. При сварке стыков с V-образной разделкой кромок формирование обратной и лицевой сторон шва осуществляется охлаждаемыми медными формирующими ползунами (рис. 17). Форма подготовки кромок дана на рис. 17. Начальный участок вертикального стыка сваривают ручной сваркой. После удаления шлака и установки формирующих
33
устройств включается автомат для вертикальной сварки самозащитной проволокой. При Х-образной разделке кромок стык сваривается в два прохода, причем при первом проходе обратная сторона шва формируется медной трубкой, охлаждаемой водой.
Рис. 17. Форма подготовки кромок и формирующие подкладки под вертикальные швы, выполняемые аппаратом А-820 М: 1 – участок ручной сварки
Сварка выполняется на постоянном токе обратной полярности с применением источников питания с жесткой внешней характеристикой: ВДУ–505, ВДУ–506, ВДУ–60, ВДУ–504 и др. Сварочная дуга имеет возрастающую статистическую характеристику. Режимы сварки даны в табл. 14.
Таблица 14
Режимы автоматической вертикальной сварки с принудительным формированием шва
Параметры режима свар- |
Оптимальные значения |
Допустимые значения па- |
ки |
|
раметров режима |
|
|
|
JСВ, А |
420…450 |
400…500 |
ИД, В |
29…30 |
28…32 |
Вылет электрода, мм |
38…40 |
28…45 |
dЭЛ, мм |
3 |
3 |
Марка сварочной |
ППАН–19Н |
ППАН–32 |
проволоки |
ППАН–19С |
|
|
|
|
При сварке вертикального стыка процесс не должен прерываться. В случае преждевременного прекращения процесса сварки выплавляют кра-
34
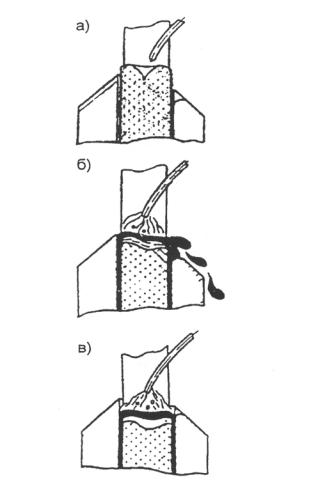
тер сварного шва. Для этого выключают подачу проволоки, перемещение автомата, выключают источник питания, снимают формирующие ползуны и поднимают аппарат вверх по стыку на 400…500 мм. Шлак и натеки металла удаляют, поверхность шва защищают, затем устанавливают аппарат на стык таким образом, чтобы ползуны располагались ниже торца заваренного участка шва на 5…6 мм (рис. 18).
Рис. 18. Схема возобновления сварочного процесса после вынужденной остановки: а – положение ползуна перед началом продолжения сварки; б – выплавка кратера конца шва при неподвижных ползунах; в – окончание выплавки кратера, включение перемещения аппарата со сварочной скоростью
Выступающую часть шва выплавляют до уровня верхней кромки переднего ползуна, затем включают перемещения аппарата. Во избежание появления пор при возобновлении сварочного процесса в зону дуги рекомендуют подавать СО2 в течение 30…40 с до установления стабильного процесса сварки.
3.5. Особенности сварки в среде углекислого газа
Сварка в среде углекислого газа заключается в том, что сварочная дуга между плавящимся электродом и изделием горит в среде защитного газа (СО2, СО2+ до 30 % О2, СО + 80 % Ar), подаваемого через сопло для защиты расплавленного основного и электродного металлов (рис. 19).