Материал: 2411
УДК 621.9.048:621.92
МОДЕЛИРОВАНИЕ ПРОЦЕССА ЭЛЕКТРОИСКРОВОГО ЛЕГИРОВАНИЯ
М.М. Сафонов, магистрант Омскийгосударственныйтехнический университет
Е.В. Иванова, канд. техн. наук, доц., С.В. Бирюков д-р техн. наук, проф. Сибирскаягосударственнаяавтомобильно-дорожнаяакадемия
Процесс электроискрового легирования (ЭИЛ) представляет собой инжекцию продуктов эрозии электрода на деталь, элементы которые диффундируют в поверхностный слой изделия; при этом поверхность приобретает новый специфичный рельеф, состав и свойства, что обеспечивает необходимые условия использования данного изделия в технологических условияхэксплуатации.
Для создания требуемых свойств обрабатываемой поверхности необходимо подобрать соответствующий электрод, напряжение и частоту тока и обосновать выбор определённой газовой среды между электродом и обрабатываемой поверхностью. Такие параметры обработки, как скорость движения по поверхности обрабатываемого изделия и расстояние от электрода до детали, задаются, как правило, особенностями установки для осуществления метода ЭИЛ.
Сточки зрения практического использования изделия необходимо создать условия для качественной обработки поверхности с учетом технологических особенностей. Поэтому одной из актуальных задач является автоматизация установкидляосуществленияпроцессаЭИЛ.
Сучётом особых термодинамических условий ЭИЛ в предполагаемой программе будет осуществляться выборка из пополняемой базы данных выходных параметров электродов с учётом подаваемого на них напряжения и поведением в определённой газовой среде. Базу данных рекомендуется сделать открытой, со встроенной системой расчёта выходных параметров из данных электродов, предоставляемыхпроизводителем.
Рассчитанные выходные параметры физических свойств электродов предполагается итерировать в программе до получения графических
зависимостей конечных свойств обрабатываемого материала по формуле (1) критерий Пригожина Гленсдорфа, определяющий процесс упрочнения.
T |
0 |
|
|
|
|
|
|
|
|
|
|
||||
|
t |
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
, |
(1) |
|||
|
|
|
|
Eув |
|
|
E |
|
|
T |
|||||
|
|
|
ап |
|
|
||||||||||
|
|
|
|
dF |
|
|
|
dV |
|
S |
|
||||
|
F |
|
V |
t |
|
||||||||||
F t |
|
|
V |
t |
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
где Т – температура; Еув – энергия упрочняющего воздействия; Еап – энергия, количественно описывающая протекание активационных процессов; S – энтропия; F – площадь поверхности, подвергнутая упрочняющему воздействию; V – приповерхностный объем; t – время.
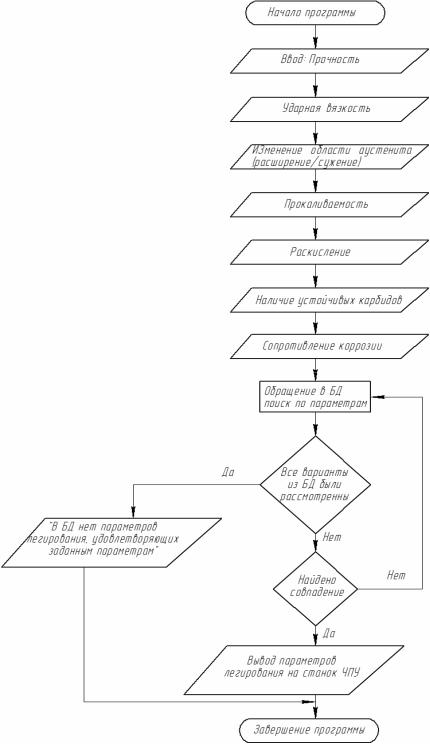
Блок-схема программы
В соответствии с этим критерием предполагается, что энергия, подводимая к поверхности, способствует протеканию активационнодиссипационных процессов, приводящих к модификации поверхности с учетом требуемых свойств.
Условия образования диссипативных структур определяются кинетикой энергетических потоков системы упрочнения, имеющих различный временной характер и вносящих на разных стадиях процесса свой вклад в производство энтропии.
Согласно критерию Пригожина Гленсдорфа в любой неравновесной системе самопроизвольные процессы идут так, что скорость изменения производства энтропии уменьшается, т.е. устойчивые термодинамические процессы характеризуются минимальным производством энтропии.
Интенсивность протекания структурно-диссипативных процессов носит возрастающий временной характер: от нулевой величины в начальный момент до максимума, достигающего к концу формирования упрочненной структуры плотности мощности упрочняющего воздействия.
Блок-схема программы представлена на рисунке.
Библиографический список
1.Бровер А.В. Влияние поверхностной термообработки с использованием концентрированных потоков энергии на конструкционную прочность стали / А.В. Бровер // Упрочняющие технологии и покрытия. 2005. № 10. С. 22 27.
2.Верхотуров А.Д. Повышение износостойкости покрытий за счет формирования специального микрорельефа при электроискровом легировании / А.Д. Верхотуров, Ю.И. Мулин, В.Д. Власенко // ФИХОМ. – 2003. № 2. – С. 70 75.
НАУЧНЫЕ ПУБЛИКАЦИИ, ПОДГОТОВЛЕННЫЕ АСПИРАНТАМИ, МАГИСТРАНТАМИ, СТУДЕНТАМИ
УДК 004:629.3.072.1
АВТОМАТИЗИРОВАННАЯ ИНФОРМАЦИОННАЯ СИСТЕМА УЧЕТА РАСХОДНЫХ МАТЕРИАЛОВ И ПУТЕВЫХ ЛИСТОВ
А.В. Ильницкий, студент Сибирская государственная автомобильно-дорожная академия
На сегодняшний день в компаниях, занимающихся грузопассажирскими перевозками, выдача и учет путевых листов ведется либо вручную, либо с помощью программных средств широкого назначения. Это достаточно серьезный просчет, потому что такой процесс работы снижает производительность и уменьшает возможную прибыль. Аналогичная ситуация может наблюдаться и в филиале «Омская база производственно-технического обслуживания и комплектации» (ОБПТО и КО) ОАО «Транссибнефть». На этом предприятии выдача путевых листов, отчеты по износу аккумуляторных батарей и покрышек заполняются вручную.
Рассматриваемая тема очень актуальна, потому что не существует законодательно закрепленных правил ведения, выдачи и учета путевых листов, все акты носят рекомендательный характер.
Целью данной работы является создание информационной системы учета расходных материалов и путевых листов. Разрабатываемая информационная система должна быть интегрирована в общее информационное пространство компании. Система позволит автоматизировать рутинный ручной труд диспетчера.
В соответствии с поставленной целью можно выделить следующие задачи:
предпроектное обследование работы диспетчера;
обзор программных средств;
выявление автоматизируемых функций;
формирование требований к информационной системе;
формирование задач информационной системы.
При обследовании организации выяснилось, что использование информационной системы возможно без серьезной перестройки работы диспетчера цеха технологического транспорта и спецтехники (ЦТТиСТ) [6]. К тому же достаточно важно видеть перед собой информацию о всех путевых листах, что дает наглядную картину работы участка.