Материал: 4. Страницы 50 - 61
Рис. 5.9.2.
Стандарт-план работы ОНПЛ
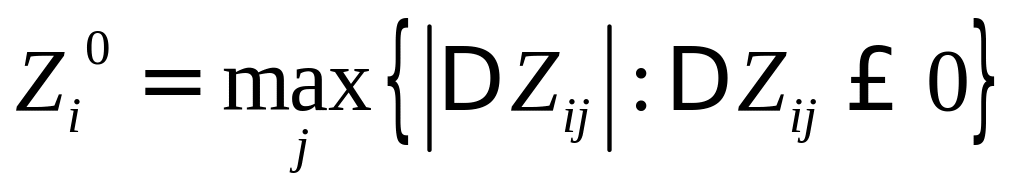 .
Поскольку , то значение для последнего интервала должно совпадать с величиной на любой паре смежных операций.
Результаты расчетов МОЗ заносятся в табл. 5.9.3.
Далее по значениям и стоятся графики изменения МОЗ по каждой паре смежных операций. Их объединение дает стандарт-план работы ОНПЛ (рис. 5.9.2).
Расчет максимальных и средних величин моз.
При проектировании ОППЛ необходимо предусмотреть на рабочих местах достаточные площади для хранения МОЗ. Для установления величины этой площади на каждой паре смежных операций определяют максимальную величину МОЗ по выражению
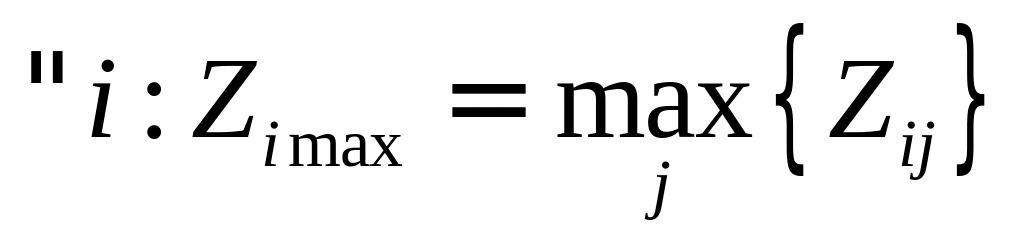 .
Таблица 5.9.3
i |
, мин |
мин |
j |
, мин |
|
|
|
|
|
|
|
|
|
1 |
5,2 |
2,8 |
1 |
192 |
2 |
1 |
5 |
5 |
0 |
5 |
26 |
2,5 |
9,3 |
2 |
96 |
3 |
1 |
21 |
26 |
26 |
15,5 |
||||||
3 |
192 |
3 |
2 |
-26 |
0 |
0 |
13 |
||||||
2 |
2,8 |
1,2 |
1 |
288 |
1 |
1 |
-137 |
-137 |
137 |
0 |
137 |
68,5 |
68,5 |
2 |
192 |
2 |
0 |
137 |
0 |
137 |
68,5 |
||||||
3 |
1,2 |
8,0 |
1 |
288 |
1 |
4 |
96 |
96 |
0 |
96 |
96 |
48 |
48 |
2 |
192 |
0 |
4 |
-96 |
0 |
0 |
48 |
||||||
4 |
8,0 |
0,6 |
1 |
48 |
4 |
0 |
24 |
24 |
144 |
168 |
168 |
156 |
84 |
2 |
144 |
4 |
1 |
-168 |
-144 |
0 |
84 |
||||||
3 |
288 |
4 |
0 |
144 |
0 |
144 |
72 |
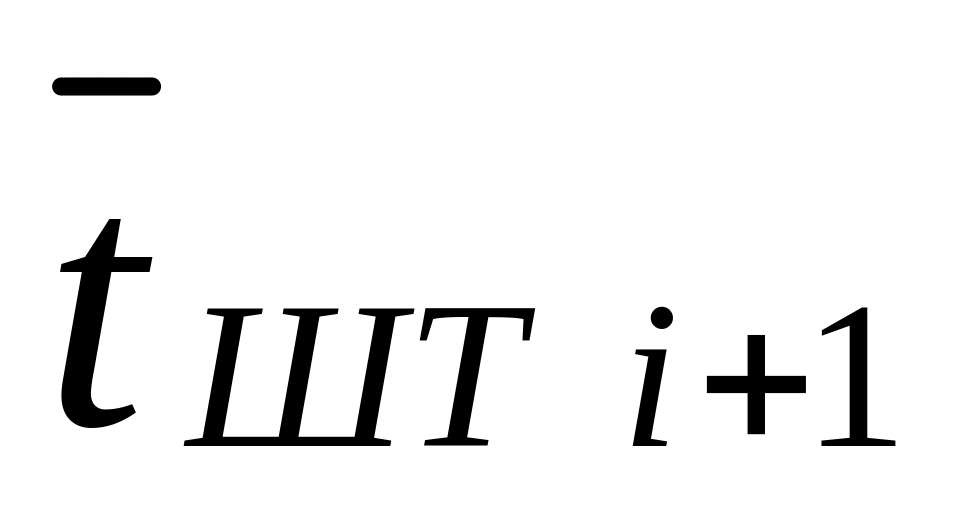 ,
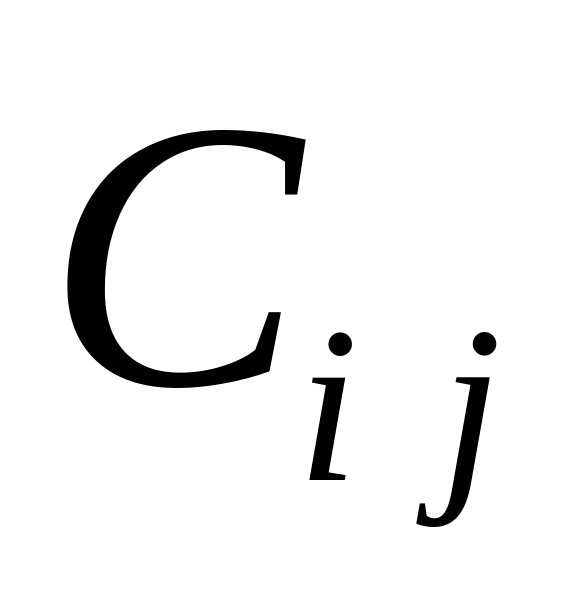
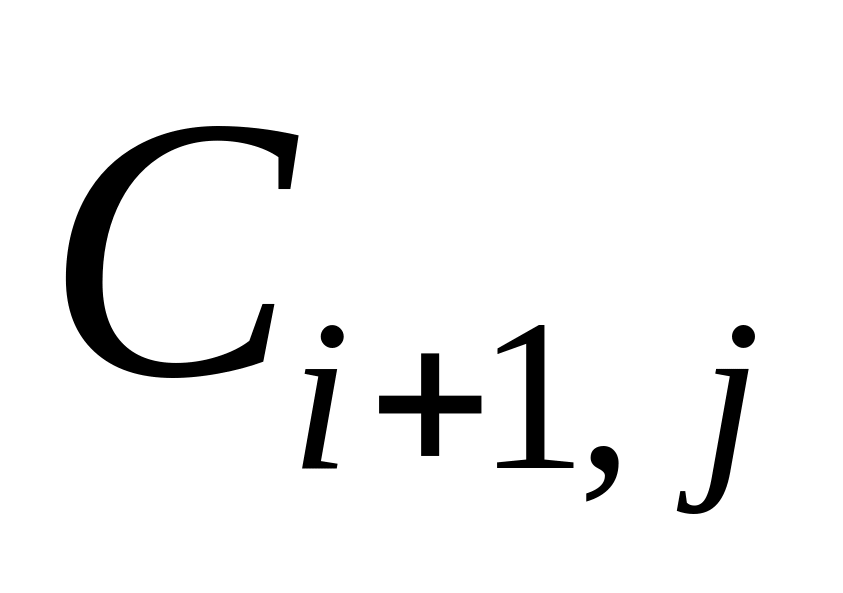
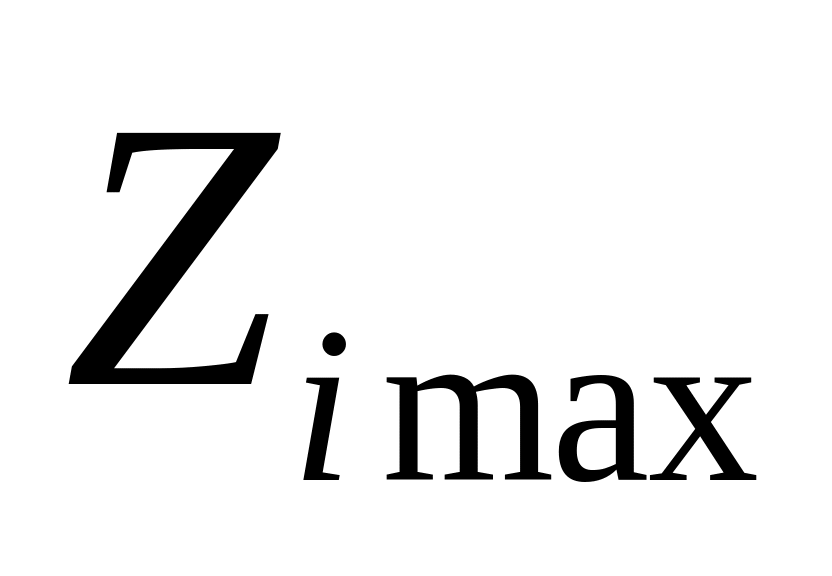
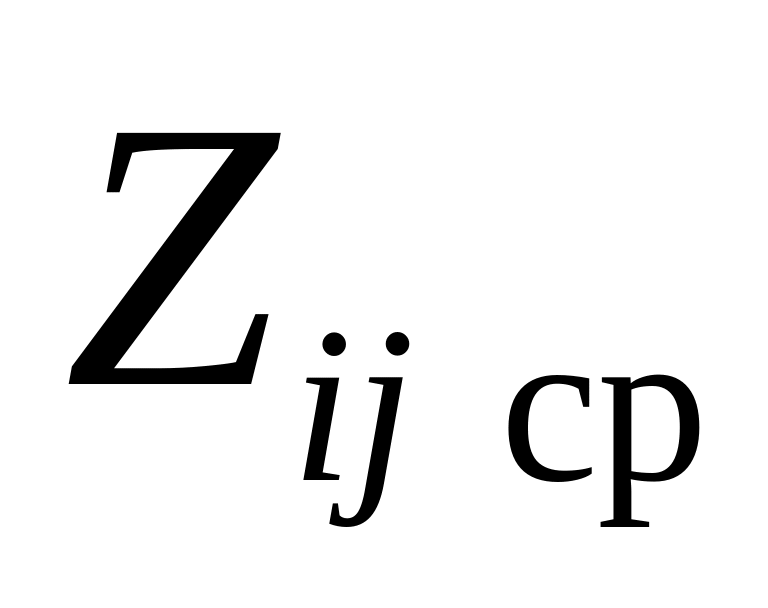
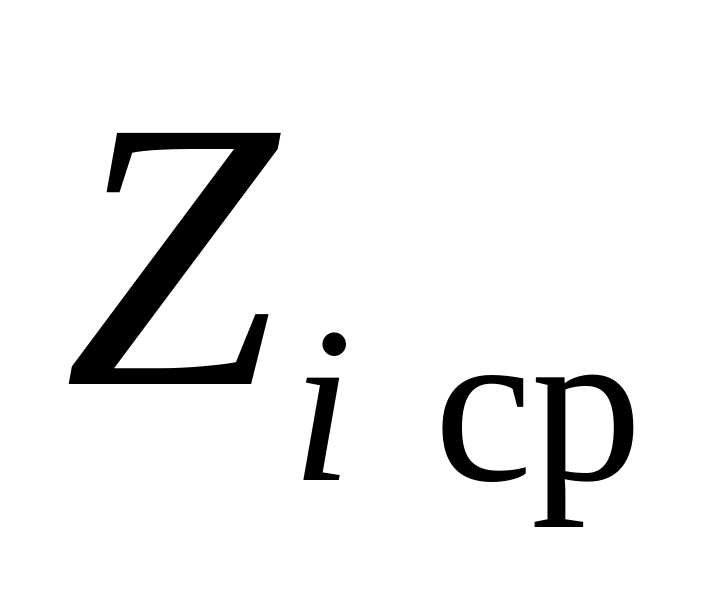
В экономическом отношении важной характеристикой ОППЛ является средняя величина ее МОЗ, поскольку она характеризует связывание оборотных средств в незавершенном производстве. Для расчета этой величины вначале определяют - средний размер МОЗ на каждой паре смежных операций в течение каждого интервала :
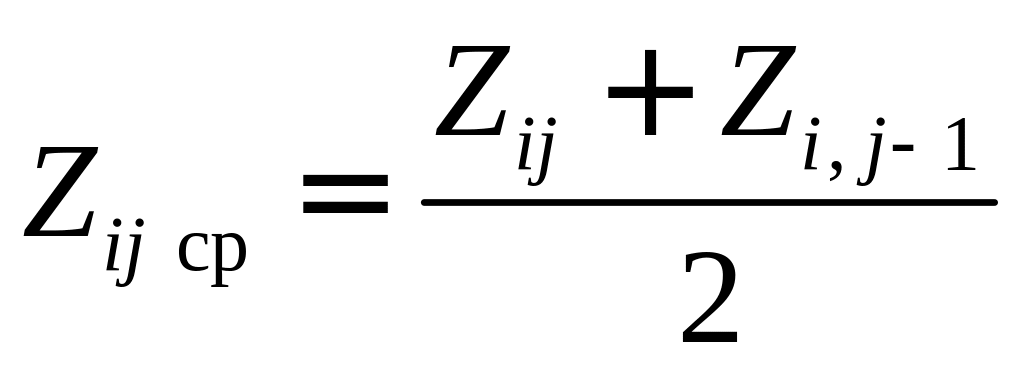 ,
для первого интервала
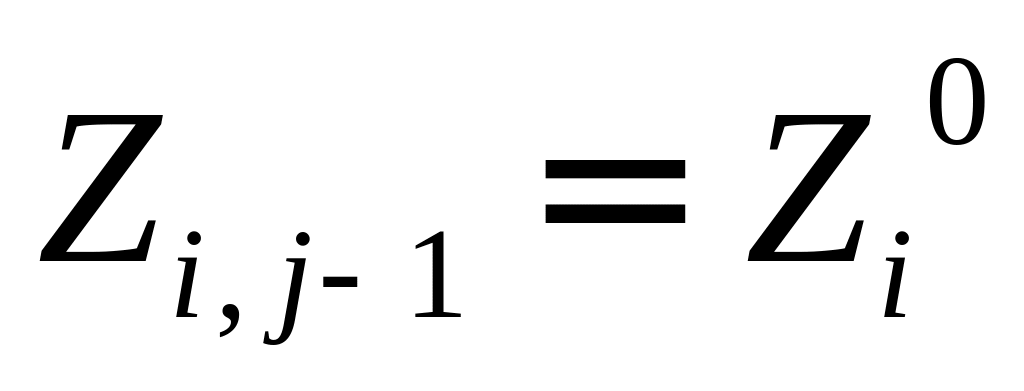 .
Далее определяют среднюю
величину МОЗ на каждой паре смежных
операций в течение всего периода оборота
:
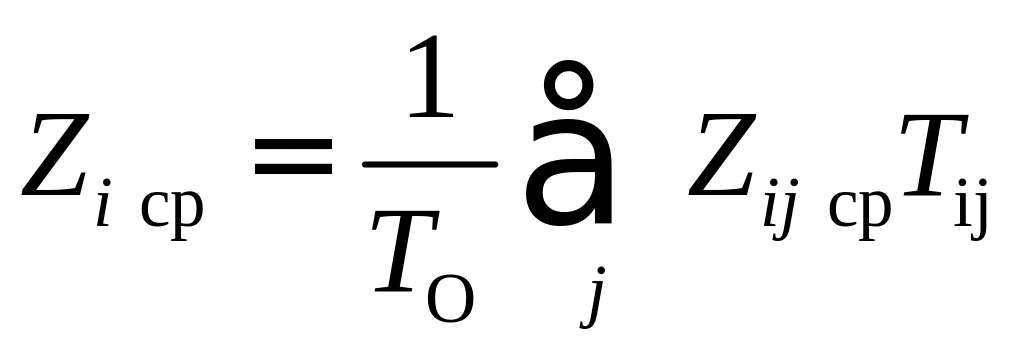 .
Средняя величина МОЗ по
всей ОППЛ
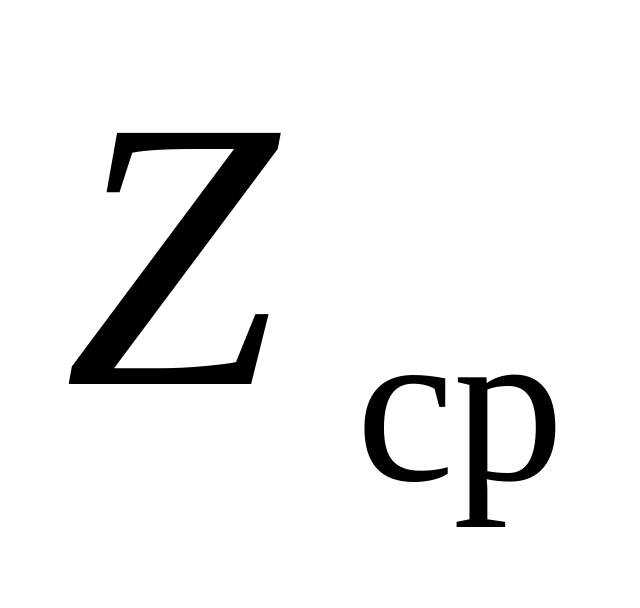 определяется
суммированием
по
всем парам смежных операций:
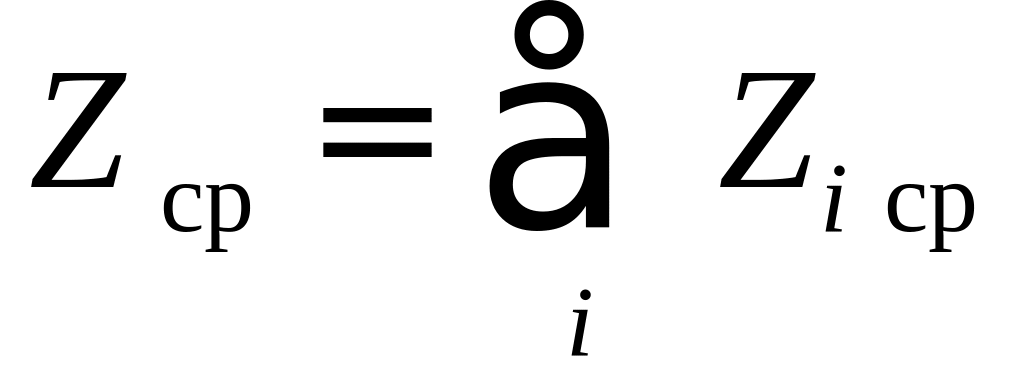 .
В рассматриваемом примере
=
209,8 ед.
Значения , и также заносятся в табл. 5.9.3.
На ОППЛ, как и на ОНПЛ, имеются также технологический, транспортный и резервный заделы, но их величина по сравнению с МОЗ незначительна, поэтому их расчет обычно не проводят.
Выбор транспортных средств и планировки оппл.
В ОППЛ перемещение изделий с операции на операцию осуществляется либо вручную при производстве мелких и легких изделий, либо с помощью гравитационных транспортных средств (склизы, скаты, желоба, рольганги), либо с помощью транспортных средств циклического действия (мостовые и консольные краны, электрокары, тельферы, кран-балки и т. п.). Выбор транспортных средств осуществляется с учетом величины такта линии, размера и веса изделий, планировки участка и расположения оборудования.
Пространственная планировка ОППЛ осуществляется с учетом обеспечения прямоточности, возможной близости рабочих мест, обслуживаемых одним рабочим-совместителем, удобства подходов к рабочим местам для ремонта и обслуживания и достаточности площадей для накопления заделов.
[Содержание]
Организация многопредметных поточных линий
Многопредметные поточные линии (МПЛ) создаются в условиях крупносерийного, серийного и даже мелкосерийного производства, когда организация ОНПЛ нерациональна вследствие недостаточной загрузки или низкой специализации рабочих мест.
Порядок организации и расчета основных параметров МПЛ изложен в [2, стр.67].
[Содержание]
23.Организация и эффективность гибких автоматизированных производственных систем
Гибкость производства — это его способность производить широкую номенклатуру изделий и быстро и экономично осуществлять переход от выпуска одного к выпуску другого типа изделий.
В соответствии с этим гибкое производство должно обладать следующими тремя свойствами:
производить широкую номенклатуру изделий;
быстро и экономично переходить от выпуска одного к выпуску другого типа изделий в пределах установленной номенклатуры;
допускать изменения номенклатуры выпускаемых изделий без изменения его технологического оснащения.
Гибкое автоматическое производство (ГАП)—это интегрированное автоматическое производство широкой номенклатуры изделий, обладающее способностью автоматически переходить от выпуска одного к выпуску другого типа изделий в пределах установленной номенклатуры и допускающее изменение этой номенклатуры без изменения его технологического оснащения.
ГАП создаются на уровне участка, цеха и даже целого предприятия и призваны обеспечить:
сокращение цикла изготовления изделий, прежде всего, за счет уменьшения времени выполнения контрольных, транспортных и складских операций и межоперационных пролеживаний, составляющего в общем до 95% длительности цикла изготовления;
повышение непрерывности производства и использования оборудования за счет организации работы во вторую и третью смены без участия рабочих и обслуживающего персонала;
уменьшение тяжести и повышение производительности труда; при достаточно надежной работе оборудования и хорошей стойкости инструмента ГАП обеспечивает повышение производительности труда в 3—5 раз по сравнению с обычным производством;
сокращение дефицита рабочей силы за счет применения безлюдной технологии и высвобождения при этом значительного числа рабочих.
ГАП реализуется с помощью производственных систем, обладающих свойствами гибкости и автоматичности функционирования.
Гибкая автоматическая производственная система (ГАПС) — это производственная система, реализующая гибкий автоматический процесс производства и представляющая собой взаимосогласованную совокупность станков с числовым программным управлением, промышленных роботов, автоматических транспортных средств, автоматических складов, центрального управляющего компьютера и обслуживающих все эти средства работников.
ГАПС включает следующие виды компонентов.
Станки с числовым программным управлением (ЧПУ). Это станки, имеющие встроенные программные устройства автоматического управления, программы работ которых составляются на основе чисел, получаемых непосредственно из чертежей деталей. Каждый станок с ЧПУ может обрабатывать широкую номенклатуру деталей при ограниченном наборе технологических методов обработки.
Промышленные роботы. Промышленный робот (ПР) — это машина-автомат, запрограммированная на выполнение вспомогательных и некоторых основных производственных операций. По назначению ПР делятся на:
производственные, осуществляющие основные операции технологических процессов сварки, сборки, окраски и т. д.;
транспортные, осуществляющие межоперационную передачу заготовок, деталей и изделий, автоматизированную загрузку и разгрузку различного оборудования, складирование изделий и т. д.
Автоматические транспортные средства. В качестве автоматических транспортных устройств используются: подвесные и напольные транспортеры; транспортные тележки, снабженные захватными устройствами и управляемые от магнитных шин, проложенных под полом в соответствии с траекторией транспортного пути; управляются от компьютера, точность позиционирования — до 1 мм.
Автоматические склады и накопители. Важной частью ГАПС является система хранения и автоматического распределения предметов производства. Эта система, в общем случае, включает:
центральный склад (ЦС), предназначенный для обслуживания всей производственной системы;
промежуточные накопители (ПН), каждый из которых предназначен для хранения и автоматического распределения совокупности предметов производства, достаточной для непрерывной работы одного или группы обслуживаемых этим накопителем станков.
Центральный управляющий компьютер ГАПС. Важнейшим компонентом ГАПС, который интегрирует ее работу и превращает ее в единое целое, является центральный управляющий компьютер со своим оснащением. Он выполняет следующие функции:
оперативное планирование работы всей ГАПС в соответствии с программой производства, задаваемой более высоким уровнем управления;
хранение, поиск и передачу в локальные устройства управления соответствующих обрабатываемым деталям программ работы станков с ЧПУ;
координацию работы всех компонентов ГАПС и оптимизацию режима ее работы;
сбор информации и контроль всех находящихся в системе спутников с деталями во время их перемещения;
управление движением спутников с деталями по предусмотренной технологии и оптимизацию загрузки станков;
управление измерительными установками, измерение припусков и определение числа переходов при черновой обработке деталей;
управление установками технического контроля и выдача информации о параметрах изделия;
контроль и выдача информации о состоянии станков и других устройств системы; обнаружение ошибок и их оценка на всех рабочих позициях системы, недопущение аварийных ситуаций;
подготовка и выдача документированной информации о результатах работы системы.
Работники ГАПС. Создание ГАПС приводит к двум существенным следствиям: по сравнению с обычным производством в несколько раз сокращается необходимое число работников; изменяется характер труда работников.
При этом можно выделить следующие основные профессии работников ГАПС:
операторы, наладчики, которые должны иметь достаточно высокую квалификацию для обслуживания сложного оборудования и его наладки;
вспомогательные рабочие, осуществляющие подготовку деталей и инструмента для запуска в систему; требования к квалификации этих работников являются относительно невысокими;
вспомогательные рабочие, осуществляющие уборку стружки и поддержание чистоты в помещениях; требования к квалификации этих работников являются весьма низкими;
технологи-программисты в том случае, если разработка программ станков с ЧПУ осуществляется непосредственно в рамках ГАПС; эти работники должны иметь наиболее высокую квалификацию и число их относительно невелико.
Виды гибких автоматических производственных систем
По содержанию реализуемого технологического процесса и виду производимых изделий можно выделить следующие виды ГАПС:
по механической обработке: призматических или/корпусных деталей, тел вращения, зубчатых колес и т. д.;
по изготовлению печатных плат;
по сборке: изделий машиностроения /подшипники, узлы и т. д.), механических приборов (часы/и т. п.), изделий радиоэлектронной аппаратуры.
В настоящее время наибольшее распространение получили ГАПС по механической обработке.