Материал: 4. Страницы 50 - 61
одновременно на всех рабочих местах поточной линии прекращается сборка изделий нового типа. Достоинством является отсутствие потерь рабочего времени, однако это требует создания на каждом рабочем месте задела изделий каждого типа, находящихся в той стадии готовности, которая соответствует выполненной операции по данному рабочему месту.
изделия нового типа запускаются на поточную линию до момента окончания сборки партии изделий предыдущего типа, и на поточной линии в переходный период устанавливается максимальный из двух возможных тактов для старого и нового типов изделий. Однако в переходный период возможны простои рабочих на тех рабочих местах, на которых происходит сборка изделий с меньшим требуемым тактом, чем установленный в данный момент.
Групповые поточные линии, которые характеризуются одновременной обработкой на поточной линии партий изделий нескольких типов.
[Содержание]
22.Виды поточных линий, порядок расчёта основных параметров поточных линий
Организация однопредметных непрерывно-поточных линий
Однопредметные непрерывно-поточные линии являются наиболее совершенными, обеспечивающими минимальную длительность производственного цикла изделий и строго ритмичную работу на всех рабочих местах. Они применяются главным образом на сборочных процессах и характеризуются следующим регламентом работы: каждая ОНПЛ работает с одновременными для всех ее рабочих мест плановыми перерывами на отдых, общей продолжительность tпер 20 - 35 мин в смену; обслуживание рабочих мест ОНПЛ осуществляется специальными рабочими во время перерывов на отдых основных рабочих, в обеденные перерывы или во внерабочее время.
В соответствии с этим регламентом расчет ОНПЛ ведется не по нормам штучного времени, а по нормам оперативного времени, поскольку предусмотренное в штучной норме время обслуживания изымается из нее и передается обслуживающим рабочим, а предусмотренное в штучной норме время отдыха изымается из нее и концентрируется в единые для всей ОНПЛ перерывы.
Порядок расчета основных параметров ОНПЛ изложен в [2, стр. 49].
[Содержание]
Организация однопредметных прерывно-поточных линий
Однопредметные прерывно-поточные линии (ОППЛ) применяются при невозможности добиться полной синхронизации процесса и характеризуются вследствие этого различной производительностью на смежных операциях и прерывностью процесса производства. Они применяются преимущественно в процессах механической обработки, а также в сборочных процессах, оснащенных оборудованием или имеющих значительный брак.
В ОППЛ на каждой паре смежных операций, имеющих различную производительность, создается межоперационный оборотный задел (МОЗ), т. е запас изделий, поступающих с предыдущей операции на последующую, обеспечивающий непрерывную работу на последней. Наличие МОЗ является показателем прерывности процесса производства на ОППЛ и увеличивает размеры ее незавершенного производства в части, обусловленной межоперационным пролеживанием.
ОППЛ характеризуются следующим регламентом работы:
время перерывов на отдых каждый рабочий выбирает произвольно;
обслуживание рабочих мест ОППЛ осуществляется в значительной степени ее основными рабочими.
В соответствии с этим
регламентом расчет ОППЛ осуществляется
по нормам штучного времени
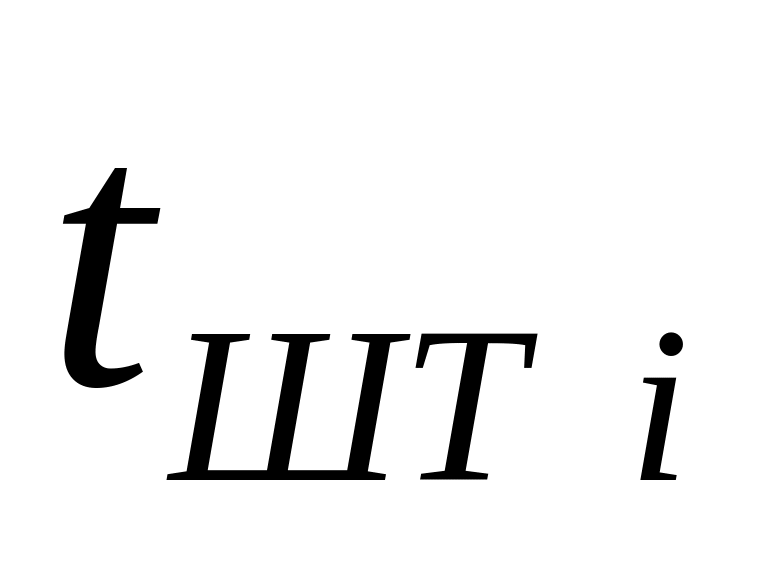 .
Расчет и организация ОППЛ ведутся в следующем порядке.
Расчет такта выпуска изделия и такта оппл.
Выражение для расчета такта
выпуска изделия
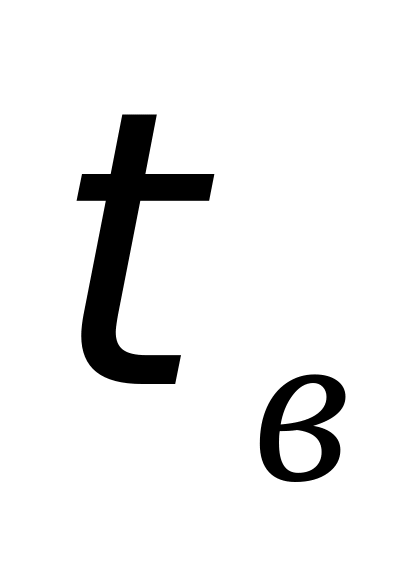 имеет вид
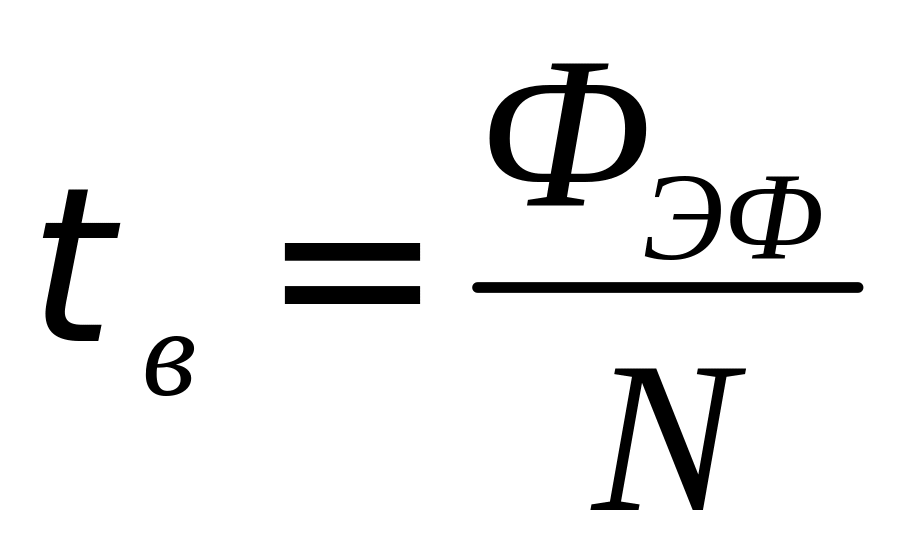
где
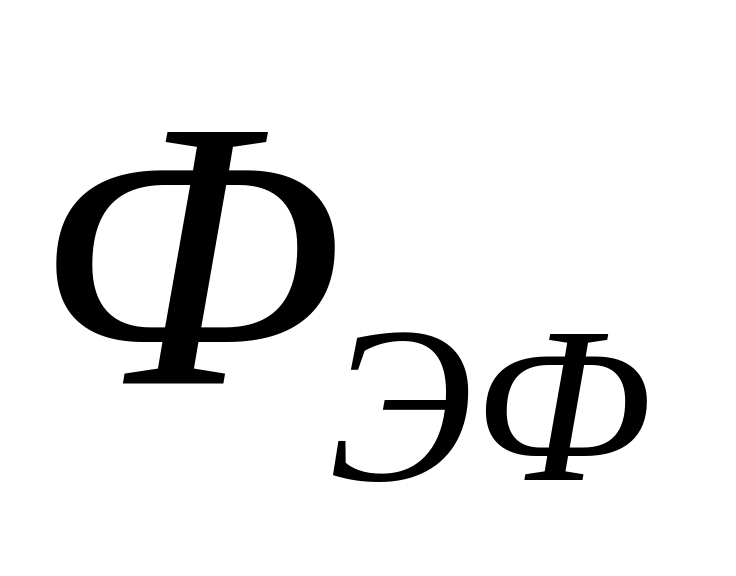 - эффективный фонд времени работы
поточной линии в планируемом периоде;
N - объем выпуска изделий в плановом периоде.
Такт ОППЛ
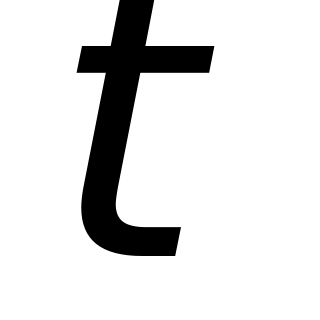 определяется как
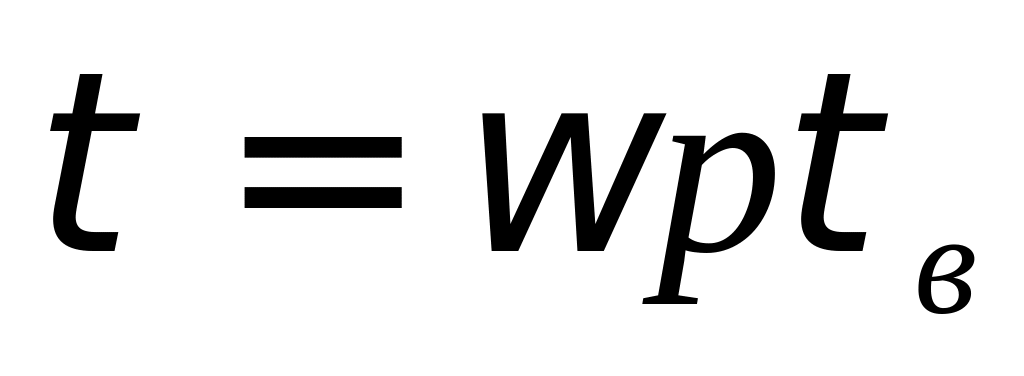 и, в отличие от такта ОНПЛ, имеет чисто
расчетное значение, являясь лишь средней
расчетной величиной, гак как в
действительности запуск и выпуск изделий
или передаточных партий изделий на ОППЛ
в целом и на каждой ее операции в каждый
момент времени может происходить через
промежутки времени, не равные такту
.
В большинстве случаев
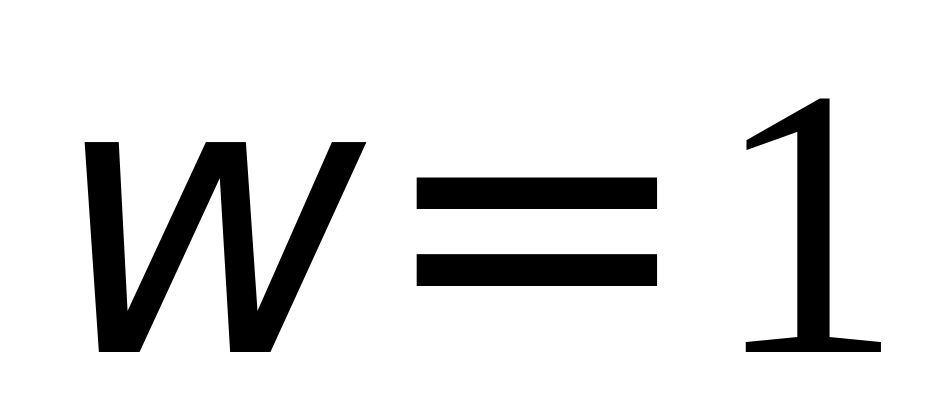 и
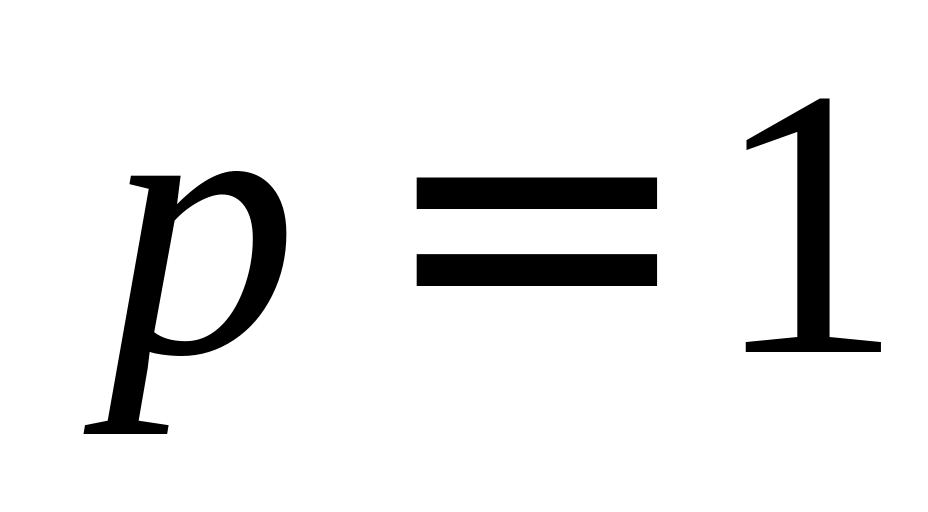 ,
а
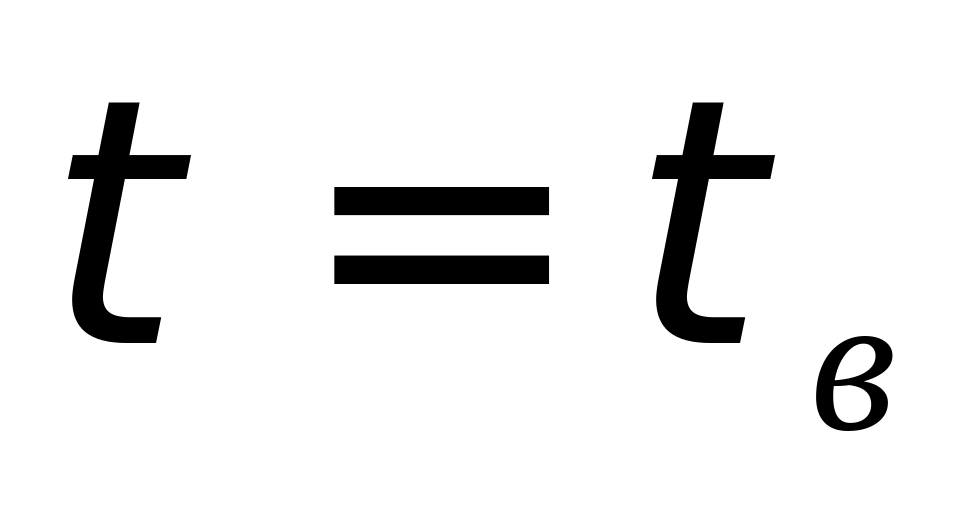 .
Расчет количества рабочих мест и их загрузки.
Расчет ведется отдельно
для каждой операции:
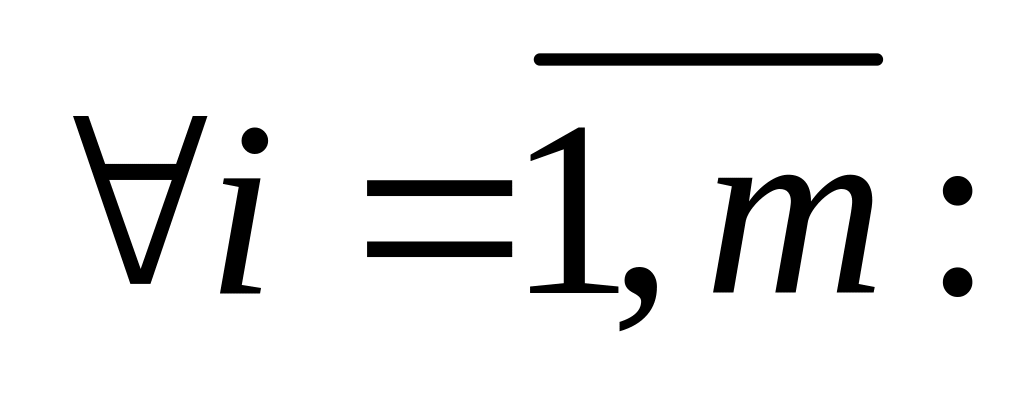
определяется расчетное число рабочих мест на каждой операции
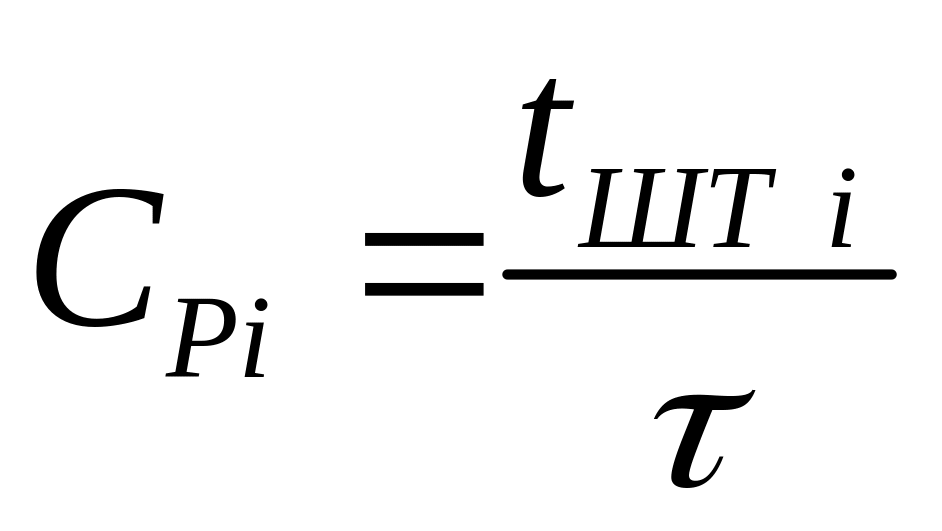
где — штучное время выполнения i-й операции;
определяется окончательное число рабочих мест на каждой операции, исходя из условия, что путем совершенствования технологии, механизации и оснащения рабочих мест приспособлениями во время отладки ОППЛ возможно уменьшение величины штучного времени не более, чем на 10% от нормативного значения:
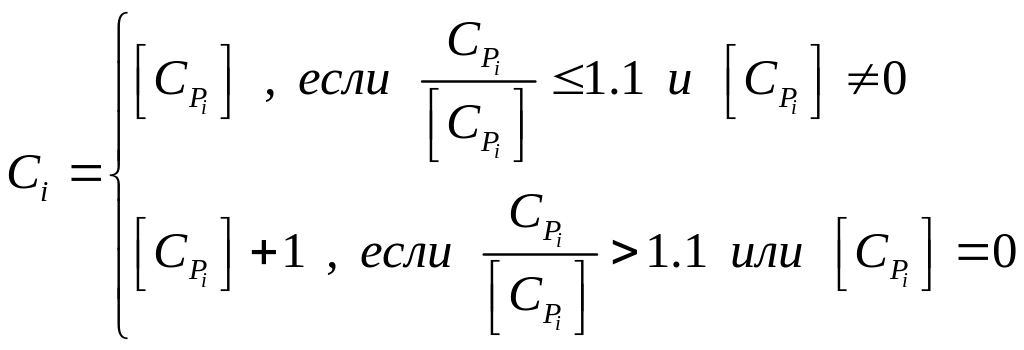
При создании ОППЛ синхронизация существенно ограничена, так как в большинстве случаев здесь невозможны объединение или перекомпоновка операций, поэтому предварительная синхронизация в данном случае не осуществляется, а производится сразу окончательная синхронизация. Для этого:
рассчитываются предварительные коэффициенты загрузки рабочих мест:
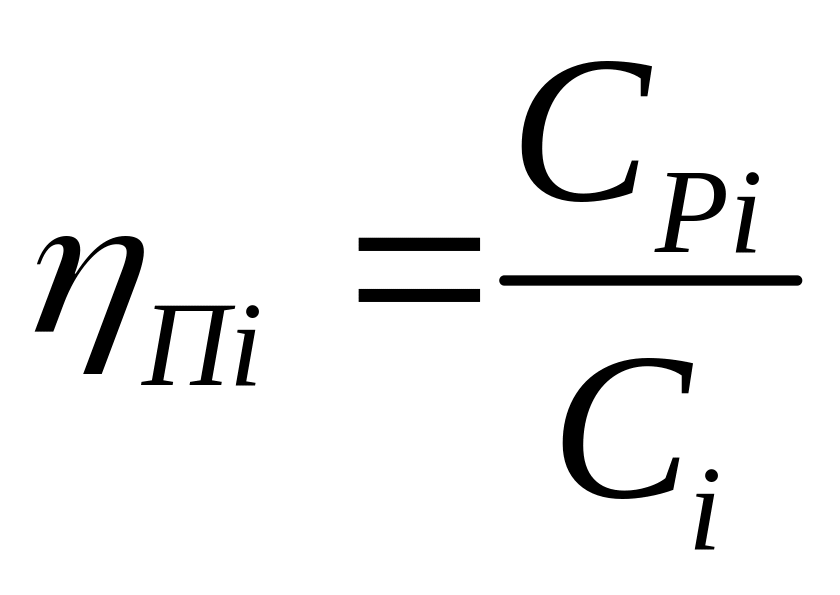 ,
по тем операциям, где имеется перегрузка, производится пересчет норм штучного времени в соответствии с расчетным тактом выпуска:
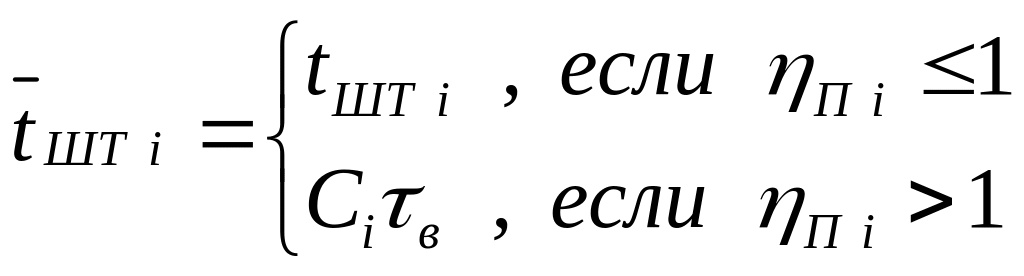 ,
рассчитываются окончательные коэффициенты загрузки рабочих мест:
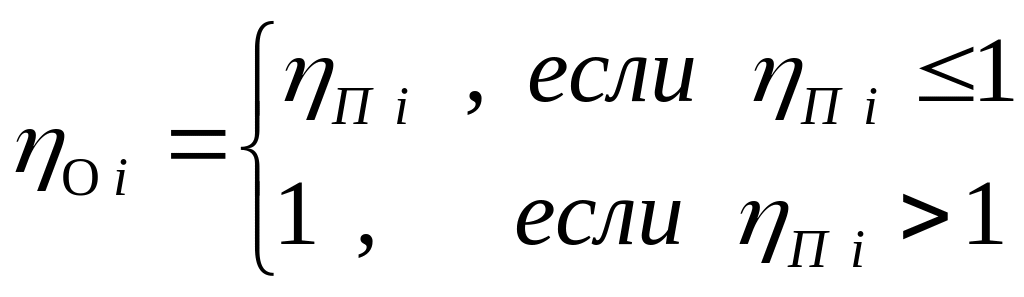 .
Для
достижения по возможности полной
загрузки рабочих при построении
стандарт-плана работы ОППЛ на протяжении
ее периода оборота организуются переходы
рабочих-совместителей между не полностью
загруженными рабочими местами. При этом
для каждой группы одинаковых рабочих
мест вся недогрузка концентрируется
на одном из них. Соответственно, считаются
коэффициенты загрузки недогруженных
рабочих мест
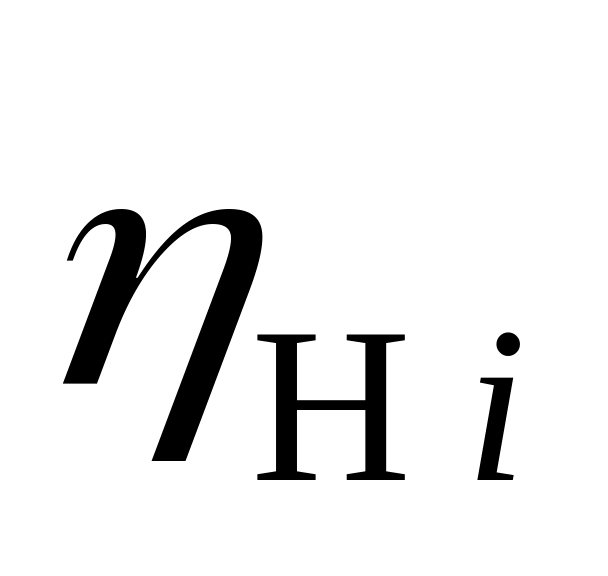 ,
равные дробной части величины
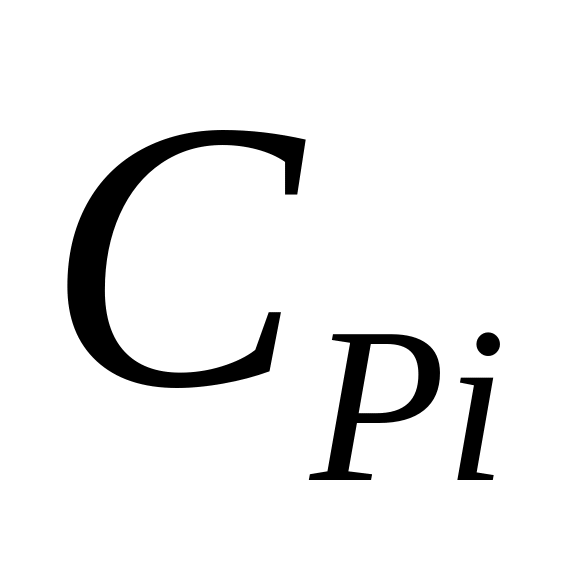 , и периоды работы
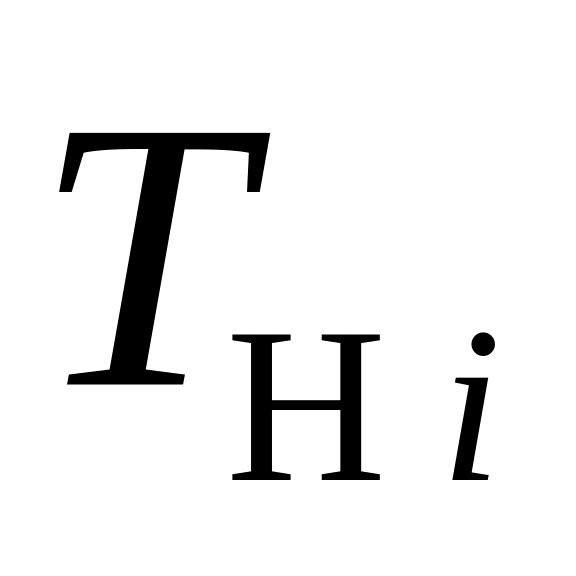 недогруженных рабочих мест:
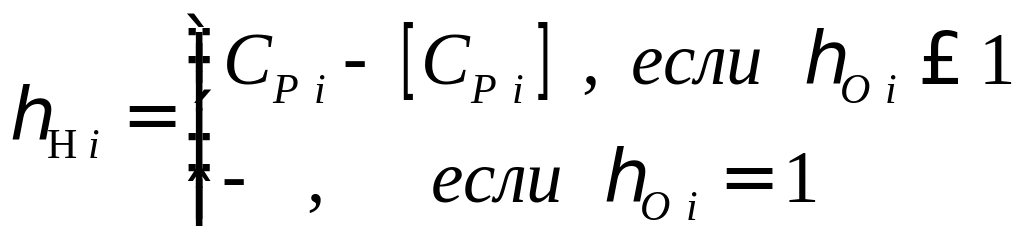 ,
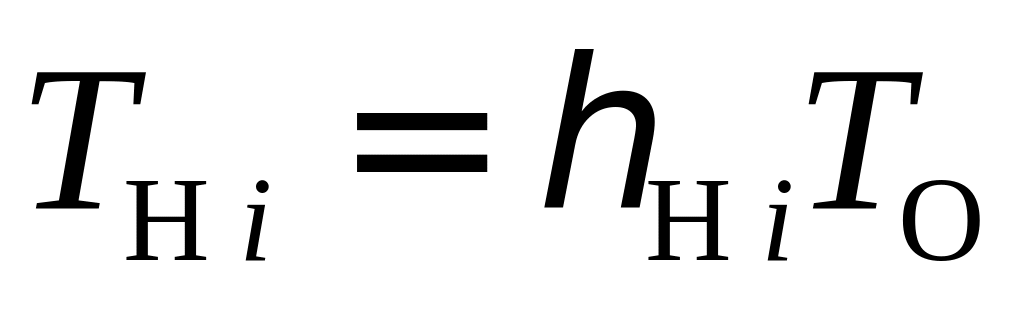
Результаты расчетов заносятся в таблицу 5.9.1 вида:
Таблица 5.9.1
i |
, мин |
|
|
|
мин |
|
|
, мин |
|
|
|
|
|
|
|
|
|
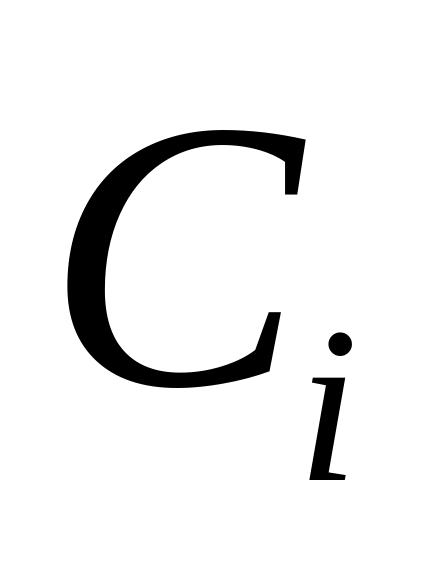
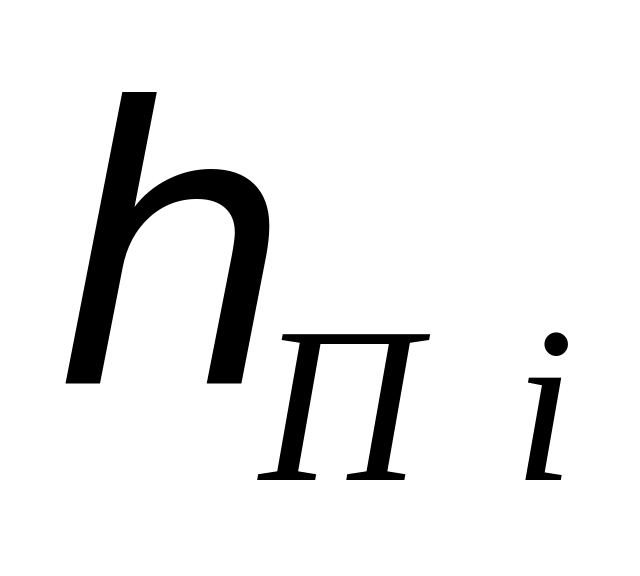
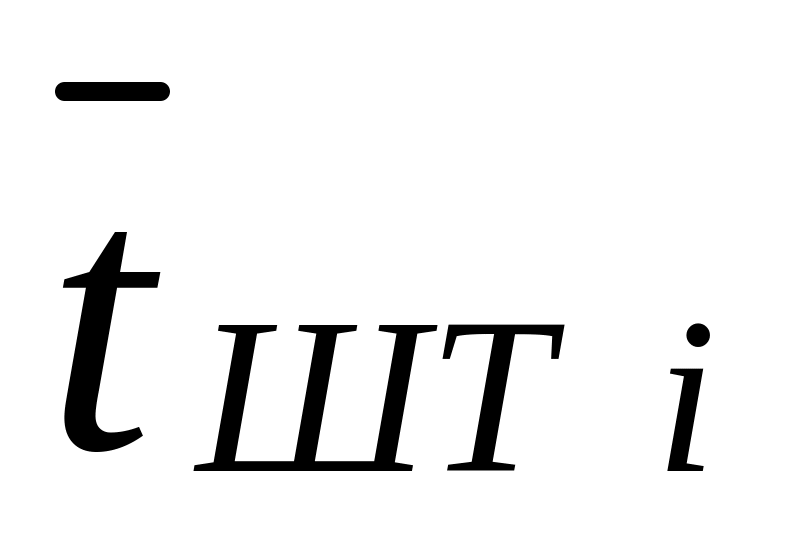 ,
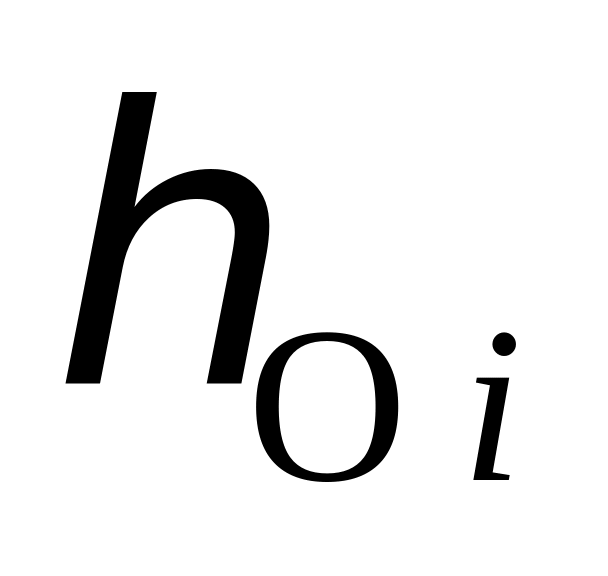
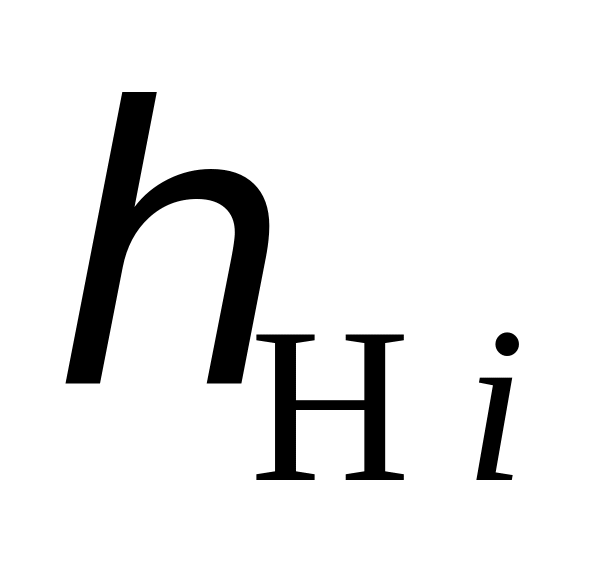
В качестве итога рассчитываются:
общее количество рабочих мест ОППЛ
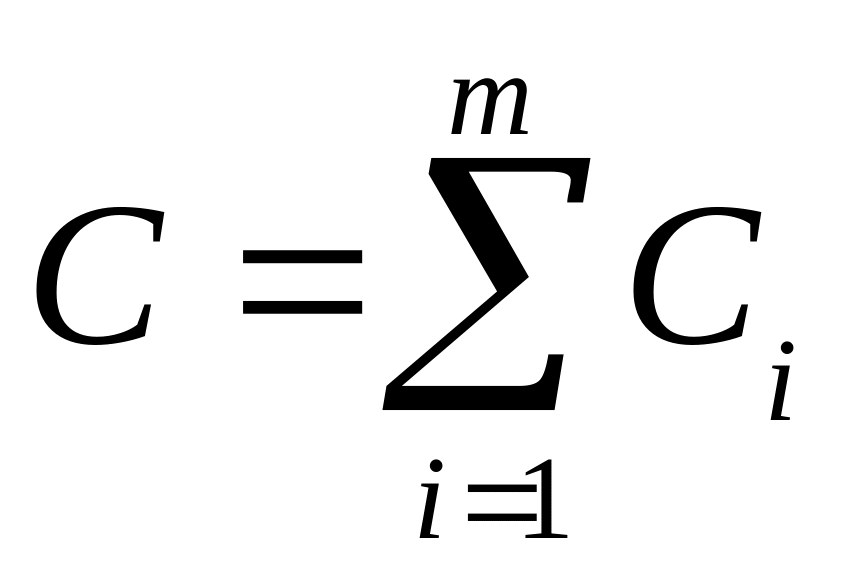 ;
средний коэффициент загрузки рабочих мест
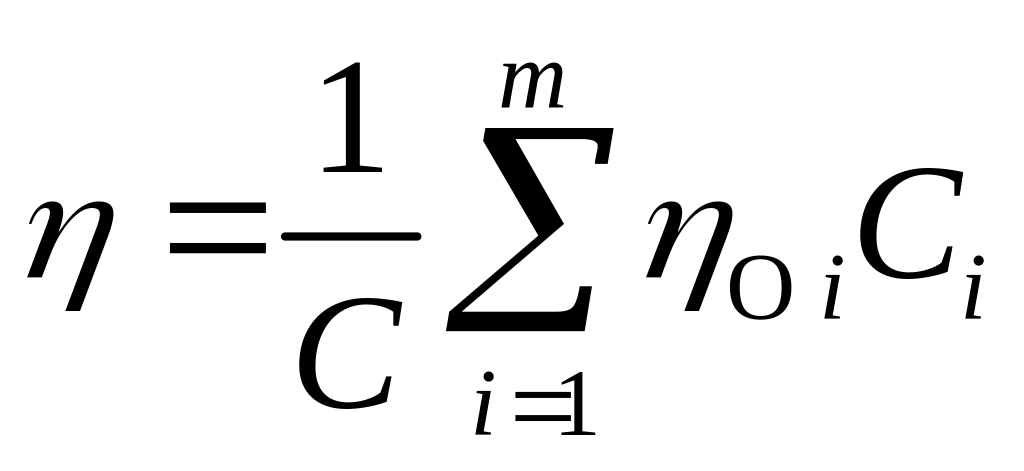 .
При этом для ОППЛ должно
выполняться условие:
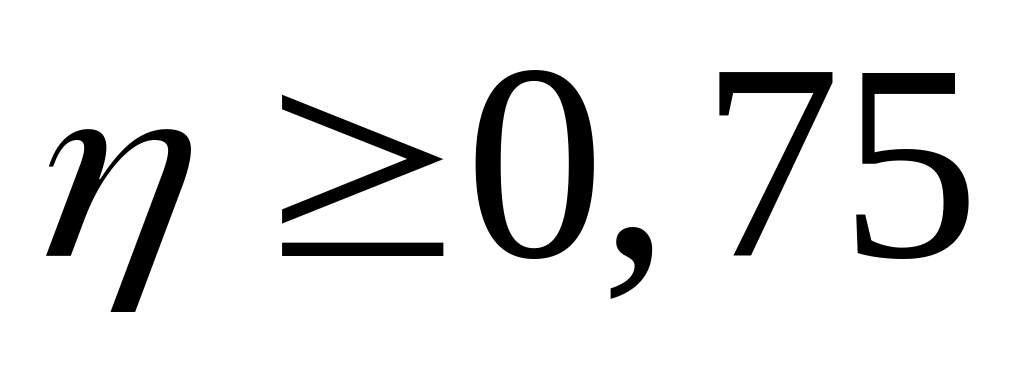 .
Определение периода оборота оппл.
Важнейшей характеристикой
ОППЛ является период ее оборота
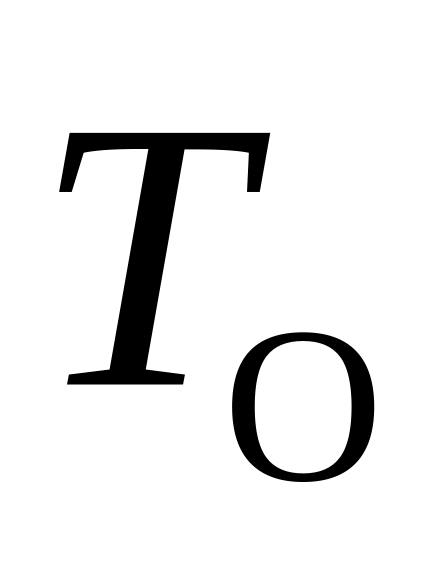 ,
т.е. времени, по истечении которого ОНПЛ
возвращается в исходное состояние:
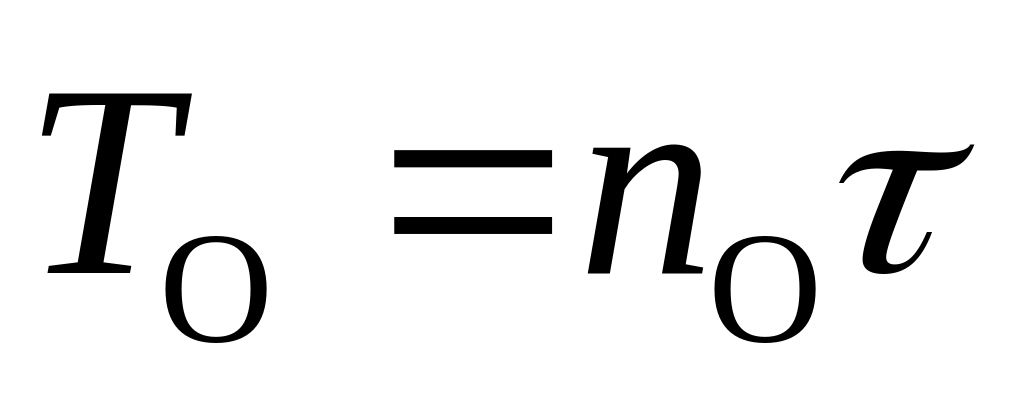 .
При этом коэффициент
оборотного цикла
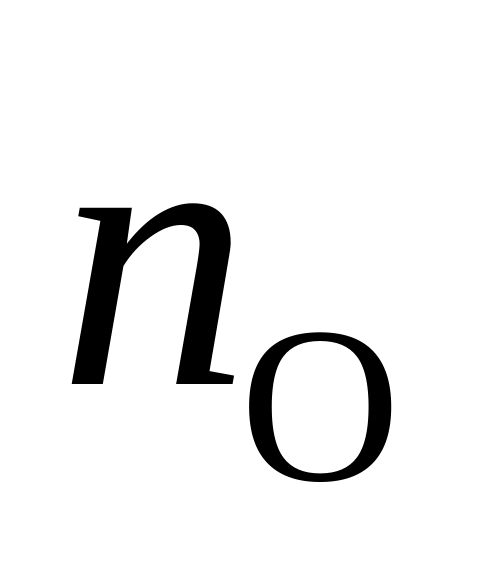 интерпретируется как количество тактов
в периоде оборота или как количество
изделий, после выпуска которых с ОППЛ
в целом и с каждой ее операции повторяется
исходное состояние ОППЛ.
Выбор величины
при фиксированной величине
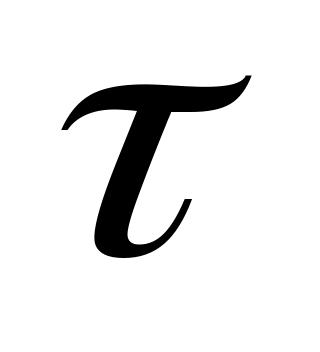 является одновременно выбором величины
и
осуществляется с учетом следующих
условий:
с одной стороны, с увеличением растет и, следовательно, растет величина межоперационного задела (МОЗ) на ОППЛ, что весьма нежелательно;
с другой стороны, с увеличением увеличивается период концентрированных простоев рабочих и оборудования на не полностью загруженных рабочих местах, что расширяет возможности их догрузки внепоточными работами;
величина должна быть равна целому числу полусмен, т. е.
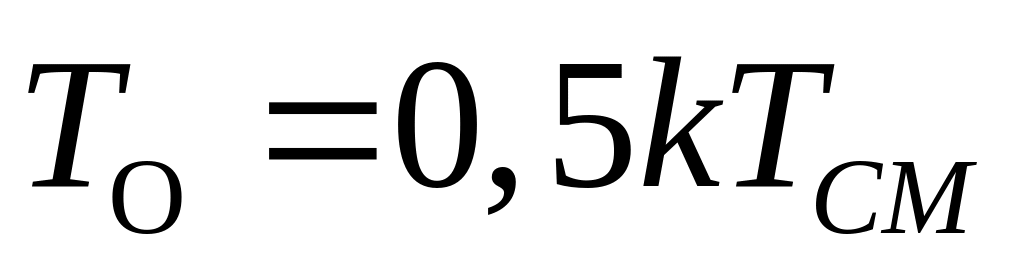 ,
или, что то же самое, величина должна быть равна целому числу полусменных выработок ОППЛ:
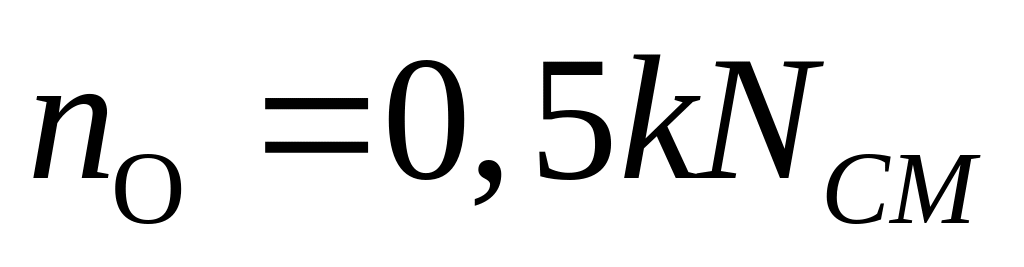
где
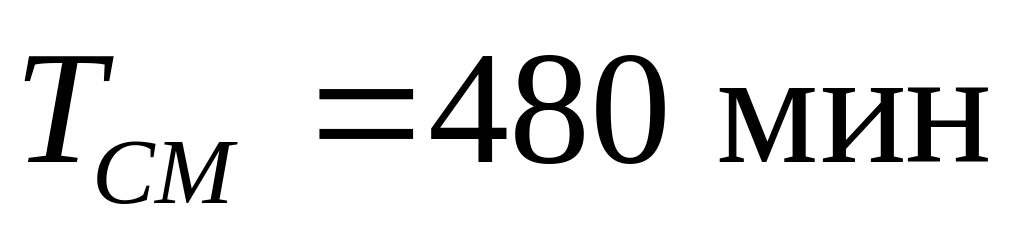 - длительность смены;
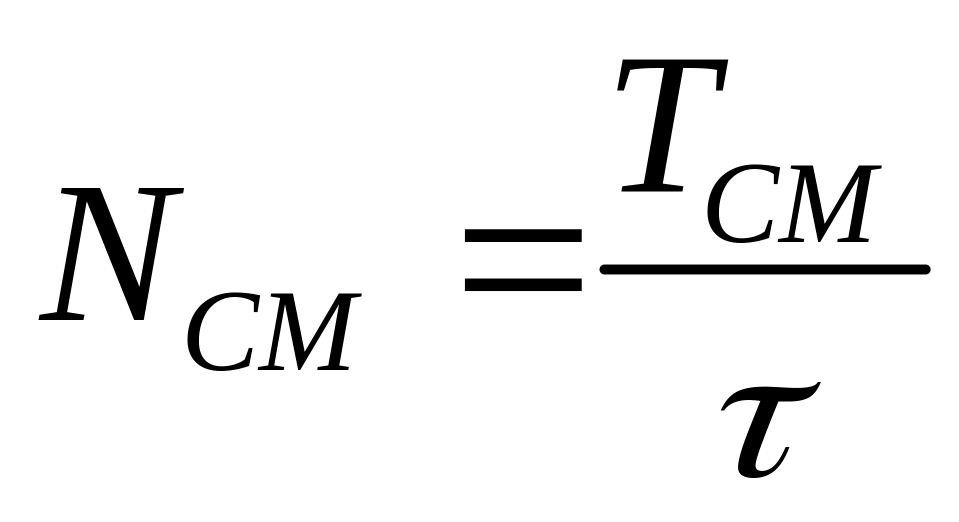 сменная
выработка ОППЛ;
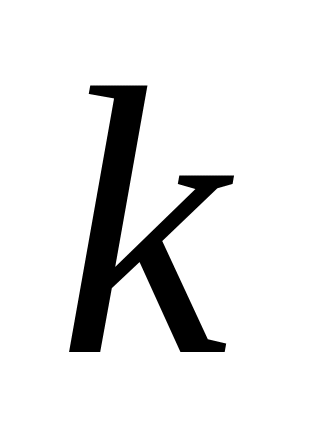 - (целое) число полусмен: на практике,
как правило,
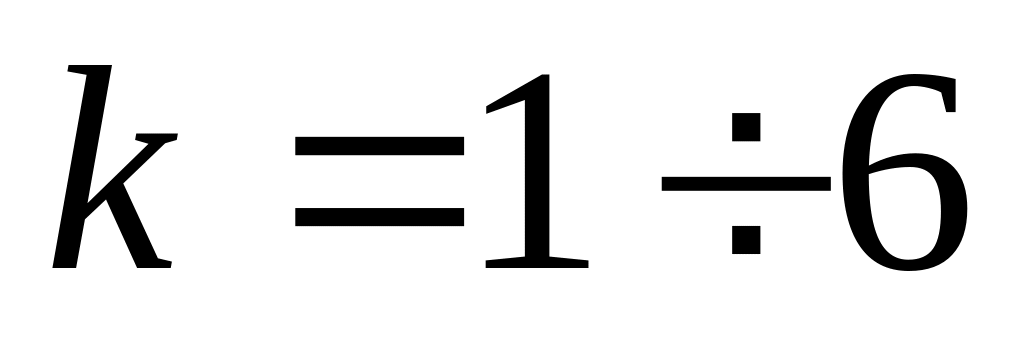 .
Наиболее часто выбирают
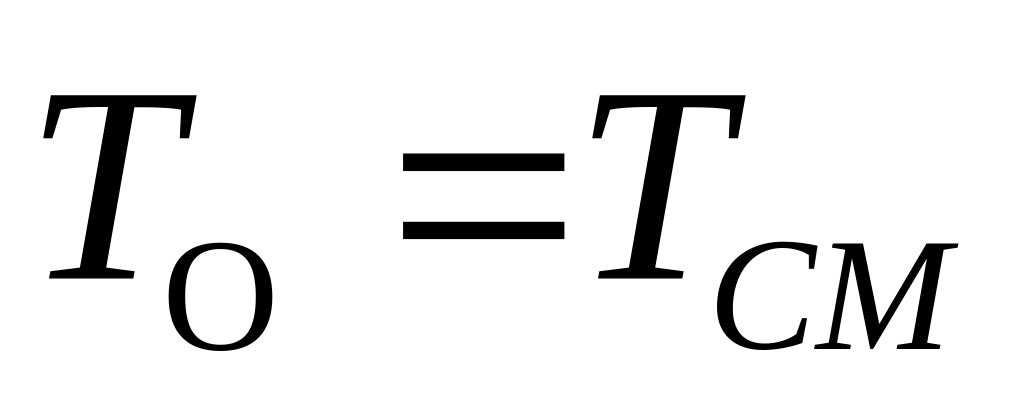 и
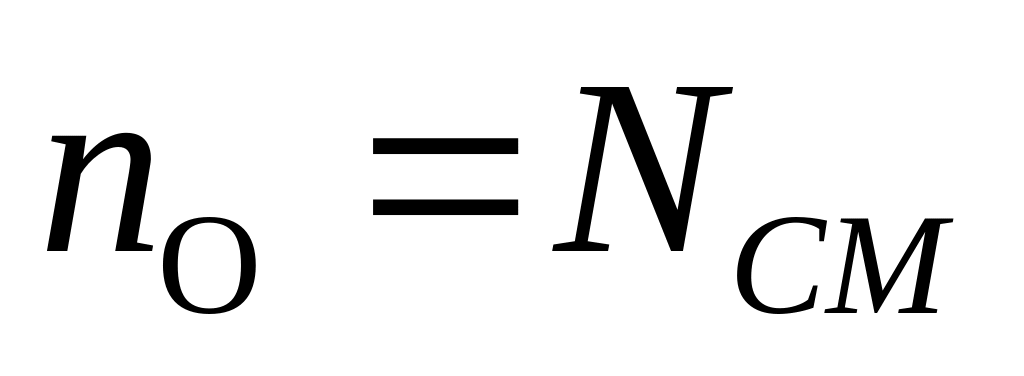 .
Построение стандарт-плана оппл.
Стандарт-план ОППЛ - это совокупность графиков работы оборудования и рабочих и изменения МОЗ на всех операциях ОППЛ в течение ее периода оборота .
Построение стандарт-плана ОППЛ рассмотрим на следующем примере.
Пусть
,
сменное задание
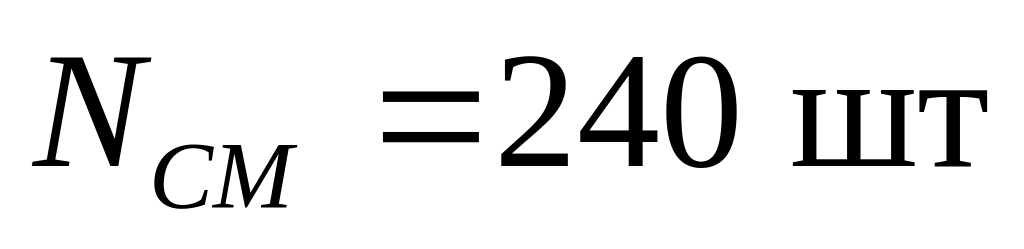 ,
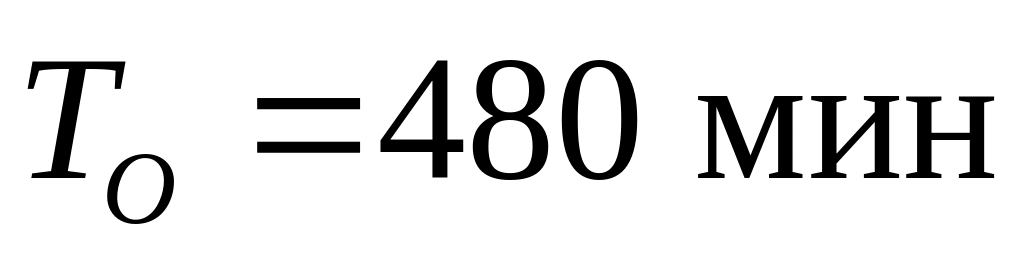 ,
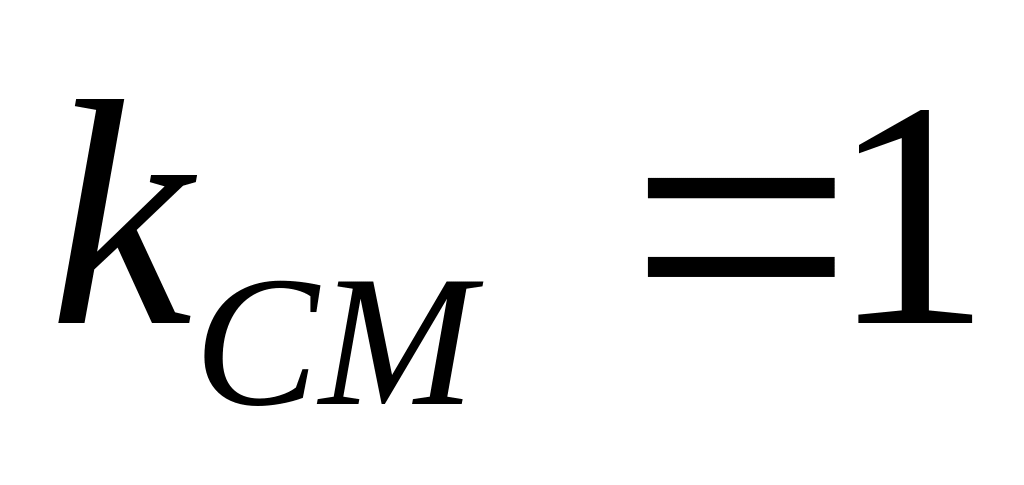 .
Необходимо рассчитать ОППЛ для пяти
операций, заданных нормами штучного
времени
.