Материал: 4918
21
Таким образом, момент сопротивления рассчитывается из зависимости UД(N) следующим образом:
Mс.ф. (t) = kГМ kк U Д (kt N ) , |
(4.2) |
где kк – калибровочный коэффициент датчика; kt – коэффициент пересчета времени, равный длительности одного временного отсчета.
4.4.2. Определение работы по измельчению древесины пня
Работа по измельчению пня A является энергетической характеристикой процесса фрезерования и в конечном итоге определяет топливную экономичность при работе фрезерной машины на вырубке. В каждом проведенном эксперименте производится оценка работы A.
В эксперименте пни необходимо измельчать не полностью, а только до определенного внедрения фрезы в пень (примерно на четверть). Такой подход позволяет уменьшить количество пробных пней: на одном пне можно провести 2…4 фрезерования с одного торца и 2…4 фрезерования с другого торца. Кроме того, уменьшается время проведения эксперимента, уменьшается износ ножей за один эксперимент. Внедрения фрезы на четверть в пень достаточно, чтобы в лабораторном эксперименте воспроизвести все фазы фрезерования пня: начальное касание, начальное фрезерование (при котором слои резания становятся все более длинными), установившееся фрезерование (при котором слои резания имеют приблизительно одинаковую длину). Однако при таком подходе при расчете работы по измельчению необходимо либо экстраполировать результаты частичного измельчения пня на полное, по измельчению некоторого эталонного пня, либо рассчитать удельную работу – работу по измельчению 1 см3 древесины. Остановимся подробнее на последнем варианте, который используется в данной лабораторной работе.
Работу A с большой степенью точности можно рассчитать по зависимости Mс.ф.(t). В механике работу выражают через интеграл от момента по углу
ϕ2 |
|
A = ∫Mс.ф. (ϕ)dϕ , |
(4.3) |
ϕ1 |
|
где φ – текущее угловое положение фрезерного рабочего органа; φ1 и φ2 – некоторые начальный и конечный углы вращения.
В интеграле можно перейти от углов φ ко времени t, считая скорость
22
вращения фрезерного рабочего органа постоянной ω(t) = ω0. Это допущение обосновывается тем, что ввиду большой массы рабочего органа соударение одного ножа с древесиной практически не изменяет вращение рабочего органа. Сделав замену φ = ωt, получаем формулу для расчета работы
t2 |
|
A =ω0 ∫Mс.ф. (t)dt . |
(4.4.) |
t1 |
|
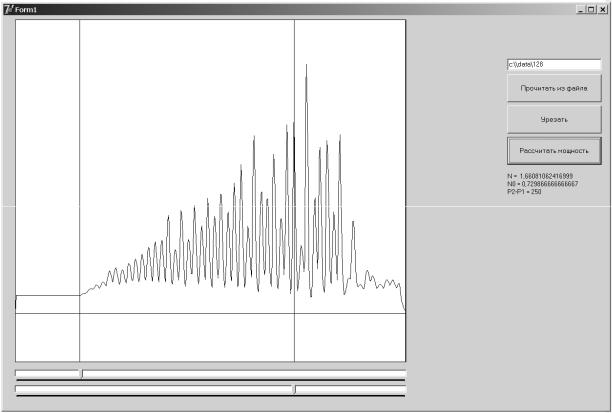
Моменты времени начала и окончания фрезерования t1 и t2 выбираются по графику зависимости Mс.ф.(t) и отмечаются вертикальными линиями (рис. 4.3). Время t1 выбирается по точке начала роста Mс.ф.(t). Время t2 выбирается по окончанию затухания всплесков Mс.ф..
Рис. 4.3. Интерфейсная форма программы для расчета работы по измельчению пня
Для удобства определения t1 и t2 и расчета работы путем численного интегрирования была составлена специальная программа на языке Object Pascal в интегрированной среде программирования Borland Delphi 7. Программа позволяет построить график Mс.ф.(t) по выбранному файлу, содержащему результаты измерения, выбрать и увеличить некоторый участок графика, выбрать время начала контактирования фрезы с пнем и время остановки подачи
23
фрезы, рассчитать среднюю мощность резания и работу резания (рис. 4.3). Численное интегрирование при расчете работы производится методом трапеций.
UД, -мВ1,2 |
|
|
|
|
|
|
-1,3 |
|
|
|
|
|
|
-1,4 |
|
|
|
|
|
|
-1,5 |
|
|
|
|
|
|
-1,6 |
|
|
|
|
|
|
-1,7 |
|
|
|
|
|
|
|
200 |
|
400 |
600 |
номер800отсчета |
|
M400с.ф., |
|
|
a |
|
|
|
I |
|
II |
III |
IV V |
VI |
|
Н·м |
|
|
|
|
|
|
300 |
|
|
|
|
|
|
200 |
|
|
|
|
|
|
100 |
|
|
|
|
|
|
0 |
|
|
|
|
|
|
0 |
10 |
20 |
30 |
40 |
50 |
t,60c |
б
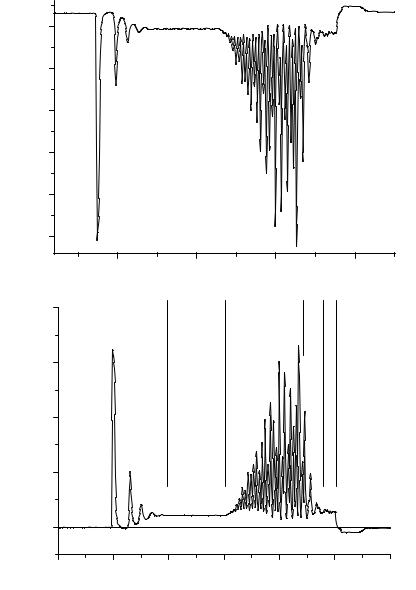
Рис. 4.4. Измеряемая в эксперименте зависимость показания датчика давления от временного шага UД(N) (а) и рассчитанная по ней зависимость момента сопротивления фрезерованию от времени Mс.ф.(t) (б)
4.5. Содержание отчета
Название лабораторной работы; цель работы; таблица с заданными, рассчитанными и измеренными параметрами; схема орудия; формулы для вычислений с результатами вычислений; анализ экспериментальных зависимостей; выводы.
24
4.6. Контрольные вопросы
1.Пояснить, от каких факторов зависит мощность, необходимая для осуществления процесса фрезерования?
2.Как измеряется в эксперименте зависимость показания датчика давления от временного шага UД(N)?
3.Как рассчитывается зависимость момента сопротивления фрезерованию от времени Mс.ф.(t)?
Лабораторная работа № 5 ОПТИМИЗАЦИЯ РЕЖИМОВ РАБОТЫ ФРЕЗЕРНЫХ МАШИН
5.1. Цель работы
Повышение эффективности фрезерования при оснащении фрезы подрезным ножом.
5.2. Лабораторное оборудование и мерительный инструмент
Стенды с рабочими органами фрезерных машин; натурные образцы машин; лабораторная установка, интерферометрический датчик, линейка, угломер, модули аналогового ввода-вывода, контрольно-измерительное оборудование, используемоепривыполнениилабораторнойработы№1.
5.3. Оптимизация параметров рабочего органа фрезерной машины
Для оптимизации параметров рабочего органа фрезерной машины применяется лабораторная установка и контрольно-измерительное оборудование, использовавшиеся при выполнении лабораторной работы № 4. Серия опытов заключается в нахождении оптимальных параметров для скорости подачи и выступа подрезного ножа от энергоемкости рабочего процесса.
Скорость подачи варьируется на трех уровнях, выступ подрезного ножа изменяли от 1 до 5 мм с шагом 1 мм.
Результатом каждого опыта является два записанных компьютером зависимости изменения момента сопротивления и угловой скорости рабочего органа во времени.
25
При планировании эксперимента выбраны наиболее характерные диапазоны изменения каждого из параметров. В пределах диапазона необходимо выбрать от двух до семи различных значений параметра.
Таблица 5.1 Матрица планирования экспериментальной оптимизации
Номер эксперимента |
Скорость подачи vпод, |
Выступ подрезного |
Работа по |
|
м/с |
ножа hП, мм |
измельчению пня Aу, |
|
|
|
Дж/см3 |
|
|
1 |
|
1 |
0,0034 |
5,0 |
|
|
|
2 |
|
2 |
0,0034 |
5,0 |
|
|
|
3 |
|
3 |
0,0034 |
7,8 |
|
|
|
4 |
|
4 |
0,0034 |
8,0 |
|
|
|
5 |
|
5 |
0,0034 |
9,9 |
|
|
|
1 |
|
6 |
0,0065 |
3,6 |
|
|
|
2 |
|
7 |
0,0065 |
4,2 |
|
|
|
3 |
|
8 |
0,0065 |
4,8 |
|
|
|
4 |
|
9 |
0,0065 |
6,0 |
|
|
|
5 |
|
10 |
0,0065 |
6,3 |
|
|
|
1 |
|
11 |
0,0088 |
3,7 |
|
|
|
2 |
|
12 |
0,0088 |
3,9 |
|
|
|
3 |
|
13 |
0,0088 |
5,1 |
|
|
|
4 |
|
14 |
0,0088 |
4,7 |
|
|
|
5 |
|
15 |
0,0088 |
6,3 |
|
|
|
|
|
Поверхность Aу(vпод, hП) имеет вогнутый вид. Аппроксимация функции Aу (vпод, hП) поверхностью второго порядка, производимая методом наименьших квадратов в математическом пакете MathCad 2000, позволяет получить следующее уравнение регрессии:
A (v |
под |
, h |
) =10,97v2 |
+0,057h2 |
−1,29v |
под |
h |
П |
− |
у |
П |
под |
П |
|
|
(5.1) |
|||
|
|
|
−13,96vпод +1,32hП + |
7,32 |
|
|
|
||
|
|
|
|
|
|
|
|||
Оценка значимости коэффициентов регрессии с использованием критерия Стьюдента показывает, что все шесть коэффициентов являются значимыми. Это означает, что поверхность имеет положительный параболический вид в