Материал: Фазовые равновесия и структурообразование сплавов на основе алюминия и магния для авиационной промышленности. Жиляков Д.Г., Горожанкина О.В
магния с содержанием 4 % циркония для атомной промышленности.
Магниево–литиевые сплавы также характеризуются высокими механическими свойствами при криогенных температурах, высокой ударной вязкостью и малой чувствительностью к надрезам, незначительной анизотропией механических свойств и возможностью изготовления из них сварных соединений.
Примеси железа, плохо растворимого в магнии, снижают его коррозионную стойкость, поэтому содержание железа необходимо ограничивать в пределах 0,002-0,005 %.
Примеси никеля в магнии также вызывают интенсивную коррозию, в связи с чем его содержание не должно превышать 0,0005-0,002%. Магний значительно корродирует в морской воде, разбавленных минеральных кислотах, кроме плавиковой, в большинстве органических кислот. Разбавленные щелочи, нейтральные и щелочные растворы фтористых солей не агрессивны. Магний и его сплавы весьма устойчивы по отношению к керосину, бензину, фенолу, минеральным смазочным маслам и к спиртам, кроме метилового.
2.2. Сплавы на основе магния
Сплавы магния обладают малой плотностью, высокой удельной прочностью, хорошо поглощают вибрации, что предопределило их широкое использование в авиационной и ракетной технике.
Основной недостаток магниевых сплавов - низкая коррозионная стойкость, из-за чего их нельзя использовать без защитных покрытий (оксидирование, окраска). Магниевые сплавы имеют примерно в 1,5 раза меньшие упругие модули, чем алюминиевые сплавы, а это обусловливает большие упругие деформации и необходимость применения больших рабочих сечений деталей. Наконец, большинство магниевых сплавов не может работать при температуре выше 150 – 170 °С из-за
46
разупрочнения. Кроме этого, технология плавки и литья магниевых сплавов несравненно сложнее, чем алюминиевых, так как требуется обязательное применение солевых флюсов при плавке и защитных средств при разливке и нагревах выше 300 °С. Также недостатком магниевых сплавов является трудность обработки давлением и литья.
Сплавы удовлетворительно свариваются дуговой сваркой в защитной среде инертных газов, контактной сваркой и хорошо обрабатываются резанием. Чаще применяют сплав магния с алюминием (до 10 %), цинком (до 5 – 6 %), марганцем (до 2,5 %), цирконием (до 1,5 %).
Алюминий и цинк в количестве до 6-7 %, образующие с магнием твердые растворы и соединения Mg4Al3 и MgZn2, повышают механические свойства магния.
Марганец с магнием образует твердый раствор α. При понижении температуры растворимость марганца в магнии понижается и из α-твердого раствора выделяется β-фаза. Марганец, не улучшая механические свойства, повышает сопротивление коррозии и свариваемость сплавов магния.
Цирконий, введенный в сплавы магния с цинком, измельчает зерно, улучшает механические свойства и повышает сопротивление коррозии.
Редкоземельные металлы и торий повышают жаропрочность магниевых сплавов.
Бериллий в количестве 0,005-0.012 % уменьшает окисляемость магния при плавке, литье и термической обработке.
Магний только с кадмием образует непрерывный ряд твердых растворов, а с большинством металлов дает хрупкие промежуточные фазы. Легирующие компоненты вводят в таком количестве, чтобы состав находился недалеко от точки наибольшего насыщения твердого раствора на основе магния. Это дает наибольшее упрочнение раствора. Наличие же переменной растворимости обеспечивает возможность термической обработки сплавов путем закалки и старения.
47
Магниевые сплавы, как и алюминиевые, по технологии изготовления подразделяют на две группы:
– литейные сплавы – для получения деталей методом фасонного литья, маркируемые буквами «МЛ»;
– деформируемые сплавы, подвергаемые прессованию, прокатке, ковке, штамповке и другим видам обработки давлением, маркируемые буквами «МА».
Магниевые сплавы, как и алюминиевые, подвергают термической обработке – диффузионному отжигу (гомогенизации), отжигу, закалке и старению.
Слитки и фасонные отливки подвергают диффузионному отжигу (гомогенизации) обычно при 400 – 490 °С в течение 10 – 24 часов. При гомогенизации магниевых сплавов избыточные фазы, выделившиеся по границам зерен, растворяются, и состав по объему зерен выравнивается, что облегчает обработку давлением и повышает механические свойства.
Для устранения наклепа и уменьшения анизотропии механических свойств магниевые сплавы подвергают рекристаллизационному отжигу при 250 – 350 °С.
Некоторые магниевые сплавы могут быть упрочнены закалкой и старением.
Особенностью магниевых сплавов является малая скорость диффузионных процессов, поэтому фазовые превращения в них протекают медленно. Это требует больших выдержек при нагреве под закалку (4 – 24 час) и искусственном старении (15 – 20 час). По этой же причине возможна закалка на воздухе. Многие сплавы закаливаются при охлаждении отливок или изделий после горячей обработки давлением на воздухе, а следовательно, они могут упрочняться при искусственном старении без предварительной закалки. Гомогенизацию и закалку осуществляют при нагреве до 380 – 540 °С (Т4) и последующее старение при 150 – 200 °С (Т6).
Прочность магниевых сплавов в процессе старения можно повысить только на 20 – 35 %. Пластичность сплавов при этом уменьшается, поэтому нередко ограничиваются
48
только гомогенизацией (закалкой), улучшающей механические свойства сплавов.
Основную группу деформируемых магниевых сплавов представляют сплавы, построенные на основе системы магний
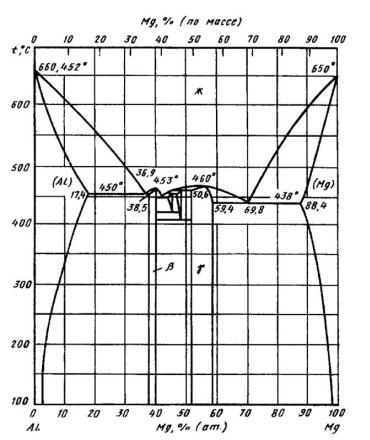
– алюминий – цинк с добавками марганца. Типичным для этой группы является сплав МА5 (7,8 – 9,2 % А1; 0,2 – 0,8 % Zn; 0,15 – 0,5 % Мn). Как видно из диаграммы состояния алюми- ний-магний (рис. 28), сплавы с 5 – 10% А1 способны поддаваться закалке и старению.
Рис. 28. Диаграмма состояния алюминий – магний [3]
49
Действительно, такая термообработка используется для повышения свойств сплава МА5, при этом чаще применяют одну закалку с 405 – 415 °С с охлаждением на воздухе. После
такой обработки получают σв = 310 МПа, σ0,2= 220 МПа, δ = 8 %. Другая группа магниевых сплавов построена на системе
магний – цинк – цирконий, например, сплав ВМ65-1 (4,0 – 5,5%Zn; 0,3 – 0,9% Zr). Сплав также термически обрабатываемый и после обработки по режиму Т1 (искусственное старе-
ние при 175±5° С, 24 ч) имеет σв = 350 МПа, σ0,2 = 300 МПа, 6
= 8 %. Разработаны также магниевые сплавы с добавками редкоземельных металлов (церия, лантана) в количестве 0,3 – 1%. Основная цель, которую преследуют при разработке новых магниевых сплавов, – получить наибольшее упрочнение при температуре выше 170 °С. Горячая обработка магниевых сплавов проводится при 350 – 400 °С, рекристаллизационный отжиг – при 300 – 350 °С [17,18].
Литейные магниевые сплавы по составу почти совпадают с деформируемыми сплавами, но отличаются большими допусками по примесям железа и никеля. Так, литейный сплав МЛ5 по содержанию алюминия и марганца одинаков со сплавом МА5. Среди литейных имеются также сплавы, основанные на системе магний – цинк (3 – 5 %) – цирконий (до 1 %), магний – редкоземельные металлы (1 – 3 %) – цинк (0,5) – цирконий (до 1 %). Сплавы этих систем разрабатывались как жаропрочные для работы при 200 – 250 °С. В состав всех магниевых сплавов входит 0,01 – 0,02 % Be для уменьшения окисления при плавке.
Наиболее вредные примеси во всех магниевых сплавах - железо и никель, содержание которых установлено не более 0,01 – 0,05 % (в зависимости от марки сплава). Эти примеси, будучи нерастворимыми в твердом магнии, выделяются в виде мелких частиц и вызывают резкое усиление атмосферной коррозии сплавов, так как обладают значительно более положительным электрохимическим потенциалом в сравнении с магнием [19].
50