Материал: Организация производства. Савенкова В.Ф
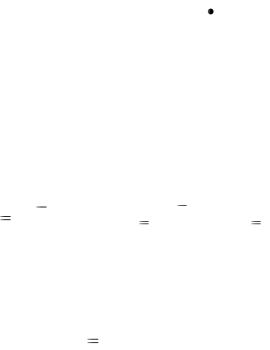
Окончание таблицы 17
32. Испыта- |
– |
1,0 |
0,8*1=0,8 |
1/0,8=1,25 |
1000*1,25=125 |
ние в камере |
|
|
|
|
0 |
влаги |
|
|
|
|
|
33. Класси- |
20 |
0,8 |
0,8 |
1/0,8=1,25 |
1000*1,25=125 |
фикация и |
|
|
|
|
0 |
т.д. |
|
|
|
|
|
План, шт. |
|
|
|
|
1000 |
При передаче на поточной линии изделий транспортными партиями рассчитывается ее ритм
ч=ТП р.
Ритм (ч) равен произведению такта поточной линии на число деталей (изделий) в транспортной партии (ритм характерен для полупроводникового производства).
Такт поточной линии имеет обратную величину –
темп.
Темп поточной линии характеризует ее производительность и представляет собой количество приборов, выданных линией в единицу времени (час, мин, смену и т.д.)
|
|
|
|
|
|
|
|
20 |
|
||
|
|
Ф П |
|
|
60 |
|
|
мин |
|
||
ТТ |
|
, |
Т |
|
8 |
30 шт. за 1 час. |
|||||
|
|
|
|
|
|||||||
|
|
Т |
|
|
|
||||||
|
|
Т П |
|
2 мин |
|
||||||
|
|
|
|
|
|
|
|||||
|
Далее рассчитывается количество рабочих на поточ- |
||||||||||
ной линии (Ср) |
|
|
|
|
|
|
|
|
|||
|
|
СР |
t |
|
|
|
- (на одной операции), |
||||
|
|
|
|
|
|
||||||
|
|
Т П |
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
156
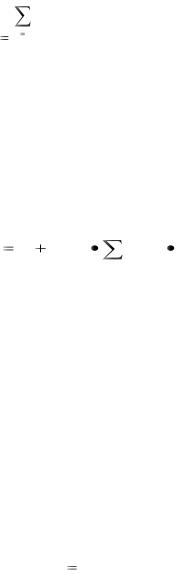
m
|
|
|
ti |
|
С |
|
i 1 |
- (на линии), |
|
Р |
Т |
|
||
|
|
П |
|
|
где t – норма времени на операцию, мин; ТП – такт поточной линии.
Аналогично считается количество рабочих мест. Выше речь шла о явочном количестве рабочих. Явоч-
ное количество рабочих равно количеству рабочих мест на линии. Списочное количество учитывает количество рабочих смен и возможные потери рабочего времени каждым рабочим, закрепленным за линией,
С р.спис (1 |
|
в |
) |
|
100 |
||||
|
|
|||
m
С р. яв SСМ ,
1
где в – добавочный процент числа рабочих на случай невыходов (очередные отпуска, выполнение гособязанностей, болезни и др.);
Sсм – количество рабочих смен;
– явочная численность рабочих.
Потребное количество оборудования рассчитывается аналогично явочному количеству рабочих, таким образом определяют расчетное количество оборудования, рабочих, рабочих мест с точностью до десятых долей единицы. Принятое количество единиц оборудования и т.д. – это округленное до целого число.
При определении потребного количества оборудования, людей, мест допускается их перегрузка на 10%. Коэффициент загрузки рассчитывается как
К загр |
Соб. расч |
. |
|
Соб.прин |
|||
|
|
157
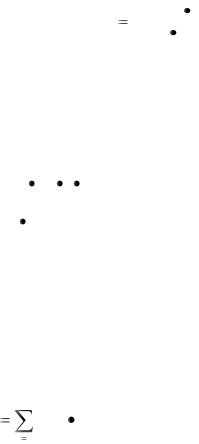
Особо рассчитывается потребность оборудования с аппаратурными процессами (стенды, сушильные шкафы, термическое оборудование для диффузии, окисления, напыления, эпитаксии и др.)
Соб |
N зап.см. |
|
Тцикл. |
, |
q |
Т |
см |
где Nзап.см – сменное здание по запуску, шт.;
Тцикл – продолжительность одного рабочего цикла оборудования, мин;
Тсм – продолжительность смены, мин; q – емкость оборудования, шт.;
Тцикл = q tвсп tо tподг;
где q tвсп – вспомогательное нормированное время на загрузку и выгрузку приборов, q;
t0 – основное (технологическое) время на операцию,
мин;
tподг – время подготовительное на приведение рабочей зоны в состояние готовности к приему очередной партии приборов, мин.
Рабочая длина поточной линии (Lр) рассчитывается следующим образом
|
m |
Lp |
Cобi li , |
|
i 1 |
где l – расстояние по оси потока между центром соседних рабочих мест, м (1; 1,2; 1,5):
158
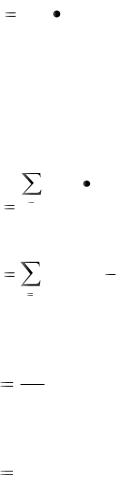
Lр Cоб l – при равных расстояниях между рабочими местами на всех операциях.
Это рабочая длина линии при одностороннем (последовательном) расположении рабочих мест.
В целях более компактной планировки применяется 2- стороннее расположение: шахматное и параллельное.
m
Cоб.i li
Lр |
i 1 |
|
|
|
(параллельное расположение); |
|
|
|
|
2 |
|||
|
|
|
|
|
||
|
m |
l |
i |
|
|
|
Lр |
|
(Cоб.i |
1) (“шахматное” расположение). |
|||
2 |
||||||
|
i 1 |
|
|
|||
Скорость движения потока (V) определяется следующим образом
l
V – при непрерывном движении транспорт-
Т п
ной ленты;
V |
l |
– при пульсирующем движении, |
|
||
tтр |
|
|
|
|
где tтр – время транспортировки изделий на один интервал, мин.
Скорость движения конвейера имеет ограничения.
Для рабочих конвейеров с равномерным движением ленты допустимая скорость – 2,25 м в минуту, до 6 м в минуту может быть увеличена скорость в остальных случаях.
На поточной линии имеются заделы (изделия в незавершенном производстве) следующих видов: технологический,
159
транспортный, резервный (страховой). Сумма этих заделов в рублях составляет незавершенное производство поточных линий.
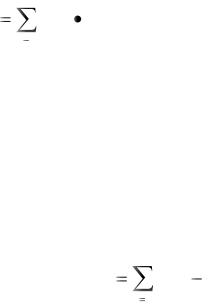
Технологический задел – это изделия, находящиеся в каждый данный момент непосредственно в изготовлении на всех рабочих местах линии
|
m |
Z тех |
Собi p - при передаче транспортными |
i |
1 |
партиями;
Zтех=Соб - при поштучной передаче,
где р – число предметов, одновременно находящихся в работе или на контроле на данном рабочем месте (транспортная партия в полупроводниковом производстве).
Транспортный задел – это изделия, находящиеся в движении на конвейере в каждый данный момент. При штучной передаче с предыдущей операции на последующую он равен
|
m |
Zтр |
Собi 1. |
|
i 1 |
Резервный (страховой) задел – это изделия, предна-
значенные для обеспечения бесперебойного питания последующей операции. Он предотвращает общий простой линии. Хранится на рабочем месте со степенью готовности изделия по данную операцию включительно. Резервный задел обычно восстанавливается каждую смену, при этом он может быть в течение смены разным по величине. Рассчитывается обычно средний размер:
160