Материал: Организация производства. Савенкова В.Ф

Д Т |
Сп |
...П... Т Д , |
|
Рс |
|||
|
|
где П – длительность производственного цикла.
Каждый оборот оборотных средств приносит предприятию прибыль, чем короче цикл, тем больше оборотов и масса прибыли. Изделия в период производства (П) являются его незавершенным производством (элементом оборотных средств). Мероприятия по сокращению производственного цикла вытекают из принципов построения производственного процесса: специализации, пропорциональности, параллельности и др. Более полная реализация принципов на практике приводит к сокращению длительности производственного цикла. Факторы его сокращения целесообразно рассмотреть по элементам производственного цикла.
Тц= Тт(о)+ Тк+ Ттр+ Те+ Тп..
Сокращение длительности рабочего периода достигается за счет совершенствования технологий, повышения технологичности конструкции, совершенствования организации производства.
В свою очередь, совершенствование технологических процессов сводится к их автоматизации, интенсификации процессов, внедрению скоростных режимов работы оборудования, прогрессивных технологических процессов, групповой обработки. Эффективной является концентрация нескольких операций в одной единице оборудования.
Направлениями совершенствования организации производства выступают внедрение параллельного и параллельнопоследовательного видов движения изделий, параллельных рабочих мест, поточных принципов производства, бригадных форм организации труда; сокращения транспортировок - автоматизация, унификация тары, прогрессивные технологические планировки производственных участков и цехов; сокращения времени контрольных операций (а они в полупроводниковом производстве занимают до 30 % времени рабочего периода производственного цикла) – автоматизация, внедрение статистических методов контроля (методы будут изучены в одной
146
из последующих тем курса), совмещение времени технологических и контрольных операций.
Последнее исследование фактического времени перерывов в производственном цикле изделий машиностроительного комплекса, включая предприятия радио- и электронной промышленности, было проведено по Центральному Черно- земно-Экономическому району (ЦЧЭР) в конце 50-х - начале 60-х годов прошлого столетия. Тогда оно составило 70 % времени, оно и сейчас более 50 %. Сократить его долю можно за счет замены последовательно вида движения элементов изделия в производственном процессе параллельным (поточным производством) и параллельно-последовательным; введением предметной специализации цехов и участков вместо технологической; увеличением количества рабочих смен; уплотнением рабочего дня за счет ликвидации простоев.
2.2 Организация поточного производства
Рекомендуемая литература
1.Организация, планирование и управление предприятиями электронной промышленности /Под ред. П.М. Сту-
колова, 1986. С. 124-145
2.Организация и планирование машиностроительного производства /Под ред. М.И. Ипатова и др. 1988. М.: Высш. шк. С. 179-196
3.Орлов В.И. Гибкие производственные системы. Организация и оборудование. Обзоры по электронной технике. Серия 7. Технология, организация производства и оборудование. – М.: ЦНИИ “Электроника”, 1985. 43с.
4.Организация производства /Под ред. О.Г. Туровца, М.: Экономика и финансы, 2002. 452 с.
147
|
Поточное производство организовано на основе па- |
|
раллельного движения предметов труда по операциям. |
|
Сущность поточного метода заключается в том, что |
|
параллельный вид движения предметов труда по ходу техноло- |
|
гического процесса осуществляется по жестко и четко уста- |
|
новленному маршруту и в заранее рассчитанных темпах. |
|
Наиболее общими принципами организации поточного |
|
производства являются: |
|
1) расчленение процесса производства на простые по |
|
содержанию операции (1-3 перехода); |
|
2) расчленение процесса производства на равные или |
|
кратные по трудоемкости операции и установление целесооб- |
|
разной их последовательности, что служит предпосылкой не- |
|
прерывности производства; |
|
3) закрепление одной детале-операции за одним рабо- |
|
чим местом; |
|
4) прямоточное с наименьшими разрывами расположе- |
|
ние рабочих мест по ходу технологического процесса; |
|
5) поштучная передача деталей (изделий) или неболь- |
|
шими транспортными партиями с одного рабочего места на |
|
другое сразу после обработки на предыдущей операции с по- |
|
мощью специальных транспортных средств; |
|
6) одновременное параллельное выполнение операций |
|
на всех или большинстве рабочих мест; |
|
7) преимущественно механизированное передвижение |
|
обрабатываемых предметов с операции на операцию; |
|
8) замкнутый характер производства и непрерывность |
|
движения предметов труда в процессе производства. |
|
Только совокупность этих признаков дает поток. |
|
Впервые поток был создан в СССР в 1938г. на Воронежском |
|
заводе “Электросигнал”. |
|
Поточный метод является наиболее прогрессивной |
1. Сущность и принципы организации поточного |
формой организации производственных процессов, наиболее |
производства |
эффективной. Поточное производство, как видно из вышеска- |
|
занного, обладает характерными чертами передовой организа- |
148
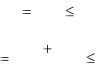
ции производственных процессов: специализацией рабочих мест, параллельным выполнением операций, пропорциональностью мощностей, ритмичностью и непрерывностью протекания процессов.
Поточное производство представлено поточными линиями. Поточная линия (ПЛ) – группа рабочих мест, организованная на основе принципов поточного производства.
2. Организация поточных линий
Поточные линии, применяемые в производстве, весьма разнообразны и делятся на несколько групп.
1. По степени механизации и автоматизации процесса
различают немеханизированные, механизированные и автоматизированные поточные линии.
Механизированная поточная линия характеризуется тем, что в ней механизированы технологические, транспортные и контрольные операции.
Уровень механизации линии можно определить следующим образом:
|
К |
|
|
|
С р |
1; |
|
||
|
А,М |
|
Соб |
|
|||||
|
|
|
|
|
|
|
|
||
К |
|
|
Т МА |
Т МР |
1, |
||||
А,М |
|
|
Т |
|
|
|
|||
|
|
|
|
шт |
|
|
|
||
где Соб – общее количество рабочих мест (оборудования) на линии; Ср – общее количество рабочих на линии;
149
– суммарное время соответственно машинноавтоматическое, машинно-ручное и штучное время по всем операциям, в том числе и транспортным.
2. По количеству закрепленных за линией изделий и по порядку их чередования поточные линии делятся на однономенклатурные, многономенклатурные и групповые.
Однономенклатурные поточные линии, за которыми закреплено одно изделие, применяются в массовом производстве, обеспечивающем достаточную специализацию и полную загрузку рабочих мест.
Многономенклатурные поточные линии, на которых изготавливается по унифицированному технологическому процессу несколько наименований конструктивно сходных изделий, позволяет внедрить поточные методы работы в серийное производство. Эти линии могут быть с последовательным, параллельным и смешанным чередованием изделий.
Многономенклатурные поточные линии с последовательным чередованием изделий характеризуются тем, что одновременно на линии изготавливается одно изделие, путем переналадки оборудования изделия по очереди изготавливаются в течение года, квартала.
На многономенклатурных поточных линиях с параллельным изготовлением изделий одновременно изготавливают все наименования изделий, которые планируются на один год.
Например, поточная линия по одновременному изготовлению жгутов трех видов (№ 1,2,3) для телевизоров на Воронежском заводе «Электросигнал».
На смешанных многономенклатурных поточных линиях одновременно сочетаются и последовательный, и параллельный принципы.
Разновидностью последнего типа поточных линий являются групповые поточные линии. На них закрепляется и изготавливается несколько изделий различных по конструкции, технологии изготовления и сборке. Применяются они в единичном и мелкосерийном производстве.
3. В зависимости от способа транспортировки изделия поточные линии бывают:
150