Материал: Организация производства. Савенкова В.Ф

Таблица 3 Технологичность изделия и методика ее определения
|
|
Факт. |
Показатель технологичности |
Норматив, |
оценка, |
|
баллы |
баллы |
1. Количество деталей в соби- |
|
|
раемом изделии или сборочных |
100 |
30 100 |
|
41 |
|
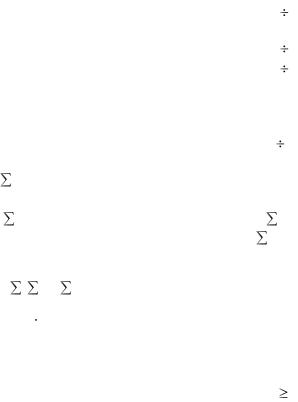
единиц |
|
|
|
|
|
|
|
|||
2. |
Количество направлений |
70 |
20 |
70 |
||||||
сборки |
|
|
|
|
|
|
|
|||
3. |
Доступность мест соединения |
80 |
65 |
80 |
||||||
4. |
Технологичность вида соеди- |
300 |
160 |
300 |
||||||
нений |
|
|
|
|
|
|
|
|||
5. |
Возможность автоматической |
|
|
|
||||||
сборки по критерию точности |
|
|
|
|||||||
При наличии нескольких со- |
100 |
60 |
100 |
|||||||
единений, определяется средняя |
|
|
|
|||||||
величина |
|
= |
а/с, |
|
|
|
|
|
||
a |
|
|
|
|
|
|||||
где с – количество соединений |
|
|
|
|||||||
|
|
Tj= |
aк /650 |
|
|
650 |
ak = |
|||
|
|
|
|
|
|
|
|
|
п.п.1-6 |
|
|
|
|
|
n |
6 |
5 |
|
|
|
|
|
|
|
|
( |
аij+ |
ak) |
|
|
|
|
|
Тизд = |
j=1 |
i=1 |
k=1 |
, |
|
|
|
||
|
|
|
|
|
|
|
||||
350 n+650
где Т - комплексная оценка изделия, n – количество деталей в изделии, если Т<0.5 –автоматизированное производство нецелесообразно, Т=0.5-0.85 – требуются частичные изменения в конструкции, Т 0,85 – возможна.
5. Оценка трудоемкости разработок
Организация проведения конструкторской подготовки производства и ОКР, планирование и управление процессами разработки изделия связаны с необходимостью оценки трудоемкости проводимых разработок.
В основу определения трудоемкости КПП (ОКР) может быть положен один из методов:
-опытно – статистический;
-экспертный;
-нормативный.
Опытно – статистический метод базируется на ис-
пользовании первичных отчетных сведений о фактической трудоемкости проведенных ранее разработок. В этом случае важной задачей организации-разработчика является проведение первичного учета затрат времени и постоянное его совершенствование, а также учет в каждой теме ее особенностей, влияющих на трудоемкость проведения работ. Трудоемкость определяется умножением отчетной величины на поправочные коэффициенты. Обязательное условие – наличие аналога.
Экспертный метод основан на личном опыте, компетентности и знаниях исполнителей работ, то есть на «статистике мнений». Экспертный метод находит применение при отсутствии статистической отчетной базы и при разработках, отличающихся высокой степенью новизны и неопределенностью конечного решения. Этот метод довольно часто используется в электронной промышленности. В основу его положено мнение экспертов – компетентных работников – с отражением его в анкете.
Нормативный метод. Нормативы могут быть типовыми, то есть рекомендованными для данного класса изделий, и индивидуальными, то есть разработанными для конкретных НИИ или КБ (типа ОКБ, СКБ, ЦКБ и т.д.) с учетом их специализации, особенностей организации процессов разработки, управления и т.д.
42
Используемые нормативы могут быть укрупненными и дифференцированными.
Укрупненные нормативы трудоемкости – это расчетные величины затрат рабочего времени на проведение разработок, отдельных стадий, комплекса работ, крупных работ.
В дифференцированных нормативах трудоемкости учитываются затраты рабочего времени на проведение конкретного вида работ с разбивкой по исполнителям и т.п.
43
В основном на практике используются укрупненные нормативы.
Рассмотрим последовательность разработки нормати-
вов.
Шаг 1. Разработка классификатора работ ОКР.
Это может быть деление ОКР по стадиям выполнения согласно ЕСКД или по работам. Например, деление по однородным работам может содержать пять групп:
1.Решение теоретических вопросов;
2.Постановка и проведение экспериментальных работ. В теоретических и экспериментальных работах сосредоточены работы умственного, творческого характера, связанные с разработкой теории. Они вызывают наибольшие затруднения в нормировании;
3.Выбор и обоснование вариантов проведения разработки
4.Разработка технической документации;
5.Изготовление макетов, опытных образцов изделий и их испытание.
Шаг 2. Создание классификатора изделий по типам и видам с учетом функционально – конструктивных характеристик изделий. В каждой группе выявляется представитель, для которого создаются нормативы.
Шаг 3. Формирование критериев оценки трудоемкости на основе шагов 1 и 2. Ими могут быть:
-группы сложности разработок;
-группы новизны разработок;
-уровень стандартизации и унификации разрабатываемых изделий;
-дополнительные требования к новому изделию.
Шаг 4. Разработка классификатора исполнителей
ОКР.
Шаг 5. Выбор метода нормирования.
Шаг 6. Формирование статистической базы для нормирования.
6.Функционально – стоимостный анализ в процессе проектирования новых изделий
Функционально – стоимостный анализ (ФСА) является наиболее эффективным методом технико – экономического анализа и оптимизации изделия, основанном на стоимостном анализе функций, выполняемых этим изделием.
ФСА является методом снижения издержек производства изделия, основанном на поиске более экономичного варианта схемных решений, конструкции, технологии, который полностью обеспечивает выполнение функций, заданных для изделия.
Цель ФСА создать изделие с прогрессивными характеристиками при оптимальном минимуме затрат на их получение. Принципиальные положения ФСА:
1. В основу ФСА положена идея о том, что в себестоимости продукции, кроме минимальных и абсолютно необходимых издержек для производства изделия с заданными параметрами, имеются «излишки», которые связаны с несовершенством конструкции. В основе методики ФСА лежит функциональный подход, позволяющий выявить элементы
44
конструкции, вызывающие «излишки» издержек.
2. ФСА основывается на возможности многовариантности решения
-схем,
-конструкций,
-технологии.
Только в этом случае можно обеспечить творческий подход к проектированию нового изделия.
45