Дипломная (вкр): Совершенствование организации ремонта колесных пар в Брестском вагонном депо
2.9 Схема технологической планировки
колесно-роликового участка
По нормам технологического проектирования высота роликового участка грузового вагонного депо от головки рельсов до верха подкранового пути должна быть не менее 4600 мм, для рассматриваемого депо − 10800 мм. Для размещения запаса исправных и подлежащих ремонту колесных пар, а также неисправных колесных пар, ожидающих переформирования, служит колесно-тележечный парк депо, который размещается непосредственно у колесного и тележечного участков и перекрывается общим мостовым (козловым) краном грузоподъемностью 50 кН.
Схема технологической планировки участка ремонта колесных пар вагонов с роликовыми подшипниками приведены в графической части проекта лист № 2, где I - демонтажно-обмывочное отделение; II - комната отдыха; III - колесотокарное отделение; IV - ремонтно-комплектовочное отделение; V - кладовая; VI − монтажное отделение; VII - комната мастера; 1 - позиция разборки колесных пар; 2 - моечная машина колесных пар; 3 - дефектоскоп; 4 - дефектоскоп шеечный; 5 - моечная машина подшипников; 6 - фрезерный станок; 7 - позиция наплавки букс грузовых вагонов; 8 - моечная машина букс; 9 - контрольные образцы колесных пар; 10 - установка индукционного нагрева; 11 - стенд ультразвуковой дефектоскопии колесных пар; 12 - пути накопления колесных пар; 13− колесотокарный станок; 14 - шеечно-накатной станок; 15 − установка диагностирования подшипников; 16 - зачистной станок; 17 - изолятор брака; 18 - верстак; 19 - стеллаж; 20 - стеллаж для хранения подшипников; 21 − робокон; 22 - печь индукционная; 23 − гомогенизатор; 24 - позиция сборки буксовых узлов; 25 - установка диагностирования подшипников; 26 - стенд для окраски; 27 - сварочная кабина.
.10 Разработка технологических процессов ремонта
вагонный ремонт колесный пара
При обработке поверхностей катания колес обточке подвергаются: уклоны, фаска, гребень обода колеса, внутренние грани при необходимости; наружная грань обода для устранения поверхностных дефектов в виде наплывов, уширения обода колеса, неровностей при условии сохранения знаков и клейм завода-изготовителя.
Для увеличения срока службы колес необходимо сокращать число обточек по профилю катания при ремонте колесных пар и стремиться к уменьшению толщины срезаемого слоя (36−43 % рабочей части обода колеса при обточках уходят в стружку).
Обработку по профилю катания колесных пар производят на колесотокарных станках, оборудованных механическими копирами и позволяющих получать стандартный профиль обода колеса автоматически. Используются колесотокарные станки «Рафамет» различных модификаций. Колесотокарные станки оборудуются оптической системой, позволяющей наблюдать за процессом резания на фоне стандартного профиля обода колеса и таким образом визуально контролировать толщину снимаемой стружки при обработке [2] .
Технологический процесс обточки колесной пары представлен на листе № 5 графической части проекта.
Обработку шеек осей колесных пар осуществляют на
шеечно-накатных станках. При ремонте колесных пар с роликовыми подшипниками
шейки и предподступичные части осей, как правило, не обтачивают. Производят
зачистку на станках мелкой шлифовальной шкуркой. Острые кромки, выступающие
края забоин и вырывов, риски запиливают заподлицо с основной поверхностью
бархатным напильником и шлифуют шкуркой. При невозможности устранения дефектов
таким образом шейки роликовых колесных пар перетачивают от номинального
диаметра  мм
до градационных ремонтных размеров по установленным параметрам шероховатости
поверхности, а затем накатывают роликами. Градационные ремонтные размеры
обработки шеек роликовых осей колесных пар позволяют обеспечить при сборке с
внутренними кольцами подшипников качения максимальный и минимальный натяги в
соединении горячей посадки соответственно по группам: 0,060−0,043; 0,059−0,043
и 0,058−0,043 мм. Величины конусности и овальности шейки оси под
подшипник качения не должны превышать 0,02 мм при горячей посадке внутренних
колец последних. Обработку шеек осей колесных пар разрешается выполнять до
запрессовки и после запрессовки и обточки поверхностей катания колес. В
процессе обточки шеек и предподступичных частей осей разность диаметров и длин
шеек у одной колесной пары не регламинтируется. Шейки и предподступичные части
оси колесной пары после механической обработки подлежат испытанию магнитным
дефектоскопом [2].
Технологический процесс обточки предподступичной части оси колесной пары приведен на листе № 6 графической части проекта.
Дефектоскопированию следует подвергать: оси колесных пар перед напрессовкой на них колес; шейки, предподступичные и средние части осей при полном освидетельствовании, а также при каждой подкатке колесной пары под вагон; подступичные части оси, скрытые ступицами колес; напряженные части цельнокатаных колес (диск, обод).
Ультразвуковой контроль осуществляется для выявления внешних и внутренних (скрытых) дефектов осей колесных пар и поперечных трещин в них. ультразвуковой контроль основан на свойстве ультразвуковых колебаний отражаться от трещин, раковин, шлаковых включений; наблюдается отраженный сигнал на экране электронно-лучевой трубки дефектоскопа [2].
Технологический процесс ультразвуковой
дефектоскопии оси колесной пары представлен на листе № 7 графической части
проекта.
3. Применение средств механизации при ремонте колесных пар
В качестве средств механизации при ремонте колесных пар в данном дипломном проекте предлагается внедрение устройства, позволяющего производить контроль прочности на сдвиг и распрессовку колец подшипников колесных пар вагонов.
Оценка прочности напрессовки колец подшипников колесных пар, применяемая в вагоностроении и при ремонте вагонов, и используемые для этой цели технические средства не обеспечивают возможности получения вполне достоверных данных по прочности посадки относительному сдвигу. Кроме того, из-за дискретности контакта на отдельных участках сопряженных поверхностей фактические величины контактного давления могут отличаться.
Устройство предназначено для оценки прочности сопряжения внутренних колец двух рядом стоящих буксовых роликовых подшипников, напрессованных на шейку оси, и демонтажа этих соединений механической распрессовкой.
Задачей данного технического решения является повышение эффективности оценки прочности соединений, надежности и технического ресурса колесных пар вагонов, а также снижения себестоимости ремонта.
Поставленная задача решается за счет того, что устройство для контроля прочности на сдвиг и распрессовки колец подшипников колесных пар содержит чувствительный элемент в виде цилиндрической втулки с установленными на ее наружной поверхности и соединенными в измерительный мост тензорезисторами, а также имеет гидросистему с рабочей средой под давлением. Цилиндрическая втулка выполнена с одной плоской торцевой поверхностью, установлена концентрично на упорном фланце стаканообразного корпуса гидроцилиндра гидросистемы. Втулка закреплена на этом фланце с другого своего конца со сферической торцевой поверхностью нажимной плитой со сферической внутренней поверхностью вокруг её центрального отверстия и крепежным диском с центральным отверстием, который снабжен продольными элементами соосного скрепления полученного измерительного блока на поверхности гидроцилиндра с клеммовым зажимом. Клеммовый зажим закреплен на наружной поверхности контролируемого кольца подшипника. Гидроцилиндр закреплен соосно на торце шейки оси колец подшипника при помощи ступенчатого стаканообразного поршень-штока со сплошной донной частью его меньшей ступени, снабженной кольцевыми уплотнениями, и с оппозитно расположенной ее резьбовой частью, предназначенной для скрепления с шейкой оси. На внутренней поверхности большей ступени поршень-штока, длина которой превышает суммарную длину двух смежных демонтируемых с шейки оси колец подшипника, при этом величина диаметра большей ступени меньше величины диаметра шейки оси колесной пары. При необходимости разборки проверяемых соединений, не отвечающих установленным требованиям ТНПА (технических нормативных правовых актов), увеличивают сдвигающую нагрузку и выполняют механическую распрессовку забракованных колец подшипников (с одной установки предложенного устройства на шейку оси колесной пары). Чувствительный элемент изготавливается из внутреннего кольца используемых в буксовых узлах типовых роликовых подшипников и выполнен в виде цилиндрической втулки, с внутренней стороны которой по ее концам имеются кольцевые направляющие буртики для улучшения центровки. На наружной поверхности указанной втулки наклеены тензорезисторы, соединенные в измерительный мост, а сама втулка охватывает стаканообразный корпус рабочего гидроцилиндра относительного сдвига, установлена своей плоской торцевой поверхностью на упорном фланце последнего и закреплена с другого своего торца со сферической поверхностью нажимной плитой, снабженной центральным цилиндрическим отверстием и сферической поверхностью вокруг него, и крепежным диском с продольными элементами соосного скрепления. Таким образом, создается составной измерительный блок, концентрично расположенный относительно корпуса упомянутого рабочего гидроцилиндра. В рабочем гидроцилиндре размещен полый стаканообразный ступенчатый поршень-шток, снабженный кольцевыми уплотнениями по наружной цилиндрической поверхности меньшего диаметра в своей донной части, а также оппозитно расположенной резьбовой частью на внутренней поверхности открытого конца с большим наружным диаметром, предназначенной для соосного неподвижного скрепления поршень-штока с шейкой оси, на которую напрессованы внутренние кольца переднего и заднего подшипников буксового узла роликовой колесной пары.
Составной измерительный блок соединен с клеммовым разрезным зажимом упомянутыми выше продольными элементами соосного скрепления. В корпусе указанного зажима имеются две внутренние смежные проточки, одна из которых выполнена по размерам буртика кольца заднего подшипника, а вторая, обращенная к измерительному блоку, проточка соответствует по размерам наружной поверхности конусной части кольца переднего подшипника.
С внутренней стороны цилиндрической втулки чувствительного элемента выполнены кольцевые направляющие буртики, разделённые цилиндрической внутренней проточкой.
На листе № 3 и № 4 графической части проекта представлен сборочный чертеж устройства для контроля прочности на сдвиг и распрессовки колец подшипников колесных пар и деталировка.
Тензометрический измерительный элемент 1 с тензорезисторами 2 смонтирован концентрично относительно корпуса 3 рабочего гидроцилиндра и прижимается к упорному фланцу 4 последнего нажимной плитой 5 с тяговым диском 6 и шпильками 7 скрепления измерительного блока. Поршень-шток 8 снабжен кольцевыми уплотнениями 9 в своей донной части 10 и резьбовой частью 11 для соосного скрепления с шейкой оси 12 с напрессованными на ней кольцами 13 и 14 переднего и заднего подшипников, на которых закрепляют поочередно клеммовый разрезной зажим 15 с элементами продольного скрепления (тягами) 16. Защитный кожух 17 предназначен для предохранения измерительного моста тензометрического элемента 1. Штуцер 18 служит для подключения к сдвигающей полости рабочего гидроцилиндра гибкого трубопровода высокого давления от масляного насоса.
Работа описанного устройства осуществляется
следующим образом. Поршень-шток 8 наворачивают на резьбовую часть шейки оси 12,
а на кольцо 13 переднего подшипника устанавливают и закрепляют неподвижно
клеммовый разрезной зажим 15 и соединяют последний элементами продольного
скрепления 16 с тяговым диском 6. Закрепляют на поршень-штоке 8 индикатор
часового типа (цена деления 0,002), что позволяет фиксировать возможное
аксиальное смещение контролируемого кольца относительно шейки оси под
воздействием продольной сдвигающей нагрузки, создаваемой давлением масла во
внутренней полости гидроцилиндра. Выполняют балансировку (установку нуля)
измерительного моста месдозы (измерительного элемента 1), устанавливают
относительно нуля стрелку индикатора часового типа для отсчета значений,
измеряемую датчиками сдвигающую нагрузку, после чего при нагнетании масла через
штуцер 18 в полость сдвига над донной частью 10 поршень-штока осуществляют
нагружение контролируемого кольца 13 нормированным аксиальным сдвигающим усилием
относительно шейки оси, передаваемым на кольцо 13 через месдозу. Увеличивают
аксиальную сдвигающую нагрузку до нормативного значения  ,
установленного требованиями ТНПА, фиксируя ее по показаниям приборов тензометрического
контроля, и проверяют наличие смещения по шкале индикатора часового типа. При
отсутствии смещения (стрелка индикатора не отклоняется от начального положения)
контролируемое соединение признается годным к эксплуатации и не подлежит
браковке. В противном случае производят механическую распрессовку
забракованного кольца 13. Для этого снимают индикатор часового типа с
поршень-штока 8 рабочего гидроцилиндра и, увеличивая подачу масла под давлением
через штуцер 18, перемещают кольцо 13 на свободное место поршень-штока перед
упорным фланцем 4 корпуса гидроцилиндра. Проверку прочности напрессовки кольца
14 заднего подшипника выполняют аналогично, переместив на буртик его разъемный
(разрезной) клеммовый зажим 15. В этом случае величина контрольного аксиального
сдвигающего усилия определяется
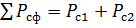 , где
 −
допустимое по требованиям ТНПА значение величины аксиальной сдвигающей нагрузки
для кольца 14 заднего подшипника.
При наличии признаков сдвига (по индикатору часового типа) выполняют механическую распрессовку колец 13,14 или поочередно, или совместно при увеличении давления масла в рабочем гидроцилиндре.
Эффективность предложенного устройства
заключается в использовании более эффективного контроля прочности на сдвиг
колец роликовых подшипников буксовых узлов колёсных пар вагонов по сравнению с
известными устройствами, применяемыми для технической диагностики напрессовок
(проверка на проворачивание кольца на шейке оси, ультразвуковой и виброакустический
контроль), в обеспечении возможности распрессовок посадок, не обладающих
установленной нормативной прочностью, а также в снижении энергозатрат
(исключение необходимости применения энергоемких устройств индукционного
нагрева деталей для демонтажа напрессовок буксовых узлов колесных пар вагонов)
[5].
4. Расчет экономической эффективности от энергосбережения при внедрении устройства для контроля прочности на сдвиг и распрессовки колец подшипников колесных пар и срока его окупаемости
Экономической эффективности производства, перевозок, новой техники и капитальных вложений отводится важное место в экономики железнодорожного транспорта. Она является критерием целесообразности создания и применения новой техники, реконструкции действующих предприятий, а также мер по совершенствованию производства (перевозок) и улучшению условий труда.
Экономическая эффективность капитальных вложений и новой техники в общем виде определяется как соотношение между затратами и результатами, как итоговый синтетический интегральный показатель качества экономического развития отрасли или предприятия. Капитальные вложения есть одно из условий НТП и средств, для осуществления и вместе с тем роста производительности труда.
Категория экономической эффективности выражает требование закона экономии времени, действующего при всех способах производства.
Экономическая эффективность новой техники определяется теми же методами, что и эффективность капитальных вложений, то есть путем сопоставления затрат с полученным эффектом.
В данном дипломном проекте внедряется устройство для контроля прочности на сдвиг и распрессовки колец подшипников колесных пар, которое не требует затрат энергии по сравнению с используемыми в данное время индукционными нагревателями.
Экономическая эффективность внедряемого
устройства рассчитывается по следующей формуле
 (4.1)
где  затраты
при использовании индукционного нагревателя, руб.;
 - себестоимость
изготовления устройства для контроля прочности на сдвиг и распрессовки колец
подшипников колесной пары, руб.
Для снятия внутренних и лабиринтных колец
подшипников используется индукционный нагреватель ПР 1548. Затраты при его
использовании определяются по формуле
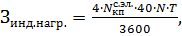 (4.2)
где  количество
внутренних колец подшипников на одной колесной паре;
 - время, необходимое
для снятия одного внутреннего кольца подшипника, с;
 цена за 1кВт∙ч
электроэнергии,
 = 1406,93 руб./кВт∙ч;
 мощность
индукционного нагревателя,
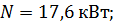
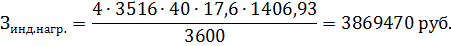
Себестоимость продукции складывается из затрат, связанных с использованием в процессе производства: материалы, топливо, энергия, труд рабочих.
В соответствии с этим, в себестоимость продукции включаются:
затраты на подготовку и освоения производства;
затраты, непосредственно связанные с производством продукции, обусловленные его технологией и организацией, включая расходы на управление, затраты связанные с совершенствованием производства, улучшением качества продукции, повышением его надежности, долговечности и других эксплуатационных свойств;
затраты на улучшение условий труда и техники безопасности, повышение квалификации работников и т.д.
Таким образом себестоимость продукции - это
сумма всех затрат связанных с ее производством:
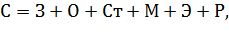 (4.3)
где  -
заработная плата, руб.;
 - отчисления в
фонд социальной защиты населения (ФСЗН), составляют
% от заработной платы, руб.;
 - обязательное
страхование, составляет 0,63 % от заработной платы, руб.;
 - затраты на
материалы, руб.;
 - затраты на
электроэнергию, руб.;
 -
общепроизводственные расходы, составляют 105,6 % от заработной платы, руб.
Затраты на материалы включают в себя закупку заготовок для изготовления деталей и ручного рычажного насоса для нагнетания масла YOCHOMI. Стоимость такого насоса составляет 500000 руб.
Устройство для контроля прочности на сдвиг и распрессовки колец подшипников колесной пары состоит из стандартных изделий (шпилька, кольцевое уплотнение, штуцер, болт, тензорезистор) и разрабатываемых деталей, многие из которых изготавливают из старогодних осей (корпус гидроцилиндра, нажимная плита, поршень-шток, защитный кожух, крышка). Эти детали не требуют закупки материалов. Для разработки тягового диска и клеммового разрезного зажима закупают заготовку диаметром 230 мм и длиной 50 мм. Стоимость такой заготовки составляет 1800000 руб.