Дипломная (вкр): Совершенствование организации ремонта колесных пар в Брестском вагонном депо
Таблица 2.2 - Промышленно-производственный персонал колесно-роликового участка
|
Категория и специальность работников |
Трудоемкость, чел.∙ч |
Процент от числа основных производственных рабочих |
Численность работников |
|
|
|
|
|
явочная |
списочная |
|
Основные производственные рабочие: - токари по обточке КП по профилю катания - токари по обточке и накатке шеек КП - слесари по ремонту подвижного состава - машинисты моечной установки - электросварщики - дефектоскописты -маляр -подсобные (транспортные) рабочие |
1,21 1,09 3,49 0,61 2,9 0,86 0,2 0,87 |
- - - - - - - - |
3 2 12 2 1 2 1 3 |
3 2 13 2 1 2 1 3 |
|
Итого по колесно-роликовому участку |
11,23 |
- |
26 |
27 |
|
Вспомогательные рабочие |
- |
18 |
- |
5 |
|
Руководители и специалисты |
- |
6 |
- |
2 |
|
Служащие |
- |
2 |
- |
1 |
|
Ученики |
- |
2 |
- |
1 |
|
Всего по КРУ |
36 |
|||
.4 Расчет и подбор требуемого оборудования
В демонтажно-обмывочном отделении предусмотрено следующее технологическое оборудование:
кран-балка грузоподъемностью 2 т.;
дефектоскоп МД-13 ПР, дефектоскоп шеечный МД-12 ПШ;
моечная машина подшипников, моечная машина букс;
фрезерный станок ФТ-02.500.
В колесотокарном отделении для выполнения работ имеется следующее оборудование:
- кран-балка грузоподъемностью 2 т.;
- установка для контроля прочности на сдвиг и распрессовки колец подшипников колесных пар;
- колесотокарный станок «Рафамет»;
- дефектоскоп МД-13ПР для контроля средней части оси при проведении текущего ремонта колесных пар;
- установка диагностирования подшипников УДП-85;
- установка диагностирования ободьев колесной пары и сечения колес СДВК.
В монтажном отделении имеется следующее технологическое оборудование:
- кран-балка грузоподъемностью. 2 т.;
- эстакада для колесных пар с желобами подачи подшипников;
для создания однородности смазки, заправляемой в буксовые узлы, применяется установка гомогенизации смазки;
индукционная печь нагрева внутренних колец подшипников перед их установкой на шейку оси;
установка диагностирования буксового узла УДП-2001 [3].
Формула для расчета потребного
оборудования имеет следующий вид
 (2.13)
 − затраты в
станко- часах на обработку отдельных элементов колесной па- ры;
 −
коэффициент загрузки оборудования,
 0,90.
Количество моечных машин колесных пар
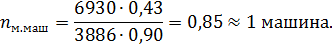
Количество шеечно-накатных станков
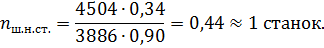
Количество стендов для окраски колесных пар
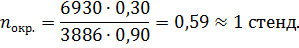
Аналогично рассчитываем
остальное технологическое оборудование. Результаты сводим в таблицу 2.3.
Остальное оборудование принимается согласно технологическому процессу.
Таблица 2.3 - Оборудование колесно-роликового участка
|
Наименование оборудования |
Количество |
|
Моечная машина колесных пар |
1 |
|
Шеечно-накатной станок |
1 |
|
Стенд для окраски колесных пар |
1 |
|
Колесотокарный станок |
2 |
|
Устройство для контроля прочности на сдвиг и распрессовки колец подшипников колесных пар |
|
|
Дефектоскоп |
2 |
|
Дефектоскоп шеечный |
2 |
|
Моечная машина букс |
1 |
|
Моечная машина подшипников |
1 |
|
Установка диагностирования подшипников |
2 |
|
Стенд ультразвуковой дефектоскопии колесных пар |
1 |
|
Фрезерный станок |
1 |
|
Робокон |
1 |
|
Зачистной станок |
1 |
|
Сварочная кабина |
1 |
|
Гомогенизатор |
1 |
|
Печь индукционная |
1 |
|
Кран-балка |
4 |
.5 Организация ремонта колесных пар. Средний и текущий ремонт колесных пар
.5.1 Организация ремонта колесных пар. Средний ремонт колесных пар
После подъемки вагона на стационарные ставлюги в ВСУ бригадир КРУ осуществляет предварительный осмотр колесных пар с целью определения объема ремонта. На колесные пары, признанные при осмотре годными для проведения текущего ремонта, бригадир наносит меловую разметку «Не мыть» для того, чтобы при поступлении тележки на участок ремонта, указанные колесные пары не подвергались обмывке в моечной установке.
Колесные пары, выкатываемые из тележки, подают на наклонный путь (эстакаду). Здесь бригадир выполняет предварительный осмотр с обмером элементов колесной пары. Предварительный осмотр выполняется с целью выявления неисправностей, которые невозможно выявить после очистки и обмывки колесной пары, а также выявления неисправностей элементов (ось, колесо, букса) и определения вида ремонта. Особое внимание обращают на места сопряжения подступичной части оси и ступицы колеса с целью обнаружения признаков сдвига колеса на оси. Выявленные подозрительные места обводятся мелом.
На основании осмотра и обмера элементов на одном из ободов колес изнутри бригадир наносит условную разметку мелом вида ремонта (ОК - обточка поверхности катания колес, РБ - средний ремонт колесной пары, ПР - текущий ремонт колесной пары), а также порядковый номер колесной пары, присваиваемый в соответствии с книгой учета формы ВУ-53 с нарастающим итогом с начала года. Этот номер наносится краской белого цвета.
Осмотренные и взятые на учет колесные пары электротельфером грузоподъемностью 2 т по монорельсу подают под козловой кран, которым колесные пары устанавливают в тупиках колесного парка или подают на накопитель демонтажного отделения КРУ.
Такой же порядок установлен и для колесных пар, подаваемых в ремонт из других участков депо.
При оприходовании поступивших исправных (новых или отремонтированных) колесных пар бригадир сличает их количество с указанным в пересылочной ведомости, проверяет наличие и правильность постановки клейм и знаков.
Элементы колесной пары обмеряет. На ободе колеса наносится краской порядковый номер и мелом основные параметры.
Оприходованные колесные пары устанавливают на специальные тупики колесного парка или после разметки электротельфером по монорельсу подают в тележечный участок ВСУ или после погрузки на специализированную платформу в другие участки депо.
Подача неисправных колесных пар на накопитель демонтажного отделения осуществляется козловым краном грузоподъемностью 5 т. Перед подачей колесной пары исполнитель (слесарь, стропальщик) поднимает шторные ворота демонтажного отделения, а после окончания операции подачи закрывает их.
Колесную пару по накопителю передают к пневмоподъемнику, который служит для разворота колесных пар при их установке на эстакаду демонтажа.
После демонтажа букс колесная пара подается на обмывку в моечную установку. Демонтированные подшипники подают на конвейерную линию моечной установки обмывки подшипников, а корпус буксы и детали буксы (гайка торцевого крепления, стопорная планка, тарельчатая шайба и т. д.) подают в моечную установку букс.
Обмытый подшипник конвейерной линией подают на позицию ремонта и комплектовки, а корпус буксы после обмывки протирают насухо хлопчатобумажной тканью и по конвейерной линии подают в монтажное отделение. Корпуса букс, требующие ремонта, после дефектации подают на позицию ремонта, где выполняются работы по наплавке опорной поверхности и направляющих, а также механическая обработка после сварочно-наплавочных работ.
Колесную пару после обмывки подают на позицию проведения неразрушающего контроля (НК).
Внутренние и лабиринтные кольца снимают с применением индукционного нагревателя на позиции, оборудованной в колесотокарном отделении.
Колесные пары, требующие обточки поверхности катания, кран-балкой подают к колесно-токарному станку.
После обточки поверхности катания колесную пару подают на установку диагностирования СДВК, где проводят НК ободьев, после которого колесную пару подают в монтажное отделение.
Подшипники после ремонта, подборки и комплектовки по желобам из отделения их комплектовки поступают на эстакаду монтажа.
Отремонтированные корпуса букс кран-балкой подают к эстакаде монтажа, по которой осуществляется их доставка в монтажное отделение.
На эстакаде монтажного отделения выполняют операции монтажа корпусов букс, по окончании которых бригадир выполняет приемку колесной пары на позиции приемки с применением специализированной установки УДП-2001.
Покраска отремонтированной колесной пары осуществляется на оборудованной позиции покраски, после чего подъемником-толкателем ее подают на накопитель под монорельсом.
Далее колесную пару подают по назначению (на
участок ремонта тележек ВСУ или же отгружают на платформу для отправки в другие
участки депо) [3].
.5.2 Организация ремонта. Текущий ремонт колесных пар
Колесные пары, пригодные для проведения им текущего ремонта, электротельфером по монорельсу через шторные ворота подают в колесное отделение КРУ.
Кран-балкой колесную пару устанавливают на УДП (установку диагностирования подшипников), откуда ее подают на позицию дефектоскопирования средней части оси (колесные пары выбракованные на УДП подают в демонтажное отделение для проведения полной ревизии букс). По окончании дефектоскопирования колесную пару кран-балкой устанавливают на эстакаду промежуточной ревизии букс.
Колесные пары, требующие обточки поверхности катания, обрабатывают на колесотокарных станках. После обточки проводят дефектоскопирование средней части оси, а потом промежуточную ревизию букс.
Выбракованные при промежуточной ревизии колесные пары подают через шторные ворота по монорельсу под козловой кран и далее в демонтажное отделение для проведения им среднего ремонта.
Прошедшие текущий ремонт колесные пары
кран-балкой подают в монтажное отделение, где ее устанавливают на установку
УДП-2001 для проведения вибродиагностики. После вибродиагностики по разметке
бригадира колесного отделения колесную пару подают электротельфером по
монорельсу на участок ремонта тележек ВСУ или отгружают на платформу для
отправки в другие участки депо [3].
2.6 Ремонт колесных пар
.6.1 Текущий ремонт колесных пар (обыкновенное освидетельствование)
Текущий ремонт колесных пар выполняется:
при каждой подкатке колесных пар под вагоны;
при положительном результате входного вибродиагностического контроля буксовых узлов;
при восстановлении профиля поверхности катания колес без демонтажа буксовых узлов;
при проведении профилактических мероприятий по отдельным указаниям железнодорожных администраций или владельцев.
При текущем ремонте колесных пар производят:
- входной и выходной вибродиагностический контроль буксовых узлов на установках УДП-85 и УДП-2001;
- восстановление профиля поверхности катания колес обточкой на колесотокарных станках (без демонтажа буксовых узлов). Перед постановкой на станок колесной пары с буксовыми узлами, взамен смотровой крышки устанавливают крышку защитную с отверстием диаметром 55,0+2,0 мм для прохода центра пиноли станка. После проведения обточки крышку защитную снимают;
- техническое диагностирование буксовых узлов (промежуточную ревизию). При проведении промежуточной ревизии:
отворачивают болты М12 крышки смотровой, крышку снимают.
Место прилегания крышки смотровой к крышке крепительной очищают от грязи и протирают насухо технической салфеткой.
Крышки смотровые визуально осматривают на наличие механических повреждений и деформаций.
производят проверку качества смазки в передней части буксы для определения ее обводнения или загрязнения путем растирания небольшой порции смазки на тыльной стороне ладони руки.
Допускается проведение лабораторного анализа смазки для определения в ней наличия металлических включений или примесей.
Потемнение смазки не является браковочным признаком.
При обнаружении в смазке включений или примесей колесной паре производят средний ремонт.
производят очистку передней части буксы от смазки, перекладывая ее в специальную емкость;
проверяют визуально состояние видимых частей переднего подшипника. При обнаружении трещин, изломов или разрушения кольца наружного, сепаратора, кольца упорного или других дефектов, колесной паре производят средний ремонт.
проверяют ослабление торцевого крепления подшипников на оси:
а) типа РУ1 гайкой торцевого крепления М110х4. Гайку остукивают слесарным молотком массой до 0,5 кг, при отсутствии ослабления гайки, она не демонтируется.
В случае ослабления гайки, деформации хвостовика стопорной планки или при наличии коррозии под витками резьбы гайка демонтируется. При этом, снимают проволоку с болтов М12 планки стопорной, болты освобождают от стопорения и вывертывают, планку стопорную снимают. Болты и планку осматривают. Гайку отворачивают, кольцо упорное снимают, протирают насухо, осматривают и производят МПК или ВТК. Проверяют состояние резьбы на шейке оси, гайки торцевого крепления и болтов М12, а также планки стопорной.
Колесная пара с поврежденной резьбой М110 оси или в отверстиях под болты М12 планки стопорной к дальнейшей эксплуатации не допускается. Гайка с поврежденной резьбой и следами механического воздействия на шлицы, неисправные болты М12, планка стопорная и кольцо упорное бракуют и заменяют на исправные.
б) типа РУ1Ш шайбой тарельчатой четырьмя (тремя) болтами М20 на осях РУ1Ш.