Дипломная (вкр): Технико-экономическое обоснование производства нового изделия в условиях АО «Атоммашэкспорт»
Коэффициент закрепления операций представляет собой количество деталеопераций, выполняемых на одном рабочем месте и рассчитывается аналогично расчетам в поточной форме организации производства:

где  - i-я деталеоперация;
n – количество деталеопераций техпроцесса;
 - принятое количество оборудования на i-ой операции.
 = 4,5
Минимальный размер партии определяется по наиболее загруженной группе оборудования или по самой трудоемкой операции, для которой справедливо соотношение tпз/tшi=max:
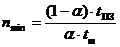
где tпз - норма подготовительно-заключительного времени на наиболее трудоемкую операцию, мин;
tш - штучное время на эту операцию, мин;
 - коэффициент, учитывающий допустимые потери времени на
переналадку;
 = 90
 = 6
 = 16,07
 = 3
 = 4,5
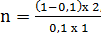 = 18
= 36
= 36
 = 11,25
таким образом tпз/tшi=max = 90
Периодичность (ритм запуска) характеризуется отрезком времени между двумя следующими друг за другом запусками партий деталей одного наименования:

где  -
продолжительность планово-отчетного периода (месяца), соответствует среднему
числу рабочих дней в месяце; =22 сут.
 - месячное программное задание по
изделию; =Nгi/12 ;
 = 8
Корректировка партии не требуется, поэтому принимается N = 8
По каждой операции определяется штучно-калькуляционное время для каждой детали по формуле
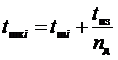
где tшкi - штучное время на i-то операцию, мин;
tпз- подготовительно-заключительное время на партию, мин;
nд — величина партии деталей.
tшк1 =0,2 +  =0,45
tшк2 =3 + =3,25
tшк3 =2,8 +  =3,43
tшк4=3 +  =3,13
tшк5=2 + =2,13
tшк6 =1 + =1,25
tшк7 =0,5 + =0,75
tшк8 =0,5 + =0,75
tшк9 =4 + =4,63
Потребность в оборудовании рассчитывается по каждой операции технологического процесса, исходя из ее трудоемкости, годовой программы выпуска изделий и годового действительного фонда времени работы оборудования при заданном коэффициенте сменности:
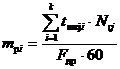
где mрi- расчетное количество оборудования на i-й операции;
tшкji- трудоемкость изготовления j-й детали на i-и операции, мин;
k - количество типоразмеров деталей, закрепленных за i-й операцией;
Nгj - годовая программа j-детали по i- й операции;
Fдр -
действительный годовой рабочий фонд времени работы оборудования, ч. Fдр принять равным действительному фонду
времени в поточном производстве;
mр1= =0,001 = 1 шт.
mр2= =0,003 = 1 шт.
mр3= =0,003 = 1 шт.
mр4= =0,003 = 1 шт.
mр5= =0,002 = 1 шт.
mр6= =0,001 = 1 шт.
mр7= =0,001= 1 шт.
mр8==0,001 = 1 шт.
mр9= =0,004 = 1 шт.
Принятое количество оборудования по i-й операции определяется путем округления расчетного значения до ближайшего целого числа в большую сторону (в меньшую сторону округление допускается при превышении расчетного значения над принятым не более 5-8% , при этом разрабатываются организационно - технические мероприятия по данной операции, компенсирующие избыток загрузки).
Принятое количество оборудования:
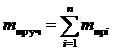
mпр-уч = 1 + 1 + 1+ 1 + 1 + 1 + 1 + 1 + 1 = 9 шт
Загрузка оборудования определяется по каждой операции:

 =
 =0,01
 =
 =0,003
 ==0,003
 ==0,003
 =
 =0,002
 ==0,001
 ==0,001
 ==0,001
 =
 =0,004
Средний коэффициент загрузки оборудования определяется по формуле:
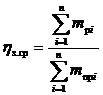
 =
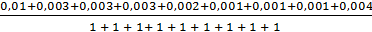 =0,002
Результаты расчетов сводятся в таблицу 10. При этом однотипные операции с использованием одинакового оборудования анализируются на возможность их выполнения на минимально необходимом количестве станков. В таблицу заносится уточненный коэффициент загрузки с учетом совмещения операций.
Таблица 9 – Принятое количество и загрузка оборудования
|
№ |
Наименование операции |
Оборудование |
Расчетное количество оборудования |
Принятое количество оборудования |
Уточненный коэффициент загрузки |
|
1 |
отрезная |
токарно-винторезный станок 16К20 |
0,001 |
1 |
0,012 |
|
2 |
сверлильная |
токарно-винторезный станок 16К20 |
0,003 |
||
|
3 |
токарная торцовка заготовки |
токарно-винторезный станок 16К20 |
0,003 |
||
|
4 |
токарная - прорезка |
токарно-винторезный станок 16К20 |
0,003 |
||
|
5 |
токарная - накатка |
токарно-винторезный станок 16К20 |
0,002 |
||
|
6 |
шлифование |
плоскошлифовальный станок ЗГ71М |
0,001 |
1 |
0,001 |
|
7 |
отрезная |
токарно-винторезный станок 16К20 |
0,001 |
||
|
8 |
контрольно-измерительная |
штангенциркуль |
0,001 |
||
|
9 |
сборка |
Слесарный стол |
0,004 |
||
|
|
|
|
0,013 |
|
0,013 |
Принятое количество оборудования
на участке с учетом совмещения операций используется при планировании работ в
системе планово-предупредительного ремонта и отображается на планировке
участка.
Для определения календарных - сроков запуска деталей и построения графика работы участка необходимо определить длительность производственного, технологического и операционных циклов партии деталей в зависимости от принятой формы ее движения по операциям технологического процесса. Длительность производственного цикла для параллельно-последовательного вида движения определяется в сутках и составляет:
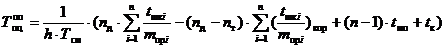
где h - число смен;
Тcм - продолжительность одной смены, мин;
nд - число деталей в партии;
nт - величина транспортной партии, определяется произвольно, путем деления nд на равные части;
n - количество операций техпроцесса;
tшкi - штучно-калькуляционное время на i-ю операцию, мин;
mпрi - количество принятых рабочих мест (единиц оборудования) на i-й операции, mпрi≥1;
 - время межоперационных перерывов,
мин;
tк - длительность пребывания деталей в других цехах (кооперация), tк=0;
 - наименьшее соотношение для каждой
пары смежных операций технологического процесса.
Длительность производственного цикла: =
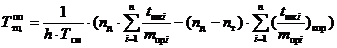
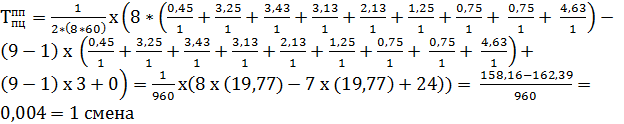
Длительность технологического цикла:
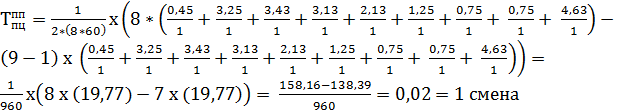
Расчетная (явочная) численность основных производственных рабочих участка рассчитывается в разрезе каждой операции:
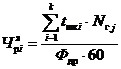
где tшкi – трудоемкость j-й детали по i-й операции, мин;
k- количество типоразмеров деталей, закрепленных за операций;
 – годовая программа j -й детали;
 – действительный годовой фонд времени
работы одного работника (определяется по балансу рабочего времени на данный
календарный год), может быть принят =1870 ч;
Ч =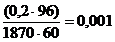
Ч =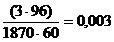
Ч =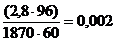
Ч =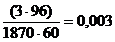
Ч = 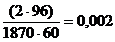
Ч =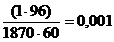
Ч = 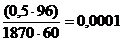
Ч =
Ч =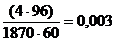
Общее явочное количество основных рабочих участка:
 =0,001+0,003+0,002+0,003+0,002+0,001+0,0001+0,0001+0,003=0,0152
= 1чел
где n- число операций техпроцесса.
Списочная расчетная численность определяется:

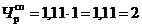
где kнр=1,1 - коэффициент, учитывающий превышение явочной численности на процент невыходов на работу по уважительным причинам.
Принятая списочная
численность основных рабочих  определяется
путем округления расчетной до ближайшего большего числа.
Численность вспомогательных рабочих в непоточном производстве, условно отнесенная на участок, может укрупнено быть определена в размере 28-30% от численности основных рабочих:
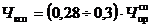
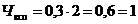
Общая численность рабочих участка определяется как сумма принятого числа основных и вспомогательных:
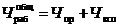
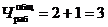 чел.
Численность инженерно-технических работников цеха определяется в размере 8-10% от общей численности рабочих:
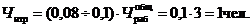
Общая численность работающих на участке:
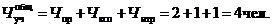
3.3 Экономические расчетв себестоимости нового изделия
Определение стоимости основных фондов и амортизационных отчислений.
Для производства применяется следующее оборудование (таблица ):
токарно-винторезный станок 16К20 – 1980 000 руб.
плоскошлифовальный станок ЗГ71М – 640 000 руб.
Таблица - Основное оборудование для производства привода
|
Наименование |
Первоначальная стоимость |
Загрузка до производства нового изделия |
Загрузка новой продукцией |
Загрузка после загрузки новой продукцией |
|
токарно-винторезный станок 16К20 |
1980000 |
67 |
0,002 |
67,002 |
|
плоскошлифовальный станок ЗГ71М |
64000 |
68 |
0,002 |
68,002 |
|
Всего |
2044000 |
|
|
|