Материал: Технология электромашиностроения. Обмоточные работы. Пархоменко Г.А
41
механизированного производства. Требуется существенно улучшить механические свойства изоляции и проводов. Необходимо обеспечить высокое качество подготовки к обмотке магнитопроводов. Особые требования приходится предъявлять и к точности соблюдения технологических режимов обмоточно-изолировочных работ. Решать еѐ непросто, особенно - в электромашиностроении, где элементы обмоток и обмотки в целом отличаются большой геометрической сложностью. В зависимости от этого различают обмотки открытые, пазовые, специальные. Для их изготовления в настоящее время применяется множество различных намоточных станков /3, 7, 9, 10 ,11/. Показать все известные конструкции намоточных станков не представляется возможным, а обилие этих конструкций свидетельствует об особой сложности решения поставленной задачи. Зачастую приходится создавать специальный станок для обмотки конкретной электрической машины. Однако, несмотря на это в большинстве известных станков используются некоторые общие принципы, а отличие их конструкции больше связано с особенностями выполнения конкретных элементов станка. Наиболее часто встречающиеся принципы можно охарактеризовать: открытое наматывание (с вращающимся или неподвижным шаблоном) и челночное наматывание.
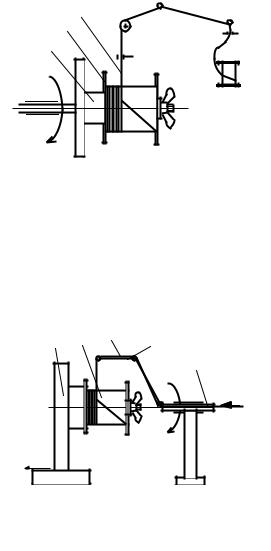
Наиболее разработанной на сегодняшний день можно считать проблему механизации обмоток, состоящих из открытых катушек (получаемых путем открытого наматывания). Примерами таких катушек можно назвать полюсные катушки машин постоянного тока (каркасные и бескаркасные), намотку катушек на технологические шаблоны и др. Для открытого наматывания применяют намоточные станки двух типов: с вращающимся шаблоном и с неподвижным шаблоном. Устройство таких станков прямо
|
|
|
|
42 |
|
|
|
следует из их определения. На рис.28 схематически показано |
|||||||
устройство намоточного станка с вращающимся шаблоном. |
|||||||
Здесь показан шпиндель 1 станка, вращающийся с угловой |
|||||||
частотой “ “. На шпинделе закреплен разъемный шаблон 2, на |
|||||||
который наматывается провод 3. На рисунке также схематично |
|||||||
показаны |
|
и |
другие |
|
3 |
|
|
элементы системы КПК: |
|
|
|
||||
|
2 |
|
|
||||
проводоводитель |
|
|
|
||||
1 |
|
|
|
||||
устройства |
|
раскладки, |
|
|
|
||
натяжное |
|
устройство, |
|
|
|
|
|
элементы |
|
|
|
|
|
|
|
направляющего |
|
|
|
|
|||
устройства, |
|
устройство |
|
|
|
|
|
смотки. |
|
|
|
|
|
|
|
Такой |
|
станок |
Рис.28. Схема намоточного станка |
||||
может |
|
обеспечить |
открытого наматывания |
||||
высокую |
|
|
|
с вращающимся шаблоном |
|||
производительность |
|
|
|
|
|||
обмоточных работ. Его травмоопасность - минимальна. |
|||||||
Недостаток же станка состоит в том, что в процессе намотки |
|||||||
оператор практически не может наблюдать за процессом |
|||||||
укладки каждого витка. Поэтому здесь требуется точность и |
|||||||
надежность |
|
|
наладки |
|
|
|
|
технологического |
1 |
2 |
3 |
4 |
|||
режима. |
|
|
|
|
|
|
5 |
От |
указанного |
|
|
|
|||
недостатка |
|
|
в |
|
|
|
f,v |
|
|
|
|
|
|
||
значительной |
степени |
|
|
|
|
||
свободен намоточный |
|
|
|
|
|||
станок |
|
|
с |
|
|
|
|
неподвижным |
|
|
|
|
|
||
шаблоном. |
|
|
|
Рис.29. Схема намоточного станка |
|||
Упрощенная |
|
схема |
|||||
|
|
открытого наматывания с |
|||||
такого |
|
|
станка |
|
|||
|
|
|
неподвижным шаблоном |
||||
приведена на рис.29. |
|
||||||
|
|
|
|
||||
|
|
|
43 |
|
|
|
|
|
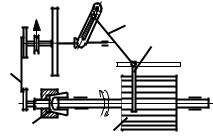
Шаблон 2 закреплен на стойке 1 и не вращается. Провод 3 |
||||||||
наматывается |
на |
шаблон, |
благодаря |
вращению |
||||
проводоводителя |
4 |
(показано |
стрелкой |
“ “). |
К |
|||
проводоводителю провод попадает через его полый вал 5, |
||||||||
двигаясь вдоль собственной оси со скоростью “v” под |
||||||||
действием силы натяжения ”f”. Для рядовой укладки витков |
||||||||
основание 1 за время одного оборота проводоводителя 4 |
||||||||
перемещается на величину диаметра провода в направлении, |
||||||||
указанном пунктирной стрелкой. |
|
|
|
|
|
|||
При намотке катушки на станке с неподвижным |
||||||||
шаблоном оператор может контролировать укладку буквально |
||||||||
каждого витка, что способствует повышению качества |
||||||||
намотки. Однако, такие станки имеют ограниченную |
||||||||
производительность |
и |
отличаются |
|
повышенной |
||||
травмоопасностью. |
|
|
|
|
|
|
||
Среди специальных намоточных станков можно |
||||||||
выделить станки так называемого “челночного” типа. Они |
||||||||
чаше используются при необходимости формирования |
||||||||
катушек |
непосредственно |
в |
пазах |
магнитопровода |
||||
электрической машины. Конструкции их чрезвычайно |
||||||||
разнообразны и зависят от того, в пазах какого типа |
||||||||
магнитопровода (статора или ротора) нужно выполнить |
||||||||
обмотку, от числа и формы пазов, от количества одновременно |
||||||||
|
|
|
|
выполняемых катушек и др. |
||||
к ЭД |
|
|
|
Простой вариант челночного |
||||
|
|
4 |
|
станка показан схематически |
||||
|
|
|
5 |
на рис.30. Здесь показаны: 1 |
||||
3 |
|
|
|
- |
якорь |
необмотанный |
||
|
|
|
закреплен |
в |
шарнирах |
|||
|
|
|
|
|||||
|
|
|
|
станка; 2 - цанговый зажим, |
||||
2 |
|
|
|
установленный на конце вала |
||||
1 |
|
|
якоря; 3 - кривошипный |
|||||
|
|
|
|
|||||
Рис.30. Схема намоточного |
механизм. |
|
сообщающий |
|||||
станка челночного типа |
якорю |
колебательные |
||||||
|
|
|
|
|||||
движения вокруг оси (показано стрелками); 4 - шатунный |
|
|||||||
44
механизм, сообщающий возвратно-поступательное движение проводоводителю 5. Шпиндель станка приводится во вращение от электродвигателя ЭД через ременную передачу.
После каждого перемещения проводоводителя в крайнее положение якорю якорь поворачивается на угол, определяемый шагом катушки. После этого проводоводитель движется в обратном направлении. При каждом ходе проводоволителя в соответствующий паз закладывается проводник катушки. Когда катушка намотана, станок останавливают, ослабляют гайку цангового зажима и поворачивают якорь на одно зубцовое деление. После этого включают станок и наматывают следующую катушку.
Челночный станок имеет низкую производительность, но позволяет оператору обслуживать несколько таких станков. В несколько модифицированном виде принцип челночного наматывания реализуется в производстве асинхронных двигателей. Проводоводитель такого станка, перемещаясь в расточке магнитопровода вдоль еѐ оси, может укладывать в пазы одновременно катушки трех фаз. Подробнее это будет рассмотрено ниже.
Следует обратить внимание, что в рассмотренных вариантах простейших конструкций намоточных станков содержатся все элементы системы КПК, рассмотренные выше.
Для контроля числа витков станок снабжается специальным счетчиком. Последний отсчитывает число оборотов шпинделя (Рис.28), проводоводителя (Рис.29) или число циклов перемещения проводоводителя (Рис.30).
Намотка катушек существенно упрощается, если применить специальный программирующий счетчик. При работе с таким счетчиком оператор устанавливает требуемое число витков на его специальном табло. По мере намотки катушки показание табло уменьшается до нуля. В этот момент счетчик выдает команду на экстренную остановку станка. Как правило инерционность механизмов станка, стремление повысить скорость намотки вносят определенную
45
погрешность в выполнение заданной программы. Поэтому после остановки станка оператору приходится корректировать несколько витков. Следует отметить, что применение программирующих счетчиков более эффективно при намотке многовитковых катушек.
Использование указанных типов станков для намотки катушек или катушечных групп с различными геометрией, размерами и обмоточными данными возможно только с применением различных специальных приспособлений: формообразующих, направляющих, защитных т.п. Подробное их описание будет дано при рассмотрении технологии изготовления конкретных типов обмоток.
7. Изготовление полюсных катушек.
Явно выраженные полюса с катушками характерны для электрических машин постоянного тока (главные и добавочные полюса) и для некоторых исполнений синхронных машин. Катушки таких полюсов очень сильно различаются по числу витков, по форме и величине сечения провода, наличию штатного каркаса, конструкции изоляции, выводов и др. Поэтому не существует единой типовой технологии изготовления полюсных катушек.
По общности приемов формообразования полюсные катушки целесообразно разделить на многовитковые, выполняемые сравнительно тонким изолированным проводом и маловитковые, выполняемые проводом большего сечения, чаще - прямоугольного неизолированного.
В качестве многовитковых для примера можно назвать полюсные катушки параллельного или независимого возбуждения машин постоянного тока. Поэтому в технологии электромашиностроения многовитковые полюсные катушки часто условно называют шунтовыми. Они могут быть каркасными или бескаркасными, имеют укладку витков: рядовую, упорядоченную или внавал. Рядовая укладка больше
46
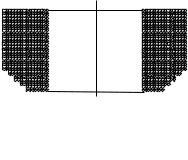
характерна для крупных электрических машин, где катушки выполняют жесткими, с максимальным коэффициентом заполнения Определенной сложностью отличается изготовление шунтовых катушек с рядовой укладкой. Типичная конструкция такой катушки с осевым разрезом показана на рис.31. На рисунке видно, как выполнен практически каждый ряд витков. Важно, чтобы после намотки катушки все еѐ витки были надежно зафиксированы на своих местах медью. В машинах малой мощности шунтовые катушки наматываются внавал и выполняются мягкими, что позволяет придавать им требуемую конфигурацию в процессе монтажа на магнитопровод.
Наиболее ненадежны в этом отношении витки, расположенные на краях первого и последнего рядов, и в первую очередь те из них, от которых выполняются выводы (начало и конец) катушки.
К ненадежно закрепленным следует отнести также и крайние витки в рядах, образующих скос в
сечении катушки. На рисунке видно, что скос в сечении катушки обеспечивается постепенным уменьшением числа витков в ряду. Крайние витки в таких рядах, особенно - со стороны скоса (на рисунке - в нижней части ряда) переход провода в укороченный ряд должен производиться в верхней части катушки. В каждой ступени располагают четное число одинаковых рядов (на рисунке - по два ряда). Выполнение этих требований позволит обеспечить более высокую монолитность катушки.
Повышению монолитности с одновременным усилением изоляции будет способствовать прокладка дополнительной изоляции (например, в виде пленки) между рядами.
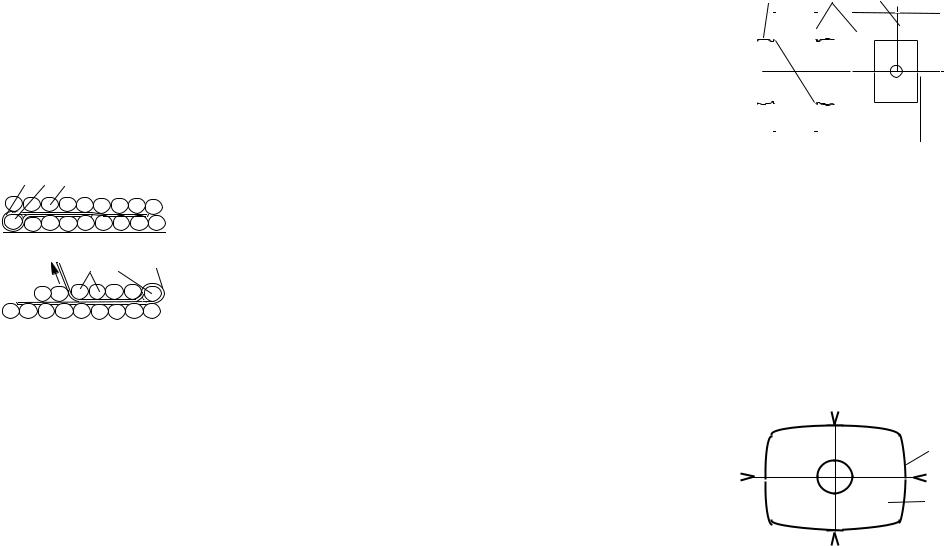
47
Особого внимания заслуживают первый и последнй витки, от которых выполняются выводы. Они должны быть надежно закреплены лентой или тесьмой, как показано на рис.32. На рис.32а) показано, что под первый виток первого ряда закладывается лента или тесьма, края которой плотно прижимаются затем витками второго ряда.
На рис.32б) показано, что за несколько витков до окончания последнего ряда под витки закладывается лента (тесьма) 1, конец которой плотно прижимается к предыдущему ряду.
|
|
|
Затем |
вторым |
|
концом |
|||
1 2 3 |
|
|
ленты |
делается |
|
петля, |
|||
|
|
|
которая |
четырьмя |
|
(или |
|||
а) |
|
|
больше) |
витками |
3 |
также |
|||
|
|
1 |
прижимается |
|
|
|
к |
||
3 |
2 |
предыдущему |
ряду. |
В |
|||||
|
образовавшуюся |
|
|
петлю |
|||||
|
|
|
|
|
|||||
б) |
|
|
протягивают |
|
|
конец |
|||
|
|
|
последнего витка |
2, |
после |
||||
Рис.32. Закрепление |
|
чего |
конец |
|
|
ленты |
|||
|
вытягивают, как |
|
показано |
||||||
крайних витков:а) - первого; |
|
||||||||
стрелкой. В итоге первый и |
|||||||||
б) - последнего. |
|
||||||||
|
последний витки |
катушки |
|||||||
|
|
|
|||||||
оказываются надежно зафиксированными. |
|
|
|
|
|
||||
Намотка шунтовой катушки выполняется |
на |
станке |
|||||||
открытого наматывания на шаблон (см. Рис.33). В щеках 1 этого шаблона целесообразно выполнить специальные пазы 3 (Рис.33), в которые перед началом намотки закладывают прочную нить или тесьму 2. После намотки катушки края тесьмы связывают, что позволяет сохранить форму катушки после еѐ съема с шаблона.
Следует обратить внимание, что основание шаблона для намотки шунтовой катушки имеет прямоугольную форму. Это приводит к тому, что плотность укладки провода на гранях и на ребрах шаблона оказывается различной. Причиной тому
|
|
|
|
48 |
|
|
|
|
|
|
|
|
|
|
|
|
является |
упругость проводника, |
2 |
1 |
3 |
|
|
|
|
||||||||
которая |
всегда |
имеет конечное |
|
|
|
|
||||||||||
значение. Если провод выполнен |
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
||||||
из твердой меди, то его упругость |
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
||||||
проявляется в большей степени. |
|
|
|
|
|
|
|
|
|
|
|
|||||
Вследствие этого виток 1 не |
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
||||||
полностью |
повторяет |
форму |
|
|
|
|
|
|
|
|
|
|
|
|||
основания 2 шаблона (Рис.34). В |
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
||||||
результате |
возникает |
так |
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
||||||
называемое |
|
“распушение” |
Рис.33. Закладка тесьмы |
|||||||||||||
витков, причем, на гранях |
||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
||||||
шаблона |
|
это |
распушение |
|
|
|
|
|
|
|
|
|
|
|
||
существенно больше, чем на его ребрах. Эта погрешность нарастает в каждом последующем ряду, что создает некоторые проблемы. Во-первых, возникает опасность, что усилие сжатия между слоями на ребрах шаблона может превысить допустимое и это создаст опасность разрушения витковой изоляции.
Во-вторых, коэффициент заполнения сечения катушки медью окажется различным на ребрах и гранях шаблона. Это приведет к недопустимым отклонениям формы и размеров катушки, что может помешать еѐ размещению на сердечнике
полюса. |
|
|
|
|
|
|
|
|
|
|
|
|
|
Указанные |
проблемы |
|
|
|
|
|
|
|
|
||||
существенно будут ослаблены, |
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
||||||
если после намотки катушки еѐ |
|
|
|
|
1 |
||||||||
|
|
|
|
|
|||||||||
опрессовать |
в |
направлениях, |
|
|
|
|
|
|
|
|
|||
показанных |
|
на |
рис.33 |
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|||||
стрелками. |
Одновременно |
это |
|
|
|
|
2 |
||||||
упростит съѐм |
катушки |
с |
|
|
|
|
|
|
|
|
|||
шаблона. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
Полюсная |
катушка, |
как |
|
|
|
|
|
|
|
|
|||
Рис.34. Влияние упругости |
|||||||||||||
известно, должна быть надежно |
|||||||||||||
изолирована |
|
относительно |
|
провода на формирование |
|||||||||
|
|
витка. |
|||||||||||
магнитопровода. В каркасных |
|
||||||||||||
|
|
|
|
|
|
|
|
||||||
49
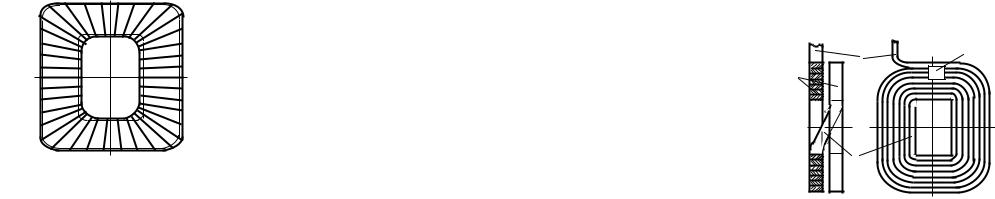
исполнениях катушек эта задача решается чаще всего конструкцией самого каркаса. При бескаркасном исполнении катушек задача может быть решена двумя путями: установкой катушки на предварительно изолированный полюс или выполнением непрерывной изоляции по периметру самой катушки. Последний вариант заслуживает особого внимания. На рис.35 показан вид полюсной катушки вдоль еѐ оси, причем, катушка покрыта слоем непрерывной изоляции с перекрытием. На рисунке хорошо видно, что при таком
наложении изоляционной ленты не удается на всех
участках обеспечить
одинаковую толщину
изоляционного слоя. Так, на
ребрах внешней поверхности
катушки степень перекрытия
уменьшается. Следовательно,
на этих участках результирующая толщина изоляции уменьшается. С другой стороны, в углах окна
катушки перекрытие слоев изоленты увеличивается, что приводит к соответствующему увеличению толщины изоляционного слоя. С увеличением числа слоев изоляции форма окна все больше будет приближаться к овалу. Это затруднит установку катушки на сердечник полюса, так как он имеет прямоугольное сечение. Поэтому в некоторых случаях приходится дополнительно формовать окно катушки после наложения изоляции.
Из изложенного следует, что при конструировании намоточного шаблона размеры его основания должны быть увеличены с учетом распушения витков, последующего наложения слоя изоляции и утолщения изоляции в углах окна катушки.
|
|
|
|
|
|
50 |
|
|
|
|
|
Среди |
маловитковых |
катушек |
специфической |
||||||||
технологией |
отличается |
сериесная |
катушка |
из |
|||||||
неизолированного |
провода |
прямоугольного |
сечения, |
||||||||
используемая для последовательного возбуждения машин |
|||||||||||
постоянного тока. Такая катушка выполняется состоящей из |
|||||||||||
двух секций, которые наматываются одним непрерывным |
|||||||||||
проводом. |
|
|
|
|
|
|
|
|
|
|
|
Витки |
каждой |
секции |
располагаются |
по |
спирали |
||||||
(Рис.36). На этом рисунке показано, что катушка состоит из |
|||||||||||
двух секций 1, намотанных проводом прямоугольного сечения |
|||||||||||
со спиральной укладкой. |
|
|
|
|
|
|
|
||||
Указанные секции |
соединены |
|
|
|
|
|
|
||||
между собой |
перемычкой 2. |
|
3 |
|
|
4 |
|
||||
Последняя выполняется таким |
1 |
|
|
|
|
|
|||||
образом, |
что |
обе |
секции |
|
|
|
|
|
|||
оказываются намотаны |
|
одним |
|
|
|
|
|
|
|||
непрерывным проводом. |
|
|
|
|
|
|
|
||||
Такое |
|
решение |
|
2 |
|
|
|
|
|||
сообщает |
катушке |
ещѐ |
одно |
|
|
|
|
|
|
||
важное |
достоинство: |
еѐ |
|
|
|
|
|
|
|||
выводы |
(начало |
и |
конец) |
|
Рис.36. Сериесная |
|
|||||
выполняются |
от |
|
витков, |
|
|
||||||
|
|
спиральная катушка |
|
||||||||
размещенных в верхних слоях |
|
|
|||||||||
|
|
|
|
|
|
||||||
секций. На рисунке для |
|
|
|
|
|
|
|||||
примера показан вывод 3 от левой секции катушки. В месте |
|||||||||||
выполнения вывода последний виток фиксируется бандажом 4. |
|||||||||||
Изготовление |
|
сериесной |
спиральной |
катушки |
|||||||
начинается с операции “заготовительная”. Суть еѐ в том, что на |
|||||||||||
специальном медерезательном станке голая шинная медь |
|||||||||||
нарезается на отрезки-заготовки. Длина заготовка должна быть |
|||||||||||
равна общей длине провода обеих секций катушки с учетом |
|||||||||||
дополнительных участков на устройство перехода 2 и выводов |
|||||||||||
3. |
|
|
|
|
|
|
|
|
|
|
|