Материал: Технология электромашиностроения. Обмоточные работы. Пархоменко Г.А
61
каждая последующая катушка будет выполняться с возрастающей длиной витка, что приведет к увеличению их активного сопротивления. Кроме этого, первая сторона четвертой катушки окажется во втором слое четвертого паза, что приведет к уменьшению еѐ сопротивления пазового рассеяния. В последних катушках уже обе стороны окажутся в верхнем слое, т.е. их индуктивность будет ещѐ меньше. Нельзя не отметить и то, что из-за разности длины лобовых частей катушек они будут иметь различный вес. Таким образом, рассмотренный способ формирования катушек обуславливают электрическую и механическую несимметрию обмотки.
Выявленную несимметрию
можно несколько уменьшить, если
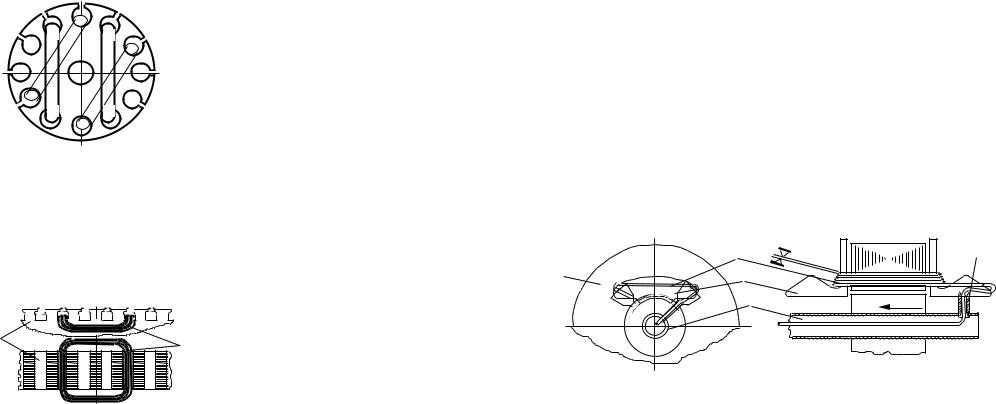
использовать способ “двуххордовой” обмотки. Его принцип ясен из рис.49.
Очередность намотки отдельных
катушек устанавливается таким,
чтобы они попарно размещались


 симметрично относительно оси ротора.
Одно- и двуххордовые обмотки используются главным образом в якорях коллекторных
машин переменного тока малой. С увеличением мощности машины возрастает негативное влияние электрической несимметрии обмотки, что снижает эксплуатационные показатели изделия.
1 |
2 |
|
Рис.50. Устройство катушки обмотки статора
Однако, интерес к рассмотренному типу обмоток не исчез. Прямая вмотка катушек в пазы магнитопровода оказалась технологичной и привлекла внимание специалистов и при производстве асинхронных
62
двигателей единой серии 4А. Здесь такие обмотки получили наименование “совмещенных” /17/.
Обмотка статора состоит из катушек сложной пространственной формы. На рис.50 для примера показана зубцовая зона сердечника 1, в пазах которого размещена катушка 2, охватывающая три зубца. Назовем пазы, в которых размещена рассматриваемая катушка, собственными. Ближайшие к сторонам катушки пазы - смежные (внутренние и наружные). Катушку можно уложить в полузакрытые пазы через их шлицы последовательно от одного до трех витков (в зависимости от способа намотки или от соотношения ширины шлица и диаметра провода). Лобовые части должны быть отогнуты в сторону ярма магнитопровода, чтобы они не закрывали выхода из пазов, оказавшихся внутри катушки.
Совмещенная обмотка статора требует применения специальных приспособлений: наматывающих и формообразующих. Первые образуют витки и укладывают их в пазы. Вторые служат намоточным шаблоном и обеспечивают форму, размеры катушки, еѐ положение на статоре. Используются различные конструкции формообразующих приспособлений /17/. На рис.51 в качестве таких приспособлений применены т.н. “конические шаблоны”.
На торцах статора 1, в пазы которого укладывают провод 2, размещены конические шаблоны 3. Последние располагают
|
2 |
5 |
1 |
3 |
|
|
|
|
|
4 |
|
Рис.51. Принцип выполнения совмещенной намотки статора асинхронного электродвигателя
63
между пазами, в которые должны быть уложены стороны катушки.
Провод пропускают через осевой канал проводоводителя 4, на конце которого имеется укладчик 5. При намотке статор ориентируют так, чтобы шлиц паза, с которого начинается намотка, оказался строго против укладчика. Это позволяет при движении проводоводителя выходящий из укладчика провод заложить именно в этот паз. Затем, поворачиваясь вокруг своей оси на угол, соответствующий шагу намотки, проводоводитель ориентирует укладчик против второго паза. При этом провод в виде петли накидывается на шаблон, в результате чего формируется лобовая часть витка. Двигаясь в обратном направлении, проводоводитель способствует укладе провода во второй паз и затягивает петлю провода на образованной лобовой части. При очередном повороте проводоводителя в обратном направлении формируется лобовая часть на втором торце магнитопровода. Укладчик возвращается к первому пазу. Циклы повторяются один за другим, обеспечивая намотку всей катушки. Далее шаблон 3 ориентируют против следующей пары пазов и наматывают следующую катушку. Таким образом мотают всю обмотку.
По сравнению с приведенным примером некоторым преимуществом обладает решение, когда вместо конических шаблонов используются специальные крючья, а проводоводителю сообщается ещѐ и радиальное перемещение (клевок) в конце каждого паза /17/. В производстве асинхронных электродвигателей серии 4А конструкция оснастки (проводоводителя и шаблона) позволяет одновременно наматывать три катушки статорной обмотки /17/. Станки для такой намотки называют многоручьевыми.
Справедливости ради следует отметить, что совмещенная обмотка статоров находит все-таки ограниченное применение. Причины заключаются в том, что такая намотка недостаточно производительна и еѐ применение невозможно
64
для выполнения концентрических обмоток. И хотя эти проблемы и удается решить в отдельных решениях, все это приводит к существенному усложнению кинематики станков, к снижению их надежности. Поэтому совмещенная намотка используется чаще всего для намотки статоров с явно выраженными полюсами, особенно - при большом числе полюсов при сравнительно малом числе витков в катушке.
Опыт массового производства асинхронных электродвигателей показал, что существенными достоинствами по сравнению с рассмотренным выше имеет способ раздельной обмотки статоров. При этом способе пазовые стороны ранее намотанной на специальном шаблоне катушки как бы “всыпают” в паз (см. также рис.10), поэтому обмотка называется всыпной. Они делятся на сосредоточенные и распределенные.
Сосредоточенные обмотки характерны для асинхронных и синхронных двигателей малой мощности с расщепленными или экранированными полюсами. Эти полюса, как правило - явно выраженные. Их обмотки выполняются по технологии, принятой для полюсных обмоток.
В пазовых магнитопроводах чаще применяют распределенные обмотки, позволяющие получить более благоприятную форму магнитного поля в зазоре. В таких обмотках один полюс образуется не одной, а несколькими катушками, сдвинутыми друг относительно друга по пазам. Распределенные обмотки имеют множество различных исполнений/ /.
Наиболее распространены распределенные обмотки в трехфазных машинах. Здесь обмотка состоит из трех одинаковых частей - фаз, равномерно распределенных по окружности пазовой зоны. Каждая фаза состоит из катушек, которые также равномерно распределены по кругу.
Известно, что частота вращения ротора асинхронного двигателя зависит от числа полюсов его статорной обмотки. А это определяет шаг катушек по пазам. Катушки можно
65
разделить на крупношаговые (до восьми полюсов) и мелкошаговые (более восьми полюсов). Катушки могут быть унифицированными (равнокатушечная обмотка) или же иметь различные шаги (концентрические). В последнем случае катушки с меньшим шагом охватываются катушками с большим шагом, их лобовые части не перекрещиваются и это упрощает их изготовление. В то же время, равнокатушечные обмотки позволяют на 15-20% сократить длину лобовых частей, что приводит к улучшению энергетических показателей машины, к экономии меди и сокращению габаритов и массы изделия. Тем не менее, следует признать, что такие обмотки мало пригодны для машинных технологий и поэтому в массовых сериях применяются ограничено. Нужно обратить внимание на то, что на этапе заготовительных работ катушки всыпных обмоток следует выполнять в виде катушечных групп. Это значит, что несколько последовательно соединенных катушек наматывают одним непрерывным проводом с целью сокращения числа паек.
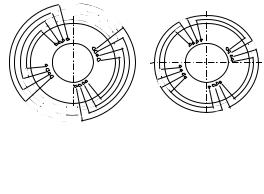
Рассмотрим подробнее технологию изготовления концентрических обмоток. В зависимости от способа формирования полюсов фазы различают концентрические обмотки компактные и вразвалку (иногда их называют развернутыми). Разницу между ними удобно показать на примере четырехполюсной обмотки.
а) |
б) |
Рис.52. Размещение катушек компактное (а) и развернутое (б)
Компактное исполнение (см. рис.52а) такой обмотки обеспечивается только двумя катушечными группами, а развернутое (б)- четырьмя. Трехфазные обмотки
выполняют как
66
компактными, так и развернутыми. Однофазные же, как правило, развернутыми. Размещение катушек вразвалку позволяет вдвое уменьшить число катушек в одной концентрической группе и существенно укоротить длину их лобовых частей. Эти достоинства делает обмотку “вразвалку” более предпочтительной.
По количеству обмоток, укладываемых в один паз, следует выделить обмотки одно- и двухслойные. Однослойные более технологичны. Но двухслойные заметно повышают энергетические характеристики двигателя. Поэтому последние получили распространение в машинах мощностью более 15 кВт.
Вдвухслойных обмотках в общем случае в пазу могут оказаться катушки, принадлежащие одной или разным фазам.
Впоследнем случае приходится предусмотреть усиленную межслойную изоляцию.
Взависимости от диаметра провода целесообразно
разделить обмотки на |
мелкопроводные (dм 0,3м м), |
среднепроводные ( 0,3 dм |
10,м м) и крупнопроводные |
(dм>1,0мм). С увеличением мощности машины диаметр провода увеличивается, что затрудняет формирование и укладку катушки. Поэтому в машинах мощностью 7кВт и выше часто катушки удобнее выполнить несколькими параллельными проводами с требуемым общим сечением меди. Группы катушек внутри фазы соединяют последовательно или параллельно. В последнем случае удается в два-три раза уменьшить сечение провода, соответственно увеличив число витков. Все это дает широкий выбор разработчику машины для оптимального сочетания требуемых характеристик изделия с высокой технологичностью его конструкции.
Различают два подхода к раздельной обмотке. Это - машинная намотка катушечных групп с последующим механизированным втягиванием катушек в пазы статора (массовое производство) и намотка катушек на разборные или
|
|
67 |
|
|
|
|
|
|
трансформируемые шаблоны с последующей ручной укладкой |
||||||||
в пазы (мелкосерийное и единичное производство). |
|
|
||||||
Рассмотрим |
|
технологию |
изготовления |
однослойной |
||||
концентрической обмотки в условиях единичного или |
||||||||
мелкосерийного производства. Еѐ раздельное выполнение |
||||||||
предусматривает две стадии работ: намотку катушечной |
||||||||
группы и укладку катушек в пазы с последующим монтажом |
||||||||
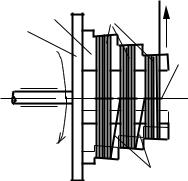
(пайкой) соединений. На рис.53. для примера показана схема |
||||||||
намотки катушечной группы, состоящей из трех катушек на |
||||||||
станке открытого наматывания. |
|
|
|
|
|
|
||
На планшайбе 1 закреплены две половинки 2 |
||||||||
раздвижного шаблона. При вращении планшайбы с частотой |
||||||||
“ “ каждая катушка 3 группы наматывается на |
||||||||
соответствующую |
|
ступеньку |
шаблона. |
Переходы 5 |
||||
|
|
|
|
|
|
обеспечивают |
||
2 |
3 |
f |
|
выполнение |
|
всей |
||
1 |
|
|
катушечной |
группы |
||||
|
|
|
||||||
|
|
4 |
|
одним |
непрерывным |
|||
|
|
|
проводом. |
Длина |
витка |
|||
|
|
|
||||||
|
|
|
|
|
обеспечивается |
|||
|
|
|
|
расстоянием |
|
между |
||
|
|
|
|
половинками 2 шаблона |
||||
|
|
|
|
и |
натяжением |
“f” |
||
|
|
5 |
|
намоточного |
провода. |
|||
|
|
|
После |
|
окончания |
|||
|
|
|
|
|
||||
Рис.53. Намотка катушечной |
|
намотки |
|
|
всей |
|||
|
катушечной |
группы |
||||||
|
|
|
|
|||||
группы концентрической обмотки каждая |
|
катушка |
||||||
|
|
|
|
перевязывается нитью 4. |
||||
Далее одну из половин шаблона сдвигают, как показано |
||||||||
пунктиром, и снимают готовую катушечную группу. Еѐ |
||||||||
направляют на укладку в пазы статора, в которые уже |
||||||||
заложена пазовая изоляция. |
|
|
|
|
|
|
||
Укладка - это вторая стадия изготовления обмотки. Для |
||||||||
еѐ выполнения каждую катушку поочередно вводят в расточку |
||||||||
68
статора и закладывают (всыпают, как показано на рис.10) в соответствующий паз согласно схеме обмотки. Обе стороны катушки концентрической однослойной обмотки закладывают в пазы одновременно, что полностью освобождает объем расточки статора для ввода следующей катушки. Такой способ укладки называют “без подъема шага”, он отличается простотой и не требует высокой квалификации рабочего.
После укладки последней катушки производят пайку и изолировку всех соединений, предусмотренных схемой, а затем - формуют и бондажируют лобовые части согласно требованиям чертежа. В условиях массового производства выполнение этих же обмоток в максимальной степени механизировано. В основе решения этой задачи лежит применение способа “втягивания” катушек в пазы статора. Это, по своей сути, - механизированная укладка катушек в пазы. Способ реализуется применением специальной технологической оснастки. Чтобы лучше понять суть этого приема, рассмотрим процесс выполнения концентрической обмотки асинхронного двигателя, принятый в массовом производстве.
Намотку катушечных групп осуществляют одним из известных способов: на открытый вращающийся шаблон (рис.53) или на неподвижный шаблон с помощью вращающегося проводоводителя (рис.28). Для намотки концентрической обмотки шаблон выполняется ступенчатым. На каждую ступень наматывают соответствующую катушку катушечной группы. Однако для механизированного “втягивания” приходится несколько видоизменить сечение основания шаблона, а следовательно - и формы самих катушек. Конфигурация шаблона должна обеспечивать его сочленение с втягивающим приспособлением.
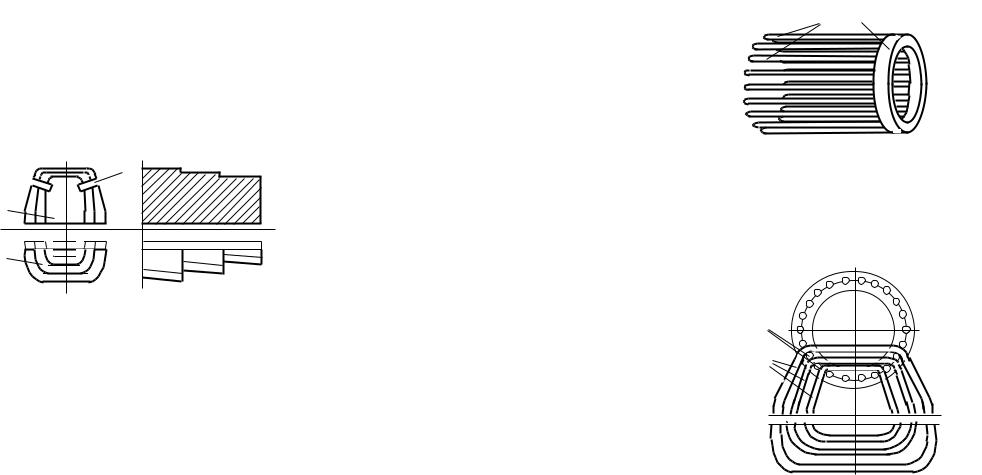
Вид на такой шаблон вдоль его оси показан на рис.54 слева. Здесь представлены неподвижная 1 и подвижная 2 части шаблона. В неподвижной части шаблона имеются продольные
69
пазы 3, необходимые для съема катушек с сохранением взаимной ориентации витков.
Для фиксации начала и конца обмоточного провода на шаблоне имеются фиксаторы (не показаны). На этом же рисунке показана другая проекция шаблона (поперек оси). Пунктиром показано смещение подвижной части при съеме катушек. Необходимо обратить внимание на скошенный профиль ступеней под катушки. При рядовой укладке витков такая форма ступеней обеспечивает различную длину витка в одной катушке, что облегчает формирование лобовых частей после укладки.
|
|
|
Важным |
||
|
3 |
|
моментом |
||
1 |
|
рассматриваемог |
|||
|
о |
процесса |
|||
|
|
||||
|
|
является перенос |
|||
2 |
|
катушечной |
|||
|
группы |
|
на |
||
|
|
|
|||
|
|
устройство |
|||
Рис.54. Шаблон для катушечной группы |
втягивания. |
Эта |
|||
|
процедура |
||||
однослойной концентрической обмотки |
|
||||
выполняется |
с |
||||
|
|
||||
|
|
|
помощью |
||
специального приспособления, схематически показанного на |
|||||
рис.55. На торцевой поверхности кольца 2 размещены и жестко |
|||||
закреплены (могут быть выполнены за одно целое) стержни, |
|||||
число которых равно числу пазов статора. |
|
|
|
||
После намотки на шаблон катушечная группа |
|||||
переносится на приспособление рис.55 так, чтобы катушки |
|||||
располагались между отдельными его стержнями в том же |
|||||
порядке, что и в пазах в пазах магнитопровода. Это |
|||||
размещение показано на рис.56, где обозначено: 1 - катушки, 2 |
|||||
- приспособление. |
Катушечная группа затем перекладывается |
||||
|
|
|
|
|
|
|
|
|
70 |
|
|
|
|
на стержни |
втягивающего |
устройства, |
называемого |
||||||||
“штыревой оправкой”. |
|
|
|
|
|
|
||||||
Она имеет |
такое |
|
же |
|
|
|
|
|
|
|||
количество аксиально- |
|
|
|
1 |
2 |
|
||||||
вытянутых |
стержней, |
|
|
|
|
|||||||
|
|
|
|
|
|
|||||||
но |
только |
этим |
|
|
|
|
|
|
||||
стержням |
придан |
|
|
|
|
|
|
|||||
специальный профиль. |
|
|
|
|
|
|
||||||
Форма |
|
профиля |
|
|
|
|
|
|
||||
стержня |
|
штыревой |
|
|
|
|
|
|
||||
оправки |
показана |
|
на |
|
|
|
|
|
|
|||
рис.56. |
Здесь |
|
под |
Рис.55. Приспособление для съема |
||||||||
зубец магнитопровода |
|
катушечной группы с шаблона |
||||||||||
1 |
введен |
один |
|
из |
|
|
|
|
|
|
||
штырей 2 втягивающего устройства. Катушки выталкиваются |
||||||||||||
из штыревой оправки перемещением толкателя 3 вдоль оси |
||||||||||||
расточки магнитопровода. Таким образом, все катушки, |
||||||||||||
размещенные на штыревой |
|
|
|
|
||||||||
оправке, |
|
одновременно |
|
|
|
|
||||||
втягиваются |
в |
|
|
пазы |
|
|
|
|
||||
статора. Способ отличается |
2 |
|
|
|
||||||||
высокой |
|
|
|
|
|
|
|
|
|
|
|
|
производительностью |
|
и |
1 |
|
|
|
||||||
вполне |
оправдал |
|
себя |
в |
|
|
|
|||||
|
|
|
|
|
||||||||
массовом производстве. |
|
|
|
|
|
|||||||
|
К |
|
этому |
|
следует |
|
|
|
|
|||
добавить, |
что |
|
|
при |
|
|
|
|
||||
втягивании |
|
|
|
катушек |
|
|
|
|
||||
удается |
|
одновременно |
|
|
|
|
||||||
втянуть |
в |
пазы |
и |
|
клинья, |
Рис.56. Размещение катушек |
||||||
закрывающие |
|
|
пазовую |
на штырях переносного |
||||||||
коробочку. |
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
приспособления |
|||||
|
Таким |
|
|
образом |
|
|||||||
|
|
|
|
|
|
|
||||||
удается избежать отдельной операции заклинивания пазов. |
||||||||||||