Материал: Технология и оборудование производства радиоэлектронных модулей. Донец А.М
Помимо производительности, важный показатель оборудования- типоразмеры обрабатываемых компонентов. По этому показателю автоматическое оборудование установки КМО значительно уступает оборудованию, используемому в ТПМ; оно не обеспечивает размещение на платах КМО всего спектра типоразмеров /1, 9/. В связи с этим при необходимости автоматическую сборку сочетают с ручной досборкой.
Автоматическое оборудование сборки РМ на основе КПМ характеризуется высокой универсальностью и практически исключает ручные сборочные операции. Размеры КПМ, устанавливаемые одним автоматом, могут изменяться в больших пределах (от миниатюрных пассивных компонентов до крупноформатных МС).
Конструктивное исполнение и характеристики КПМ представлены в таблице 4.Предельные размеры пассивных компонентов указаны в таблице 5.
Таблица 4
Наименование и краткая характеристика компонента |
Конструктивное исполнение |
Вид поставки |
1 |
2 |
3 |
|
Исполнение 1
Исполнение 2
Исполнение 3
Исполнение 4
|
В блистерленте, прямоточной кассете |
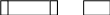
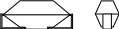
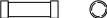
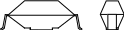 Безвыводные
и с жесткими укороченными выводами
резисторы, конденсаторы, варисторы,
индуктивности, термисторы, стабилитроны,
диоды. Зарубежные аналоги корпусов
CH1P,
MELF, SOD
Таблица 5
Номер конструктивного исполнения |
Размеры компонента, мм |
|||
Длина |
Ширина |
Высота |
Диаметр |
|
1 |
1-15,2 |
0,5-13,7 |
0,35-4,8 |
|
2 |
1,6-5,9 |
|
|
1-2,5 |
3 |
2-7,95 |
1,2-5,9 |
1,2-4,3 |
|
4 |
1,2-6,85 |
0,8-5,6 |
0,6-2,95 |
|
Факторами, определяющими размеры миниатюрных компонентов, являются стоимость, которая увеличивается с уменьшением их габаритов, и точность оборудования, соответствующая заданным требованиям воспроизводимости сборки.
Автоматическое и полуавтоматическое оборудование используют как самостоятельные технологические единицы, либо объединяют его в линии комплексной подготовки компонентов или в сборочные линии. Комплексная подготовка компонентов особенно эффективна в условиях многономенклатурного производства, так как при этом достигается более полная загрузка оборудования. Для повышения производительности линии снабжают транспортными модулями, накопителями, системами диагностики качества сборки, программаторами для подготовки программи другими устройствами.
4.4 Пайка
Технология пайки играет ключевую роль в обеспечении надежности РМ. Задача качественной пайки приобрела особенную актуальность при широком переходе на миниатюрные КПМ. Решение этой задачи в большой степени определяется способом пайки.
Для монтажа компонентов применяют пайку электропаяльником, пайку паяльными станциями, пайку одиночной волной и двойной волной припоя, парофазную пайку, лазерную пайку, пайку ИК излучением, конвекционную пайку и др.
Каждый способ пайки характеризуется своими технологическими возможностями, достоинствами и недостатками, исходя из которых необходимо принимать решение о целесообразности его применения. При выборе способа пайки следует учитывать два фактора:
-конструктивное исполнение РМ (расположение компонентов на ПП, плотность монтажа);
-размеры и материалы корпусов компонентов, допустимые их тепловые перегрузки.
С учетом этих факторов и сведений, приведенных в учебнике /1/ и в учебном пособии /6/ рассмотрим способы пайки.
Пайка паяльником. Обычный паяльник до сих пор используется для монтажа компонентов. Главный недостаток паяльника - невозможность получения идентичных по качеству паяных соединений.
Пайка паяльными станциями. По существу паяльные станции с контактным нагревом представляют собой усовершенствованный паяльник. Область применения паяльных станций – единичное, опытное и мелкосерийное производство.
Паяльные станции, в которых термоинструментом является паяльное жало, обладают следующими свойствами /11/:
-эффективным управлением температурой жала, осуществляемым автоматической системой регулирования;
-достаточным запасом по мощности для быстрой «подкачки» тепла в место пайки и поддержании температуры;
-воспроизводимостью результатов пайки независимо от степени износа жала или его замене;
-антистатическим исполнением;
-универсальностью, т. е. возможностью монтажа разнотипных КМО и КПМ (за исключением МС в корпусах типа BGA).
В наиболее совершенных станциях имеется возможность подключения к компьютеру для управления, регистрации или документирования параметров ТП.
Для монтажа компонентов всех типов, включая МС в корпусах BGA, используют паяльные станции, осуществляющие пайку горячим воздухом. Как и в станциях с контактным нагревом, в станциях с бесконтактным нагревом имеются устройства контроля и точного регулирования температуры, благодаря которым обеспечивается воспроизводимость и повторяемость свойств паяных соединений.
Пайка одиночной волной припоя. Процесс пайки волной припоя достаточно хорошо автоматизирован. Автоматизированные установки, кроме модуля пайки, оборудованы модулями пенного или волнового флюссования, сушки флюса, подогрева ПП, воздушным ножом, устройствами управления конвейером.
Способ пенного флюсования может быть использован для нанесения флюса на поверхность ПП без металлизированных монтажных отверстий, поскольку он не обеспечивает смачивание жидким флюсом труднодоступных поверхностей. При наличии в ПП металлизированных монтажных отверстий применяют способ волнового флюсования, позволяющий наносить флюс на все монтажные поверхности. Проникновение флюса в узкие зазоры между поверхностями монтажных отверстий и выводами компонентов происходит под действием избыточного давления, создаваемого волной флюса, и капиллярных сил.
Тепловая обработка собранных РМ, предшествующая пайке, протекает в две стадии. Первая стадия – нагрев ПП до температуры 80-100 С с целью удаления из флюса растворителя с низкой температурой кипения. Флюс должен быть полностью высушен с тем, чтобы пайка не сопровождалась кипением остатков растворителя и связанным с этим процессом выделением газов и паров, вызывающих вытеснение припоя с паяемых поверхностей и газовую пористость паяных соединений.
Во время второй стадии РМ нагревают с достаточно большой скоростью до температуры 120-150 С для снижения теплового удара во время пайки и дополнительного аккумулирования тепла, способствующего сокращению времени требуемого прогрева участков ПП волной припоя.
Характеристиками пайки волной припоя являются: форма и высота волны, ширина зоны растекания припоя, угол наклона конвейера и скорость его движения. Количественные значения характеристик даны в /1, 6/.
Используют симметричные и несимметричные волны (омега – волну, лямбда–волну, Т–образную волну и др.); наиболее эффективная несимметричная лямбда - волна, которой паяют РМ с высокой плотностью печатного монтажа. Производительность пайки лямбда – волной в два – три раза выше производительности пайки симметричной волной.
Некоторые установки пайки оборудуют воздушным ножом, который способствует уменьшению числа перемычек между металлическими элементами ПП. Нож располагается сразу же за участком прохождения волны припоя и включается в работу когда припой находится еще в расплавленном состоянии на плате. Узкий поток нагретого воздуха, движущийся с высокой скоростью, уносит с собой излишки припоя, тем самым разрушая перемычки.
Пайка одиночной волной припоя применяется только для присоединения к ПП выводов КМО.
Пайка двойной волной припоя. Когда впервые появились РМ с КПМ, их монтаж, как и КМО, производился одиночной волной припоя. Было выяснено, что при одной волне припоя возникают непропаи элементов КПМ из-за теневого эффекта, вызываемого тем, что взаимодействующая с припоем поверхность РМ имеет значительную рельефность, поскольку на ней размещены КПМ. В результате этого перемещение РМ с определенной скоростью относительно волны припоя приводит к образованию с тыльных сторон КПМ теневых зон (зон, не смачиваемых припоем). Теневые зоны образуются не только самими КП, но и соседними близко расположенными компонентами.
Потребовалось изменение ТП пайки путем введения второй волны. Первая волна узкая и турбулентная смачивает припоем монтажные элементы, расположенные на фронтальных и тыльных торцах КПМ, а вторая ламинарная и пологая волна удаляет излишки припоя и завершает формирование галтелей.
Пайка двойной волной припоя используется в технологии смешанного монтажа. На стороне ПП, контактирующей с волной припоя, предпочтительным является размещение простых КПМ, выдерживающих воздействие расплавленного припоя.
Парофазная пайка. При этом способе ПП с компонентами, удерживаемыми дозами паяльной пасты, погружаются в насыщенный пар, образуемый в процессе кипения жидкости. Пары жидкости конденсируются на ПП, отдавая скрытую теплоту парообразования изделию.
В качестве жидких теплоносителей используются фторсодержащие жидкости, например фторуглерод РС-70. Эта жидкость имеет температуру кипения 215 С, т. е. несколько выше плавления паяльных паст на основе припоя ПОС 61.
Разогрев РМ происходит с большой скоростью. Поэтому необходим предварительный подогрев ПП и компонентов для снижения термоудара. Когда температура изделия достигает температуры жидкости, процесс конденсации прекращается, паяльная паста расплавляется и образует галтели между монтажными элементами и контактными площадками ПП.
Достоинства парофазной пайки - равномерный нагрев ПП, постоянная температура пайки, высокое качество соединений, получаемое при выполнении следующих требований:
-изделия должны быть тщательно очищены;
-ПП, (особенно многослойные) должны пройти тепловую обработку с целью предотвращения газовыделений во время пайки;
-флюс перед пайкой должен быть высушен.
Недостаток парофазного способа пайки – невозможность пайки РМ со смешанным монтажом и высокая стоимость оборудования.
Лазерная пайка. По сравнению с другими способами пайки лазерная пайка обладает рядом преимуществ. Вовремя пайки ПП и корпуса компонентов практически не нагреваются, что позволяет монтировать термочувствительные компоненты. В связи с ограниченной областью приложения теплового воздействия резко снижаются температурные механические напряжения между монтажными элементами компонентов и контактными площадками ПП.
Возможна пайка при высокой плотности печатного монтажа с размерами контактных площадок 25 мкм и более без образования перемычек между соседними соединениями.
Процесс лазерной пайки полностью автоматизирован; существующее оборудование имеет высокую производительность /1/. Существенный недостаток лазерной пайки заключается в большой энергоемкости. Твердотельный лазер, используемый в технологии пайки, имеет энергетический КПД около одного процента.
Пайка ИК излучением. Существует две разновидности этого способа: пайка фокусированным лучом и групповая пайка с общим нагревом. Характерным для пайки фокусированным лучом является низкая локальность, в связи с чем имеет место не только нагрев припоя (паяльной пасты), но и перегрев ПП.
Этот недостаток, а также сложность автоматизации ТП сдерживают применение пайки фокусированным лучом.
Групповая пайка применяется при изготовлении несложных РМ, что связано с тремя основными недостатками общего ИК нагрева.
1.Компоненты разогреваются до различных температур из-за неодинаковой поглощательной способности материалов их корпусов.
2. Высокие компоненты могут закрывать более низкие, создавая тень, т. е. зоны , где высока вероятность непропая. Некоторые компоненты могут закрывать свои монтажные элементы.
3. Нестабильность распределения температуры внутри отдельных зон печи.
Конвекционная пайка. Способ пайки основан на нагреве воздуха в замкнутом объеме за счет подачи в этот объем горячего воздуха со скоростью достаточной для его перемешивания и выравнивания температуры во всем объеме. Данным способом реализуется передовая технология пайки вследствие того, что можно формировать различный температурно-временной профиль нагрева и охлаждения РМ с учетом их конструктивного исполнения, структуры и параметров компонентов.
В конвейерных печах конвекционной пайки для формирования необходимого температурно-временного профиля обработки РМ используется многозонный режим нагрева и охлаждения. Температурно-временной профиль включает в себя четыре стадии. Характеристики одного из возможных профилей приведены ниже.
1. Предварительный нагрев РМ до температуры 140 С со скоростью не превышающей 5 градусов в секунду в случае крупноформатных компонентов в керамических корпусах. Во время этой стадии удаляется растворитель из флюса (флюсующей композиции) во избежание их разбрызгивания при пайке.
2. Тепловое насыщение, осуществляемое в процессе повышения температуры до 170 С (для припоя ПОС61) в течение 120-180 с. Сущность теплового насыщения состоит в следующем. Компоненты, особенно МС со сложной структурой, представляют собой неоднородные по теплофизическим свойствам объекты. Поэтому динамика нагревания разных участков (локальных объемов) компонента неодинаковая; участки с большей теплопроводностью нагреваются быстрее по сравнению с участками с меньшей теплопроводностью. Это приводит к тому, что на первой стадии нагревания РМ в компоненте возникает градиент температуры. Чтобы избежать значительного разброса температур внутри компонента и риска его повреждения во время пайки (температура обычно 220 С при пасте из припоя ПОС61), на второй стадии РМ нагревается с малой скоростью, достаточной для выравнивания температур в компоненте. В результате последующее увеличение температуры на 50 С даже с большой скоростью не приводит к существенному температурному градиенту внутри компонента. Выравнивание температур во время второй стадии имеет особое значение при пайке BGA- компонентов, шариковые выводы которых находятся под корпусом, и их нагрев возможен только сквозь корпус компонента.
3. Быстрое нагревание РМ до 220 С и оплавление припоя; время выдержки составляет около 10 с.
4. Охлаждение РМ до комнатной температуры.
Стадии предварительного нагрева и теплового насыщения у разных термопрофилей отличается только длительностью, которая зависит от размеров компонентов, сложности их структуры, толщины и количества слоев ПП.
По такому циклу работают все промышленные печи конвекционной пайки.
4.5.Отмывка модулей
Интенсификация процесса отмывки РМ осуществляется в основном способом подачи высоконапорных тонких струй жидкости на поверхность изделия, способом барбатажа (перемешиванием жидкости проходящим через нее воздухом, подаваемым под большим давлением) и ультразвуковым способом.
Значения параметров ультразвуковой отмывки следует назначать с большой осторожностью, так как неправильно выбранный режим обработки приводит к разного рода дефектам таким как эрозионные разрушения проводников и поверхностей компонентов, отслоение проводников от диэлектрика, нарушение герметичности компонентов и др.
Первостепенное значение в появлении названных дефектов имеют амплитуда звуковых колебаний и время их воздействия. При больших амплитудах ультразвуковых колебаний в жидкости может возникать кавитация, вызывающая разрушающее воздействие на объект обработки, которое усиливается с течением времени. Степень воздействия зависит также от свойств и температуры среды; с увеличением температуры время полной очистки РМ сокращается, а вероятность появления дефектов возрастает. Поэтому предпочтение надо отдавать докавитационным режимам, хотя при этом увеличивается время отмывки.
Ультразвуковой способ отмывки в сочетании с такими жидкостями как Прозон существенно повышает производительность. Для отмывки можно применять процессы, основанные на использовании только жидкости Прозон и комбинации Прозон-растворитель или Прозон-вода. Типовой процесс с использованием жидкости Прозон включает отмывку РМ ультразвуковым или другими способами при температуре 50-60 С, ополаскивание, финишную обмывку в жидкости Прозон и сушку. Ополаскивание можно рассматривать как способ минимизации расхода жидкости Прозон. Обычно Прозон из ванны ополаскивания переносится по мере необходимости в ванну первичной отмывки.
Сушка РМ производится обдувом горячим воздухом. Сушке следует уделять достаточное внимание, чтобы обеспечить испарение жидкости Прозон из-под корпусов компонентов.
Имеют место случаи, когда сушка жидкости Прозон занимает значительное время. Для сокращения времени сушки финишную отмывку проводят в растворителе с низкой температурой кипения и высокой испаряемостью. Обычно применяют спирт с низким молекулярным весом, полностью смешиваемый с жидкостью Прозон и не приводящий к образованию осадка флюса на ПП. Однако смесь жидкости Прозон и спирта имеет низкую точку воспламенения и поэтому должны приниматься соответствующие меры безопасности.