Материал: Технология и оборудование производства радиоэлектронных модулей. Донец А.М
Рис. 10. Заливная форма паяного соединения: 1-контактная площадка;
2-металлизированное отверстие; 3-вывод компонента
Паяное соединение с неполным заполнением припоем металлизированного отверстия не бракуется, если припой смачивает стенки отверстия по всей высоте γ и со стороны корпуса образуется вогнутая галтель 1 не менее 1/3 (рис. 11)
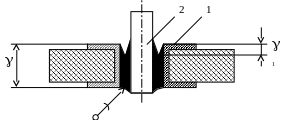
Рис.11. Паяное соединение с неполным заполнением
металлизированного отверстия: 1-металлизированное
отверстие; 2-вывод компонента
У ЧИП – компонентов с высотой металлизации не менее 1,2 мм высота галтели h должна быть не менее 1/3 Н. Если высота Н более 1,2 мм, то высота галтели должна быть не менее 0,4 мм (рис. 12).
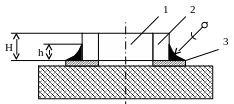
Рис. 12. Форма паяного соединения у ЧИП – компонентов: 1-ЧИП –
компонент; 2-металлизация на корпусе контакта; 3-контактная
площадка
Выводы компонентов в корпусах SO, SOT должны быть пропаяны не менее чем 75 % длины их монтажных частей.
Рентгеновский метод применяют для выявления внутренних дефектов паяного соединения. Наиболее эффективным является рентгенотелевизионный вариант этого метода, обеспечивающий обнаружение малых трещин, пор и инородных включений.
В рентгеновских установках реализуется принцип рентгеноскопии или принцип рентгенографии. Рентгеноскопия – визуализация теневого рентгеновского изображения на экране, а рентгенография – получение теневого изображения на рентгеновской пленке. Диагностические возможности рентгеновского метода определяются проникающей способностью рентгеновского излучения и чувствительностью. При прохождении через объект контроля пучка рентгеновских лучей с определенной длиной волны интенсивность излучения уменьшается по экспоненциальному закону:
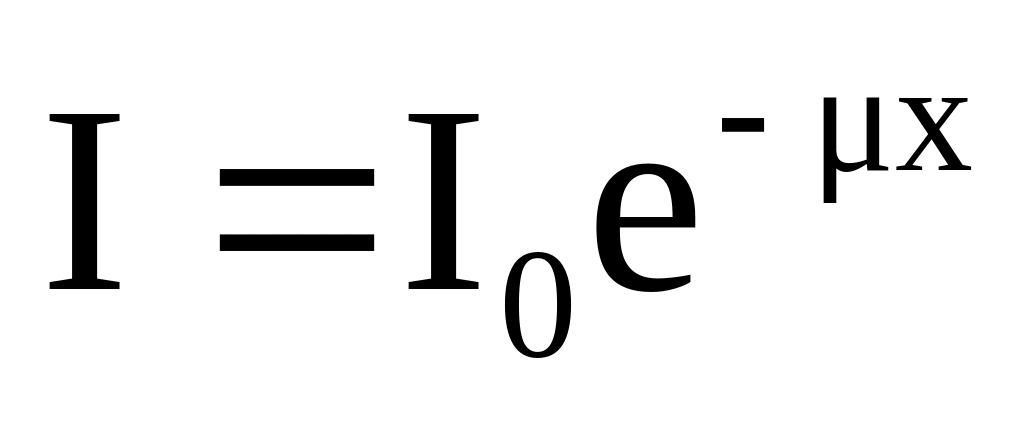 ,
(4.1)
где I0 – интенсивность излучения без ослабления; I – интенсивность излучения на глубине x объекта; μ – линейный коэффициент ослабления излучения.
Выражение (4.1) можно представить в таком виде:
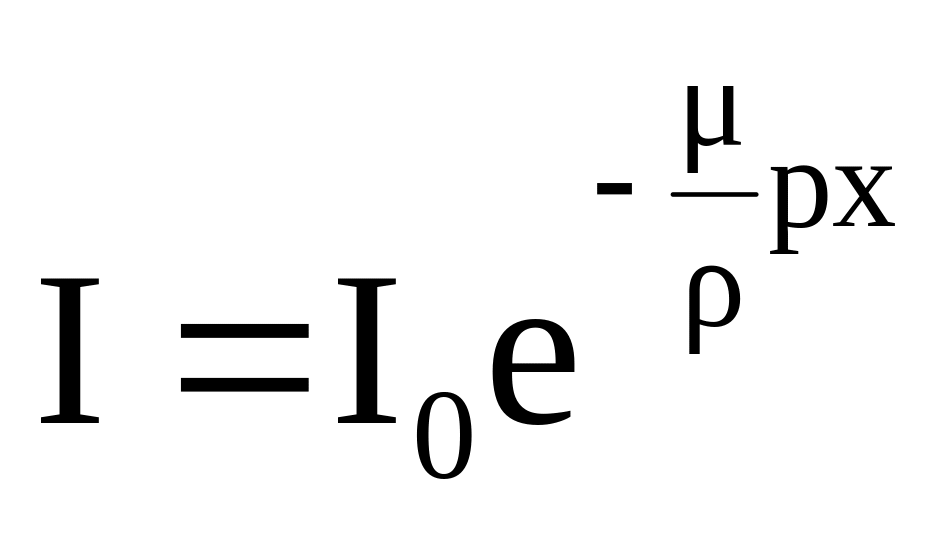 ,
(4.2)
где px – масса вещества в столбике сечением 1 см2 и длиной x см; μ/ρ – массовый коэффициент ослабления, характеризующий ослабление интенсивности излучения слоем, содержащим один грамм вещества на каждый квадратный сантиметр.
При px=1
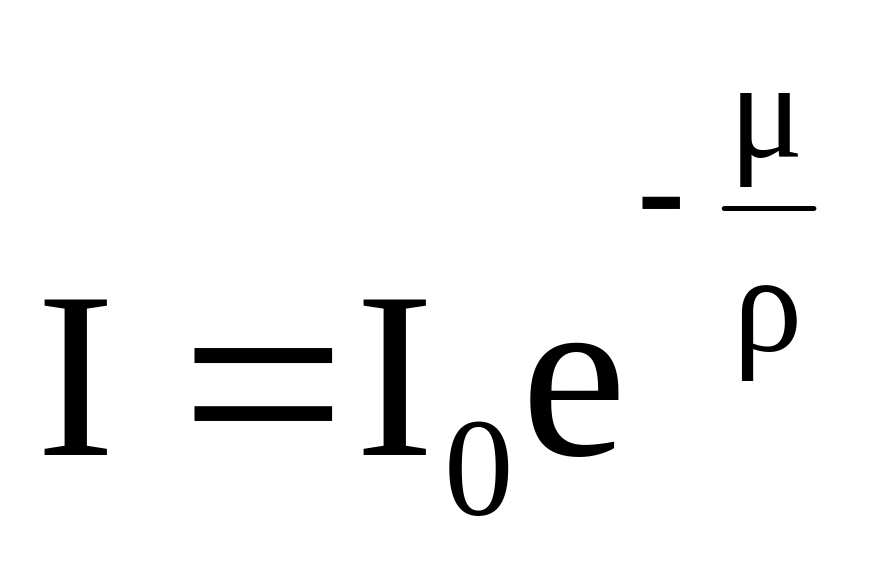 ,
(4.3)
Коэффициент μ растет с увеличением атомного номера материала и уменьшается с ростом энергии излучения Е, связанной с длиной волны λ выражением
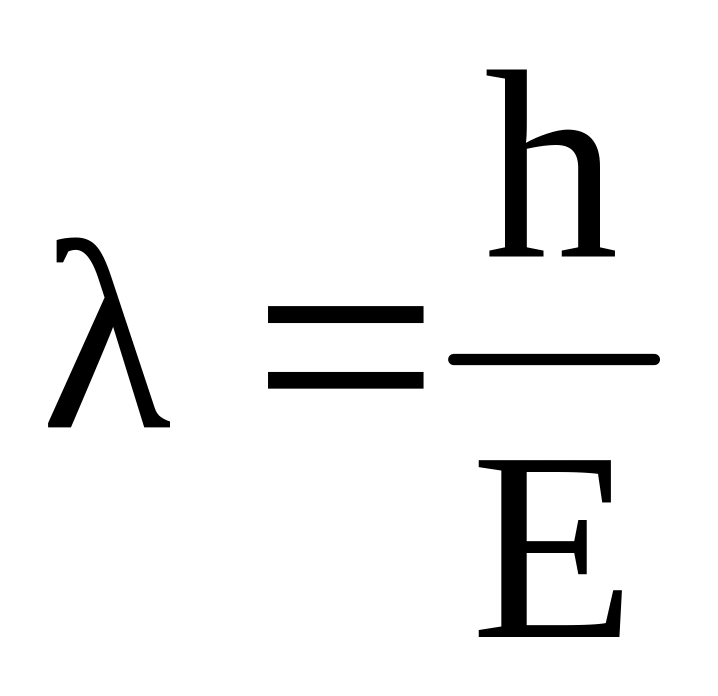 ,
(4.4)
где h – постоянная Планка.
В рентгеновских трубках минимальная длина в ангстремах рентгеновского излучения равна
λmin = 12,395V, (4.5)
где V – напряжение анода, кВ.
Следовательно, чем больше анодное напряжение, тем больше энергия Е и тем глубже в материал проникает рентгеновское излучение. Излучение с большой проникающей способностью называют жестким, а с небольшой проникающей способностью - мягким. Анодное напряжение выбирают с учетом материала и толщины контролируемого объекта.
Интенсивность излучения, проходящего через объект с дефектом типа трещины, поры или инородного включения, определяются по формуле
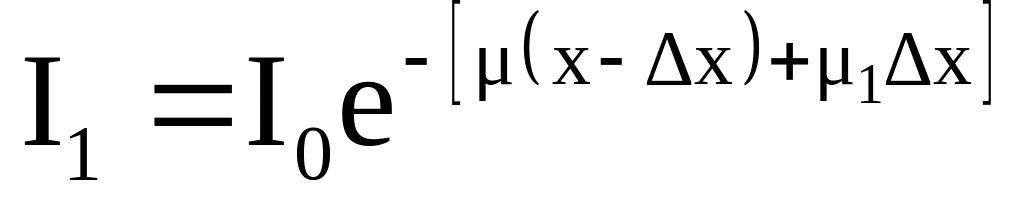 ,
(4.6)
где μ1 – линейный коэффициент ослабления излучения в дефекте; Δx- протяженность дефекта по направлению излучения.
Разделив (4.6) на (4.1), получим
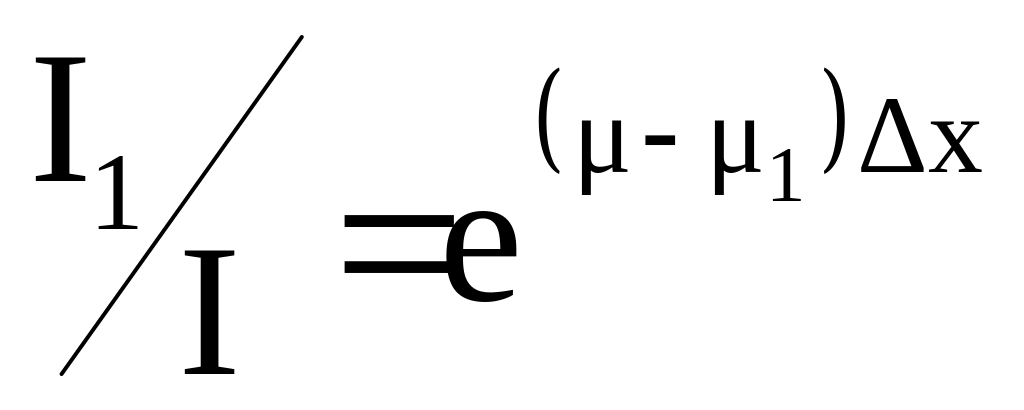 , (4.7)
При наличии в паяном соединении пор и трещин μ1 < μ и I1 > I; если имеется включение с плотностью большей, чем у материала объекта контроля, то μ1 > μ и I1 < I. Изменение интенсивности излучения проявляется в виде темных или светлых пятен на экране или рентгеновской пленке.
Чувствительность рентгенографии и рентгеноскопии характеризуется разрешающей способностью и контрастностью изображения на экране и пленке: предельная разрешающая способность определяется числом различных линий на отрезке шириной 1 мм. Чувствительность рентгенотелевизионного микроскопа зависит от чувствительности рентгеновского блока, преобразователя рентгеновского излучения в электрический сигнал и телевизионной системы.
Отечественный рентгенотелевизионный микроскоп МТР – 3И имеет предельную разрешающую способность 20 линий/ мм, а увеличение размеров изображения в телевизионном канале составляет до 35 раз.
В микроскопе РС – 1 фирмы Nicolet используется система увеличения в 20 – 50 раз с цветным телевизором. Предельная разрешающая способность около 100 линий / мм.
Для контроля качества пайки компонентов в корпусах BGA и других КПМ разработана рентгеновская установка СРХ с увеличением 400 раз.
Дефектные паяные соединения выявляют активным и пассивным методами теплового контроля. Активный метод базируется на том, что дефекты паяного соединения препятствуют передаче тепла и искажают характер его распространения между разогретыми монтажными элементами. В результате этого на границе с повышенным тепловым сопротивлением возникает градиент температур, который фиксируется инфракрасными измерительными приборами.
Разогрев монтажных элементов производится в стационарном и нестационарном режимах. При стационарном режиме монтажные элементы разогреваются одновременно источником тепловой энергии. В этом случае могут быть выявлены дефекты (трещины, пустоты, включения), ориентированные перпендикулярно направлению теплового потока. Различимость дефектов в стационарном режиме меньше, чем в случае нестационарного (динамического) нагрева. Динамический нагрев производится локальным источником тепла, перемещающимся по наиболее благоприятной для выявления дефектов траектории. Выбор траектории перемещения локального теплового источника позволяет оценить качество паяного соединения по характеру распределения температуры монтажных элементов и по ее изменению на отдельных участках с течением времени.
При пассивном методе теплового контроля оценивается собственное тепловое излучение изделия, подключенного к источнику питания. Дефектность паяного соединения характеризует тепловыделение, зависящее от величены протекающего по цепи тока и переходного сопротивления системы металл – припой – металл.
Тепловой контроль осуществляется ИК - радиометрами, ИК – профилографами, например установкой типа Laser Inspect, созданной фирмой Vansetti Systems (США). В ней измерение уровня сигнала ИК – детектора выполняется сначала при максимальном нагреве паяных соединений, а затем через каждые 20 – 30 мс в течение 5 с. Полученные результаты используются для построения временных зависимостей измерения температур паяных соединений в процессе охлаждения РМ. По этим зависимостям судят об избытке или недостатке припоя в соединениях. «Холодную» пайку выявляют по возрастанию сигнала из-за более высокой поглотительной способности поверхности. Поры и трещины в паяном соединении обнаруживают вследствие большого поглощения ИК – излучения.
Измерения шумов паяных соединений несут важную информацию об их надежности. Шумы паяного соединения представляют собой случайные флюктуации его сопротивления, происходящие под действием внешних и внутренних факторов. Информация о качестве и надежности паяного соединения может быть получена в процессе измерения фликерной и лавинной составляющих шума. Спектральная плотность мощности фликерной составляющей обратно пропорциональна частоте f, поэтому эту составляющую шума называют шумом типа 1 / f. В паяном соединении шум типа 1 / f вызывается релаксацией внутренних напряжений, перестройкой структуры из за неоднородности химического состава паяного шва и другими явлениями.
Лавинный шум обычно связан с тем, что при протекании тока в паяном соединении с нестабильной и плохой проводимостью возникают микроплазменные области, в которых реализуется режим электрического пробоя. Лавинный шум проявляется в виде всплеска спектральной плотности мощности на относительно высоких частотах.
Механическим испытаниям подвергают непосредственно изделия или образцы, вырезанные из изделий, и контрольные образцы, приготовленные для создания определенного нагружения. Для определения механических свойств паяных соединений изделия и образцы испытывают на растяжение, сдвиг и изгиб.
Металлографические исследования проводят с целью определения кристаллической и фазовой структуры паяных соединений, размера диффузионных зон и выявления распределения дефектов в паяном шве.
Виды дефектов паяных соединений, причины их возникновения и меры по их устранению представлены в табл. 7.
Таблица 7
Вид дефекта |
Причины возникновения |
Меры по устранению |
1 |
2 |
3 |
Полное или частичное несмачивание припоем паяемых поверхностей |
Наличие окисной пленки и загрязнений на паяемых поверхностях |
Проверить паяемость. При необходимости очистить поверхности от загрязнений и подвергнуть их горячему лужению |
Недостаточный нагрев изделия
|
Проверить температуру пайки, при необходимости увеличить температуру. Проверить скорость перемещения ПП относительно волны , при необходимости уменьшить скорость. Проверить температуру предварительного подогрева ПП, при необходимости увеличить температуру подогрева |
|
Не обеспечивается флюсование |
Проверить условия флюсования и активность флюса. Увеличить количество флюса на паяемых поверхностях. Использовать более активный флюс. |
Продолжение табл. 7
1 |
2 |
3 |
|
Полное или частичное отсутствие контакта паяемой поверхности с припоем
|
Проверить наличие контакта ПП с припоем, при необходимости увеличить высоту волны и глубину погружения платы в припой. Проверить параллельность ПП относительно волны припоя. При необходимости устранить непараллельность. Проверить величину прогиба платы |
Неполное заполнение припоем зазора между стенками металлизирован-ных отверстий и выводами |
Неоптимальный зазор в соединении |
Проверить зазор, при необходимости изменить конструкцию изделия |
Не выдержан режим нагрева |
Обеспечить равномерный подогрев изделия до оптимальной температуры |
|
Повышенная вязкость флюса |
Проверить наличие остатков флюса в зазорах. Уменьшить вязкость флюса, добавив в него растворитель |
|
Недостаточная глубина погружения в припой |
Проверить глубину погружения ПП в припой, увеличить высоту волны припоя и глубину погружения платы |
|
Усадочные раковины |
Большой зазор в соединениях |
Проверить зазор. При необходимости изменить конструкцию изделия |
|
Быстрое неравномерное охлаждение паяного соединения |
Проверить температуру предварительного подогрева ПП, при необходимости увеличить температуру подогрева |
Поры в паяном соединении |
Дефекты металлизации стенок отверстий ПП (разрывы, несплошности и т. п.) |
Проверить качество ПП. Устранить нарушения в технологии изготовления ПП |
Продолжение табл. 7
1 |
2 |
3 |
|
Испарение влаги и выделение газов из диэлектрика ПП |
Подвергнуть ПП сушке |
Избыток растворителя во флюсе, наличие в нем воды |
Проверить температуру сушки флюса перед пайкой. Проверить условия и срок хранения флюса, при необходимости заменить партию флюса |
|
Наплывы припоя |
Недостаточный нагрев паяемых поверхностей изделия |
Увеличить температуру и время пайки. Уменьшить скорость движения транспортера |
Неправильно установлен угол наклона на транспортере |
Проверить угол выхода платы из припоя, установить угол наклона транспортера |
|
Плохое смачивание припоем поверхностей |
Создать условия для хорошего смачивания |
|
Недостаточная активность флюса Малое количество флюса |
Проверить активность флюса. При необходимости заменить флюс. Увеличить количество наносимого флюса |
|
Наличие примесей в припое |
Проверить химический состав припоя. При необходимости заменить припой |
|
Перемычки припоя между соседними соединениями |
Недостаточная активность флюса Малое количество флюса |
Проверить активность флюса. При необходимости заменить флюс. Увеличить количество наносимого флюса |
Продолжение табл. 7
1 |
2 |
3 |
|
Недостаточный нагрев паяемых поверхностей изделия |
Проверить температуру предварительного подогрева ПП и температуру пайки. При необходимости увеличить температуру подогрева и пайки |
|
Высокая скорость движения транспортера |
Проверить скорость движения транспортера; уменьшить скорость движения транспортера |
Неоптимальный угол выхода ПП из волны припоя |
Проверить угол выхода платы из припоя, изменить угол наклона транспортера |
|
Неоптимальное направление движения ПП через волну припоя |
Проверить расположение длинных проводников по направлению движения ПП. Повернуть ПП на 90 в кассете |
|
Шероховатая, зернистая поверхность припоя в паяном соединении |
Попадание окислов в места образования паяных соединений |
Очистить зеркало припоя и устройства от окислов |
Образование кристаллов интерметаллидов |
Проверить химический состав припоя на отсутствие меди, золота, серебра и примесей других металлов, вызывающих образование интерметаллидов |
|
Интенсивное растворение в припое паяемых материалов |
Уменьшить время и температуру пайки |
|
Трещины в паяном соединении, «холодная пайка» |
Смещение деталей в момент кристаллизации припоя |
Проверить работу транспортера. Устранить вибрации и удары во время охлаждения РМ |
Продолжение табл. 7
1 |
2 |
3 |
Отсутствие галтелей или малая их высота на тыльных сторонах безвыводных КПМ |
Неудовлетворительное смачивание тыльных сторон КПМ при пайке двойной волной припоя |
Изменить параметры двойной волны. Расположить ПП так, чтобы большая сторона КПМ была перпендикулярна волне припоя. Уменьшить плотность размещения КПМ на ПП |
Выводы компонентов в корпусах SO, SOT попаяны меньше 75 % их монтажных частей |
Недостаточное дозирование паяльной пасты |
Увеличить дозу паяльной пасты |
Контроль качества удаления флюсов с поверхности ПП производят визуальным осмотром, люминесцентным и нефелометрическим методами.