Материал: Технология и оборудование производства радиоэлектронных модулей. Донец А.М
Повышение испаряемости жидкости Прозон может быть также достигнуто ополаскиванием водой без дополнительных затрат, связанных с низкой точкой вспышки растворителя. Смесь воды и жидкости Прозон имеет достаточную испаряемость. Вода полностью смешивается с жидкостью Прозон, смесь оставляет остатки флюса в растворе и предотвращает их осаждение на ПП. Финишную отмывку проводят в деионизированной воде.
4.6. Ремонт модулей
Ремонт РМ пока что остается неизбежным видом работ производства РЭС. В процессе ремонта РМ устраняют разные дефекты, в том числе заменяют бракованные компоненты на годные или их перепаивают при неправильной установке. Незаменимым устройством для демонтажа и последующего монтажа компонентов является паяльная станция с четко выраженными ремонтными функциями, комплектуемая разнообразными поддерживающими инструментами и приспособлениями. Целевое назначение имеет ремонтный центр, включающий паяльную станцию и набор соответствующего инструмента (дозатор паяльной пасты, флюса и клея, вакуумный пинцет для удаления и установки компонентов, миниатюрную дрель для ремонта ПП т. п.)
Существует три способа демонтажа компонентов - контактный, инфракрасный и конвекционный.
Технология демонтажа контактным способом заключается в использовании профильных насадок к паяльнику (термопинцету), повторяющих конфигурацию корпусов КПМ и учитывающих форму их выводов. Необходимо использовать насадки с хорошей теплопередачей и не требующие высокотемпературных термоинструментов. Сочетание низкой температуры инструментов с высокой теплопередачей насадок является важным для предотвращения отслоения от диэлектрика контактных площадок, что может проявляться в большей степени у ПП, предназначенных для поверхностного монтажа компонентов.
Степень теплопередачи насадки зависит от того, насколько хорошо и обильно покрыты припоем ее рабочие поверхности. Поэтому перед операцией демонтажа КПМ на рабочие поверхности насадки наносят значительное количество припоя, а выводы демонтируемой МС флюсуют обычно безотмывочным флюсом, не растекающимся за пределы рабочей области до его активации разогретым инструментом. Для демонтажа многовыводных корпусов с малым шагом рекомендуется залить выводы МС припоем с целью равномерного прогрева при последующем выпаивании. В случае МПП, когда выводы соединены с печатными проводниками, имеющими различную теплоотводящую массу, плату целесообразно предварительно прогреть до температуры около 100 С с тем, чтобы уменьшить вероятность повреждения проводников за счет механических напряжений термического происхождения.
Во время демонтажа все рабочие поверхности насадки должны контактировать с выводами, так как в противном случае не произойдет одновременное расплавление припоя в демонтируемых паяных соединениях. Небольшие МС прилипают к насадке из-за сил поверхностного натяжения и поднимаются без дополнительной помощи. Когда сил поверхностного натяжения недостаточно для удержания МС на насадке, прибегают к вакуумному пинцету.
Компоненты небольшого размера (CHIP, MELF, SOD) и транзисторы в корпусах типа SOT могут быть демонтированы термопинцетом с игольчатыми или лопаточными в виде губок насадками. Игольчатые насадки диаметром 0,2 мм позволяют демонтировать мельчайшие компоненты, а лопаточные насадки – двухрядные планары с числом выводов до 28.
Насадками демонтируют МС со штыревидными выводами, монтируемыми в отверстия. Особенностью насадок является наличие соответствующего числа углублений для прохождения выступающих из ПП выводов. Насадка устанавливается на выводы с обратной стороны ПП; после расплавления припоя МС извлекается пинцетом. Затем отверстия в плате очищаются от припоя разогретой впитывающей медной оплеткой, пропитанной безотмывочным флюсом. Следует отметить, что медная оплетка разной ширины применяется также для очистки контактных площадок после демонтажа КПМ.
Штыревые линейки и выводы дискретных компонентов (резисторов, конденсаторов и др.) удобно выпаивать из отверстий вакуумным термоотсосом. Инструмент представляет собой нагреватель с соплом для отсоса припоя. Важным моментом является выбор отсасывающего сопла. Внутренний его диаметр должен быть не меньше диаметра отверстия в ПП; внешний диаметр подбирают так, чтобы он накрывал контур печатного проводника вокруг отверстия. Для демонтажа МС в сопло поочередно вводят ее выводы, расположенные с обратной стороны платы, и наконечником инструмента совершают круговые движения пока не расплавится припой в отверстии, после чего производят вакуумную очистку отверстия от припоя.
Существенным фактором эффективной очистки отверстия от расплавленного припоя является уровень разрежения воздуха в наконечнике инструмента. Эта задача решается путем использования мощных вакуумных насосов и специальных технических решений, позволяющих после открытия вакуумного клапана отсасывать припой с большей скоростью.
Паяльники (термопинцеты) с профильными насадками применимы для демонтажа МС с числом выводов не более двухсот. Объясняется это тем, что в крупноформатных насадках возникает градиент температуры, препятствующий качественному демонтажу.
Демонтаж сложных по конструктивному исполнению МС проводится инфракрасным или конвекционным нагревом.
Инфракрасным способом демонтируются КПМ и КМО. Среди них МС в корпусах BGA с большими размерами и любым шагом выводов, МС в корпусах QFP и другие, а также разнообразные разъемы. Процедура инфракрасного выпаивания компонентов не отличается большой сложностью. Сначала устанавливают РМ с демонтируемым компонентом в рабочую зону установки. После прогрева ПП нижним ИК – излучителем до 100 – 120 С со скоростью примерно 2 С/мин включают верхний ИК – излучатель (ИК - пушку). Как только произойдет расплавление припоя, МС, удерживаемую вакуумной присоской, удаляют с платы и опускают на антистатическую плошку.
Не меньшими возможностями обладает конвекционный способ демонтажа. В процессе отпаивания компонентов горячим воздухом наиболее важным является равномерность и одновременность расплавления всех паяных соединений, что достигается применением сопел достаточно сложной конструкции. Широкий диапазон легко сменяемых сопел обеспечивает демонтаж различных компонентов вплоть до МС в корпусах размером 43Х 43 мм.
Компоненты удаляют с ПП либо вакуумным пинцетом, либо механическими инструментами. Для этой цели разработаны инструменты, позволяющие захватывать любой компонент.
Пайка компонентов осуществляется контактным и конвекционными способами.
Пайка компонентов контактным способом проводится с помощью специальных жал и насадок.
При пайке ЧИП – компонентов узким потоком горячего воздуха на контактные площадки ПП наносят дозы паяльной пасты, устанавливают компонент, подсушивают и оплавляют пасту. Во время подсушивания пасты интенсивность горячего воздуха должна быть небольшой; паста обрабатывается с расстояния примерно 20 мм, после стадии высушивания (паста становиться серой) наконечник рабочего инструмента следует приблизить к компоненту так, чтобы выполнить все паяные соединения одновременно. Небольшие перемещения наконечника инструмента над ЧИП – компонентом обеспечивает равномерное распределение тепла. Узким потоком воздуха могут быть пропаяны планары большого размера, например МС в корпусах PLCC и QFP.
Наряду с локальным нагревом применяют общий нагрев компонентов горячим воздухом. Примером использования общего нагрева является групповая пайка контактов МС в пластиковых и керамических корпусах BGA. Компоненты в пластиковых корпусах поставляются с припаянными к нижней поверхности шариками из эвтектического припоя ПОС61. Этого припоя достаточно для образования качественного паяного соединения. Поэтому при пластиковых корпусах требуется только флюсование контактных площадок ПП. Необходимо использовать флюс, не требующий отмывки, так как удаление его после монтажа компонента затруднено ограниченным доступом к монтажным контактам последнего.
В МС с керамическими корпусами шарики изготовлены из тугоплавкого припоя Sn – Pb, они выполняют только лишь роль опоры компонента и при пайке не расплавляются. В этом случае можно через трафарет или дозатором нанести на ПП паяльную пасту, которая обеспечит соединение шариков с контактными площадками платы.
BGA – компонент устанавливают в сопле и совместно позиционируют на плате, затем в сопло подается горячий воздух под минимальным давлением, которое достаточно лишь для поддержания над компонентом нужной температуры. Благодаря внутренним перегородкам сопла воздух распределяется таким образом, чтобы был равномерный нагрев компонента. Воздух вытесняется через специальные прорези в сопле; их наличие исключает механическое воздействие воздуха на компонент.
Для пайки BGA – компонентов на МПП (более четырех слоев) необходим нижний подогрев РМ потоком горячего воздуха со скоростью не опасной для платы и компонентов в керамических корпусах.
4.7. Влагозащита модулей
Влагозащитные материалы, наносимые на поверхность ПП, должны обладать рядом свойств:
-большим электросопротивлением, малыми диэлектрическими потерями и невысокой диэлектрической проницаемостью;
-низкой влагопроницаемостью, стойкостью к воздействию химически активных агентов, содержащихся в воздушной среде, и микроорганизмов;
-адгезией к диэлектрику ПП, печатным проводникам и другим материалам;
-полностью отверждаться при температурах, не вызывающих вредного воздействия на термочувствительные компоненты;
-гидрофобизирующей способностью (способностью не смачиваться водой) и др.
Среди хорошо известных покровных материалов в наибольшей степени удовлетворяют изложенным требованиям лаки УР – 231, ФЛ – 582, ЭП – 730 и ЭП – 9114. Некоторые эксплуатационные и технологические свойства этих лаков приведены в табл. 6.
Таблица 6
Тип лака |
Вид климатичес-кого исполнения |
Рабочий интервал температур,ºС |
Грибос-тойкость, балл |
Режим сушки последнего слоя |
|
Температура, ºС |
Время, ч |
||||
1 |
2 |
3 |
4 |
5 |
6 |
УР-231 |
У2, ХЛ2, УХЛ2, Т2, О2, ОМ2, В2 |
-60 - +120 |
1 |
60 - 70 |
8 - 9 |
ФЛ-582 |
У2, Т2, О2, ОМ2, В2 |
-60 - +120 |
1 |
60 - 70 |
10 - 12 |
ЭП-730 |
У2, ХЛ2, Т2, УХЛ2, О2, ОМ2, В2 |
-60 - +120 |
2 |
60 - 70 |
9 - 10 |
Продолжение табл. 6
1 |
2 |
3 |
4 |
5 |
6 |
ЭП-9114 |
У2, ХЛ2, УХЛ2, Т2, О2, ОМ2, В2 |
-60 - +120 |
3 |
60 - 70 |
8 - 9 |
Во второй колонке табл. 6 буквы означают климатические зоны, а цифры – условия на объекте размещения РЭС: У – зона умеренным климатом, ХЛ – зона с холодным климатом, УХЛ – зона с умеренным и холодным климатом, Т – зона с тропическим климатом; для всех климатических зон: 0 – на суше, ОМ – на море, В – на суше и на море; 2 – помещения, где колебания температуры и влажности воздуха несущественно отличаются от колебаний на открытом воздухе и имеется свободный доступ наружного воздуха (палатка, кузов, навес, кожух комплексного устройства).
Грибостойкими считаются материалы, у которых стойкость к воздействию плесневых грибов от 0 до 2 баллов.
ТП влагозащиты РМ содержит операции изоляции мест, не подлежащих покрытию, подготовки влагозащитного материала, нанесения слоя материала на ПП, сушки и удаления изоляции.
Для качественной влагозащиты РМ необходимо выполнить следующие требования.
1. Перед влагозащитой поверхность ПП должна быть очищена (подраздел 4.5).
2. Сушка должна быть проведена так, чтобы присутствующая в РМ влага была полностью удалена.
3. Места, не подлежащие покрытию, должны быть защищены специальными заглушками или антиадгезионными составами и лаками (составы АК – 535, XII – 1,XII- 2, лаки ХС – 567, ХВ – 5196).
4. Вязкость материала должна составлять от 11 до 15 с при ее определении по вискозиметру ВЗ – 246.
Влагозащитные материалы наносят способами окунания с последующим центрифугированием, распыления, а также кистью. Центрифугирование необходимо для получения равнотолщинного покрытия по всей поверхности ПП. При этом снижается дефектность покрытия и уменьшается разброс паразитных емкостей.
Число слоев покрытий составляет от 2 до 4. Увеличение числа слоев способствует сокращению общей пористости покрытия и, соответственно, повышению влагоустойчивости РМ. Независимо от числа слоев толщина покрытия должна быть не более 0,06 мм.
Каждый последующий слой наносят после сушки предыдущего слоя.
Технология влагозащиты РМ на основе лаков УР – 231, ЭП – 730, ФЛ – 582 и ЭП – 9114 достаточно трудоемкая из-за нанесения нескольких слоев покрытия и отличается большой длительностью его сушки. Кроме того, она не обеспечивает требуемый уровень влагозащиты РМ с высокой плотностью размещения КПМ. Одна из причин этого связана с тем, что практически не удается получить монолитное без пор покрытие даже при нанесении максимального числа слоев.
В связи с этим представляют интерес другие технологии и материалы влагозащиты РМ. В последние годы все большее распространение получает технология влагозащиты РМ способом вакуумной пиролитической полимеризации /12/. Защитными материалами являются парилен и хлорпарилен.
Покрытие, формируемое из паровой фазы, имеет одинаковую толщину на открытой поверхности, острых кромках и гранях и в труднодоступных местах (зазорах, глухих и сквозных отверстиях); оно не содержит ионогенных примесей, которые вызывают появление токов утечки. Существенно то, что при низких температурах (5–25 С) может быть получено покрытие разной толщины (от единиц ангстрем до 60 мкм) за один технологический цикл.
Парилен и хлорпарилен рекомендуются для влагозащиты РМ с КПМ.
К новым материалам относятся составы типа «Эпилам» и композиция «Поливоск» /13,14/.
Материалы «Эпилам» – фторсодержащие поверхностно-активные вещества в растворителях. Получаемые из них гидрофобизирующие покрытия обладают малой влагопроницаемостью, хорошими электроизоляционными свойствами, а также флюсующей способностью, что облегчает выполнение ремонтных работ.
Композиция «Поливоск» – дисперсия низкомолекулярного полиэтилена в органическом растворителе с добавками, предотвращающими термическое старение покрытия. Композиция «Поливоск» имеет высокую химическую стойкость, приемлемые электрические свойства и низкую влагопроницаемость. Температурный интервал работы этой композиции от – 40 до + 140 С.
Технология влагозащиты РМ материалами «Эпилам» «Поливоск» проста и не требует дорогостоящего оборудования.
4.8. Выходной контроль модулей
Выходной контроль служит для окончательного определения качества РМ. Его оценивают по результатам контроля правильности установки КМО и КПМ, геометрических параметров и структуры паяных соединений, чистоты отмывки ПП, состояния влагозащитных покрытий и проведения тестирования РМ.
Установка КМО должна соответствовать требованиям стандарта /15/. Дискретные компоненты и МС поверхностного монтажа должны быть размещены на ПП так, чтобы их выводы (монтажные элементы) не выходили за пределы контактных площадок. Оптимально симметричное расположение КПМ относительно контактных площадок.
Практика показывает, что при производстве РМ значительная доля неисправностей вызвана некачественной пайкой. Поэтому, неслучайно операции контроля паяных соединений уделяется должное внимание. Для оценки качества паяных соединений применяют неразрушающий и разрушающий контроль. К неразрушающему контролю относится такой контроль, при котором в паяном соединении не происходит каких-либо изменений, влияющих на его свойства. При разрушающем контроле паяное соединение либо разрушается, либо имеет место недопустимое изменение свойств объекта контроля.
Распространенным видом проверки качества паяных соединений является визуальный контроль, осуществляемый невооруженным глазом, с помощью луп и систем визуального контроля, имеющих высокую разрешающую способность и позволяющих получать стереоскопическое изображение объекта.
Одновременно с визуальным контролем паяных соединений проверяют правильность установки и отсутствие поврежденных компонентов, наличие перемычек припоя между элементами ПП и др.
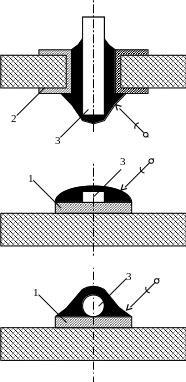
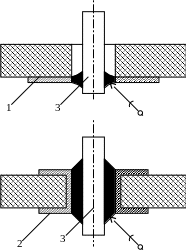
При осмотре необходимо учитывать, что в пайкое соединение должно быть не шероховатым, глянцевым или матовым без темных пятен и посторонних включений, без трещин, пор и усадочных раковин. В случае монтажа КМО и МС с планарными выводами соединение должно быть скелетным с вогнутыми галтелями, т. е. таким чтобы в массе припоя просматривались контуры монтажных элементов (рис.9)
Продолжение рис. 9
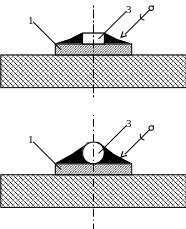
Рис. 9. Скелетная форма паяного соединения: 1-контактная площадка;
2-металлизированное отверстие; 3-вывод компонента
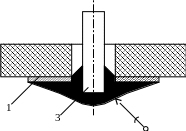
Допускается заливная форма паяного соединения, при которой контуры монтажных элементов не просматриваются и полностью скрыты припоем (рис. 10)
Продолжение рис. 10