Материал: Введение в обработку металлов давлением. Новокщенов С.Л., Попова М.И
жающей зубчатой передачи, от которой вращение передаётся кривошипному валу. Электродвигатель вращает маховик, за счёт силы инерции которого на кривошипном валу возникает крутящий момент. Пресс может работать в режиме одиночных ходов, т. е. с выключением муфты после каждого полного хода, или в автоматическом режиме, когда муфта включена постоянно. Кривошипные прессы различных конструкций используют для объёмной и листовой штамповки.
Кривошипные горячештамповочные прес-
сы (КГШП) предназначаются для выполнения различных технологических процессов горячей штамповки из сортового металла: открытой и закрытой штамповки, горячего прессования и т.д., в условиях крупносерийного и массового производства. На рис. 20 показана типовая конструкция КГШП. К достоинствам этих прессов относится быстроходность, высокая жесткость конструкции, сравнительно небольшие размеры штампового пространства. Большое число ходов пресса обусловлено необходимостью уменьшения продолжительности контакта штампа с заготовкой при обработке горячего металла.
Главными особенностями КГШП состоят в следую-
щем:
1.жесткая конструкция главных узлов и пресса в целом, что вызвано необходимостью резко уменьшить величину упругой деформации деталей пресса в целях повышения точности штамповки;
2.жесткая конструкция главных узлов и пресса в целом, что вызвано необходимостью резко уменьшить величину упругой деформации деталей пресса в целях повышения точности штамповки;
3.усиленные направляющие ползуна, что вызвано необходимостью уменьшения величин перекосов ползуна при внецентренной нагрузке;
4.увеличенное число ходов ползуна, что обусловлено необходимостью уменьшения продолжительности контакта штампа с заготовкой при обработке горячего металла.
65
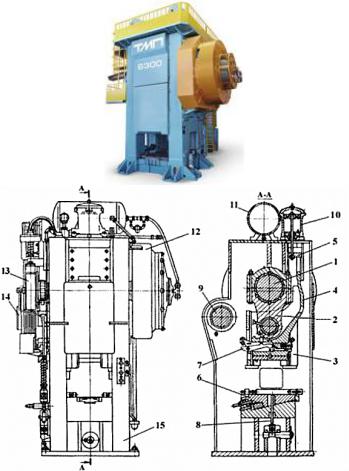
Рис. 20. Кривошипный-горячештамповочный пресс:
1 – главный эксцентриковый вал; 2 – шатун; 3 – ползун; 4 – хобот ползуна; 5 – дополнительные направляющие ползуна; 6 – клиновой стол; 7 – механизм верхнего выталкивателя; 8 – механизм нижнего выталкивателя; 9 – приводной вал; 10 – уравновешиватель ползуна; 11 – ресивер; 12 – пневмофрикционная муфта включения;
13 – пневмофрикционный тормоз;14 – маховик;15 – станина
66
Неподвижная часть штампа крепится на клиновом столе пресса. Такая конструкция стола пресса предназначена для расклинивания главного механизма в случае заклинивания, а также для регулировки закрытой высоты штампового пространства при наладке штампов.
Вторая часть штампа крепится к ползуну с помощью сменной подштамповой плиты. Ползун имеет направляющие поверхности, образованные на его боковых поверхностях (количество направляющих поверхностей может быть различным, чаще всего 4).
Механическими листоштамповочными (рис. 21) на-
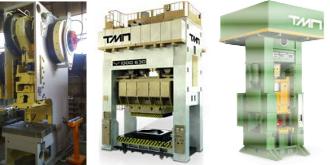
зываются прессы с механической передачей, на которых обрабатывают листовой и полосовой материалы. Усилие создается кривошипно-шатунным или фрикционно-винтовым механизмом. Механические листоштамповочные прессы благодаря своим высоким эксплуатационным качествам, экономичности и простоте управления нашли широкое применение.
Рис. 21. Пресс кривошипный листоштамповочный
Механические листоштамповочные прессы различаются по типовым, конструктивным признакам и развиваемому усилию. Механические листоштамповочные прессы различаются по типовым, конструктивным признакам и разви-
67
ваемому усилию. Большинство механических прессов изготавливается с кривошипно-шатунным механизмом, с усилием на ползуне от 4,9 кН до 49,0 МН (от 0,5 до 5000 тс) и более. Эти прессы называют кривошипными. По способу действия ползунов механические прессы изготовляют простого, двойного, тройного действия и коленно-рычажные чеканочные.
Вопросы для самоподготовки
1.Какое оборудование используется на заготовительных участках кузнечно-штамповочных производств?
2.Для чего используются штамповочные молоты?
3.Для осуществления каких процессов применяются механические прессы в обработке металлов давлением?
4.Для чего используются кривошипные горячештамповочные прессы?
5.Для осуществления каких процессов используются механические листоштамповочные прессы?
68
ЛЕКЦИЯ № 6
ОСОБЕННОСТИ ПРОЕКТИРОВАНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ ОБРАБОТКИ МЕТАЛЛОВ ДАВЛЕНИЕМ И КУЗНЕЧНОШТАМПОВОЧНЫХ МАШИН
Теоретические вопросы:
6.1. Особенности конструкции и виды штамповочных блоков
6.1. Особенности конструкции и виды штамповочных блоков
При всем разнообразии типов штампов большинство из них имеют некоторое количество однотипных деталей, сходных по назначению и конструкции. Для упрощения проектирования, изготовления, эксплуатации и ремонта штамповой оснастки однотипные узлы и детали нормализованы.
Нормализация сокращает номенклатуру быстроизнашивающихся деталей штампов, расширяет возможность взаимозаменяемости деталей, снижает потребность в штампах, повышает надежность их работы, сокращает расходы на штамповую оснастку и ускоряет ее изготовление и ремонт.
Разработка комплекса нормалей машиностроения на штамповую оснастку позволила резко сократить номенклатуру узлов и деталей штампов и изготовлять штампы, в которых до 80% деталей нормализовано.
Ниже рассматриваются наиболее широко применяемые типы узлов и деталей штампов для холодной штамповки из числа предусмотренных нормалями машиностроения.
69