Материал: Введение в обработку металлов давлением. Новокщенов С.Л., Попова М.И
Листовая штамповка
Блоки штамповочные представляют собой комплекты верхних плит и нижних оснований штампов, связанных направляющими устройствами (колонками, планками).
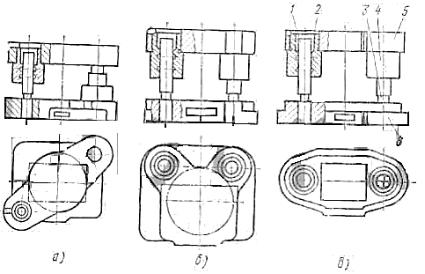
Блоки бывают чаще всего с двумя направляющими колонками, с диагональным, задним или осевым расположением колонок (рис. 22). Для штамповки крупных или особенно сложных и точных деталей изготовляют блоки на трех и четырех колонках.
Рис. 22. Нормализованные блоки штампов:
а— с диагональным расположением колонок, б — с задним расположением колонок, в — с осевым расположением
колонок; 1,3- направляющие колонки, 2, 4 — направляющие втулки, 5 - верхняя плита, 6 — нижняя плита
В некоторых случаях изготовляют блоки со встречной запрессовкой колонок — одна колонка запрессовывается в нижнюю плиту, другая — в верхнюю, что позволяет перета-
70
чивать штамп без разборки. Нижнюю и верхнюю плиты блоков отливают из чугуна или из стали. Направляющие колонки
ивтулки делают из низкоуглеродистой стали с цементацией
изакалкой. В крупносерийном и массовом производстве для работы на быстроходных прессах изготовляют универсальные блоки для разделительных штампов на колонках с шариковыми направляющими. По сравнению со скользящими направляющими у шариковых направляющих более легкий ход, они не нагреваются при больших скоростях штамповки, почти не изнашиваются и обеспечивают большую точность направления. Шариковые направляющие после смазки при сборке блока не требуют дополнительной смазки в течение нескольких месяцев работы.
Чтобы обеспечить независимость точности работы штампа от состояния направляющих ползуна пресса в блоках с шариковыми направляющими, применяют хвостовик с «плавающим» креплением к верхней плите.
Пакеты штампов являются верхними и нижними комплектами деталей штампов и состоят из прямоугольных (или круглых) стальных пластин, несущих пуансон, матрицу, съемник и другие детали. Пакеты являются заготовками штампа. Подобранные по размеру детали, они дают возможность быстро создать на базе нормализованного блока любой штамп, изготовив к нему пуансон, матрицу и съемник нужного профиля.
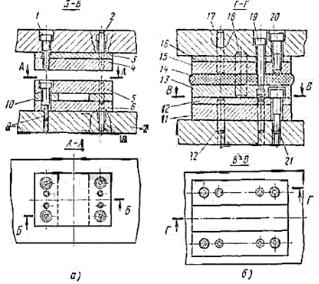
Пакеты разделительных штампов (вырубных, пробивных, последовательного действия и т. п.) изготовляют с неподвижными съемниками (рис. 23, а) и с верхним прижимом
(рис. 23,б).
Направляющие устройства. Направляющие колонки и втулки обеспечивают направление верхней части штампа по отношению к нижней и упрощают наладку штампа на прессе.
Направляющие колонки располагают в штампе таким образом, чтобы они не мешали укладке заготовок и удалению отштампованных деталей, а также не представляли опасности для рук работающего. Длину втулок (рис. 24, а) делают та-
71
кой, чтобы при верхнем положении ползуна втулка не сходила с колонки.
Рис. 23. Нормализованные пакеты штампов:
а — пакет разделительного штампа с неподвижным съемником, б — пакет разделительного штампа с верхним при-
жимом; 1, 9, 19, 20, 21 — винты, 2, 8, 17, 22 — штифты, 3, 10, 16 — подкладные плитки, 4 — пуансонодержатель, 5 — съемник, 6 — матрица, 7 — плита нижняя,
11 — матрица, 12 — планка направляющая, 13 — прижимсъемник, 14 — подкладка, 15 — пуансонодержатель, 18 — колонка
Чаще всего применяют гладкие цилиндрические колонки одинакового диаметра в запрессовываемой и направляющей части (рис. 24, б).
Для крупных штампов и в тех случаях, когда целесообразно выполнять спаренное растачивание отверстий под колонки и втулки одновременно в верхней и нижней плитах штампа, применяют ступенчатые колонки (рис. 24, в).
72
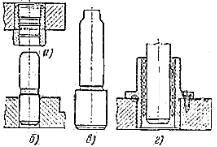
Рис. 24. Направляющие детали штампов: а —втулка,
б— гладкая колонка, в — ступенчатая колонка,
г— шариковый узел
Вэтом случае диаметр запрессовываемой части колонки должен соответствовать наружному диаметру направляющей втулки. Такой способ обеспечивает более точное направление верхней части штампа по отношению к нижней, упрощает и ускоряет выполнение работ по изготовлению отверстий под направляющие детали.
Вштампах для деталей, изготовляемых с большой точностью, штампах на быстроходные прессы, с вставками из твердых сплавов, а также в зачистных штампах применяют шариковые направляющие устройства, обеспечивающие плавный ход и беззазорное направление (рис. 24, г).
Шариковые направляющие узлы могут быть установлены как в верхней, так и в нижней плите блока. Чтобы можно было затачивать зеркало матрицы или рабочий торец пуансона без разборки штампа, шариковые направляющие устанавливают попарно: один в верхней плите, другой — в нижней.
Горячая штамповка, молоты штамповочные
На данный момент штамповка (объемная) выполняется по технологическому процессу, отличающемуся существенным разнообразием. Конкретная его схема определяется используемым оборудованием, выбором изделия, которое
73
необходимо получить, формой поковки. По форме поковки могут быть:
1.удлиненными: рычаги, всевозможные валы, шатуны и так далее. Их штампуют плашмя (исходная заготовка протягивается). Обязательно нужно перед окончательной штамповкой произвести фасонирование заготовки свободной ковкой, в заготовительных ручьях, на ковочных вальцах.
2.круглыми в плане (диски): фланцы, шестерни, крышки, ступицы и другие квадратные либо круглые поковки
сотносительно малой длиной. Их штампуют по технологии осадки (с использованием штамповочных переходов) в торец начальной заготовки.
Для ГОШ применяются следующие виды ручьев:
3.протяжные: дают возможность увеличить протяженность отдельных зон заготовок (добиваются этого снижением площади их сечения посредством слабых частых ударов
содновременным кантованием);
4.заготовительные: с их помощью в штампах производится фасонирование, под которым понимают перераспределение в заготовке металла, позволяющее получить такую форму, которая бы обеспечила небольшое количество отходов материала;
5.пережимные: позволяют за несколько ударов снизить в местах, где требуется уширение, вертикальную величину заготовки;
6.подкатные: применяются для одинакового распределения металла в поковке и вдоль оси заготовки за счет увеличения (местного) диаметра последней;
7.гибочные: используются в тех случаях, когда поковка характеризуется осью изогнутого вида, из такого ручья поковка поступает в следующую зону обработки с 90градусным поворотом.
Непосредственно же к штамповочным относят следующие типы ручьев:
Предварительный (у профессионалов он именуется черновым). Ручей необходим для того, чтобы поковки и заго-
74